Хамтын ажиллагаа
УРЛАГ
ГОО САЙХАН БА ЭРҮҮЛ МЭНД
ГАРААР ХИЙСЭН
СОЁЛ БА ТҮҮХ
ҮЗВЭР НААДАМ
БАЙГАЛЬ ОРЧИН
ХООЛ БА УНДАА
УРВУУ ИНЖЕНЕРЧЛЭЛ
ШИНЖЛЭХ УХААН
СПОРТ
ТЕХНОЛОГИ
ӨМСДӨГ ХЭРЭГСЭЛ
English


Профиль экструдлэх, хальс үлээх
Цутгамал нь нэг удаад нэг хэсэг үйлдвэрлэдэг бөгөөд хэсэг бүрт зориулсан хэв хэрэгтэй. Экструзи нь эсрэгээрээ ажилладаг: нэг хэв нь тасралтгүй, тогтмол хөндлөн огтлолтой урт гаргадаг, таны оруулж байгаа хугацаанд үргэлжилж, хэвний зардал нь ширхэг бүрт биш, километрээр хуваагддана.
Хоолой, цонхны хүрээ, кабелийн тусгаарлагч, филамент, цэцэрлэгийн шланг, хаалганы зүлгүүр, хоёрдугаар алхмын вакуум хэлбэржүүлэлтийн эхлэх хуудас, мөн цаашдын урт замын дараа дэлхийн хамгийн нимгэн савлагааны хальс бүгд экструдераас гардаг.
Зөрүү нь **хэв нь хэлбэрийг тодорхойлдоггүй**. Полимер гарч ирэхдээ буцаж агшдаг — хэвний хавдалт — мөн татах төхөөрөмж үүнийг дахин сунгаж бууруулдаг. Хөндлөн огтлолыг зөв гаргах нь хоёуланг нь яг таарч цуцлах байдлаар хэвийг буруугаар тайрахаас хамаарна.
Дунд шат
Ойролцоогоор 3 цаг
Зааварчилгаа
1
1
Гурван хэмжээст принтерийн хошуу дээр хавдалтыг аль хэдийн байгаа төхөөрөмжөөрөө ажигла
Гурван хэмжээст принтерийн хошуу дээр хавдалтыг аль хэдийн байгаа төхөөрөмжөөрөө ажигла
3D принтерийн хошуу нь экструзийн калип бөгөөд үүнтэй адил хавддаг. Энэ нь ширээн дээр хийх хамгийн цэвэр жишээ юм.
Хошуунаа ор-дөрөөс холдуулан халсан хэсгийг хэвлэх температурт хүргэж, агаарт удаан экструдлэ. Утсыг барьж аваад хөрөхийг хүлээгээд, микрометрээр хэмжинэ.
Энэ нь **хошуунаас том** байдаг. 0.4 мм хошуу ихэвчлэн полимер болон температураас шалтгаалан 0.45-0.55 мм чөлөөт утас гаргадаг. Үүнийг PLA, PETG болон ABS-д хийж, хавдалтын харьцааг тус бүрт нь хүснэгтээр гарга.
Дараа нь нөхцөлүүдийг өөрчилж, харьцаа хэрхэн өөрчлөгдөхийг ажигла:
- **Илүү хурдан экструдлэ.** Хавдалт нэмэгдэнэ, учир нь гинжүүдийг калип дотор илүү хүчтэй сунгаж, илүү их буцдаг.
- **Илүү халуун экструдлэ.** Хавдалт буурна, учир нь гинжүүд хөлдөхөөс өмнө сулрах цаг олдог.
Одоо үүнийг цуцална. Агаарт экструдлэж, чимхүүрээр утсыг гарч ирснээс хурдан татан ав. Дахин хэмжих: утас хошуунаас нимгэн байна. Энэ нь **татан сунгалт (draw-down)** бөгөөд бодит шугамд энэ нь хяналттай хурдтайгаар яг ийм үйлдлийг хийдэг татах төхөөрөмж юм.
Эдгээр хоёр нөлөө эсрэг чиглэлтэйгээр профиль экструзийн удирдлагын бүх зүйл юм. 4-р алхам энэ хослолд тоон утга өгнө.
Энэ алхмын материал:
 PLA утас1 ширхэг
 PETG филамент1 ширхэг
 ABS утас1 ширхэг
Шаардлагатай багаж:
 3D хэвлэгч
 Микрометр
 Дижитал штангенциркуль 6 инч
 Хэт улаан туяаны термометр
 Секунд хэмжигч
 Хурц үзүүртэй хямсаа
 Хамгаалалтын нүдний шил
 Лабораторийн тэмдэглэлийн дэвтэр (хуулбартай)
2
2
Профиль татаад, land-ыг ол
Профиль татаад, land-ыг ол
Одоо дугуй биш, хөндлөн огтлолоороо хэлбэртэй профиль хийгээрэй. Танд жижиг хэвлэх хэрэгсэл (die) хэрэгтэй: утас гарах газарт суурилуулсан, дундаа зүсэлт эсвэл загалмай хэлбэрийн зүсэлттэй хавтан.
Хамгийн хямд ажилладаг хувилбар бол принтерийн хошуунд зориулсан **die plate**: нимгэн гууль эсвэл хөнгөн цагаан хавтан, 2 мм-ийн зүсэлттэй, хошуунаас нэг миллиметрийн зайд хавчаарт бэхлэгдсэн, ингэснээр экструдат түүгээр шахагдана. Бүдүүлэг, халуун, төвөгтэй боловч чухал хоёр зүйлийг харуулна.
**The land.** Зөөлрөлтийн дараах хэвний параллель хэсэг. Богино land илүү хавдалт, бохир гадаргуу өгдөг; урт land полимерийн гинжийг хэвний дотор тайвшрахад тусалж, тогтвортой, нарийвчлалтай хэлбэр өгдөг. Хоёр хавтан хийж, нэгэнд 1 мм, нөгөөд 4 мм land өгөөд экструдатыг харьцуулаарай.
**Uneven flow.** Нэг үзүүрээрээ өргөн зүсэлтээр экструд хийгээрэй. Хайлмал нь илүү нээлттэй хэсгээрээ хурдан гарч, профиль гарах үедээ удаан тал руугаа нугална. Ассиметр профиль бүр ийм байдаг; жинхэнэ хэвийг урсгалыг тэнцвэржүүлэхийн тулд зориуд ялгаатай land урттай хийдэг. Тиймээс экструзийн хэвийг машин дээр гараар тохируулдаг, CAD шатанд дуусгадаггүй.
Экструдатыг жинхэнэ шугамын адилаар хөргө: хэвнээсээ хэдхэн см зайд гүехэн тавган усанд оруулж ажилла. Хэт хурдан хөрвөл гадаргуу хөлдөж, дотор нь агшиж байх үед хэлбэр нугардагийг анхаарна уу.
Хайлсан полимер 200–260 °C, халуун гууль хавтан, ойр байгаа ус. Нүүрний хамгаалалт, бээлий, тогтвортой хавчаар хэрэглээрэй; унасан халуун утсыг гараараа хөөж бүү оролдоорой.
Энэ алхмын материал:
PLA утас1 ширхэг Хөнгөн цагаан хуудас1 ширхэг
Шаардлагатай багаж:
3D хэвлэгч Дүрд (гар дүрд)
 Гилбэрийн иж бүрдэл
 Суурин өрөм
 Ширээний хавчаарДижитал штангенциркуль 6 инчМикрометрХэт улаан туяаны термометр
 Нүүрний хамгаалалтХамгаалалтын нүдний шил
 Арьсан ажлын бээлий
 Утаа сорогч шүүгээ (сувагтай)Лабораторийн тэмдэглэлийн дэвтэр (хуулбартай)
3
3
Хальс үлээж, чиглэлжилтийн ялгааг мэдэрч үз
Хальс үлээж, чиглэлжилтийн ялгааг мэдэрч үз
Үлээсэн хальс (blown film) бол сунгалт нэмэгдсэн экструзи юм: хайлсан масс цагираг хөнөөгөөр нимгэн хоолой хэлбэрээр гарч, агаар түүнийг диаметрээсээ хэдэн дахин их болтол үлээнэ, харин шахагч ган (nip) үүнийг гарснаасаа олон дахин хурдан дээш татна. Энэ нь агаарт хөлдөж, хоёр чиглэлд зэрэг сунасан байдалтай болно.
Та ширээн дээр хальс үлээж чадахгүй, гэхдээ түүний *шинж чанарыг* үүсгэж, энэ нь чухал гэдгийг батлах боломжтой. Мэдэх тэр хэсэг нь яг энэ юм.
Нэг уут эсвэл савлагааны хальсны хэсэг авна. Хоёр зурвас таслана: нэг нь ороомгийн чиглэлийн дагуу, нөгөө нь түүнтэй зөрүүлж. Ороомгийн чиглэлийг ихэвчлэн нугалсан шугам эсвэл хэвлэлтээс хялбар таньж болно.
Хоёуланг нь гараар таслаж үз. Нэг нь цэвэрхэн, амархан шулуун шугамаар тасарна; нөгөө нь эсэргүүцэж, хазайна. Дараа нь хоёуланг нь пүрштэй жингээр эвдэрч унах хүртэл татаж, хүчийг бүртгэ.
Энэ ялгаа бол **чиглэлжилт (orientation)**: молекулын гинж нэг чиглэлд нөгөөгөөсөө илүү эгнэж байрласан тул хальс тэдгээрийн дагуу хүчтэй, харин хооронд нь хагардаг. Урт дагуугаа сайхан тасардаг, харин хөндлөнгөөр тасардаггүй уут бол үлээлтийн харьцаа болон татах харьцаа тэнцвэржээгүй уут юм.
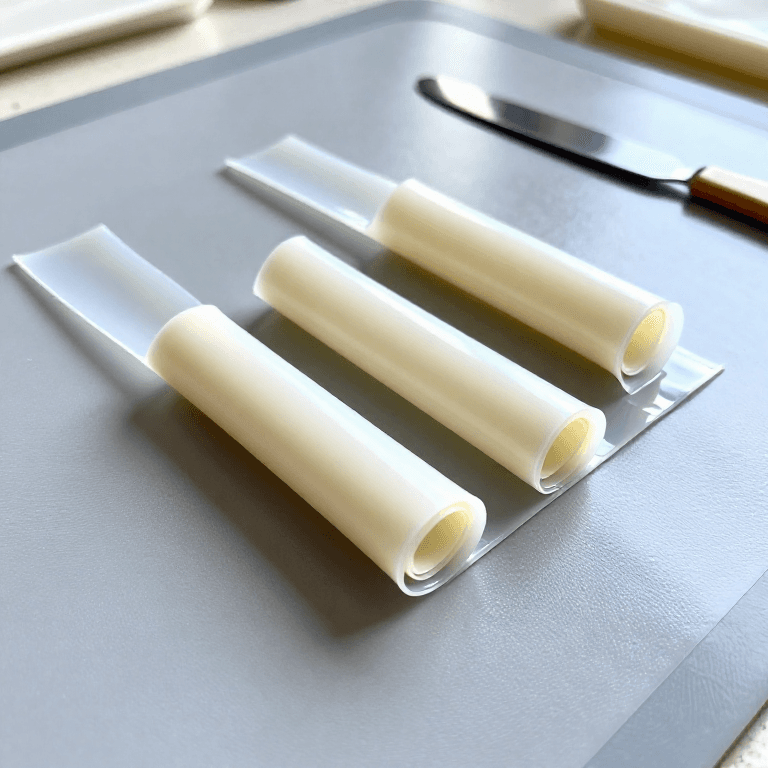
Одоо яг ижил туршилтыг **цутгасан (cast)** хальсан дээр хийгээрэй: жишээ нь цling film (нааж бүрхэх хальс), эсвэл вакуум хэлбэржүүлэх шатны нөөцөөс зүссэн хуудас. Энэ нь хоёр чиглэлд илүү жигд ажиллах боловч мөн сул байна. Энэ бол харьцаа: чиглэлжилт нь чиглүүлсэн чиглэлд хүч нэмж, нөгөө чиглэлээс нь хасдаг.
Энэ үр дүнг санаж байгаарай. Дараагийн шат үүнийг улам хөгжүүлж, эндээс сав хийдэг.
Шаардлагатай багаж:
 Хүч хэмжигч (пүрштэй жин)Дижитал штангенциркуль 6 инчМикрометр
 Шугам
 Гар урлалын хутга
 Тоон микроскоп
 Нүдэлсэн цаасХамгаалалтын нүдний шилЛабораторийн тэмдэглэлийн дэвтэр (хуулбартай)
 Полипропилен хавтан (A4)
 Полиэтилен хальс
4
4
Хавирах, татах болон хальсны зузаан
Хавирах, татах болон хальсны зузаан
Jupyter дэвтэр ачаалж байна…
Шаардлагатай багаж:
Нүдэлсэн цаас5
5
Түүх ба нөхцөл байдал
Түүх ба нөхцөл байдал
**Зохиогчийн эрх, үнэнч байдлаар тодорхойлсон.** Энэ шатанд нэг ч патент нэхэмжлээгүй. Пластикийн шураг экструз нь арван есдүгээр зуунд резины үйлдвэрээс үндэслэн хөгжиж, 1930-аад он гэхэд бүрэн тогтсон бөгөөд каталогт метал боловсруулалтын өвөг болох хар тугалган хоолойн экструз шатыг аль хэдийн оруулсан байна. Олон арван патент тодорхой хэв, шураг, хэв-хөөрөлтийн нөхөн олговрыг хамардаг; тэдгээрийн аль нь ч *экструзийн* патент биш бөгөөд нэгийг нь заах нь түүхэнд байгаагүй эмх цэгцийг зохиох явдал байх болно.
**Эдийн засагт юу хийдэг вэ.** Экструз нь полимерийг хэрэгтэй геометр болгох хамгийн хямд арга, учир нь хэрэгсэл тасралтгүй ажиллаж, түүний зардал эд анги бүрт биш урт дагуу тархдаг. Тийм учраас дэлхийн хамгийн хямд хуванцар эд зүйлс (хальс, уут, хоолой, профиль) экструзээр хийгддэг, мөн жижиг хэвлэсэн эд анги нь ойролцоогоор арав дахин жин багатай нэг метр экструзэн хэсгээс илүү өртөгтэй байж болдог.
**Чиглэлтэй болгох нь дараа дамжуулах санаа юм.** Хальс эсвэл утасны шугамд хэвний дараах бүх зүйл полимер хөлдөх зуур түүнийг сунгахад зориулагдсан, учир нь сунгах нь гинжийг эгнүүлж, эгнүүлсэн гинж нь илүү хүчтэй байдаг. Дараагийн шат бол хоёр чиглэлд зориудаар хэрэгжүүлсэн ижил зарчим бөгөөд тав бар даралтыг тэсвэрлэх сав хийхэд ашиглагдана.
**Үнэнч хязгаарууд.** Экструз нь тогтмол хэлбэр л гаргадаг; урт дагуух аливаа хувьсал дараа нэмэгдэх ёстой. Хүлцэл нь хэвлэлтээс хамаагүй сул бөгөөд шугамын хурд, хайлмал температур, хөргөлтөөс шалтгаалан хэлбэлздэг. Бодит нэгдлийн хувьд хэв-хөөрөлт нь хэрэгтэй нарийвчлалаар тооцоологдож чадахгүй тул хэвүүдийг таслаж, ажиллуулж, хэмжиж, дахин таслдаг; 2-р алхам дахь стендийн ажил нь яг энэ давталтын жижиг, үнэнч хувилбар юм. Мөн процесс нь чийгтэй түүхий эдэд хатуу: гигроскопик полимерийг хатаах ёстой, эс бол ус хэвэнд уурт шууд хувирч, экструдат хөөстэй, судалтай гарна.
Материал
4- 1 ширхэгТүр орлуулагч
- 1 ширхэгТүр орлуулагч
- 1 ширхэгТүр орлуулагч
- 1 ширхэгТүр орлуулагч
Шаардлагатай багаж
22- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
Холбоотой загварууд
Эдгээр загварууд мэдлэг хуваалцдаг — арга техник, материал эсвэл зарчим


CC0 Нийтийн домэйн
Энэ загвар CC0 дор гаргагдсан. Та зөвшөөрөл авахгүйгээр хуулах, өөрчлөх, түгээх, ашиглах боломжтой.
Загвараар дамжуулан бүтээгдэхүүн худалдаж авч Бүтээгчийг дэмжээрэй Бүтээгчийн шимтгэл Борлуулагчаар тогтоосон, эсвэл энэ загварын шинэ хувилбар үүсгэж орлогоо хуваахын тулд өөрийн загварт холбоос болгон оруулна уу.