कला
सुन्दरता र कल्याण
हस्तकला
संस्कृति र इतिहास
मनोरञ्जन
वातावरण
खाना र पेय
रिभर्स इन्जिनियरिङ
विज्ञान
खेलकुद
प्रविधि
पहिर्न मिल्ने
English

बलहरू वा छडहरू: उत्पादनको प्रकृति सूक्ष्मताले मात्र नभई मिडियाले निर्धारण गर्छ
दुई ग्राइन्डिङ मिल एउटै ड्रम हुन सक्छन्, एउटै गतिमा घुम्छन्, उस्तै स्टिलको तौल बोक्छन्, र तिनीहरूले पूर्ण रूपमा फरक उत्पादन दिन्छन्।
यसको कारण सम्पर्क ज्यामिति हो। बलले आफ्नो छिमेकीलाई एउटा बिन्दुमा छुन्छ, र त्यो बिन्दुमा जे पर्छ त्यो भाँचिन्छ — खस्रो, सूक्ष्म, वा पहिल्यै पर्याप्त सूक्ष्म। छडले मिलको पूरा लम्बाइभरि एउटा रेखामा छुन्छ, र रेखाले मुनि रहेको सबैभन्दा ठूलो डल्लोभन्दा तल पुग्न सक्दैन। त्यसैले छडको चार्जले खस्रोलाई भाँच्छ र सूक्ष्मलाई छोड्छ।
त्यो एउटा चयन नियम हो, र यसले केवल औसत मात्र नभई उत्पादन वितरणको आकार निर्धारण गर्छ। यस चरणले कुन आकारको मिडियाले कुन आकारको कणलाई समात्न सक्छ भन्ने व्युत्पन्न गर्छ — यो फेरि अर्को रूपमा जबडा क्रसरको निप कोण हो भन्ने देखिन्छ — र त्यसपछि यी दुई चयन नियमहरूले एउटै सुरुवाती बेडमा के गर्छन् भन्ने उत्पन्न गर्छ।
उन्नत
लगभग ३ घण्टा
निर्देशनहरू
1
1
रोड कसरी ठूलो ढुङ्गा छान्छ हेर्नुहोस्
रोड कसरी ठूलो ढुङ्गा छान्छ हेर्नुहोस्
एउटा समतल प्लेटमा मिश्रित ढुङ्गाहरूको एउटै तह फैलाउनुहोस् — आकारहरूको राम्रो फैलावट, केही पनि क्रमबद्ध नगरी। त्यसमाथि स्टिलको बारको लम्बाइ राख्नुहोस् र दुवै हातले समान रूपमा थिच्नुहोस्।
हेर्नुहोस् कुन ढुङ्गाहरू फुट्छन्। ती ठूला ढुङ्गाहरू हुनेछन्, र केवल ठूला ढुङ्गाहरू मात्र, किनभने बार तिनीहरूमाथि आराम गरिरहेको छ र अरू कुनै पनि चीजमा पुग्न सक्दैन।
अब बलबेयरिङ वा गोलो ढुंगाले फेरि गर्नुहोस्, एउटा बिन्दुमा थिचेर। बिन्दुमुनि जे छ त्यो फुट्छ, र त्यो ठूलो ढुङ्गा हो वा सानो, यो पूर्ण रूपमा तपाईंले हात कहाँ राख्नुहुन्छ भन्ने कुरामा निर्भर गर्छ।
त्यो नै सम्पूर्ण रङ हो, बार र बलसँग दुई मिनेटमा गरिएको। त्यसपछि आउने सबै कुरा त्यसमा संख्याहरू राख्ने काम हो।
बारको संस्करण दुई पटक गर्नुहोस्: एक पटक एउटै तहमा र एक पटक दुई वा तीन तहको थुप्रोमा। थुप्रोमा चयन कमजोर हुन्छ, किनभने बार अब व्यक्तिगत ढुङ्गाहरूमा होइन, गुठी-गुठी सतहमा आराम गरिरहेको छ। रड मिलहरू ठीक त्यही कारणले पातलो चार्जसँग चलाइन्छ।
यस चरणका सामग्री:
 गिट्टीका ढुङ्गा1 मुठ्ठी
 इस्पातको काँचो डन्डी1 टुक्रा
 बल बियरिङ1 टुक्रा
चाहिने औजार:
 नरम स्टिलको प्लेट
 डिजिटल क्यालिपर ६ इन्च
 छालाका काम गर्ने पन्जा
 सुरक्षा चस्मा
2
2
निप अवस्था, फेरि
निप अवस्था, फेरि
Jupyter नोटबुक लोड हुँदैछ…
3
3
मिलमा माध्यम (चार्ज) सही तरिकाले भर्नुहोस्: भर्नुहोस्, ग्रेड गर्नुहोस् र थप गर्नुहोस्
मिलमा माध्यम (चार्ज) सही तरिकाले भर्नुहोस्: भर्नुहोस्, ग्रेड गर्नुहोस् र थप गर्नुहोस्
तीनवटा संख्याले माध्यम चार्जको वर्णन गर्छन्, र तीनै महत्त्वपूर्ण छन्।
**भर्नुहोस् (Fill).** मिलको आयतनको कुन अंशमा चार्जले ओगट्छ भन्ने अनुपात, सामान्यतया एक-तिहाइ वा अलिक बढी। धेरै कम भयो भने चार्जले टोभन्दा बढी तल खस्न सक्ने ठाउँ पाउँछ, जसले सामग्रीको सट्टा लाइनरलाई हथौडाले ठोक्छ। धेरै बढी भयो भने चार्ज भित्र फ्याँकिने खाली ठाउँ हुँदैन, त्यसैले यो घुम्छ, र मिल चुपचाप क्यास्केडिङ मेसिनमा बदलिन्छ, जसले बिस्तारै पीस्छ र सूक्ष्म कण बनाउँछ।
**ग्रेडिङ।** नयाँ चार्ज कहिल्यै एउटै आकारको हुँदैन। यो एक वितरण हो, किनभने मिलमा फिडका लागि ठूला माध्यम र सतहका लागि साना माध्यम चाहिन्छ — ट्यूब मिलका कक्षहरूको उही तर्क, फरक तरिकाले समाधान गरिएको।
**थप गर्ने (Top-up).** माध्यम घिसिन्छ, र घिस्सिँदा तिनीहरू सानो हुँदै जान्छन्, त्यसैले केवल सबैभन्दा ठूलो आकारले मात्र थपिएको मिल महिनौंसम्म मोटो चार्जतिर बग्छ। ग्रेड गरिएको मिश्रणले थप्नुहोस्, र भित्र हाल्ने कुरा तौलनुहोस्। पीसने सर्किटमा सबैभन्दा सामान्य बिस्तारै हुने विफलता भनेको आँखाले हेरेर मर्मत गरिएको चार्ज हो।
मिल रोकिएको अवस्थामा भर्नुलाई नापनुहोस्: खोलसँगको चार्जको जीवा (chord), टेपले नापेर, सिधै भरिएको अंशमा रूपान्तरण हुन्छ। हरेक पटक रेकर्ड गर्नुहोस्। बग्दै गएको भर्नु लगमा देखिन्छ, तर एक झलकमा देखिँदैन।
यस चरणका सामग्री:
 पिस्ने माध्यम (स्टिलका बल)1 charge
 पिस्ने माध्यम (स्टिलका डन्डी)1 charge
चाहिने औजार:
 सूक्ष्म डिजिटल तराजु
 नाप्ने फित्ताडिजिटल क्यालिपर ६ इन्च
 बाल्टिनछालाका काम गर्ने पन्जासुरक्षा चस्मा
4
4
बिन्दु सम्पर्क बनाम रेखा सम्पर्क, उत्पन्न गरिएको
बिन्दु सम्पर्क बनाम रेखा सम्पर्क, उत्पन्न गरिएको
Jupyter नोटबुक लोड हुँदैछ…
5
5
बन्द सर्किट गर्नुहोस्, वा पहिल्यै तयार भएको कुरा पिस्नुहोस्
बन्द सर्किट गर्नुहोस्, वा पहिल्यै तयार भएको कुरा पिस्नुहोस्
एउटा खुला-सर्किट मिलले सबैभन्दा *नराम्रो* कणलाई पर्याप्त महीन नबनाएसम्म सबै कुरा राख्नुपर्छ, जसको अर्थ औसत कणलाई उपयोगिताको बिन्दुभन्दा धेरै पर पिसिन्छ। त्यो अत्यधिक पिसाइ खेर गएको शक्ति र अनावश्यक सूक्ष्म कणहरू हो, र त्यो पूर्ण रूपमा बच्न सकिन्छ।
**बन्द सर्किट** मिलको डिस्चार्जमा स्क्रिन वा क्लासिफायर राख्छ र मोटो अंशलाई फिडमा फर्काउँछ। अब प्रत्येक कण पर्याप्त सानो भएपछि तुरुन्तै निस्कन्छ। फर्केर आउने मोटो अंश **परिसंचरण लोड** हो, र राम्रोसँग चलिरहेको सर्किटमा यो प्रायः ताजा फिडभन्दा ठूलो हुन्छ — दुई वा तीन गुणा, कहिलेकाहीँ अझ बढी — जुन मानिसहरूले पहिलोपटक यो आंकडा देख्दा अचम्मित हुन्छन्।
त्यो संख्या केही गडबडीको संकेत होइन। उच्च परिसंचरण लोडको अर्थ सामग्री तुरुन्तै हटाइँदैछ भन्ने हो, जुन नै मुख्य उद्देश्य हो। यसको लागत भने ठूलो मिल फिड कन्भेयर, ठूलो क्लासिफायर र बढी पम्पिङ हो, त्यसैले यहाँ अधिकतम होइन, इष्टतम मान हुन्छ।
स्क्रीनिङ चरण भनेको क्लासिफायरले गरिरहेको काम हो, र यसको विभाजन वक्र नै परिसंचरण लोड कहिल्यै तीखो हुन नसक्नुको कारण हो: प्रत्येक पासले पहिल्यै पर्याप्त महीन भइसकेको केही सामग्री फर्काउँछ र पर्याप्त महीन नभएको केही सामग्री अगाडि पठाउँछ।
यस चरणका सामग्री:
 बुनेको तारको चाल्नो जाली1 टुक्रा
चाहिने औजार:
सूक्ष्म डिजिटल तराजु मोटो चाल्नो
 मसिनो जालीको चाल्नो
 ६० मेसको चाल्नो
 १२० जालीको चाल्नोबाल्टिन
 धूलोको मास्कसुरक्षा चस्मा
 वर्गीकरणको चाल्नो
6
6
इतिहास र सन्दर्भ
इतिहास र सन्दर्भ
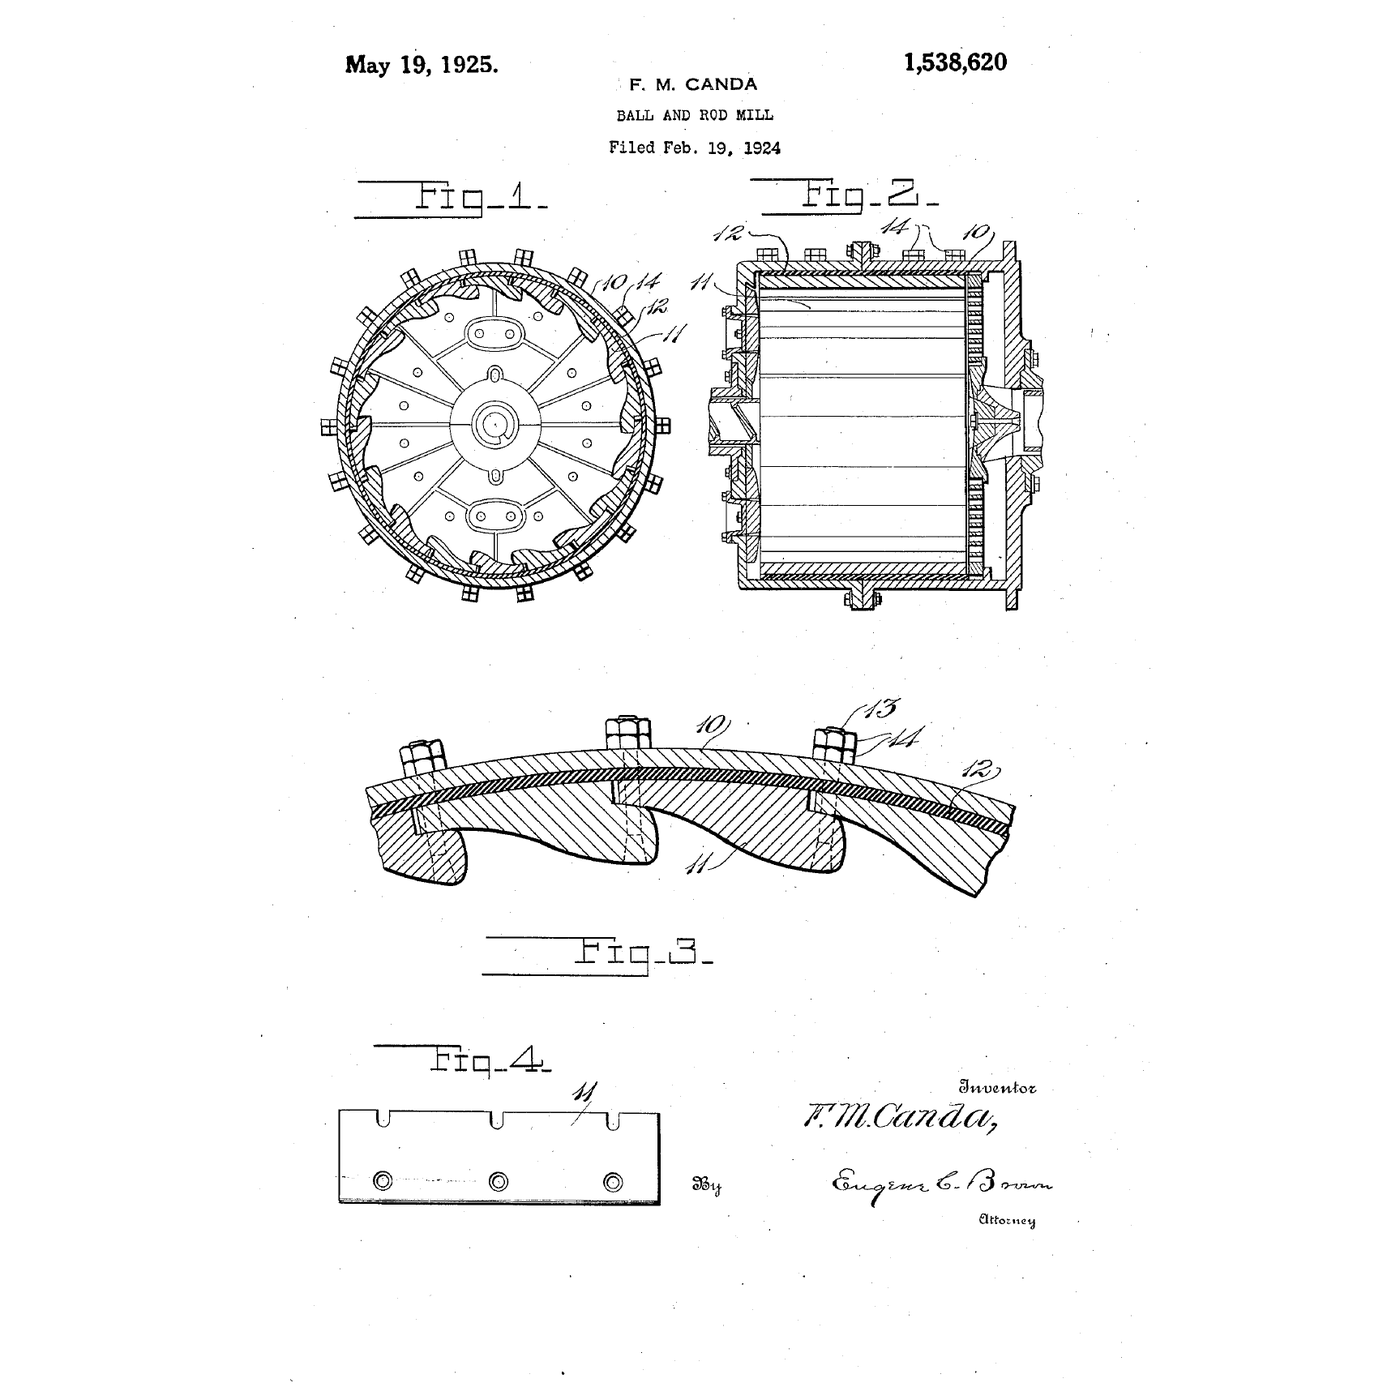
**US 1,538,620, 'Ball and Rod Mill', Ferdinand Mora Canda of Chrome, New Jersey, application filed 19 February 1924, granted 19 May 1925.** दाबीहरू मिलको अस्तर (लाइनिङ) सम्बन्धी छन् — 'a metal shell or casing, a circumferential series of brittle hard steel plates bolted to the shell, and a resilient shock absorbing medium interposed between the plates and the shell' — र शीर्षकले दुवै माध्यमलाई एउटै सासमा समेट्छ, किनभने मेसिनको शरीरलाई भित्र के छ भन्ने कुरासँग कुनै सरोकार हुँदैन।
दाबीको यो विवरण ध्यान दिन लायक छ। सन् १९२४ सम्ममा मिल स्वयं आविष्कारको विषय रहेन; जुन कुरामा संघर्ष भइरहेको थियो त्यो यसलाई यसरी अस्तर लगाउने तरिका थियो कि अस्तरहरू टिकून्, जुन परिपक्व मेसिनको चिनारी हो।
रड मिलहरू आधा शताब्दीसम्म धातुयुक्त प्लान्टहरूमा पिसाइको मानक पहिलो चरण बने, ठीक चरण ४ को छनोट नियमका कारणले: गुरुत्वाकर्षण पृथक्करण र फ्लोटेसन दुवै स्लाइमहरूमा नराम्रोसँग काम गर्छन्, र रड मिलले तिनलाई नबिगारी साँघुरो उत्पादन दियो। अटोजेनस र सेमि-अटोजेनस मिलहरूले मोटो पिसाइको जिम्मेवारी लिएपछि तिनको प्रयोग घट्यो, भौतिकशास्त्र बदलियो भएर होइन।
**इमानदार सीमाहरू।** रड मिललाई यसको व्यासको तुलनामा लामो बनाउन सकिँदैन — लगभग छ से एकभन्दा बढी भएमा रडहरू उल्झिन्छन्, र उल्झिएको चार्ज क्रेनसहित एक दिनको काम र धेरै गाली-गलौज हो। रडहरू असमान रूपमा घिस्रिन्छन् र माथि थप्नुका साथै हटाउनुपर्छ। रड मिलले राम्ररी पिस्दैन: महीन कणहरूलाई अति-पिसिनबाट बचाउने छनोट नियम नै महीन उत्पादनमा पुग्नबाट रोक्ने नियम पनि हो, त्यसैले इतिहासका लगभग हरेक रड मिलको तल्लो चरणमा बल मिल हुन्थ्यो। र दुवै मिडिया मिलहरू हुन्, त्यसैले दुवैले निरन्तर स्टील खपत गर्छन्— ठूलो प्लान्टमा मिडियाको बिल बिजुलीको बिलभन्दा बढी हुन सक्छ।
सामग्री
6- 1 मुठ्ठीप्लेसहोल्डर
- 1 टुक्राप्लेसहोल्डर
- 1 टुक्राप्लेसहोल्डर
- 1 chargeप्लेसहोल्डर
- 1 chargeप्लेसहोल्डर
- 1 टुक्राप्लेसहोल्डर
आवश्यक उपकरणहरू
13- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- 1 vendor sell this, none ship to you yetप्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
सम्बन्धित ब्लुप्रिन्ट
यी ब्लुप्रिन्टहरूले ज्ञान साझा गर्छन् — प्रविधि, सामग्री वा सिद्धान्त
Grinding in a Tumbling Mill: Critical Speed, and Why the Media Are Graded
Emma द्वारा
यान्त्रिकी
४२
०
०
०
०
०

Sorting by Size: Why a Screen Never Makes a Clean Cut
Emma द्वारा
यान्त्रिकी
४४
०
०
०
०
०
Breaking Stone by Compression: The Nip Angle Decides Everything
Martin द्वारा
धातु काम
४७
०
०
०
०
०
Ore Dressing
Mary द्वारा
धातु काम
५३
०
०
०
०
०
Panning for Alluvial Gold — Gravity Separation in Stream Sediment
Mary द्वारा
धातु काम
८९
०
०
०
०
०
CC0 सार्वजनिक डोमेन
यो ब्लुप्रिन्ट CC0 अन्तर्गत जारी गरिएको छ। तपाईं अनुमति नसोधी प्रतिलिपि, परिमार्जन, वितरण र प्रयोग गर्न सक्नुहुन्छ।
ब्लुप्रिन्ट मार्फत उत्पादनहरू किनेर सिर्जनाकर्तालाई सहयोग गर्नुहोस् सिर्जनाकर्ता कमिसन विक्रेताले तोकेको, वा यो ब्लुप्रिन्टको नयाँ संस्करण बनाउनुहोस् र आम्दानी बाँड्न आफ्नो ब्लुप्रिन्टमा जडानको रूपमा समावेश गर्नुहोस्।