कला
सुन्दरता र कल्याण
हस्तकला
संस्कृति र इतिहास
मनोरञ्जन
वातावरण
खाना र पेय
रिभर्स इन्जिनियरिङ
विज्ञान
खेलकुद
प्रविधि
पहिर्न मिल्ने
English
ध्वनिद्वारा प्लास्टिक वेल्डिङ
स्तर २ ले मोल्डिङ डिजाइनको सबैभन्दा उपयोगी चाललाई समाप्त गर्यो: जब कुनै भाग उपकरणबाट निकाल्न धेरै जटिल हुन्छ, तब त्यसलाई दुई भागमा विभाजन गर्नुहोस् र पछि जोड्नुहोस्। यो स्तर जोडाइको बारेमा हो।
ग्लु स्पष्ट उत्तर हो र प्रायः गलत पनि हुन्छ — यसलाई क्युर हुन समय चाहिन्छ, यो तपाईं पुनःप्रशोधन गर्न चाहनुहुने भागमा तेस्रो सामग्री हो, र पोलिओलेफिनमा यसले लगभग काम नै गर्दैन। विकल्प भनेको दुई भागलाई **एउटै टुक्रा बन्न** बनाउनु हो, जुन थर्मोप्लास्टिकका लागि जोडिने सतह मात्र पगाल्नु हो।
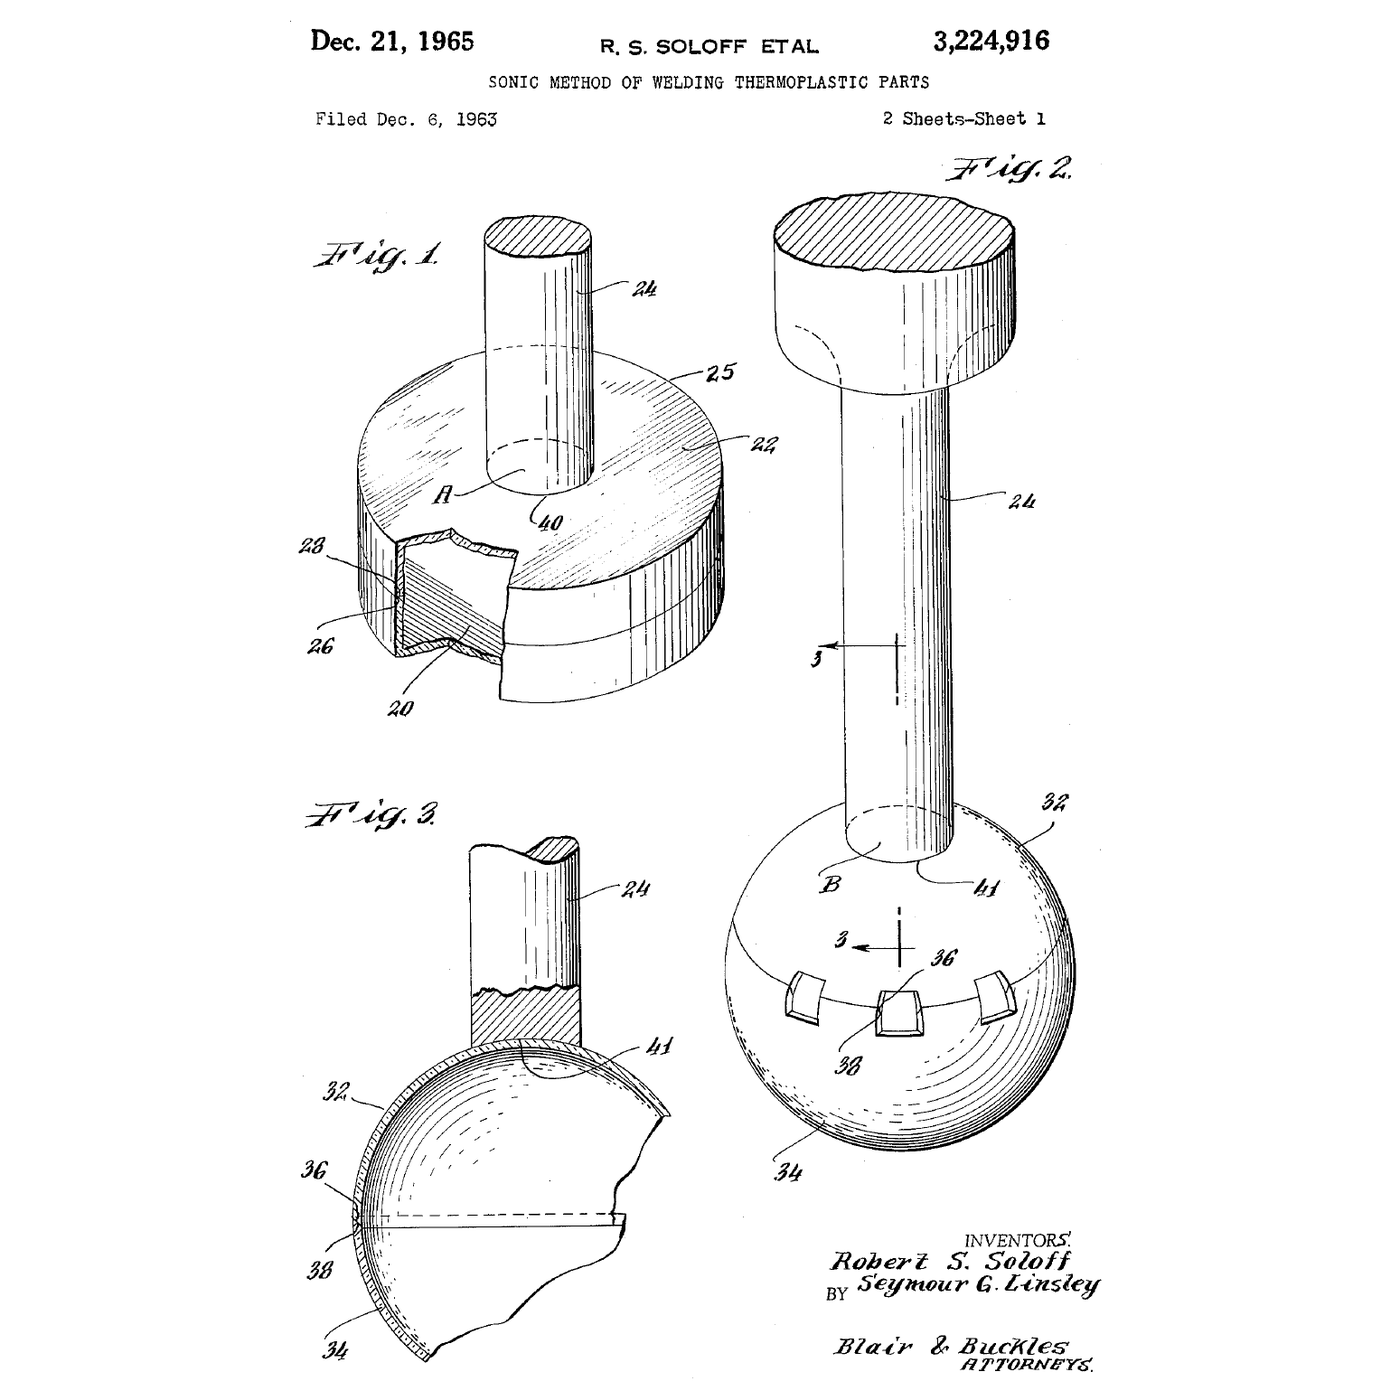
रोबर्ट सोलोफको १९६३ पेटेन्टले यो काम अल्ट्रासाउन्डद्वारा गर्छ: जोडलाई २० kHz मा कम्पन गराउनुहोस् र पोलिमरको आफ्नै आन्तरिक घर्षणले एउटा सानो त्रिकोणीय रिब पगाल्न दिनुहोस् जुन एउटा सतहमा मोल्ड गरिएको हुन्छ। एक पाँचौं सेकेन्ड, कुनै उपभोग्य सामग्री छैन, र मूल सामग्री जत्तिकै बलियो वेल्ड।
उन्नत
लगभग ३ घण्टा
निर्देशनहरू
1
1
धारा पढ्नुहोस्, र जंगलमा एक ऊर्जा निर्देशक खोज्नुहोस्
धारा पढ्नुहोस्, र जंगलमा एक ऊर्जा निर्देशक खोज्नुहोस्
**US 3,224,916**, *थर्मोप्लास्टिक भागहरू वेल्ड गर्ने सोनिक विधि*, **Robert S. Soloff** र Seymour G. Linsley, **Branson Instruments** लाई तोकिएको; **6 December 1963** मा दर्ता गरिएको, Serial No. 328,500, **21 December 1965** मा प्रदान गरिएको; 8 दावीहरू, US class 156-73. समाप्त भएको। यस पृष्ठको रेखाचित्र पेटेन्टको आफ्नै पाना 1 हो: FIG. 1 जोड हो, FIG. 2 हर्न हो, FIG. 3 खण्ड हो।
विवरणमा *थर्मोप्लास्टिक भागहरूको वेल्डिङ असेम्बलीहरू उच्च तीव्रताको सोनिक ऊर्जा स्रोतसँग* सम्बन्धित छ, र यो स्पष्ट छ कि भागहरूलाई *घनिष्ठ सम्पर्कमा* ल्याउनुपर्छ, र विधि *पगाल्न कठिन थर्मोप्लास्टिक सामग्रीहरू* सम्म विस्तार हुन्छ — जुन रोचक दावी हो, किनभने ती ठीक ती हुन् जसमा गोंद पनि असफल हुन्छ।
अब एउटा खोज्नुहोस्। नष्ट हुँदा फरक नपर्ने सस्तो मोल्ड गरिएको असेम्बली खोल्नुहोस् — खेलौना, डिस्पोजेबल रेजरको ह्यान्डल, कलमको नली, वा सानो उपकरणको आवरण। माइक्रोस्कोप मुनि जोडिने सतहहरू हेर्नुहोस्।
वेल्ड गरिएको जोडमा तपाईंले एउटै सतहमा **सानो त्रिकोणीय रिब** पाउनुहुनेछ, जुन जोड रेखाको वरिपरि चल्छ — एक मिलिमिटरको अंश उचाइको र सामान्यतया आधारमा लगभग उत्तिकै चौडाइको। त्यही ऊर्जा निर्देशक हो। पहिले नै वेल्ड गरिएको भागमा यो समतल भएको हुनेछ र पग्लिएको पदार्थ दुवै छेउमा महीन बीड बनेर बाहिर निस्केको हुनेछ।
माइक्रोस्कोप र क्यालिपरले रिबको नाप लिनुहोस्। चरण 4 ले किन त्यो आकार अन्य होइन भनेर देखाउँछ।
चाहिने औजार:
 अङ्क सूक्ष्मदर्शक
 डिजिटल क्यालिपर ६ इन्च
 हस्तकलाको चक्कु
 सुरक्षा चस्मा
2
2
दुई भागहरू वेल्ड गर्नुहोस्, र ऊर्जा कहाँ गयो पत्ता लगाउनुहोस्
दुई भागहरू वेल्ड गर्नुहोस्, र ऊर्जा कहाँ गयो पत्ता लगाउनुहोस्
यदि तपाईंसँग अल्ट्रासोनिक वेल्डरमा पहुँच छ — प्लास्टिकको, धातु वा सफाई बाथको होइन — तो यसलाई उचित रूपमा चलाउनुहोस्। यदि छैन भने, चरण ३ ले एउटा बेन्च विकल्प दिन्छ जसले उस्तै संयन्त्र सिकाउँछ।
४० × १० mm को जोड सतह भएका दुईवटा समतल कूपन प्रिन्ट वा मोल्ड गर्नुहोस्। तीमध्ये एउटामा ०.४ mm अग्लो र ०.५ mm चौडा त्रिकोणीय ऊर्जा निर्देशक राख्नुहोस्, पूरा लम्बाइमा चल्ने गरी। अर्को जोडी तुलनाका लागि समतल छोड्नुहोस्।
वेल्डर सेटअप गर्नुहोस्: तल्लो भागमुनि कठोर फिक्स्चर, माथिल्लो भागमा समतल हर्न, र छोटो वेल्ड समय र कम बलबाट सुरु गर्नुहोस्। वेल्ड गर्नुहोस्, त्यसपछि स्प्रिङ स्केलसँग भाइसमा जोड छुट्याउनुहोस् र बल र **कहाँ भाँच्यो** रेकर्ड गर्नुहोस्।
तीन चरहरू एक-एक गरी सार्नुहोस्, र प्रत्येकलाई प्लट गर्नुहोस्:
- **वेल्ड समय** — धेरै छोटो भए निर्देशक पग्लिएको हुँदैन; धेरै लामो भए पग्लिएको पदार्थ निचोरिन्छ र जोड सुक्छ।
- **बल** — धेरै कम भए चक्रभर सतहहरू सम्पर्कमा रहँदैनन्; धेरै बढी भए निर्देशक पग्लनुअघि नै कुचिन्छ, जसले कतर तताउने प्रक्रिया नष्ट गर्छ।
- **आयाम**, यदि तपाईंको मेसिनले अनुमति दिन्छ भने।
राम्रो वेल्डले जोडको छेउमा **मूल सामग्री** मा भाँच्नुपर्छ, जोडमा होइन। समतल सतहको नियन्त्रण लगभग कुनै बल नराखी भाँचिनेछ, जुन निर्देशकको उद्देश्य हो।
अल्ट्रासोनिक उपकरण यसरी चर्को हुन्छ कि मिटरले यसलाई मध्यम देखाउँछ — धेरैजसो शक्ति श्रवण क्षमताभन्दा माथि हुन्छ, तर सबहार्मोनिकहरू त्यस्तो हुँदैनन्। श्रवण सुरक्षा लगाउनुहोस्, औँलाहरू हर्नको मार्गबाट टाढा राख्नुहोस्, र चलिरहेको हर्नलाई कहिल्यै नछुनुहोस्।
यस चरणका सामग्री:
 ABS फिलामेन्ट1 टुक्रा
 PLA फिलामेन्ट1 टुक्रा
चाहिने औजार:
 अल्ट्रासोनिक प्लास्टिक वेल्डिङ मेसिन
 ३डी प्रिन्टर
 बेन्चको भाइस
 बलमापक (स्प्रिङ तराजु)अङ्क सूक्ष्मदर्शकडिजिटल क्यालिपर ६ इन्च
 श्रवण सुरक्षा (कान छोप्ने, SNR 30 dB)सुरक्षा चस्मा
 छालाका काम गर्ने पन्जा
 प्रयोगशाला कापी (प्रतिलिपिसहित)
3
3
बेन्चले प्रतिस्थापन गर्छ: घर्षण, विलायक र तातो ब्लेड
बेन्चले प्रतिस्थापन गर्छ: घर्षण, विलायक र तातो ब्लेड
तीनवटा तरिकाले अल्ट्रासोनिक स्ट्याक बिना इन्टरफेस पगाल्नुहोस्, प्रत्येकले एउटै विचारका फरक पक्ष सिकाउँछ। तीनवटै गर्नुहोस् र फ्र्याक्चरहरू तुलना गर्नुहोस्।
**स्पिन वेल्डिङ।** छापिएको बेलनाकार बस लाई ड्रिल प्रेसमा च्याक गर्नुहोस्, यसको जोडी भाइसमा तल राख्नुहोस्, केही सय rpm मा चलाउनुहोस् र तिनीहरूलाई एकसाथ थिच्नुहोस्। घर्षणले इन्टरफेसलाई एक वा दुई सेकेन्डमा पगाल्छ; स्पिन्डल रोकेर चिसिने बेलामा दबाब कायम राख्नुहोस्। यो पेटेन्टकै मेकानिजम हो — इन्टरफेसमा मेकानिकल कार्य — तर कम्पनको सट्टा घुमाइ प्रयोग हुन्छ। यो गोलाकार जोडहरूमा मात्र काम गर्छ, जसको कारण अल्ट्रासाउन्ड आविष्कार गर्न लायक थियो।
**सल्भेन्ट वेल्डिङ।** ABS वा एक्रिलिकमा, सल्भेन्ट सिमेन्टले टाँस्दैन: यसले दुवै सतहलाई **घुलाउँछ** ताकि चेनहरू एकअर्कामा फैलिन्छन्, र त्यसपछि वाष्पीकृत भएर एउटै टुक्रा छोड्छ। दुवै सतहमा अल्प मात्रामा लगाउनुहोस्, थिच्नुहोस्, क्ल्याम्प गर्नुहोस्, र आवश्यक लागेभन्दा धेरै लामो समय छोड्नुहोस् — एक घण्टामा सल्भेन्ट जोड यसको अन्तिम बलको एक अंश मात्र हुन्छ। त्यही सिमेन्ट पोलिप्रोपाइलिनमा प्रयास गर्नुहोस्: केही हुँदैन, किनभने कुनै साझा सल्भेन्टले पोलिओलेफिनलाई छुँदैन। त्यो असफलता जानाजानी उत्पादन गर्न लायक छ।
**हट-प्लेट वेल्डिङ।** दुवै सतहलाई पगाल्ने बिन्दुभन्दा लगभग 30 °C माथिको सफा तातो प्लेटमा थिच्नुहोस् जबसम्म बीड बन्दैन, हटाउनुहोस्, र तिनीहरूलाई एकसाथ थिच्नुहोस्। असभ्य, ढिलो, तर पोलिइथिलिन र पोलिप्रोपाइलिनमा तीनमध्ये सबैभन्दा बलियो जोड बनाउँछ — यसरी नै प्लास्टिक पाइप भुइँमुनि जोडिन्छ।
तीनैवटा भाँच्नुहोस् र माइक्रोस्कोपमुनि फ्र्याक्चर सतहहरू हेर्नुहोस्। वास्तविक वेल्डले तानिएको, तन्तुजस्तो पोलिमर देखाउँछ; असफल भएकोले दुई चिल्ला सतह देखाउँछ जुन कहिल्यै एउटा थिएनन्।
सल्भेन्ट सिमेन्टहरू वाष्पशील र प्रायः हानिकारक हुन्छन् — फ्युम हुड वा खुला ठाउँमा, नाइट्राइल पन्जा लगाएर, कुनै पनि इग्निसन स्रोत बिना। हट प्लेट बन्द गरेपछि पनि लामो समयसम्म खतरनाक रहिरहन्छ।
यस चरणका सामग्री:
ABS फिलामेन्ट1 टुक्राचाहिने औजार:
 खम्बा भएको ड्रिलबेन्चको भाइस
 तताउने प्लेट
 अवरक्त तापमापकअङ्क सूक्ष्मदर्शकबलमापक (स्प्रिङ तराजु)
 रोकघडी
 नाइट्राइल पन्जासुरक्षा चस्मा
 धुवाँ कक्ष (नली भएको)
 अग्निनिभावकप्रयोगशाला कापी (प्रतिलिपिसहित)
 पोलिप्रोपिलिनको पाता (A4)
 एक्रिलिक पाता
 प्लास्टिकको घुलक जोड्ने तरल
4
4
के हर्नले गर्छ, र निर्देशक किन सानो छ
के हर्नले गर्छ, र निर्देशक किन सानो छ
Jupyter नोटबुक लोड हुँदैछ…
चाहिने औजार:
 रेखाचित्र कागज
5
5
इतिहास र सन्दर्भ
इतिहास र सन्दर्भ
**श्रेय।** US 3,224,916, *Sonic method of welding thermoplastic parts*, Robert S. Soloff र Seymour G. Linsley, Branson Instruments का लागि assignors; 6 December 1963 मा दर्ता, 21 December 1965 मा स्वीकृत, अब समाप्त। यस पृष्ठको चित्र पेटेन्टकै मूल चित्र हो।
**यो किन यति छिटो फैलियो।** Ultrasonic welding मा कुनै consumables छैनन्, cure time छैन, solvent सम्हाल्नु पर्दैन, र भागभित्र तेस्रो सामग्री पनि हुँदैन। एक चक्र सेकेन्डको अंशमात्र लाग्छ, त्यसैले यो moulding गतिमा assembly line मा मिल्छ, र भागलाई चिसो छोड्ने भएकाले तुरुन्तै सम्हाल्न सकिन्छ। स्क्रूले जोडिन नपर्ने लगभग हरेक moulded consumer housing यसरी welded गरिन्छ।
**Energy director नै वास्तविक आविष्कार हो।** फ्ल्याट joint मा ultrasound लगाउँदा सबै कुरा अलिकति तातिन्छ तर केही पनि welded हुँदैन; step 4 ले किन यस्तो हुन्छ भन्ने देखाउँछ। तनाव सानो moulded त्रिकोणमा केन्द्रित गर्नु नै फैलिएको तातो समस्यालाई स्थानीय पग्लने समस्यामा बदल्ने तरिका हो — र यसको लागत शून्य हो, किनभने यो tool मा एक पटक मात्र काटिन्छ।
**यसको adhesive rung सँगको सम्बन्ध।** catalogue का adhesive blueprints ले *फरक* सामग्रीहरूलाई तेस्रो पदार्थद्वारा जोड्ने बारे हो। Welding विपरीत अवस्था हो: उही polymer, कुनै तेस्रो पदार्थ छैन, र joint भागहरूबाट अलग देखिँदैन। दुबै सम्भव हुँदा, गति, बल र recyclability मा welding जित्छ; सामग्री फरक हुँदा, joint ले खाली ठाउँ सिल गर्नुपर्दा, वा भागहरू एकअर्कामा थिच्न नसकिँदा adhesive जित्छ।
**इमानदार सीमाहरू।** Ultrasonic welding **thermoplastics का लागि मात्र** हो, र लगभग सबै अवस्थामा दुबै पट्टि *उही* polymer हुनुपर्छ — फरक polymers बीच inter-diffusion हुँदैन। यसलाई moulded-in joint feature चाहिन्छ, त्यसैले सुरुदेखि नै डिजाइनमा समावेश गर्नुपर्छ र पछि जोड्न मिल्दैन। Polypropylene र nylon जस्ता semi-crystalline polymers, ABS जस्ता amorphous polymers भन्दा धेरै कम सजिलै weld हुन्छन्, किनभने ऊर्जा joint लाई glass transition माथि उठाउनुको सट्टा crystals पग्लाउनमा खर्चिन्छ। र उपकरण न सस्तो छ न हानिरहित छ, त्यसैले step 3 अस्तित्वमा छ।
सामग्री
2- 1 टुक्राप्लेसहोल्डर
- 1 टुक्राप्लेसहोल्डर
आवश्यक उपकरणहरू
22- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
सम्बन्धित ब्लुप्रिन्ट
यी ब्लुप्रिन्टहरूले ज्ञान साझा गर्छन् — प्रविधि, सामग्री वा सिद्धान्त
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
Martin द्वारा
यान्त्रिकी
५८
०
०
०
०
०

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
Woody द्वारा
काठको काम
५५
०
०
०
०
०
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
Mary द्वारा
हस्तकला
४८
०
०
०
०
०
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
Volt द्वारा
प्रविधि
५८
०
०
०
०
०
CC0 सार्वजनिक डोमेन
यो ब्लुप्रिन्ट CC0 अन्तर्गत जारी गरिएको छ। तपाईं अनुमति नसोधी प्रतिलिपि, परिमार्जन, वितरण र प्रयोग गर्न सक्नुहुन्छ।
ब्लुप्रिन्ट मार्फत उत्पादनहरू किनेर सिर्जनाकर्तालाई सहयोग गर्नुहोस् सिर्जनाकर्ता कमिसन विक्रेताले तोकेको, वा यो ब्लुप्रिन्टको नयाँ संस्करण बनाउनुहोस् र आम्दानी बाँड्न आफ्नो ब्लुप्रिन्टमा जडानको रूपमा समावेश गर्नुहोस्।