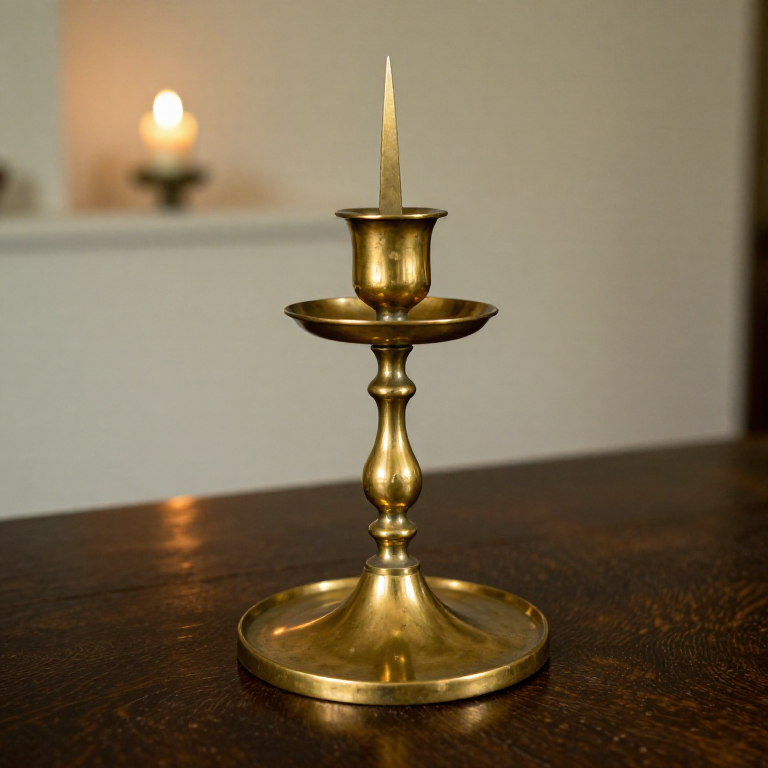

पित्तलको मैनबत्ती ढलाइ — मध्yugीन फाउन्ड्री कार्य
निर्देशनहरू
मैनबत्तीको मैनमा मैनबत्ती स्ट्यान्ड मोडल गर्नुहोस्
मैनबत्तीको मैनमा मैनबत्ती स्ट्यान्ड मोडल गर्नुहोस्
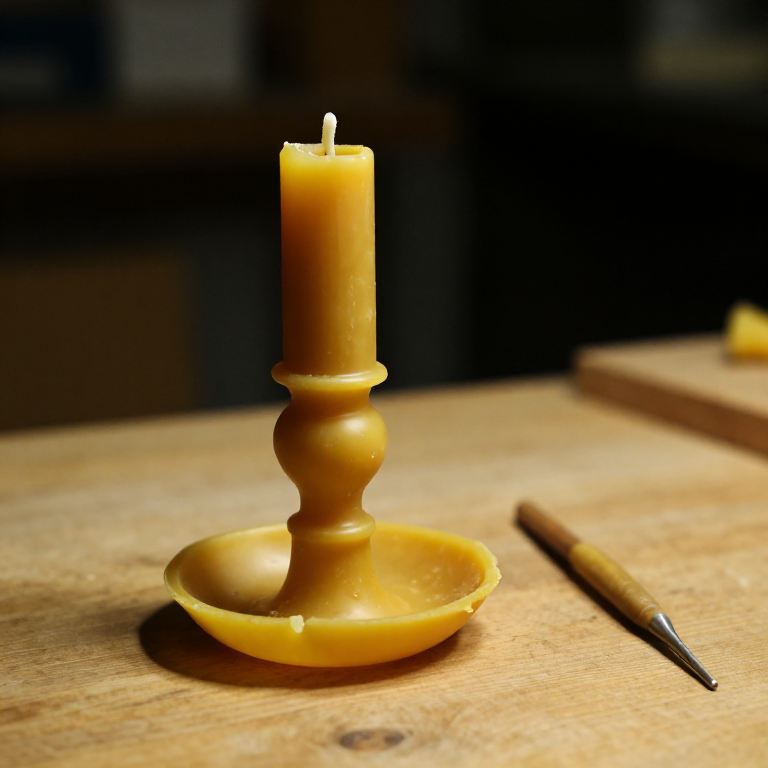
मौरीको मैनमा मैनबत्ती स्ट्यान्डको आकार बनाउनुहोस्। आधारबाट सुरु गर्नुहोस् — लगभग १० देखि १२ cm व्यास र ५ mm मोटाई भएको समतल मैनको डिस्क बेल्नुहोस्, मैनबत्तीको बग्ने मैन समात्न अलिकति उठेको किनारासहित। आधारको केन्द्रबाट माथितिर डाँठ बनाउनुहोस्, लगभग १५ देखि २० cm अग्लो र २ देखि ३ cm व्यासको। डाँठको मध्यबिन्दुमा थप मैन बेरेर र चिल्लो आकार दिएर सजावटी नब (गोलो उभार) थप्नुहोस्। माथि, लगभग ६ देखि ८ cm व्यासको फराकिलो ड्रिप ट्रे (उथलो डिस्क) बनाउनुहोस् र यसको केन्द्रबाट लगभग ३ देखि ४ cm अग्लो तीखो प्रिकेट स्पाइक बनाउनुहोस्, जसमा मैनबत्ती घोचिनेछ। तातो औजारले सबै सतह चिल्लो बनाउनुहोस् र डाँठको भित्ता सबै ठाउँमा कम्तीमा ३ mm मोटो भएको सुनिश्चित गर्नुहोस् — पातलो ठाउँ कास्टिङमा नभरिन सक्छ। पोर्निङ च्यानल र भेन्टका लागि मैनका स्प्रुज (३ देखि ४ mm व्यासका डन्डी) जोड्नुहोस्।
यस चरणका सामग्री:
 मैनका दाना200-300 grams टुक्रा
 माटो2 kg केजी
 पिँधेको कोइला5 kg केजी
चाहिने औजार:
 मैनले मूर्ति बनाउने औजार
 घर्रा (क्रुसिबल)
 आरन
 मुसाको चिम्टा
 रेती (हातको रेती)
 काठको खराद
इन्भेस्ट र बर्न आउट
इन्भेस्ट र बर्न आउट
मैनबत्तीको मोडेलमा महीन माटो-बालुवा इन्भेस्टमेन्टका क्रमिक तहहरू लगाउनुहोस्, लगभग 15 देखि 20 mm मोटाइको सांचो बनाउँदै जानुहोस्। अर्को तह थप्नु अघि प्रत्येक तहलाई सुक्न दिनुहोस्। सांचो पूरा भई पूर्ण रूपमा सुकेपछि (न्यूनतम 48 घण्टा), यसलाई उल्टो पारेर भट्टीमा राखी बिस्तारै 300-400 डिग्री सेल्सियसमा तताउनुहोस् ताकि मैन पगाली बाहिर निकालियोस्, त्यसपछि तापक्रम 600-700 डिग्री सेल्सियसमा बढाउनुहोस् ताकि सबै मैनको अवशेष जलोस् र माटोलाई कडा सेरामिकमा पोखियोस्। सांचोको भित्री भागमा अब मैनबत्तीको सटीक नकारात्मक छाप रहन्छ। पोखाइका लागि सांचो तातो (कम्तीमा 400 डिग्री सेल्सियस) राख्नुहोस् — चिसो सांचोमा पित्तल हाल्दा चाँडै जमेर पातला भागहरू अपूर्ण रूपमा भरिन्छन्।
पगाउनु र पित्तल खन्याउनु
पगाउनु र पित्तल खन्याउनु
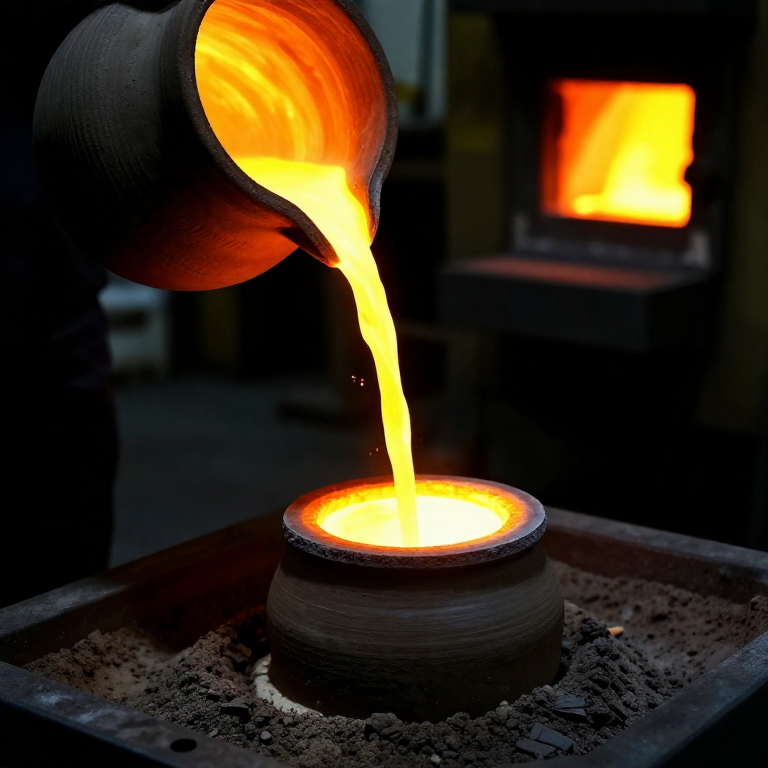
पित्तलका इंगटहरूलाई क्रुसिबलमा राखी धाउने भुसमा बेलोजको सहायताले पूर्ण रूपमा पग्लुन्जेल तताउनुहोस् — जस्तणको मात्राअनुसार पित्तल लगभग ९००-९४० डिग्री सेल्सियसमा पग्लिन्छ, र चम्किलो पहेंलो-सुन्तला तरलको रूपमा देखिन्छ। पित्तल काँस्यभन्दा ढलाइ गर्न बढी चुनौतीपूर्ण छ किनभने जस्ता घटकले ९०७ डिग्री सेल्सियसभन्दा माथि उम्लेर वाष्पीकृत हुन सक्छ, जसले छिद्रहरू सिर्जना गर्छ। पग्लने बिन्दुभन्दा अलिकति माथि तताउनुहोस् र तुरुन्तै खन्याउनुहोस्। पग्लिएको सतहबाट कुनै पनि डिप्स हटाउनुहोस्। पग्लिएको पित्तललाई साँचोको स्प्रुमा एउटै स्थिर धारमा खन्याउनुहोस्। पित्तलले साँचोको पूरा खाली ठाउँ भर्नुपर्छ र भेन्ट च्यानलहरूमा अलिकति माथि उठ्नुपर्छ, जसले पूर्ण भराइ पुष्टि गर्छ। कम्तीमा एक घण्टा साँचोभित्र प्राकृतिक रूपमा चिसिन दिनुहोस् — पित्तलका ढलाइहरूलाई तुरुन्त चिसो पानीमा नडुबाउनुहोस्, किनभने यसले तनाव-दरार निम्त्याउन सक्छ।
काटेर कास्टिंग सफा गर्नुहोस्
काटेर कास्टिंग सफा गर्नुहोस्
पूर्ण रूपमा सेलाएपछि, कच्चा पित्तलको कास्टिंग देखाउन हथौडाले माटोको इन्भेस्टमेन्ट मोल्ड भाँच्नुहोस्। हेक्सा-सोले कास्टिंगका स्प्रुज र भेन्ट स्टब काट्नुहोस्। सबै काटिएका सतहहरू चिल्ला बनाउन रेती लगाउनुहोस् र रेतीले कास्टिंग फ्ल्यास (मोल्डका दरारहरूमा रिसेर जमेका पातला धातुका पत्रहरू) हटाउनुहोस्। कास्टिंगमा दोषहरू जाँच्नुहोस् — साना सतह खाडलहरू पिनिङ (खाली ठाउँ वरिपरिको पित्तललाई हथौडाले ठोकेर) वा ब्रेजिङ गरेर भर्न सकिन्छ। कास्टिंगको सतहमा इन्भेस्टमेन्ट मोल्डको बनावट देखिनेछ। अझ राम्रो फिनिसका लागि, साना छेनी र पञ्चहरू प्रयोग गरेर सजावटी विवरणहरूमा चेज (उत्कीर्ण र परिष्कृत) गर्नुहोस्। मध्यकालीन पित्तलका दीप-स्ट्यान्डहरूमा प्रायः आधार र नब (knop) मा खोपिएका ज्यामितीय ढाँचा, पशु आकृति वा शिलालेखहरू हुन्थ्यो।
पालिश र फिनिसिङ
पालिश र फिनिसिङ
सम्पूर्ण सतहलाई क्रमशः सूक्ष्म हुँदै जाने रेती (फाइल) ले रेती लगाउनुहोस् — मुख्य खस्रोपन हटाउन बास्टर्ड-कट रेतीबाट सुरु गर्नुहोस्, त्यसपछि चिल्लो बनाउने रेती, र त्यसपछि 120 देखि 600 ग्रिटसम्मका इमेरी कपडा प्रयोग गर्नुहोस्। सबैभन्दा उच्च पालिशका लागि, ज्वेलरको रुज (आइरन अक्साइड पोलिस्ंग कम्पाउन्ड) लगाइएको छालाको बफले फिनिस गर्नुहोस्। तयार भएको मैनबत्ती स्ट्यान्डमा ब्रासको विशेषता हुने चम्किलो, न्यानो सुनौलो रङ हुनुपर्छ। यदि मैनबत्ती स्ट्यान्ड खोक्रो डाँठसहित (माटोको कोरमाथि बनाइएको मैनको मोडेल प्रयोग गरेर) ढालिएको थियो भने, कोर सामग्रीलाई भाँचेर र आधारको खुला भागबाट निकालेर हटाउनुहोस्। मध्ययुगीन मैनबत्ती स्ट्यान्डहरू प्रायः समयसँगै प्राकृतिक प्याटिना विकसित हुँदै, कोटिंग बिनै छाडिन्थे, वा चमक कायम राख्न शेलैकको पातलो तहले लेक्वर गरिन्थ्यो। प्रयोग गर्न, टालो वा मौरीको मैनबत्ती प्रिकेट स्पाइकमा दृढतापूर्वक घुसाउनुहोस्। चौडा आधारले स्थिरता प्रदान गर्छ र ड्रिप ट्रेले पग्लिएको मैन समात्छ।
सामग्री
6- 200-300 grams टुक्राप्लेसहोल्डर
- 2 kg केजीप्लेसहोल्डर
- Brass ingots (70% copper, 30% zinc)500-800 grams टुक्रा
- 5 kg केजीप्लेसहोल्डर
- 200-300 grams टुक्राप्लेसहोल्डर
- 500-800 grams टुक्राप्लेसहोल्डर
आवश्यक उपकरणहरू
9- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
जोडिएका खाकाका सामग्री


यो खाकाले बनाउँछ
CC0 सार्वजनिक डोमेन
यो ब्लुप्रिन्ट CC0 अन्तर्गत जारी गरिएको छ। तपाईं अनुमति नसोधी प्रतिलिपि, परिमार्जन, वितरण र प्रयोग गर्न सक्नुहुन्छ।
ब्लुप्रिन्ट मार्फत उत्पादनहरू किनेर सिर्जनाकर्तालाई सहयोग गर्नुहोस् सिर्जनाकर्ता कमिसन विक्रेताले तोकेको, वा यो ब्लुप्रिन्टको नयाँ संस्करण बनाउनुहोस् र आम्दानी बाँड्न आफ्नो ब्लुप्रिन्टमा जडानको रूपमा समावेश गर्नुहोस्।