
CNC-काठमा काठको साइन राउटिङ — कम्प्युटर-नियन्त्रित कार्विङ
निर्देशनहरू
साइन डिजाइन गर्नुहोस् CAD/CAM सफ्टवेयरमा
साइन डिजाइन गर्नुहोस् CAD/CAM सफ्टवेयरमा
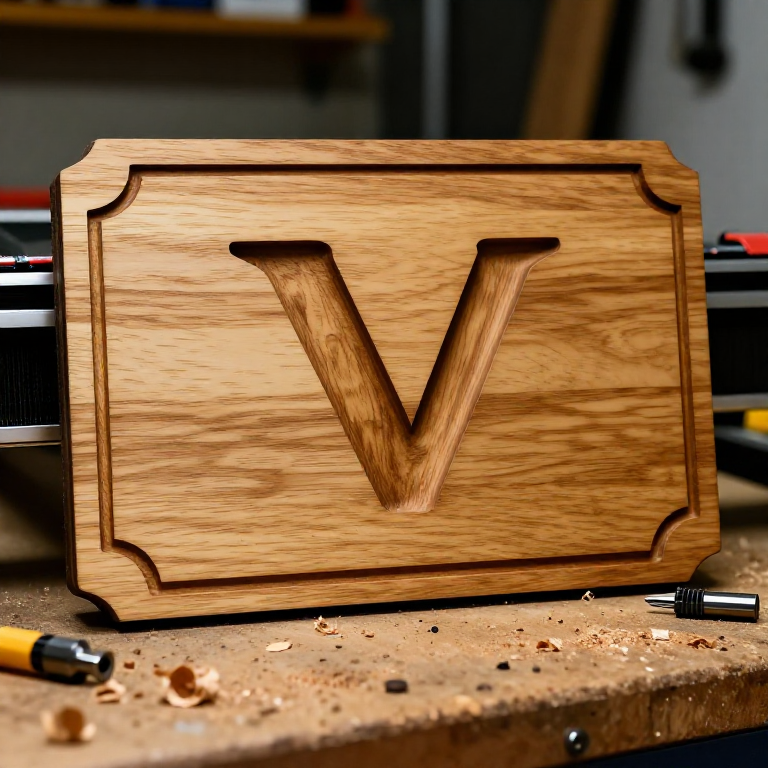
आफ्नो CAM सफ्टवेयर खोल्नुहोस् र सामग्रीको आयाम (बोर्डको आकार र मोटाई) सेट गर्नुहोस्। उपयुक्त फन्ट प्रयोग गरेर पाठ टाइप गर्नुहोस् — सेरिफ फन्ट र बोल्ड सेन्स-सेरिफले सबैभन्दा स्पष्ट V-कार्भ्ड नतिजा दिन्छन्, जबकि धेरै पातलो फन्ट राउटर बिटले प्रवेश गर्नका लागि धेरै साँघुरो हुन सक्छ। कुनै पनि सजावटी तत्वहरू थप्नुहोस्: बोर्डर, ग्राफिक्स, वा अलंकृत विभाजकहरू। V-कार्भ्ड पाठका लागि V-कार्भिङ टुलपाथ चयन गर्नुहोस् — सफ्टवेयरले अक्षरको चौडाइ र V-बिटको कोणको आधारमा काट्ने गहिराइ स्वतः गणना गर्छ, जसले पातला रेखामा उथलो र बाक्लो रेखामा गहिरो अक्षरहरू बनाउँछ, हातले कुँदिएको साइन अक्षरहरूको नक्कल गर्दै। उठेको पाठ (धसेको पृष्ठभूमिबाट माथि उठेको पाठ) का लागि, अक्षरहरू वरपरको पृष्ठभूमि हटाउने पकेट टुलपाथ प्रयोग गर्नुहोस्।
यस चरणका सामग्री:
 कडा काठको फल्याक1 board, sized for your sign टुक्रा
चाहिने औजार:
 CNC राउटर
 राउटर बिट
 FreeCAD एड-अन बन्डल
 दोहोरो टेप
टूलपाथ उत्पन्न गर्नुहोस् र पूर्वावलोकन गर्नुहोस्
टूलपाथ उत्पन्न गर्नुहोस् र पूर्वावलोकन गर्नुहोस्
प्रत्येक अपरेशनका लागि उपयुक्त राउटर बिट चयन गर्नुहोस्: V-कार्भिङ टेक्स्टका लागि 60 वा 90-डिग्री V-बिट (60-डिग्रीले सूक्ष्म र गहिरो कटान दिन्छ; 90-डिग्रीले चौडा र उथलो कटान दिन्छ), र उठेका तत्वहरू वरिपरिको पकेट सफा गर्न वा साइन आउटलाइन काट्न 3-6mm फ्ल्याट एन्डमिल। आफ्नो CNC मेसिन र सामग्री अनुसार फिड रेट र स्पिन्डल गति सेट गर्नुहोस् — कडा काठका लागि V-बिट सामान्यतया 1000-2000mm/min फिड रेटसँग 15,000-20,000 RPM मा चल्छ। काट्नु अघि नतिजा प्रमाणित गर्न सफ्टवेयरमा टूलपाथ सिमुलेसनको पूर्वावलोकन गर्नुहोस्: सबै टेक्स्ट सही छ कि छैन जाँच गर्नुहोस्, कुनै पनि तत्व बोर्डका किनारामा ओभरल्याप नभएको सुनिश्चित गर्नुहोस्, र अनुमानित काट्ने गहिराइ सामग्रीको मोटाइभन्दा बढी नभएको जाँच गर्नुहोस्। टूलपाथहरूलाई G-code (संख्यात्मक नियन्त्रण भाषा जुन CNC मेसिनहरूले पढ्छन्) को रूपमा निर्यात गर्नुहोस्।
काम गर्ने टुक्रा सुरक्षित गर्नुहोस् र उत्पत्ति बिन्दु सेट गर्नुहोस्
काम गर्ने टुक्रा सुरक्षित गर्नुहोस् र उत्पत्ति बिन्दु सेट गर्नुहोस्
क्ल्याम्प, दुई-पक्षीय टेप, वा दुवैको संयोजन प्रयोग गरेर बोर्डलाई CNC राउटर बेडमा सुरक्षित गर्नुहोस्। काटने क्रममा बोर्ड सर्नु हुँदैन — 0.5mm को चाल पनि बहु-पास कटौतीको पङ्क्तिबद्धता बिगार्छ र बिटहरू भाँच्न सक्छ। कोलेटमा उपयुक्त राउटर बिट जडान गर्नुहोस् र सुरक्षित रूपमा कस्नुहोस्। मेसिनको XY उत्पत्ति (शून्य बिन्दु) लाई तपाईंको CAM सफ्टवेयरमा सेट गरिएको उत्पत्तिसँग मिलाउनुहोस् (सामान्यतया तल्लो-बायाँ कुनो वा डिजाइनको केन्द्र)। बिटलाई बिस्तारै तल झारेर काठको सतहलाई मात्र छुने गरी Z उत्पत्ति (शून्य उचाइ) सेट गर्नुहोस्। यो शून्य स्थितिले मेसिनलाई सही गहिराइमा काट्न सुनिश्चित गर्छ। टूलपाथ बोर्डको सीमाभित्र रहन्छ कि भनी प्रमाणित गर्न एयर कट चलाउनुहोस् (बिटलाई सतहभन्दा 10mm माथि उठाएर कार्यक्रम चलाउने)।
CNC कार्यक्रम चलाउनुहोस्
CNC कार्यक्रम चलाउनुहोस्
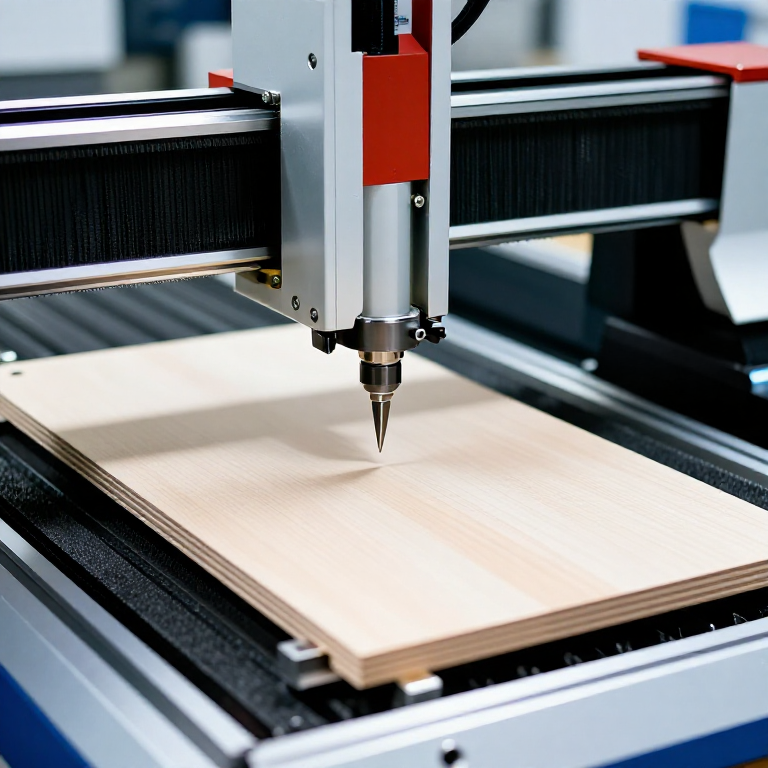
स्पिन्डल सुरु गर्नुहोस् र कटिङ कार्यक्रम सुरु गर्नुहोस्। CNC मेसिनले उत्पन्न गरिएका टुलपाथहरूलाई सटीक रूपमा पछ्याउँछ, घुमिरहेको बिटलाई प्रोग्राम गरिएको फिड दर र गहिराइमा काठभित्र सार्दै। V-क्यारभिङ टेक्स्टले प्रत्येक अक्षर स्पष्ट, सफा किनाराहरूसहित काठबाट देखिँदा सन्तोषजनक प्रगति उत्पादन गर्छ। समस्याहरूको निगरानी गर्न नजिकै रहनुहोस्: असामान्य आवाजहरू सुन्नुहोस् (चटरिङले फिड दर धेरै छिटो वा बिट भुतुङ्गो भएको संकेत गर्छ), बिट भाँचिएको हेर्नुहोस्, र काटेको गहिराइ सही देखिन्छ कि भनी प्रमाणित गर्नुहोस्। यदि धेरै टुलपाथ अपरेसनहरू चलाइँदै छन् भने (V-क्यारभिङपछि पकेट क्लियरिङ), मेसिनले बिट परिवर्तनका लागि अपरेसनहरूबीच केही समय रोक्न सक्छ — सही बिटमा बदल्नुहोस्, Z अक्षलाई नयाँ बिटको टुप्पोमा पुनः शून्य गर्नुहोस्, र जारी राख्नुहोस्।
साइन फिनिस गर्नुहोस्
साइन फिनिस गर्नुहोस्
मेसिनिङ पूरा भएपछि, साइनलाई CNC बेडबाट हटाउनुहोस् र कुँदिएका भागहरूबाट काठका धुलो कडा ब्रस वा सम्पीडित हावा प्रयोग गरेर सफा गर्नुहोस्। राउटर बिटबाट उत्पन्न हुने कुनै पनि रौं वा उठेको दाना हटाउन फ्ल्याट सतहलाई 220-ग्रिट स्यान्डपेपरले हल्का रेत घसेर चिल्लो बनाउनुहोस्। V-कुँदिएका अक्षरहरूभित्र रेत नघस्नुहोस् — तीखा किनाराहरू मुख्य दृश्य विशेषता हुन् र रेत घसेमा ती गोलो हुन्छन्। दुई-रङ प्रभावका लागि, कुँदिएका भागहरूमा विपरीत रङ (जस्तै अखरोटमा कालो रंग) लगाउनुहोस्, त्यसपछि उच्च भागहरूबाट रंग हटाउन फ्ल्याट सतहलाई रेत घसेर कुँदिएका खाडलहरूमा मात्र रंग राख्नुहोस्। काठको सुरक्षा र दानाको सुन्दरता बढाउन स्पष्ट फिनिस लगाउनुहोस् (बाहिरी साइनका लागि पोलियुरेथेन, भित्रीका लागि डेनिस तेल वा मैन)। CNC-राउट गरिएका साइनहरूले हस्तकला कुँदाइको न्यानोपन र प्राकृतिक सुन्दरतालाई डिजिटल फेब्रिकेसनको सटीकता र दोहोरिने क्षमतासँग जोड्छन्।
सामग्री
1- 1 board, sized for your sign टुक्राप्लेसहोल्डर
आवश्यक उपकरणहरू
6- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- 1 vendor sell this, none ship to you yetप्लेसहोल्डर
यो खाकाले बनाउँछ
CC0 सार्वजनिक डोमेन
यो ब्लुप्रिन्ट CC0 अन्तर्गत जारी गरिएको छ। तपाईं अनुमति नसोधी प्रतिलिपि, परिमार्जन, वितरण र प्रयोग गर्न सक्नुहुन्छ।
ब्लुप्रिन्ट मार्फत उत्पादनहरू किनेर सिर्जनाकर्तालाई सहयोग गर्नुहोस् सिर्जनाकर्ता कमिसन विक्रेताले तोकेको, वा यो ब्लुप्रिन्टको नयाँ संस्करण बनाउनुहोस् र आम्दानी बाँड्न आफ्नो ब्लुप्रिन्टमा जडानको रूपमा समावेश गर्नुहोस्।