
Pakikipagtulungan
SINING
BEAUTY AT WELLNESS
CRAFTS
KULTURA AT KASAYSAYAN
LIBANGAN
KAPALIGIRAN
PAGKAIN AT INUMIN
REVERSE ENGINEERING
AGHAM
ISPORTS
TEKNOLOHIYA
MGA WEARABLE
Pagsasama-sama ng Iron Bloom — Pagpapalo ng Sponge Iron upang maging Wrought Iron
English
Forge

Nilikha ni

Forge

26. Mayo 2026NO
84
0
0
10
0

Pagsasama-sama ng Iron Bloom — Pagpapalo ng Sponge Iron upang maging Wrought Iron

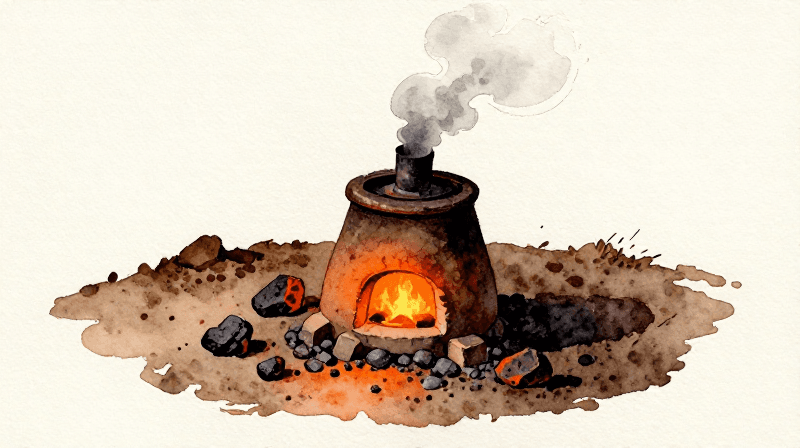
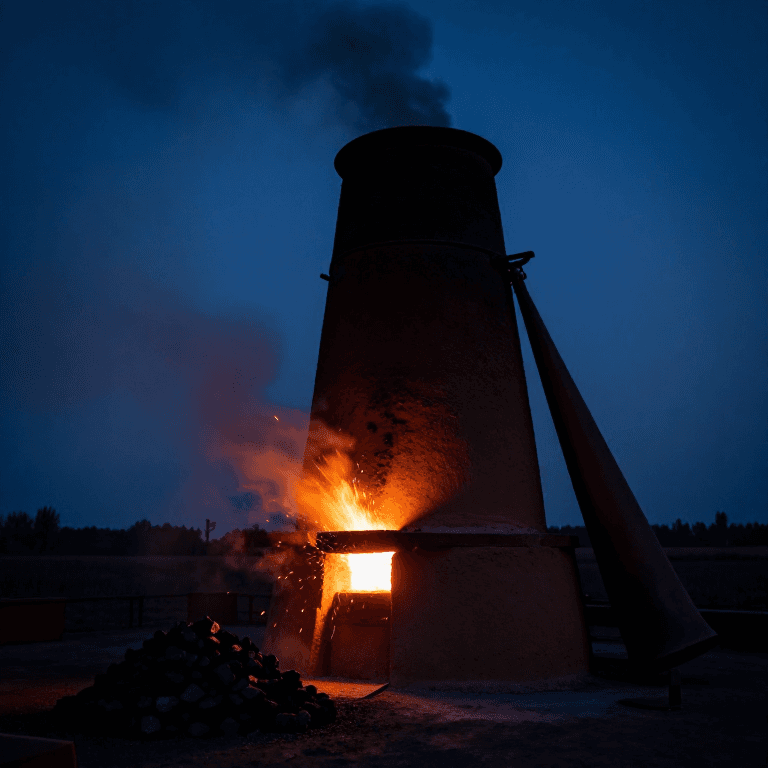
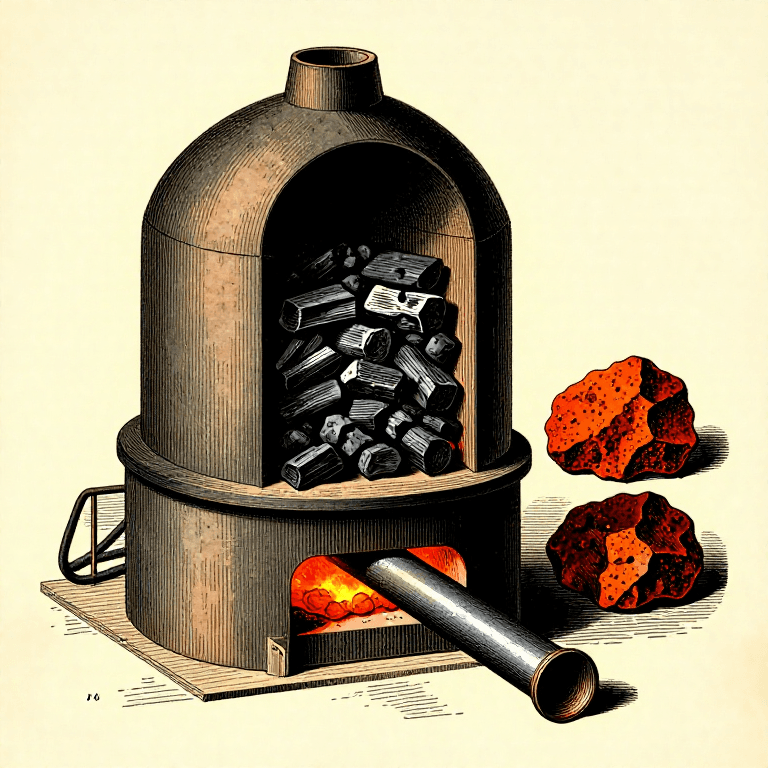
Ang bloomery furnace ay hindi gumagawa ng likidong bakal — gumagawa ito ng bloom: isang mala-espongha at butas-butas na masa ng bakal na may halong slag, mga piraso ng uling, at mga puwang. Ang hilaw na bloom na ito ay walang silbi bilang materyal hangga't hindi ito napagsasama-sama — paulit-ulit na pinapainit hanggang sa temperatura ng pagdurugtong at pinapalo upang pigain ang slag at pagsiksikin ang bakal sa isang siksik at magagamit na billet.

Ito ang kritikal na hakbang sa pagitan ng pagtutunaw at paggawa ng bakal. Kung walang pagsasama-sama, walang mga kasangkapang bakal. Nangangailangan ang proseso ng matinding pisikal na pagsisikap — dapat itong gawin sa maliwanag na dilaw na init (higit sa 1,100 °C) habang ang slag ay sapat pa ring likido upang mapalabas ng mga hampas ng martilyo. Ang bawat tiklop at pagdurugtong ay lalong nagpipino sa bakal, na nag-aayos ng butil at nag-aalis ng mga dumi.

Ang isang bloom mula sa maliit na bloomery ay nagbubunga ng humigit-kumulang 1-2 kg ng pinagsamang wrought iron matapos mawalan ng 30-50% ng masa nito sa napalabas na slag. Ang billet na ito ang hilaw na materyal para sa bawat kasangkapang bakal, sandata, at pangkabit.

Abantado
2-4 na oras

Mga Tagubilin

1

Kunin ang bloom mula sa pugon

Pagkatapos makumpleto ang bloomery smelt, basagin ang pader ng pugon o hilahin palabas ang bloom mula sa tap hole gamit ang mahahabang bakal na sipit. Lumalabas ang bloom bilang magaspang at hindi regular na masa na halos kasing laki ng malaking kamao, nagniningas na mapusyaw na pula, na may nakikitang mga bulsa ng slag at mga piraso ng uling na nakabaon sa ibabaw. Kumilos nang mabilis dahil mabilis itong nawawalan ng init.

Mga kailangang kasangkapan:

Sipit na Mahaba ang HawakanSipit na Mahaba ang Hawakan
2

Unang compaction habang mainit pa

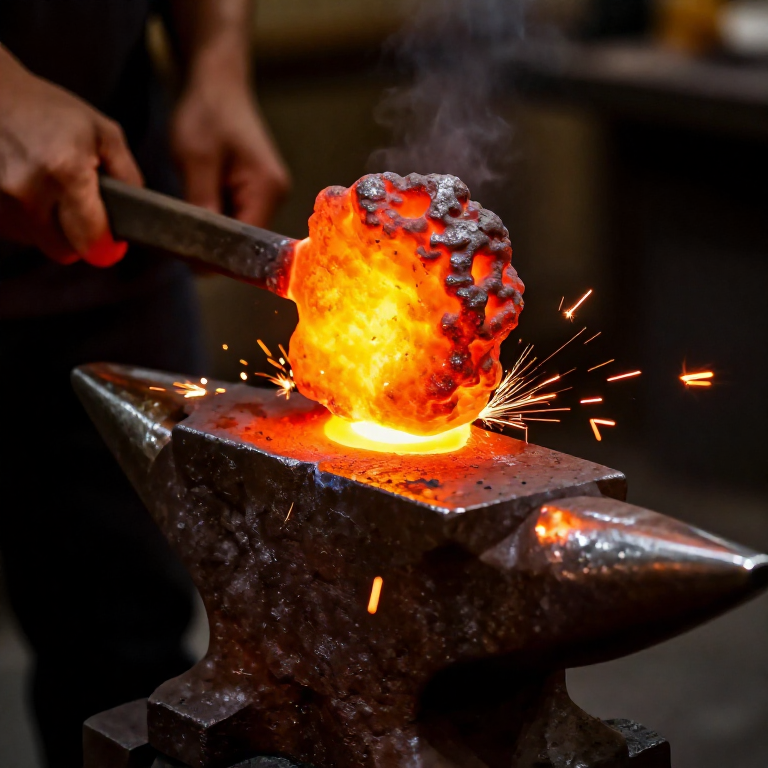
Agad ilagay ang mainit na bloom sa patag na batong anvil at hampasin ito nang malakas gamit ang mabigat na hammerstone o bakal na sledge. Ang layunin ay hindi paghubog — kundi compaction. Bawat hampas ay pumipiga ng likidong slag palabas sa mga butas. Lumalabas ang slag bilang nagliliyab na kulay-kahel na agos. Hampasin mula sa lahat ng panig, iikot ang bloom sa pagitan ng mga hampas. Magtrabaho nang mabilis bago lumamig ang bloom sa ibaba ng working temperature.

Mga kailangang kasangkapan:

Batong PamukpokBatong Pamukpok
Patag na Batong LapidaPatag na Batong Lapida
3

Initin muli sa pugon

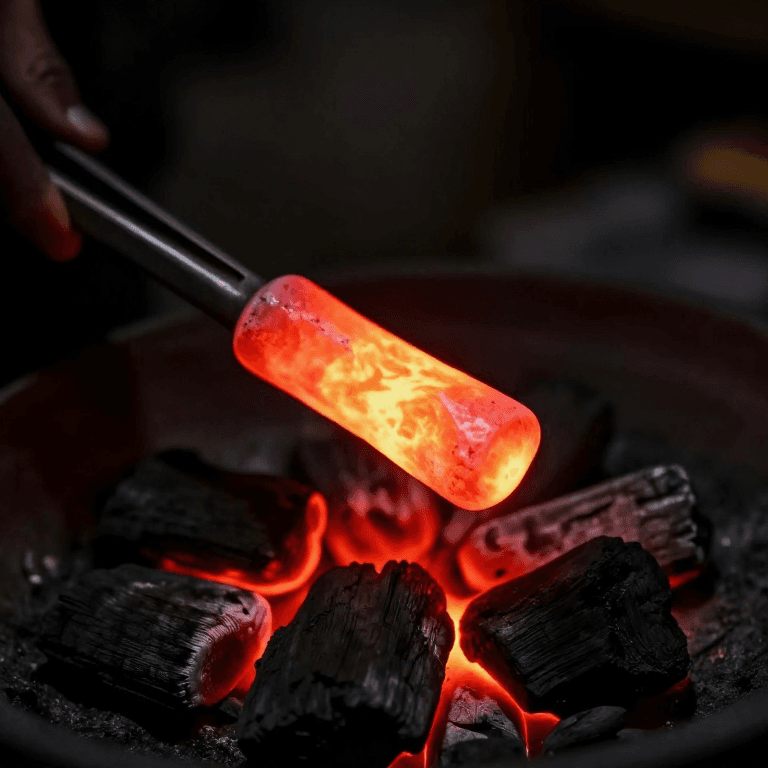
Ilagay ang bahagyang naidiin nang bloom pabalik sa charcoal forge fire. Paandarin ang bellows upang itaas ang temperatura hanggang sa maliwanag na dilaw-puting init — hindi bababa sa 1,100 °C, mainam na 1,250 °C. Sa temperaturang ito natutunaw ang natitirang slag at maaari itong mapalabas. Hindi natutunaw ang bakal mismo (natutunaw ang bakal sa 1,538 °C) ngunit nagiging sapat na malambot upang magdikit sa sarili nito kapag pinupukpok.

Mga materyales para sa hakbang na ito:
UlingUling5 kg
4

Pukpukin habang nasa init ng hinang

Alisin ang bloom mula sa forge sa maliwanag na dilaw-puting init. Hampasin ito ng mabigat at sinadyang mga hampas sa anvil. Sa temperaturang ito, ang mga butil ng bakal ay nagdudugtong sa isa't isa sa oras ng pagdampi sa ilalim ng presyon ng martilyo — ito ang forge welding, ang pundamental na teknik ng pagdudugtong sa metalworking bago ang industriyalisasyon. Ang slag ay lumalabas na parang mga sparks sa bawat hampas. Ipagpatuloy hanggang ang bloom ay maging magaspang na hugis-parihaba.
5

Gupitin, tiklupin, at muling i-weld

Gamit ang mainit na pait o ang gilid ng yunque, hiwain ang pinatag na bloom hanggang halos kalahati. Tiklupin ang isang kalahati sa ibabaw ng isa at painitin muli hanggang sa temperatura ng welding. Pukpukin ang dalawang patong hanggang tuluyang magsanib. Ang pagtitiklop na ito ay nagpapamahagi ng natitirang slag sa lalong nagiging manipis na mga patong, at nagsisimulang ihanay ang istruktura ng butil ng bakal. Ulitin ang siklo ng tiklop-at-weld nang 3-5 beses.
6

Hilahin hanggang maging billet

Pagkatapos ng huling welding, ihampas ang pinagsamang bakal hanggang maging hugis-bar — humigit-kumulang 20-30 cm ang haba, 3-4 cm ang lapad, at 2 cm ang kapal. Ito ang billet o bar stock na gagamitin sa pagpapanday ng mga kagamitan. Magtrabaho nang may pantay at magkakapatong na pagpukpok upang makabuo ng pare-parehong cross-section. Ang ibabaw ay dapat na nagpapakita na ng malinis na bakal na may kaunting slag inclusions.
7

Subukan ang kalidad ng wrought iron

Hayaang lumamig nang lubusan ang billet. Suriin ang ibabaw — ang mabuting wrought iron ay may hibla-hiblang tekstura na nakikita kapag ginilingan ang ibabaw, katulad ng hibla ng kahoy. Ang ganitong hibla-hiblang istruktura ang nagbibigay sa wrought iron ng katangian nitong katigasan at lakas. Hiwaan ang gilid gamit ang chisel at baluktutin: dapat itong bumaluktot nang hindi nababali. Ang malutong na bakal o bakal na may malalaking inklusyon ng slag ay nangangailangan ng mas maraming pagtutupi at pagwelding.

Mga Materyales

1
  • 5 kg
    Placeholder

Mga Kinakailangang Kasangkapan

3

CC0 Pampublikong Domain

Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.

Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.

Talakayan

(0)

Mag-login upang sumali sa talakayan

Naglo-load ng mga komento...