
Pakikipagtulungan
SINING
BEAUTY AT WELLNESS
CRAFTS
KULTURA AT KASAYSAYAN
LIBANGAN
KAPALIGIRAN
PAGKAIN AT INUMIN
REVERSE ENGINEERING
AGHAM
ISPORTS
TEKNOLOHIYA
MGA WEARABLE
Pagpapanday ng Iron Chisel — Ang Kasangkapang Pamutol na Humuhubog sa Bato, Kahoy, at Metal
English
Forge

Nilikha ni

Forge

26. Mayo 2026NO
46
0
0
1
0

Pagpapanday ng Iron Chisel — Ang Kasangkapang Pamutol na Humuhubog sa Bato, Kahoy, at Metal

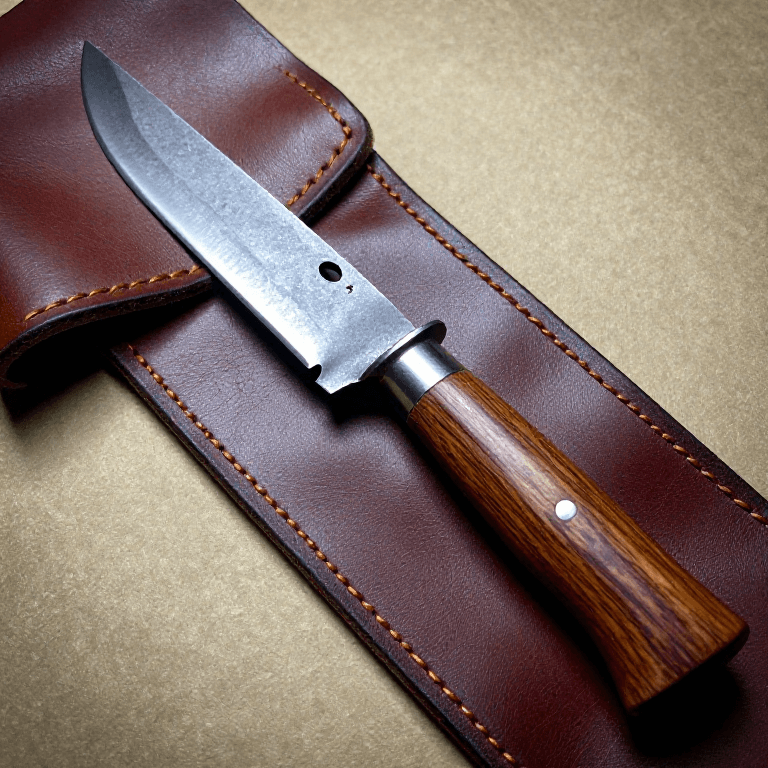
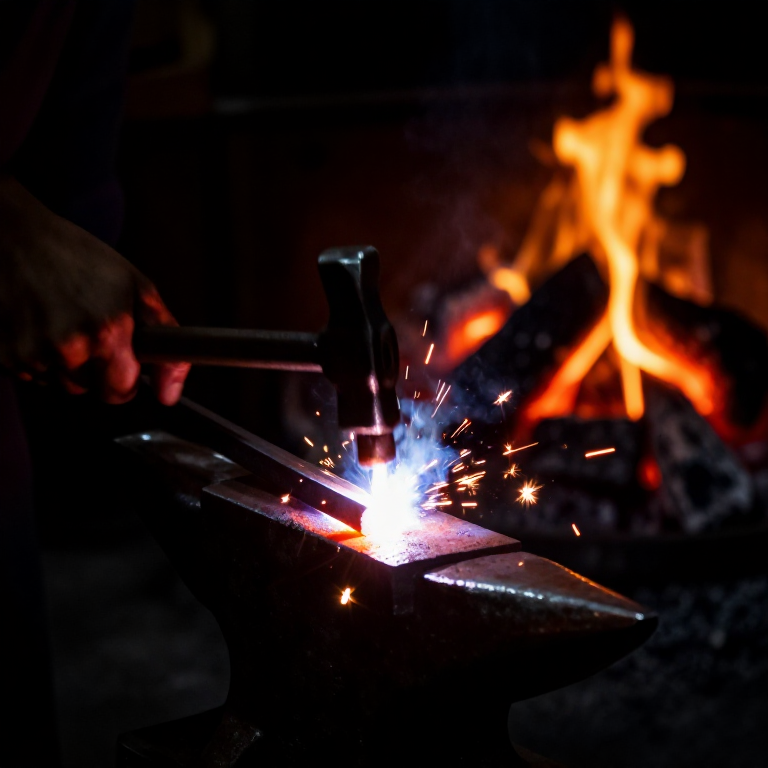
Ang pait ay marahil ang pinakamaraming gamit na kasangkapang napanday kailanman. Pinuputol ng malamig na pait ng panday ang bakal sa ibabaw ng yunit. Hinuhubog ng point chisel ng mason ang mga bloke ng bato. Hinuhubog ng firmer chisel ng karpintero ang mga kasukasuan ng kahoy. Sa bawat kaso, pareho ang prinsipyo: ang isang tumigas na gilid na bakal o bakal na pinapalo ng martilyo ay nagtutuon ng puwersa sa isang linya, na naghahati sa materyal sa kahabaan ng linyang iyon.

Ang iron chisel ay pinapanday mula sa iisang bar ng wrought iron: ang isang dulo ay pinapahaba bilang patag na kuwadrado para sa gilid na pumuputol, habang ang kabilang dulo ay iniiwang parisukat bilang ulo na pinapalo. Ang mahalagang teknik ay ang case-carburising sa dulong pumuputol—ito ay binabalot ng uling at pinapainit upang sumipsip ng carbon, binabago ang ibabaw mula sa malambot na wrought iron tungo sa steel na maaaring patigasin. Ang gilid na steel na ito ay pagkatapos ay quench-hardened at tempered, na nagbibigay sa pait ng matigas na mukhang pumuputol na sinusuportahan ng matibay at sumisipsip-ng-shock na katawan.

Katamtaman
2-3 oras

Mga Tagubilin

1

Piliin at putulin ang bar stock

Magsimula sa isang wrought iron bar na mga 20 cm ang haba at 2 cm ang parisukat. Ito ay magbubunga ng isang pait na may 15 cm na katawan at 2-3 cm na talim sa pagputol. Ang bar ay dapat malinis na wrought iron na walang malalaking slag inclusions — ang mga inclusions sa talim sa pagputol ay nagdudulot ng pagkabiyak.
2

Hubugin ang pantutusok na dulo sa isang kuña

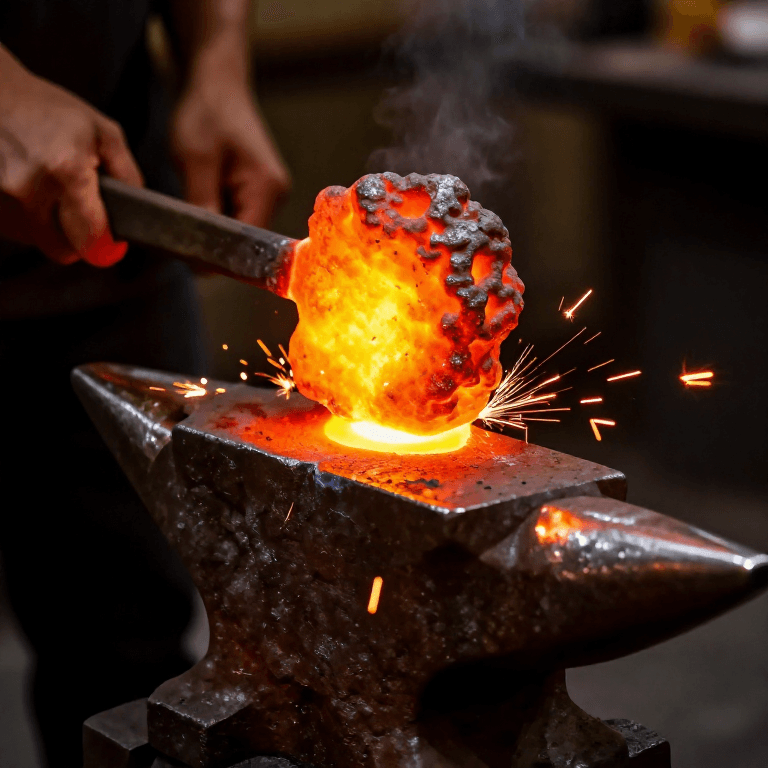
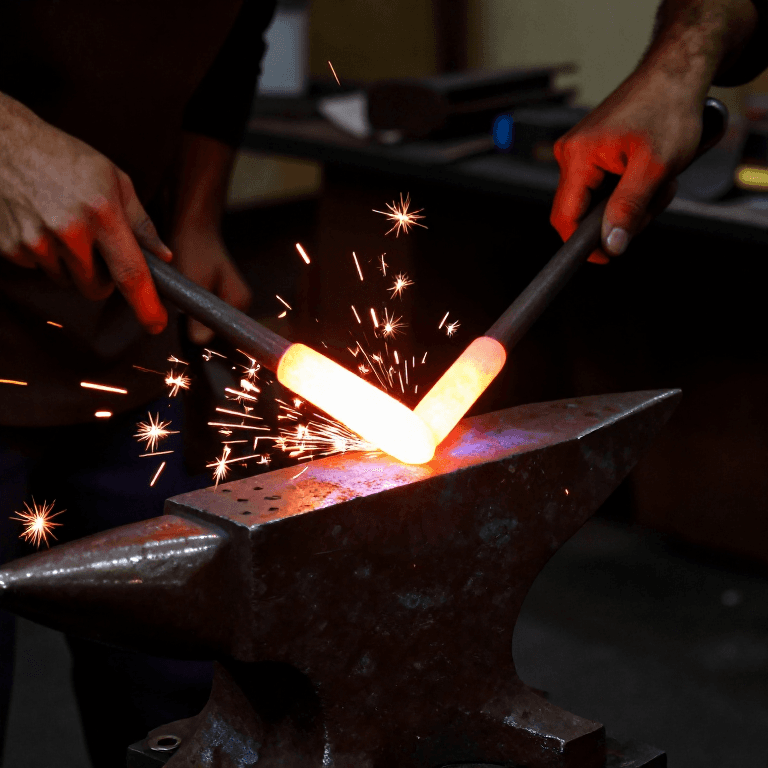
Initin ang huling 4-5 cm ng bakal hanggang maging maliwanag na kahel. Ihampas sa mukha ng yunque upang makabuo ng patag na hugis kuña — unti-unting pumapayat mula sa buong lapad ng bakal hanggang mga 3 mm sa gilid. Pantayin ang dalawang mukha upang manatiling nasa gitna ang pagpapayat. Ang anggulo ng kuña para sa pangkalahatang-gamit na cold chisel ay mga 60 degrees; para sa mga pait na pangkahoy, 25-30 degrees.

Mga materyales para sa hakbang na ito:
UlingUling3 kg

Mga kailangang kasangkapan:

Martilyong PampandayMartilyong Pampanday
Sipit ng PandaySipit ng Panday
Apuyan (Apoy ng Pandayan)Apuyan (Apoy ng Pandayan)
3

Hubugin ang pang-hampas na ulo

Initin ang kabilang dulo at bahagyang gupitin ang mga gilid (bevel) ng apat na gilid. Ang pang-hampas na ulo na may matalas na sulok ay nagmumushroom nang mapanganib sa paulit-ulit na pagpukpok ng martilyo, na nagtatapon ng mga tipak. Pinipigilan ito ng chamfer. Huwag patulisin ang ulo — dapat itong manatiling halos buong cross-section para sa bigat at pagsipsip ng yanig.
4

Ituwid at ayusin ang pagkakatuwid

Painitin ang pait hanggang mahinang kulay kahel at ilapat ito sa mukha ng yunque. Tingnan sa kahabaan nito at itama ang anumang kurba o pilipit. Ang talim sa paggupit ay dapat patayo sa baras at simetriko. Ang baluktot na pait ay pumuputol nang wala sa linya at delikado dahil ang puwersang vector ay hindi dumadaloy nang tuwid pababa sa katawan nito.
5

Patigasin ang carbon sa cutting end

I-pack ang cutting end ng pait sa isang nakaselyong palayok na yari sa luad at puno ng charcoal powder. Selyuhan ang palayok ng luad upang maiwasan ang hangin. Ilagay ang palayok sa apoy ng forge at panatilihin sa maliwanag na kulay-kahel na init (mga 900 °C) sa loob ng 2-3 oras. Ang carbon mula sa charcoal ay dadaloy sa ibabaw ng bakal, at gagawing medium-carbon steel ang labas na 1-2 mm (mga 0.4-0.6% carbon). Ito ang layer na titigas kapag pinalamig nang mabilis (quenched).
6

Patigasin ang gilid sa pamamagitan ng biglaang paglamig

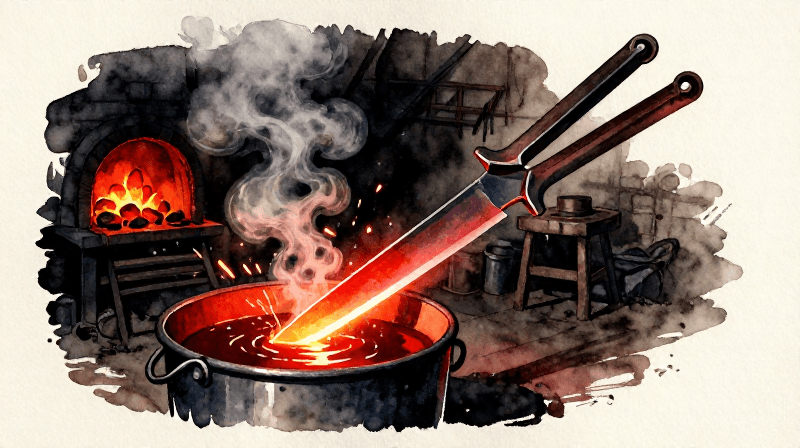
Alisin ang pait mula sa carburising pot. Painitin muli ang cutting end lamang hanggang maging maliwanag na cherry red (mga 800 °C). Ilubog nang patayo ang cutting end sa isang balde ng tubig, at lubugin lamang ang huling 3-4 cm. Manatiling tahimik hanggang tumigil ang pagsirit. Ang mabilis na paglamig ay nagbabago sa carbon-enriched na ibabaw tungo sa martensite — napakatigas ngunit napakasutil din. Ang natitirang bahagi ng pait ay nananatiling malambot na wrought iron.

Mga materyales para sa hakbang na ito:

TubigTubig5 l
7

Patigasin ang tumigas na talim

Kaagad pagkatapos patigasin sa tubig, pakinisin ang patag na mukha ng talim ng pamutol gamit ang sandstone upang lumitaw ang hubad na metal. Painitin nang dahan-dahan ang katawan ng pait gamit ang torts o sa pamamagitan ng paglalagay ng katawan (hindi ang talim) pabalik sa apoy. Bantayan ang pinakintab na talim habang dumadaloy ang init patungo sa dulo — lumilitaw ang mga kulay ng oxide: maputlang dayami → madilim na dayami → tanso → lila → asul. Para sa cold chisel, patigasin muli sa tubig kapag umabot ang talim sa madilim na dayami hanggang lila (humigit-kumulang 260-290 °C). Ang ganitong pagpapatigas ang nagbibigay ng pinakamahusay na balanse ng tigas at tibay.

Mga kailangang kasangkapan:

Batong Buhangin (Panglihang)Batong Buhangin (Panglihang)
8

Patalasin ang huling gilid

Patalasin ang gilid na pamputol sa batong pangpatalas na may tubig. Para sa cold chisel, panatilihin ang 60-degree na included angle. Para sa wood chisel, patalasin ang patag na likod at 25-degree na bevel sa harap. Subukan sa pamamagitan ng pagputol: ang maayos na pinatigas at pinatempera na gilid ng pait ay kumakagat sa mild iron nang walang nababasag o nagkukulot. Kung nababasag ito, masyadong matigas ang temper — i-temper muli sa mas madilim na kulay. Kung nagkukulot ito, masyadong malambot ang temper — patigasin muli at i-temper nang mas magaan.

Mga kailangang kasangkapan:

HasaanHasaan

Mga Materyales

2
  • 3 kg
    Placeholder
  • Placeholder

Mga Kinakailangang Kasangkapan

5

Ang blueprint na ito ay gumagawa ng

CC0 Pampublikong Domain

Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.

Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.

Talakayan

(0)

Mag-login upang sumali sa talakayan

Naglo-load ng mga komento...