
Paghahagis ng Brass na Kandelero — Gawaing Panday ng Medieval
Mga Tagubilin
Modelo ng Kandelero sa Wax
Modelo ng Kandelero sa Wax
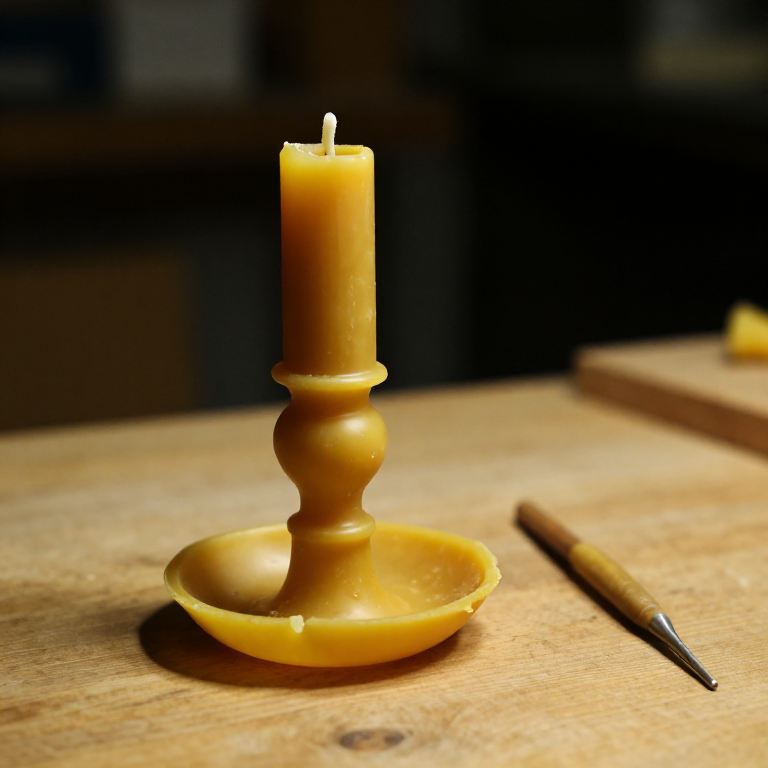
Hubugin ang hugis ng kandelero gamit ang beeswax. Simulan sa base — igulong ang isang patag na disc ng wax na humigit-kumulang 10 hanggang 12 cm ang diyametro at 5 mm ang kapal, na may bahagyang nakataas na gilid upang masalo ang mga tulo ng kandila. Buuin ang tangkay paakyat mula sa gitna ng base, humigit-kumulang 15 hanggang 20 cm ang taas at 2 hanggang 3 cm ang diyametro. Magdagdag ng pandekorasyong knop (isang bilog na umbok) sa gitna ng tangkay sa pamamagitan ng pagbabalot ng karagdagang wax sa baras at paghubog nito nang makinis. Sa itaas, bumuo ng malapad na drip tray (isang mababaw na disc na humigit-kumulang 6 hanggang 8 cm ang diyametro) at mula sa gitna nito, isang matalas na pricket spike na humigit-kumulang 3 hanggang 4 cm ang taas na tutusukin ng kandila. Pakinisin ang lahat ng ibabaw gamit ang maiinit na kagamitan at tiyaking hindi bababa sa 3 mm ang kapal ng mga dingding ng tangkay sa buong bahagi — ang mas manipis na bahagi ay maaaring hindi mapuno habang nagka-cast. Ikabit ang mga wax sprue (mga baras na may diyametrong 3 hanggang 4 mm) para sa daluyan ng pagbuhos at mga vent.
Mga materyales para sa hakbang na ito:
 Butil ng Pagkit ng Bubuyog200-300 grams piraso
 Luwad2 kg kg
 Uling na Dinurog5 kg kg
Mga kailangang kasangkapan:
 Mga kasangkapan sa paghubog ng pagkit
 Krisol
 Pandayan
 Sipit ng Krisol
 Kikil (Kikil na Pangkamay)
 Torno sa kahoy
Mamuhunan at Sunugin
Mamuhunan at Sunugin
Patungan ang wax model ng sunud-sunod na patong ng pinong clay-sand investment, na bumubuo ng amag na humigit-kumulang 15 hanggang 20 mm ang kapal. Hayaang matuyo ang bawat patong bago idagdag ang susunod. Kapag kumpleto at ganap nang tuyo ang amag (48 oras man lang), ilagay ito nang nakabaligtad sa isang kiln at painitin nang dahan-dahan sa 300-400 degrees Celsius upang matunaw at maubos ang wax, pagkatapos ay itaas ang temperatura sa 600-700 degrees Celsius upang masunog ang lahat ng natitirang wax at mapaso ang clay bilang matigas na ceramic. Ang loob ng amag ay naglalaman na ngayon ng eksaktong negatibong impresyon ng candlestick. Panatilihing mainit ang amag (hindi bababa sa 400 degrees Celsius) para sa pagbuhos — ang pagbuhos ng brass sa malamig na amag ay nagreresulta sa maagang pagtigas at hindi kumpletong pagpuno ng manipis na bahagi.
Tunawan at Ibuhos ang Tanso
Tunawan at Ibuhos ang Tanso
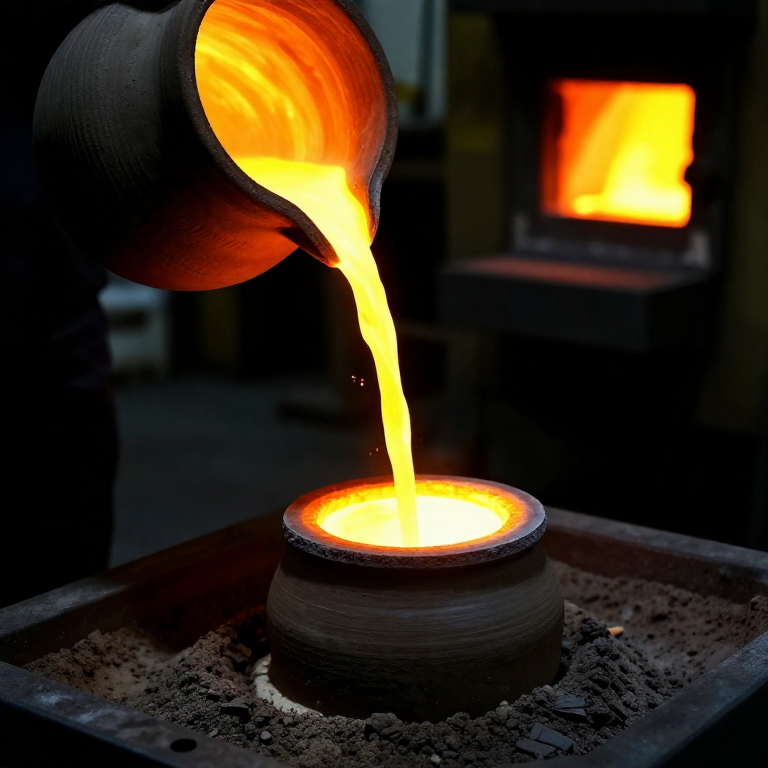
Ilagay ang mga ingot na tanso sa crucible at painitin sa charcoal furnace gamit ang bellows hanggang ganap na matunaw — natutunaw ang tanso sa humigit-kumulang 900-940 degrees Celsius depende sa nilalaman ng zinc, at lumilitaw bilang maliwanag na dilaw-kahel na likido. Mas mahirap i-cast ang tanso kaysa sa bronze dahil ang bahagi nitong zinc ay maaaring kumulo at maging singaw sa itaas ng 907 degrees Celsius, na nagdudulot ng porosity. Painitin lamang hanggang bahagyang higit sa melting point at ibuhos kaagad. Alisin ang anumang dross sa ibabaw ng natunaw na metal. Ibuhos ang tinunaw na tanso sa sprue ng mould sa isang tuloy-tuloy at matatag na daloy. Dapat punuin ng tanso ang buong cavity ng mould at bahagyang tumaas sa mga vent channel, na nagpapatunay ng kumpletong pagpuno. Hayaang lumamig nang natural sa loob ng mould nang hindi bababa sa isang oras — huwag patigasin nang biglaan (quench) ang mga tanso na casting, dahil maaari itong magdulot ng stress cracking.
Hiwain at Linisin ang Casting
Hiwain at Linisin ang Casting
Kapag ganap nang lumamig, basagin ang clay investment mould gamit ang martilyo upang mailantad ang hilaw na brass casting. Putulin ang mga sprues at vent stubs gamit ang hacksaw. Pakinisin ang lahat ng pinutol na ibabaw gamit ang file at alisin ang anumang casting flash (manipis na mga piraso ng metal na pumasok sa mga bitak ng mould) gamit ang mga file. Suriin ang casting para sa mga depekto — ang maliliit na butas sa ibabaw ay maaaring punuan sa pamamagitan ng peening (pagpukpok sa nakapalibot na brass sa ibabaw ng butas) o sa pamamagitan ng brazing. Ipapakita ng ibabaw ng casting ang tekstura ng investment mould. Para sa mas pinong tapos, i-chase (ukitin at pinuhin) ang mga pandekorasyong detalye gamit ang maliliit na chisel at punch. Ang mga medieval na brass candlestick ay kadalasang may incised na geometric na disenyo, animal motif, o inskripsiyon sa base at knop.
Pagpapakintab at Pagtatapos
Pagpapakintab at Pagtatapos
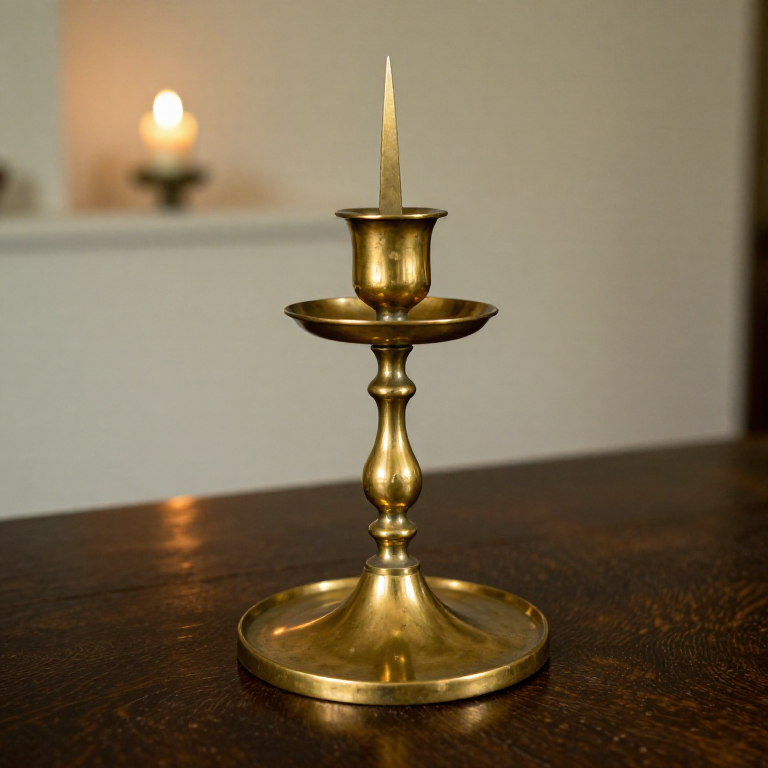
Kiskisan ang buong ibabaw gamit ang unti-unting mas pinong mga kiskisan — simulan sa bastard-cut na kiskisan upang alisin ang malalaking gaspang, pagkatapos ay makinis na mga kiskisan, at saka emery cloth na may grit mula 120 hanggang 600. Para sa pinakamataas na kinang, tapusin sa leather buff na may jeweller's rouge (iron oxide polishing compound). Ang tapos na kandelero ay dapat may maliwanag at mainit na gintong kulay na katangian ng brass. Kung ang kandelero ay hinulma na may guwang na tangkay (gamit ang wax model na itinayo sa ibabaw ng clay core), alisin ang materyales ng core sa pamamagitan ng pagbasag nito at paglabas nito sa pamamagitan ng butas sa base. Ang mga medieval na kandelero ay madalas na iniiwang walang patong, na unti-unting nagkakaroon ng natural na patina sa paglipas ng panahon, o pinipinturahan ng manipis na patong ng shellac upang mapanatili ang kinang. Upang gamitin, ipasok nang mahigpit ang tallow o beeswax na kandila sa pricket spike. Ang malapad na base ay nagbibigay ng katatagan at ang drip tray ay sumasalo sa natutunaw na wax.
Mga Materyales
6- 200-300 grams pirasoPlaceholder
- 2 kg kgPlaceholder
- Brass ingots (70% copper, 30% zinc)500-800 grams piraso
- 5 kg kgPlaceholder
- 200-300 grams pirasoPlaceholder
- 500-800 grams pirasoPlaceholder
Mga Kinakailangang Kasangkapan
9- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
Mga Materyales ng Nakakonektang Blueprint


Ang blueprint na ito ay gumagawa ng
CC0 Pampublikong Domain
Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.
Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.