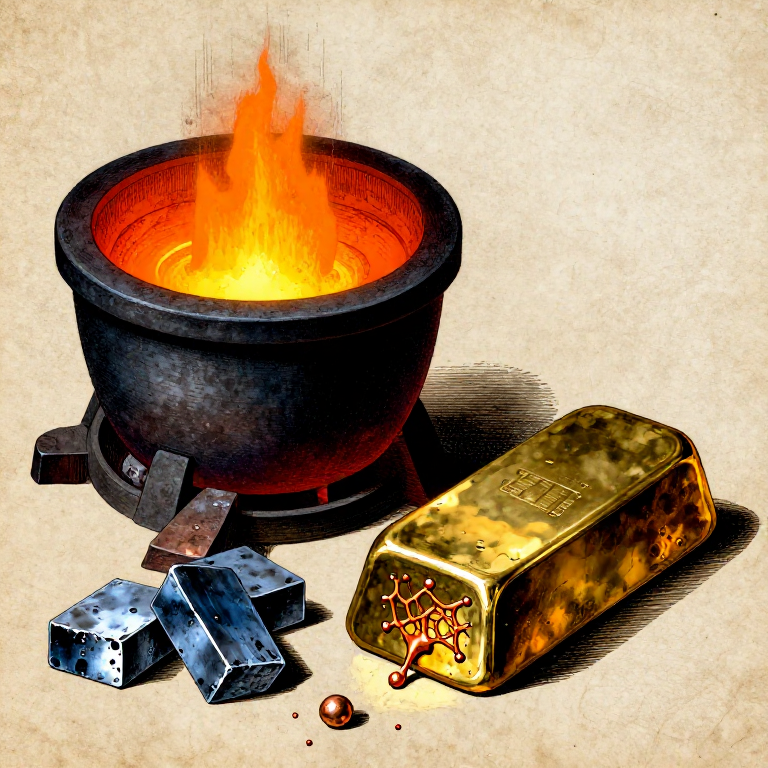


Pag-aalloy ng Tanso at Sinc — Ang Gintong Metal na Hindi Ginto at Hindi Bronse
Ang tanso ay isang haluang metal ng tanso at sinc — at isa sa pinakamahalagang materyales sa kasaysayan ng tao. Mas matigas at mas lumalaban sa kalawang ito kaysa sa purong tanso, mas madaling hulmahin at i-machine kaysa sa bronse, at ang gintong kulay nito ang dahilan kung bakit ito ang piniling metal para sa dekorasyon, barya, at mga instrumentong pang-agham sa loob ng mahigit dalawang libong taon. Ang mga cartridge case, kabit ng barko, instrumentong pangmusika, balbula ng tubo, gear ng orasan, at hardware ng pinto ay tradisyonal na gawa sa tanso.
Ang pag-aalloy ng tanso ay malaking hamong metalurhikal dahil hindi alam ng mga sinaunang manggagawa ng metal ang metal na sinc. Kumukulo ang sinc sa 907 °C — mas mababa kaysa sa punto ng pagkatunaw ng tanso na 1085 °C. Kung basta mo lamang ihahalo ang metal na sinc sa tinunaw na tanso, sisingaw at masusunog ang sinc bago pa ito maghalo. Ang sinaunang solusyon ay ang cementation: pagpapainit ng tanso kasama ang sinc ore (calamine, isang mineral na sinc carbonate/silicate) at uling sa isang saradong crucible. Nabawasan ang sinc mula sa ore sa mataas na temperatura, at dahil sarado ang crucible, walang ibang mapupuntahan ang singaw ng sinc kundi ang tanso, na natunaw dito upang bumuo ng tanso (brass). Ginamit ang prosesong ito mula panahon ng Roma hanggang ika-18 siglo.
Ang direktang pag-aalloy — pagtunaw muna ng tanso at saka pagdaragdag ng metalikong sinc sa ilalim ng ibabaw ng tinunaw na metal — ay naging posible lamang matapos mahiwalay ang sinc bilang metal (sa India noong ika-13 siglo, sa Europa noong ika-18 siglo). Sakop ng blueprint na ito ang direktang paraan ng pag-aalloy gamit ang metalikong tanso at sinc, na gumagawa ng karaniwang dilaw na tanso (humigit-kumulang 70% tanso, 30% sinc ayon sa timbang).
HAZARD: Ang tinunaw na metal ay nagdudulot ng matinding paso. Nakalalason ang singaw ng sinc — ang paglanghap ng singaw ng sinc oxide ay nagdudulot ng 'metal fume fever,' isang sakit na parang trangkaso na may lagnat, panginginig, at pananakit ng kalamnan. Magtrabaho sa labas o sa ilalim ng malakas na bentilasyon. Magsuot ng P100 respirator, salamin sa mata pangkaligtasan, guwantes na katad na may mahabang manggas, at apron na katad. Huwag kailanman idagdag ang sinc sa tansong mas mainit kaysa sa kinakailangan — ang mas mataas na temperatura ay nagpapataas ng pagsingaw ng sinc at produksyon ng singaw.
Mga Tagubilin
Unawain ang metalurhiya ng tanso (brass) at ang copper-zinc phase diagram
Unawain ang metalurhiya ng tanso (brass) at ang copper-zinc phase diagram
Ang brass ay isang substitutional solid solution: ang mga atomo ng zinc ay pumapalit sa mga atomo ng tanso sa face-centered cubic crystal lattice. Hanggang humigit-kumulang 35% na zinc ang natutunaw sa tanso upang bumuo ng alpha (α) brass — isang single-phase alloy na malambot, madaling i-cold-work, at ginintuang dilaw. Sa itaas ng 35% na zinc, nabubuo ang pangalawang phase (beta, β): mas matigas at mas malutong. Ang karaniwang yellow brass (C26000, 'cartridge brass') ay 70% Cu / 30% Zn — malapit sa limitasyon ng alpha phase, na nagpapataas ng katigasan habang pinapanatili ang ductility.
Ang pangunahing hamon sa paggawa ng brass ay ang mababang boiling point ng zinc (907 °C) kumpara sa melting point ng tanso (1085 °C). Kapag ganap nang natunaw ang tanso, anumang zinc na idinagdag sa ibabaw ay agad na sumingaw. Ang solusyon: tunawin ang tanso, hayaang bahagyang lumamig hanggang bahagyang nasa itaas ng melting point nito, at idagdag ang mga piraso ng zinc sa ilalim ng ibabaw ng natunaw na metal kung saan sila natutunaw bago pa sila makasingaw. Ang pagtatrabaho sa pinakamababang posibleng temperatura ay nagpapaliit sa pagkawala ng zinc dahil sa pagsingaw.
Bawat 1% ng zinc na nawawala dahil sa pagsingaw ay nagbabago sa komposisyon at katangian ng haluang metal. Mahalaga ang maingat na kontrol sa temperatura at mabilisang pagdaragdag ng zinc upang maabot ang target na komposisyon.
Kalkulahin ang bigat ng karga at ihanda ang tanso
Kalkulahin ang bigat ng karga at ihanda ang tanso
Para sa target na komposisyon na 70% tanso / 30% sinc, magsimula sa 70 gramo ng tanso at 35–38 gramo ng sinc. Ang dagdag na sinc (5–8 gramo sa itaas ng teoretikal na 30 gramo) ay pantapat sa mga pagkawala dahil sa oksidasyon at pagsingaw habang natutunaw — asahan na mawawalan ng 15–20% ng sinc na inilagay. Nakadepende ang eksaktong pagkawala sa kontrol ng temperatura at bilis ng pagsasama ng haluang metal.
Hiwain o basagin ang tanso sa maliliit na piraso (mas maliit sa 2 cm) upang mapabilis ang pagtunaw. Ang tanso na ingot, scrap na tubong tanso, o tansong plancha ay pwedeng gamitin — mas dalisay ang tanso, mas mahuhulaan ang haluang metal. Iwasan ang mga materyales na may patong na brass o plated. Timbangin nang eksakto ang tanso gamit ang timbangan.
Mga materyales para sa hakbang na ito:
 Lingote ng Tanso1 piraso
Mga kailangang kasangkapan:
 Tumpak na Digital na Timbangan
Ihanda ang zinc na ilalagay
Ihanda ang zinc na ilalagay
Gupitin o basagin ang zinc sa maliliit na piraso (mas maliit sa 1 cm). Mas mabilis matunaw ang mas maliliit na piraso sa tinunaw na tanso, kaya nababawasan ang oras na nalalantad ang zinc sa mataas na temperatura at napapaliit ang pagkawala dahil sa pagsingaw. Malambot at malutong ang zinc — madali itong mabasag gamit ang pliers o martilyo. Timbangin ang 35–38 gramo.
Painitin muna ang mga piraso ng zinc sa humigit-kumulang 100–150 °C (ilagay malapit sa furnace, hindi sa loob nito). Ang pagdagdag ng malamig na zinc sa tinunaw na tanso ay nagdudulot ng lokal na pagyelo ng tinunaw na metal sa paligid ng bawat piraso, na nagpapabagal sa pagtunaw. Mas mabilis at mas pantay na natutunaw ang maiinit na zinc. Takpan ang zinc hanggang sa mismong sandali ng pagdagdag upang maiwasan ang oksidasyon sa ibabaw.
Mga materyales para sa hakbang na ito:
 Lingote ng Sink1 piraso
Ihanda ang crucible at ang furnace
Ihanda ang crucible at ang furnace
Gumamit ng malalim na clay o graphite crucible — mas mainam ang graphite crucibles para sa copper alloys dahil mas nakakatagal ang mga ito sa kinakailangang temperatura at hindi ito nakikipag-react sa melt. Dapat sapat ang laki ng crucible upang ang pinagsamang charge ay mapuno ito nang hindi hihigit sa dalawang-katlo, upang may silid para sa pagpapahalo at para matakpan ang melt.
Ilagay ang crucible sa isang charcoal furnace na may bellows, o sa isang propane furnace. Painitin nang unti-unti ang walang lamang crucible upang maiwasan ang thermal shock cracking. Natutunaw ang copper sa 1085 °C — kailangan mong mapanatili ang humigit-kumulang 1100–1150 °C. Makakamit ito gamit ang maayos na pagkakagawa ng charcoal furnace at bellows, o madali gamit ang propane burner.
Mga materyales para sa hakbang na ito:
 Uling5 kg
Mga kailangang kasangkapan:
 Malalim na Krisol na Luwad
 Bulusan ng Hangin
 Ladrilyong Matibay sa Apoy
Tunawin ang tanso
Tunawin ang tanso
Idagdag ang mga piraso ng tanso sa mainit na krisol at painitin hanggang ganap na matunaw. Gamit ang charcoal furnace at bellows, tatagal ito ng 30–60 minuto depende sa bigat ng karga at kahusayan ng pugon. Unang kikinang na pula ang tanso, pagkatapos ay liliwanag na orange-dilaw habang papalapit sa pagkatunaw. Ang ganap na natunaw na tanso ay isang makinang, parang salamin na makinis na likido na may orange-dilaw na ibabaw.
Takpan nang maluwag ang krisol ng takip o piraso ng firebrick upang mapanatili ang init at mabawasan ang oksihenasyon. Ang isang patong ng charcoal dust o powdered borax sa ibabaw ng tinunaw na metal ay kumikilos bilang flux, na nagpapababa ng pagbuo ng oxide. Ang copper oxide (Cu₂O) ay natutunaw sa tinunaw na metal at nagdudulot ng porosity (mga butas ng gas) sa casting — ang pagbabawas ng oksihenasyon ay nagreresulta sa mas siksik at mas matibay na haluang metal.
Mga kailangang kasangkapan:
 Sipit ng Krisol
 Katad na Gwantes na Mahaba
 Nakasarang Salaming Pangkaligtasan
Bawasan nang bahagya ang temperatura bago idagdag ang zinc
Bawasan nang bahagya ang temperatura bago idagdag ang zinc
Kapag ganap nang natunaw ang tanso, bahagyang bawasan ang init. Layunin na panatilihin ang tunaw na metal na bahagyang mas mataas sa melting point ng tanso — humigit-kumulang 1100 °C, hindi 1200+ °C. Ang mas mataas na temperatura ay malaki ang nagpapataas ng pagkawala ng zinc dahil sa vaporization: sa 1100 °C humigit-kumulang 15% ng zinc ang nawawala; sa 1200 °C maaaring lumampas sa 30% ang pagkawala.
Bawasan ang intensidad ng bellows o bahagyang isara ang air inlet ng furnace. Hayaang nakaupo ang tunaw nang 2–3 minuto sa mas mababang init. Dapat manatiling likido ang ibabaw ngunit ang liwanag ay dapat humina mula sa maliwanag na dilaw patungo sa malalim na kahel. Kung may manipis na balat na nagsisimulang mabuo sa ibabaw, masyadong mababa ang temperatura — dagdagan nang saglit ang init.
Idagdag ang zinc sa ilalim ng ibabaw ng natunaw na metal
Idagdag ang zinc sa ilalim ng ibabaw ng natunaw na metal
Kumilos nang mabilis at magsuot ng P100 respirator — nakalalason ang usok ng zinc. Gamit ang mahahabang pliers, ilubog ang mga piraso ng zinc na pinainit na nang maaga sa ilalim ng ibabaw ng natunaw na tanso. Huwag ihulog ang zinc sa ibabaw — agad itong mag-vavaporize, na magdudulot ng biglaang puting usok ng zinc oxide at masasayang ang materyales. Itulak ang bawat piraso hanggang sa ilalim ng crucible at panatilihin itong nakalubog hanggang matunaw (5–15 segundo bawat piraso).
Idagdag ang lahat ng zinc sa loob ng 2–3 minuto. Mahalaga ang bilis: sa bawat segundong nananatili ang natunaw na metal sa mataas na temperatura, mas maraming zinc ang nag-vavaporize mula sa haluang metal. May puting usok (usok ng zinc oxide) na hindi maiiwasan kahit maayos ang pamamaraan — kaya kailangan ang proteksyon sa paghinga at trabaho sa labas. Nagbabago ang kulay ng natunaw na metal mula sa kahel ng purong tanso patungo sa mas maliwanag at mas dilaw na tono habang natutunaw ang zinc.
Mga kailangang kasangkapan:
 Sipit na Mahaba ang Hawakan
 Panala sa Hininga na P100Katad na Gwantes na Mahaba
 Delantal na Katad
Haluin ang tinunaw na metal upang maging pare-pareho
Haluin ang tinunaw na metal upang maging pare-pareho
Dahan-dahang haluin ang haluang metal gamit ang isang paunang pinainit na bakal o graphite na baras sa loob ng 30–60 segundo. Ang paghahalo ay tinitiyak na ang zinc ay pantay na nakakalat sa buong tinunaw na metal — kung walang paghahalo, maaaring magkaroon ang haluang metal ng mga zona na mayaman at mahirap sa zinc, na nagdudulot ng hindi pantay na kulay at mekanikal na katangian sa casting.
Pagkatapos haluin, alisin ang anumang dross (oxide scum) sa ibabaw gamit ang patag na metal na skimmer o ang gilid ng baras pampahalo. Ang dross ay maitim, parang krusta na patong ng copper oxide at zinc oxide. Ang pag-alis nito bago ibuhos ay nagbubunga ng mas malinis na casting na may mas magandang surface finish.
Mga kailangang kasangkapan:
 Bilog na Bara ng Malambot na Asero
Ibuhos ang tanso sa isang ingot mold
Ibuhos ang tanso sa isang ingot mold
Gamit ang crucible tongs, iangat ang crucible mula sa furnace at ibuhos ang tinunaw na tanso sa isang preheated ingot mold (bakal, cast iron, o sandstone) sa iisang tuloy-tuloy na daloy. Dapat madaling dumaloy ang tanso — kung ito ay mabagal o malapot, masyado nang mababa ang temperatura. Ibuhos nang mabilis bago lumamig pa ang tinunaw na metal. Huwag huminto at ulitin ang pagbuhos — nagdudulot ito ng cold-shut defects (nakikitang mga tahi kung saan hindi nagsanib ang bahagyang tumigas na metal).
Ang tinunaw na tanso ay isang makinang gintong-dilaw na likido, malinaw na naiiba sa mapulang-orange ng purong tanso. Ang kulay ay kumpirmasyon na nahalo na ang zinc sa tanso. Habang lumalamig ang tanso sa mold, ang ibabaw ay magbabago mula sa dilaw-puting liwanag tungo sa mapurol na pula, at saka sa katangiang gintong-dilaw na kulay ng solidong tanso.
Mga kailangang kasangkapan:
Sipit ng Krisol Hulmahan ng bareta na batong buhangin
Patigasin at alisin sa amag ang ingot
Patigasin at alisin sa amag ang ingot
Hayaang lumamig ang tanso sa loob ng amag hanggang sa ganap itong tumigas — humigit-kumulang 10–15 minuto para sa isang 100-gramong ingot. Huwag patigasin (ilubog sa tubig) habang nagniningning pa: ang mabilisang paglamig ng tanso ay maaaring makulong ng panloob na tensyon na nagdudulot ng pagbitak. Hayaan itong lumamig sa hangin hanggang sa tuluyang mawala ang ningning, at saka ito maaaring ilubog nang ligtas upang mapabilis ang huling paglamig kung nais.
Baligtarin ang amag at kalugin ang ingot palabas. Kung dumidikit ito, hayaan pang lumamig — sa kalaunan ay bibitaw din ito dahil sa thermal contraction ng metal. Dapat may makinis na ilalim na ibabaw ang ingot (ang bahaging nakadikit sa amag) at bahagyang magaspang o malukong na itaas na ibabaw (ang malayang ibabaw na tumigas huling-huli, na may pag-urong).
Patunayan ang haluang metal sa pamamagitan ng kulay at mga katangian
Patunayan ang haluang metal sa pamamagitan ng kulay at mga katangian
Suriin ang brass ingot. Ang karaniwang 70/30 dilaw na brass (C26000) ay may mainit at mayamang ginintuang-dilaw na kulay, na malinaw na mas dilaw kaysa sa bronse (na may pamumulang kulay-kalawang mula sa lata) at malinaw na mas mapula kaysa sa purong zinc (na kulay asul-abo). Kung mapula o kulay tanso ang kulay, mababa ang nilalaman ng zinc (nawala ang labis na zinc dahil sa pagsingaw); kung napakaputla o halos puti-dilaw, maaaring may sobrang zinc.
Subukan ang mga mekanikal na katangian: dapat na mas matigas nang malaki ang brass kaysa sa purong tanso. Tumutunog ito nang malinaw kapag hinampas, ang kalidad na 'bell metal' na nagpapaangkop sa brass para sa mga instrumentong pangmusika. Ihimas ang maliit na bahagi: ang brass ay nagiging maliwanag na ginintuang ibabaw na may pino at pantay na mga pinagputulan. Dapat itong maaaring hubugin, nababaluktot nang hindi nababasag, na nagkukumpirma na nasa ductile alpha-brass range ka (mas mababa sa 35% zinc).
Maglinis nang ligtas at idokumento ang haluang metal
Maglinis nang ligtas at idokumento ang haluang metal
Ang lahat ng ibabaw malapit sa pugon kung saan namuo ang usok ng zinc ay magkakaroon ng manipis na puting patong ng zinc oxide powder. Punasan ang mga ibabaw na ito ng basang tela at itapon ang mga tela. Ang zinc oxide ay hindi agad nakalalason ngunit hindi dapat malanghap — magsuot ng dust mask habang naglilinis. Ang crucible at mga kagamitang pang-haluan ay magkakaroon ng manipis na patong ng brass residue at dross na maaaring linisin gamit ang wire brush kapag malamig na.
Timbangin ang natapos na ingot at kalkulahin ang aktuwal na nilalaman ng zinc. Kung nagsimula ka sa 70 gramo ng copper at 37 gramo ng zinc (107 gramo sa kabuuan) at ang ingot ay tumitimbang ng 95 gramo, nawalan ka ng 12 gramo — karamihan ay singaw ng zinc. Ang aktuwal na komposisyon ay humigit-kumulang 70/95 = 73.7% copper, 25/95 = 26.3% zinc. Nasa loob pa rin ito ng kapaki-pakinabang na saklaw ng yellow brass (65–70% Cu). Itala ang mga timbang at komposisyon para sa mga susunod na batch — ayusin ang labis na zinc upang mabayaran ang iyong partikular na pugon at pamamaraan.
Mga Materyales
3- 1 pirasoPlaceholder
- 1 pirasoPlaceholder
- 5 kgPlaceholder
Mga Kinakailangang Kasangkapan
12- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
Mga Materyales ng Nakakonektang Blueprint
Smelting Copper from Malachite — From Green Ore to Red Metal
ni Peter
Paggawa ng Metal
Extracting Zinc from Sphalerite — Roasting and Reduction of the Invisible Metal
ni Peter
Paggawa ng Metal
Identifying and Collecting Malachite — Copper Carbonate Ore from the Earth
ni Peter
Paggawa ng Metal
Alloying Bronze (Cu + Sn) — The Bronze Age Begins
ni Forge
Paggawa ng Metal
Casting a Brass Candlestick — Medieval Foundry Work
ni Forge
Paggawa ng Metal
Ang blueprint na ito ay gumagawa ng

Kaugnay na Blueprint
Ang mga blueprint na ito ay nagbabahagi ng kaalaman — mga teknik, materyales, o prinsipyo


CC0 Pampublikong Domain
Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.
Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.