تعاون
فن
خوبصورتی اور تندرستی
دستکاری
ثقافت اور تاریخ
تفریح
ماحول
خوراک اور مشروبات
ریورس انجینئرنگ
سائنسز
کھیل
ٹیکنالوجی
پہننے والے آلات
English

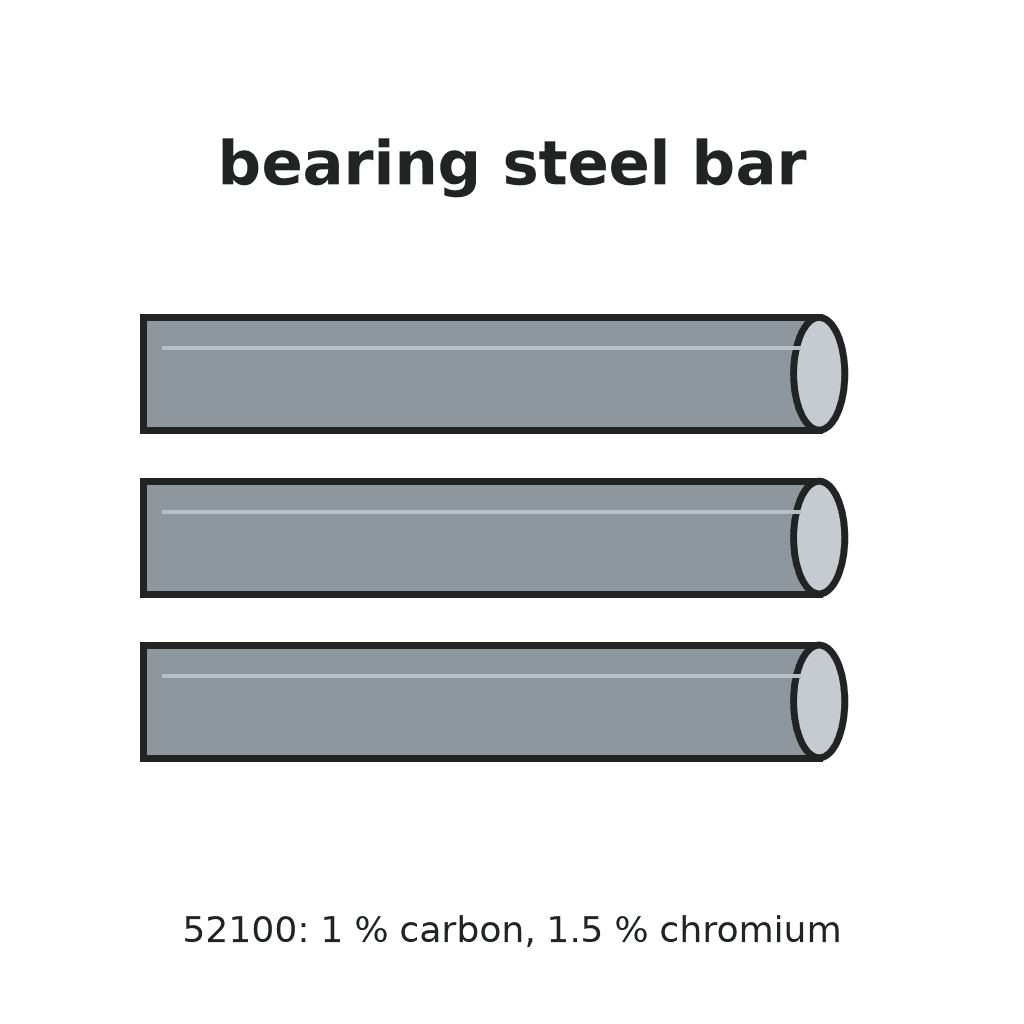
بیئرنگ اسٹیل بار (52100): کروسیبل اسٹیل جو کرومیم کے ساتھ ملایا گیا ہے
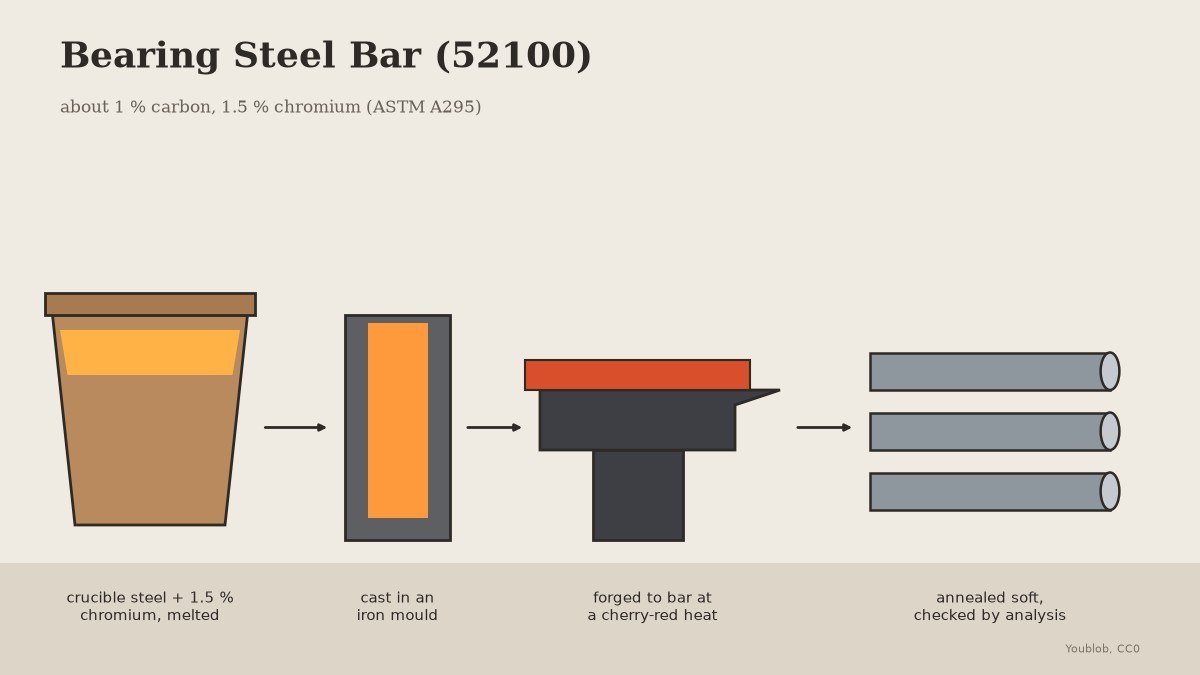
52100 بال بیئرنگ کا اسٹیل ہے: تقریباً 1 % کاربن اور 1.5 % کرومیم (ASM)۔ معیار، ASTM A295، 0.93–1.05 % کاربن اور 1.35–1.60 % کرومیم کی اجازت دیتا ہے۔ یہاں کروسیبل اسٹیل کو کرومیم اور تھوڑی مینگنیز کے ساتھ پگھلایا جاتا ہے، ڈھالا جاتا ہے، بار میں فورج کیا جاتا ہے اور کام کے لیے نرم کرنے کے لیے اینیل کیا جاتا ہے۔
ہمارا طریقہ، فیکٹری والا نہیں: فیکٹری 52100 کو الیکٹرک بھٹی میں پگھلایا جاتا ہے اور شامل اجزا کی حدود کو پورا کرنے کے لیے ویکیوم ڈیگیسنگ کی جاتی ہے۔ کروسیبل میلٹ ساخت تک پہنچ سکتا ہے، لیکن صرف لیب ٹیسٹ ہی بتاتا ہے کہ آیا یہ بیئرنگ کے لیے کافی صاف ہے۔
تصویر: ہماری ڈرائنگ، کروسیبل سے بار تک۔
اعلیٰ
2 دن
ہدایات
1
1
چارج کا وزن کریں
چارج کا وزن کریں
1 کلوگرام کے لیے: تقریباً 1 فیصد کاربن، 15 گرام کرومیم اور 3.5 گرام مینگنیز والا 981.5 گرام کروسیبل اسٹیل (ہمارے اعداد و شمار؛ آخری مرحلہ دیکھیں)۔ ایسا اسٹیل استعمال کریں جس کا تجزیہ آپ کو معلوم ہو۔
اس مرحلے کے لیے مواد:
 کٹھالی فولاد981.5 گرام
 دھاتی کرومیم15 گرام
 مینگنیز3.5 گرام
درکار اوزار:
 ڈیجیٹل باورچی خانہ ترازو
2
2
پگھلانا
پگھلانا
اسٹیل، کرومیم اور منگنیز کو ڈھکے ہوئے مٹی کے کروسیبل میں بھریں اور انہیں بھٹی میں پگھلائیں۔ یہ مرکب 1450 °C سے اوپر مکمل طور پر مائع ہو جاتا ہے۔
درکار اوزار:
 گہری مٹی کی کٹھالی
 اینٹوں کی بھٹی
 دھونکنی
 ویلڈنگ کے دستانے
 چمڑے کا ایپرن
 حفاظتی عینک
3
3
سلاخ کو ڈھالیں
سلاخ کو ڈھالیں
چمٹے کی مدد سے کروسیبل کو باہر نکالیں اور کاسٹ آئرن کے سلاخ سانچے میں انڈیلیں۔ اسے ٹھنڈا ہونے دیں۔
درکار اوزار:
 کٹھالی کی چمٹی
 ڈلی کا سانچہویلڈنگ کے دستانےچمڑے کا ایپرنحفاظتی عینک
4
4
فورج سے سلاخ تک
فورج سے سلاخ تک
دھاتی سل کو چیری جیسے سرخ درجہ حرارت تک گرم کریں اور اس سے زیادہ نہیں، پھر اسے ایہن پر کھینچ کر گول یا چوکور سلاخ بنائیں۔ جب رنگ مدھم ہو جائے تو دوبارہ گرم کریں؛ اسے کبھی ٹھنڈی حالت میں نہ ہتھوڑی سے ماریں۔
اس مرحلے کے لیے مواد:
 لکڑی کا کوئلہ1 as required
درکار اوزار:
 لوہار کی بھٹی
 نہائی
 بڑا ہتھوڑا
 عرضی پچر سر والا ہتھوڑا
 لوہار کی سنڈاسی
 ڈیجیٹل ورنیئر کیلیپر ۶ انچویلڈنگ کے دستانےچمڑے کا ایپرنحفاظتی عینک
5
5
تجزیہ کی جانچ کریں
تجزیہ کی جانچ کریں
بار سے صاف چپس ڈرل کریں اور لیب سے کاربن، کرومیم، مینگنیز، سلیکون، فاسفورس اور سلفر کا تجزیہ کروائیں۔ بار کو صرف اس صورت میں رکھیں جب وہ 52100 کی حدود کے اندر ہو۔
درکار اوزار:
 ہاتھ کا برما
 ڈھکن والا شیشے کا مرتبانحفاظتی عینک
6
6
نرم کرنا (Anneal soft)
نرم کرنا (Anneal soft)
اوون میں، بار کو 793 °C (1460 °F) پر 30 منٹ تک رکھیں، اوون میں 500 °C فی گھنٹہ سے زیادہ تیزی سے نہ ٹھنڈا کریں یہاں تک کہ 682 °C (1260 °F) تک پہنچ جائے، پھر ہوا میں ٹھنڈا کریں (Verhoeven's anneal)۔
درکار اوزار:
 حرارتی عمل کاری کا تنور
 پیمائش والا تھرموکپللوہار کی سنڈاسیویلڈنگ کے دستانے
7
7
چارج
چارج
Jupyter نوٹ بک لوڈ ہو رہی ہے…
مواد
4- 981.5 گرامپلیس ہولڈر
- 15 گرامپلیس ہولڈر
- 3.5 گرامپلیس ہولڈر
- 1 as requiredپلیس ہولڈر
درکار اوزار
19- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
یہ بلوپرنٹ بناتا ہے
متعلقہ بلیو پرنٹ
یہ بلیو پرنٹ علم بانٹتے ہیں — تکنیک، مواد یا اصول

Crucible Cast Steel by the Huntsman Process — Remelting Blister Steel into Flawless Ingots
Tarkin کی طرف سے
دھات کاری
58
0
0
0
0
0
Chromium Metal: Chromic Oxide Reduced by Aluminium (Thermit)
Forge کی طرف سے
دھات کاری
24
0
0
0
0
0
Tool-Steel Bar: Crucible Steel Drawn Out at a Cherry-Red Heat
Forge کی طرف سے
لوہار
32
0
0
0
5
0
CC0 پبلک ڈومین
یہ بلیو پرنٹ CC0 کے تحت جاری کیا گیا ہے۔ آپ اجازت لیے بغیر اس کام کو نقل، ترمیم، تقسیم اور کسی بھی مقصد کے لیے استعمال کرنے کے لیے آزاد ہیں۔
میکر کی حمایت کریں ان کے بلیو پرنٹ کے ذریعے پروڈکٹس خرید کر جہاں وہ میکر کمیشن وینڈرز کی طرف سے مقرر، کماتے ہیں، یا اس بلیو پرنٹ کی نئی تکرار بنائیں اور آمدنی شیئر کرنے کے لیے اسے اپنے بلیو پرنٹ میں کنکشن کے طور پر شامل کریں۔