فن
خوبصورتی اور تندرستی
دستکاری
ثقافت اور تاریخ
تفریح
ماحول
خوراک اور مشروبات
ریورس انجینئرنگ
سائنسز
کھیل
ٹیکنالوجی
پہننے والے آلات


Bearing Steel Wire (52100): Drawn from Bar Through a Drawplate
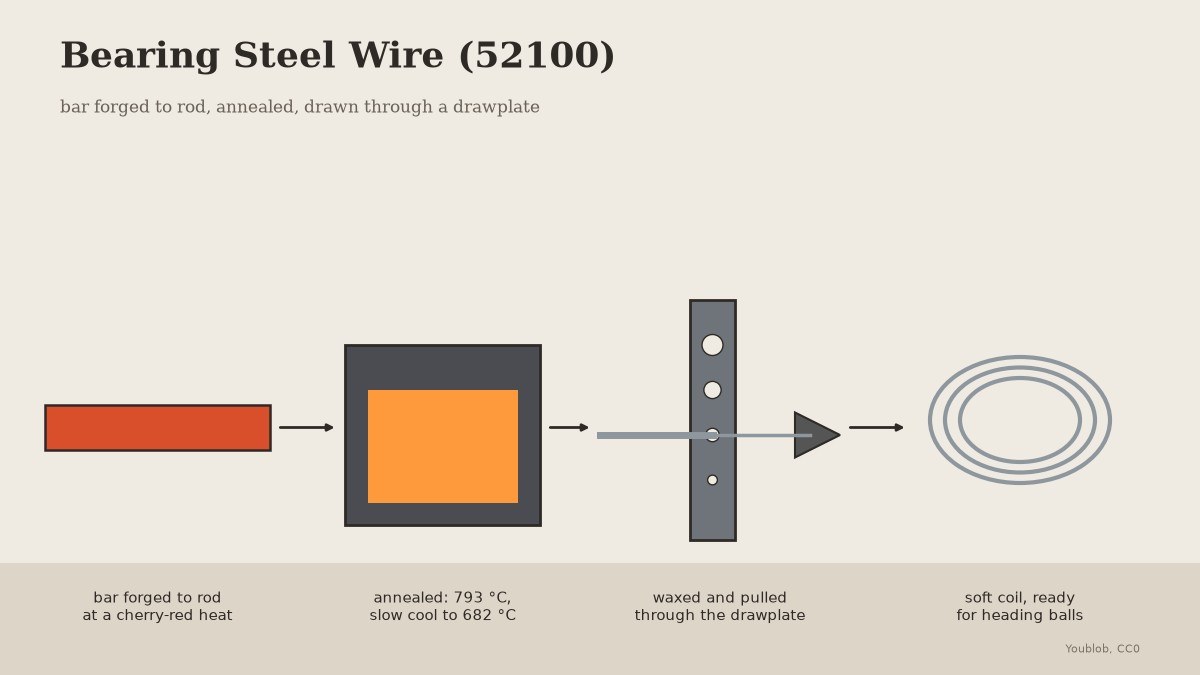
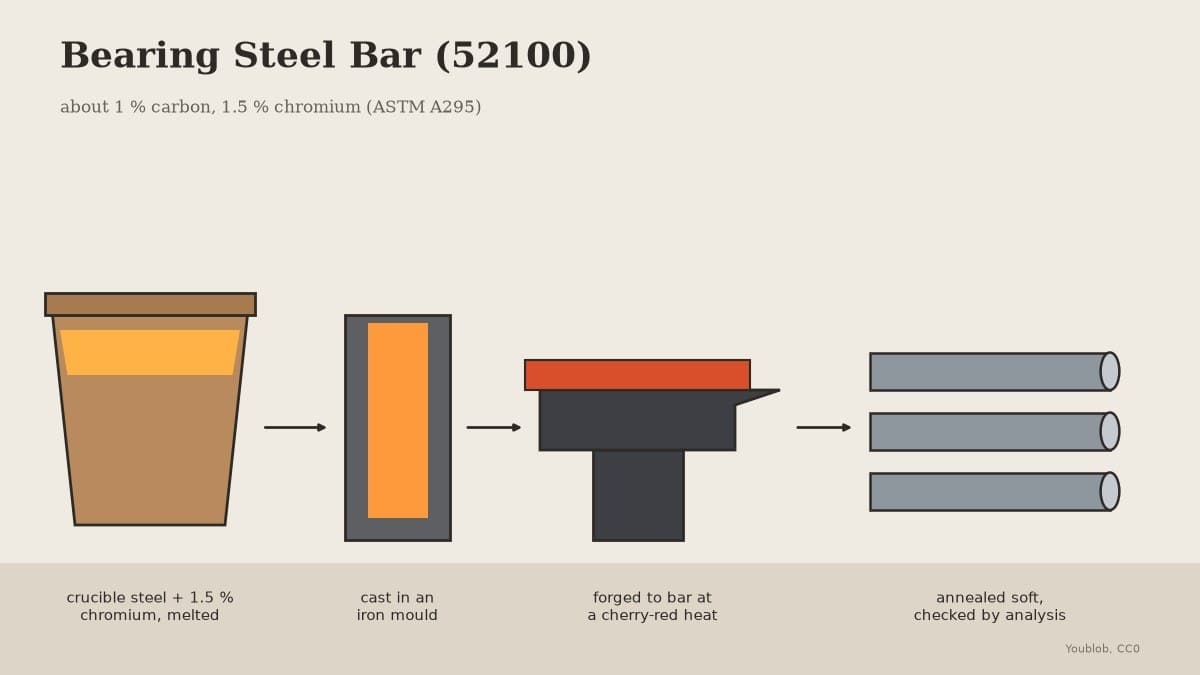
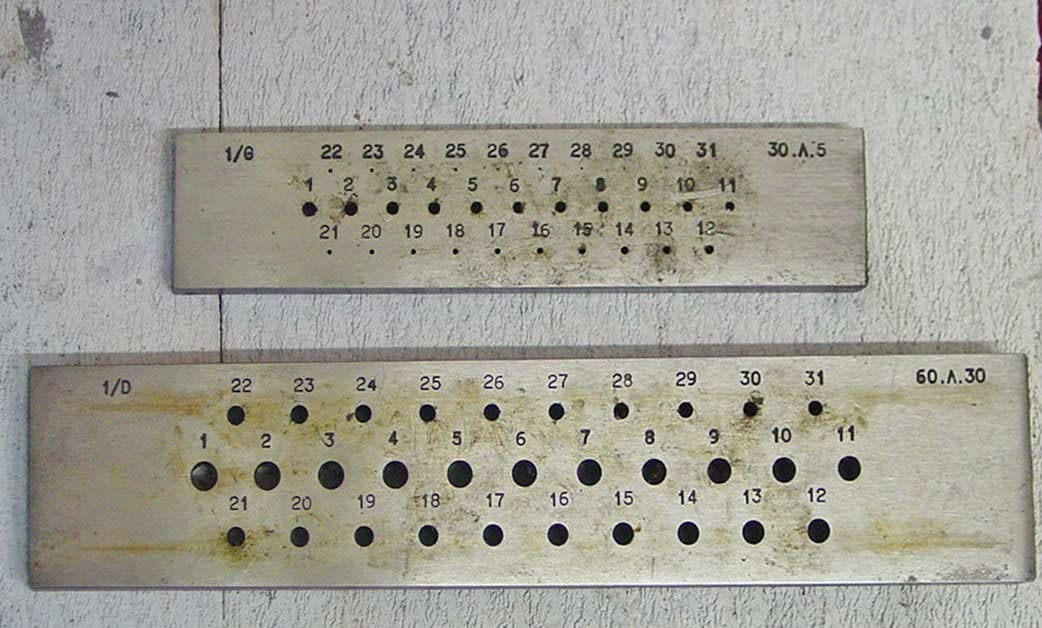
Bearing balls are headed from thick wire of 52100 steel. Here 52100 bar is forged to rod and drawn through a drawplate. At 1 % carbon it is much harder than mild steel, so it is annealed soft before drawing and again after every two holes, using the 52100 anneal Verhoeven recommends.
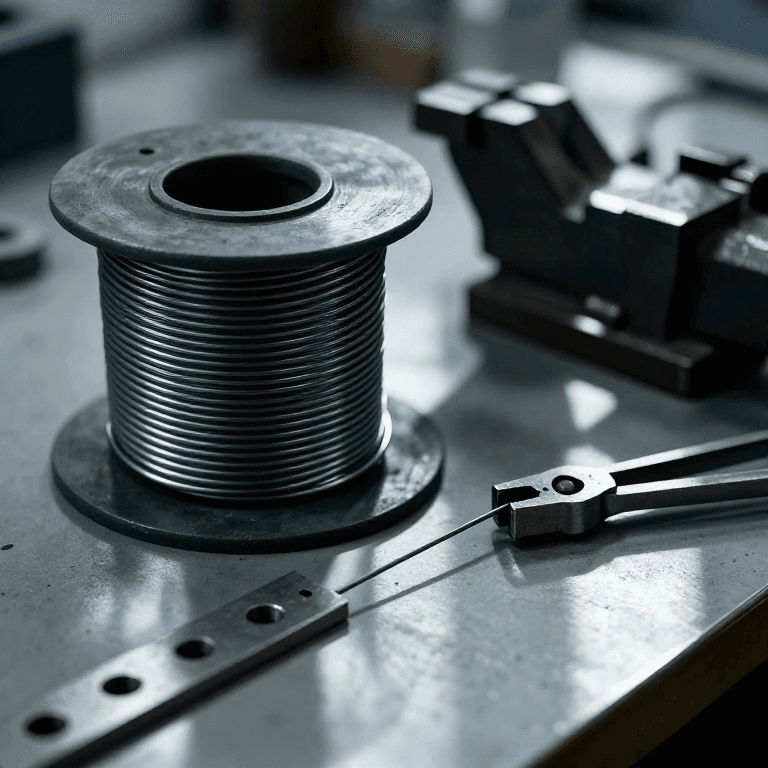
The picture: our drawing, bar to coil.
اعلیٰ
2 days
ہدایات
1
1
Forge to rod
Forge to rod
Heat the bar to a cherry-red heat and no hotter, and draw it out round on the anvil to a rod a little thicker than the drawplate's largest hole.
اس مرحلے کے لیے مواد:
 بیئرنگ اسٹیل راڈ (52100)1 کلوگرام
 لکڑی کا کوئلہ1 as required
درکار اوزار:
 لوہار کی بھٹی
 نہائی
 عرضی پچر سر والا ہتھوڑا
 لوہار کی سنڈاسی
 ویلڈنگ کے دستانے
 حفاظتی عینک
2
2
Anneal
Anneal
In the oven, hold it at 793 °C (1460 °F) for 30 minutes, cool in the oven no faster than 500 °C an hour to 682 °C (1260 °F), then cool in air.
درکار اوزار:
 حرارتی عمل کاری کا تنور
 پیمائش والا تھرموکپللوہار کی سنڈاسیویلڈنگ کے دستانے
3
3
Clean and taper
Clean and taper
Brush off all the scale, then file a long taper on the first 3 cm so it passes the first hole.
درکار اوزار:
 تار برش کا سیٹ
 ریتیوں کا سیٹ
 میز کا شکنجہ
4
4
Wax and draw
Wax and draw
Clamp the drawplate in the vise. Wax the rod, push the taper through the first hole it does not slip through, and pull straight out with the draw tongs in one steady pull.
اس مرحلے کے لیے مواد:
 موم20 گرام
درکار اوزار:
 فولادی تار کھینچنے کی پٹی
 کھینچنے کی سنڈاسیمیز کا شکنجہ
 چمڑے کے کام کے دستانے
5
5
Anneal every two holes
Anneal every two holes
Draw through each next hole without skipping. After every two holes, coil the wire and anneal it again: hold it at 793 °C (1460 °F) for 30 minutes, cool in the oven no faster than 500 °C an hour to 682 °C (1260 °F), then cool in air.
اس مرحلے کے لیے مواد:
موم1 ٹکڑادرکار اوزار:
فولادی تار کھینچنے کی پٹیکھینچنے کی سنڈاسیحرارتی عمل کاری کا تنورپیمائش والا تھرموکپل6
6
Finish soft
Finish soft
Stop at the diameter your balls need, checked with the caliper, and give the coil a last anneal so it is soft for heading.
درکار اوزار:
 ڈیجیٹل ورنیئر کیلیپر ۶ انچحرارتی عمل کاری کا تنورپیمائش والا تھرموکپل
7
7
Troubleshooting
Troubleshooting
Bearing steel wire troubleshooting.
Flow
Loading...
مواد
3- 1 کلوگرامپلیس ہولڈر
- 1 as requiredپلیس ہولڈر
- 1 ٹکڑاپلیس ہولڈر
درکار اوزار
15- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
یہ بلوپرنٹ بناتا ہے
متعلقہ بلیو پرنٹ
یہ بلیو پرنٹ علم بانٹتے ہیں — تکنیک، مواد یا اصول
CC0 پبلک ڈومین
یہ بلیو پرنٹ CC0 کے تحت جاری کیا گیا ہے۔ آپ اجازت لیے بغیر اس کام کو نقل، ترمیم، تقسیم اور کسی بھی مقصد کے لیے استعمال کرنے کے لیے آزاد ہیں۔
میکر کی حمایت کریں ان کے بلیو پرنٹ کے ذریعے پروڈکٹس خرید کر جہاں وہ میکر کمیشن وینڈرز کی طرف سے مقرر، کماتے ہیں، یا اس بلیو پرنٹ کی نئی تکرار بنائیں اور آمدنی شیئر کرنے کے لیے اسے اپنے بلیو پرنٹ میں کنکشن کے طور پر شامل کریں۔