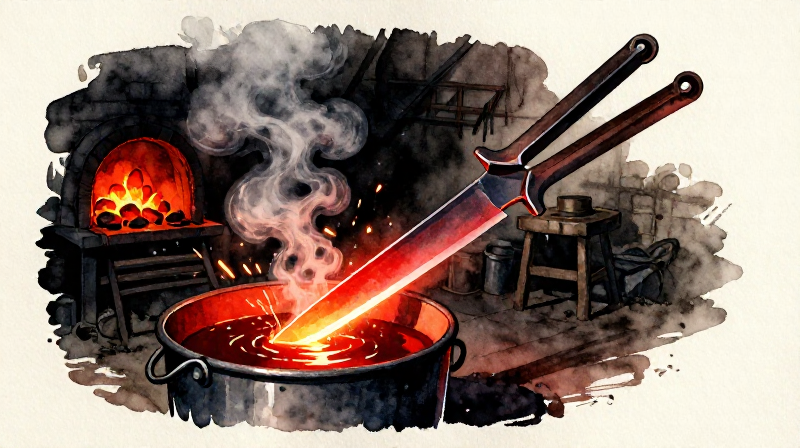


تلوار اسٹیل کو کوئنچ ہارڈننگ اور ٹیمپرنگ — ہیٹ ٹریٹمنٹ کے بنیادی اصول
بھٹی سے نکلا خام اسٹیل سخت مگر نسبتاً نرم ہوتا ہے — یہ کاٹنے والی دھار کو زیادہ دیر تک قائم نہیں رکھ سکتا۔ ہیٹ ٹریٹمنٹ اسی اسٹیل کے ٹکڑے کو ایسی تلوار میں بدل دیتی ہے جو بال مونڈ سکے، ہڈی میں سے گزرتے ہوئے بھی دھار برقرار رکھے، یا موڑے جانے پر دوبارہ سیدھی ہو جائے۔ اس کا طبیعیاتی عمل حیرت انگیز ہے: اسٹیل کے ٹھنڈا ہونے کی رفتار کو کنٹرول کرکے، لوہار بغیر کوئی چیز شامل کیے لوہے کے ایٹموں کی کرسٹل ساخت کو سالماتی سطح پر ازسرنو ترتیب دیتا ہے۔
اس عمل کے دو مرحلے ہیں۔ پہلا، کوئنچ ہارڈننگ: اسٹیل کو نازک درجہ حرارت (تقریباً 800°C، چمکدار چیری-سرخ حرارت) تک گرم کریں اور اسے تیل یا پانی میں ڈبو دیں۔ تیزی سے ٹھنڈا ہونے سے کاربن کے ایٹم آئرن کرسٹل جالی کے اندر پھنس جاتے ہیں اور مارٹنزائٹ بنتا ہے — ایسی ساخت جو اتنی سخت ہوتی ہے کہ شیشے پر خراش ڈال سکے، مگر اتنی بھربھری کہ سیرامک کی طرح ٹوٹ جائے۔ دوسرا، ٹیمپرنگ: سخت کیے گئے اسٹیل کو کم درجہ حرارت (200-350°C) تک دوبارہ گرم کریں تاکہ مارٹنزائٹ صرف اتنا نرم ہو کہ مضبوطی بحال ہو جائے جبکہ زیادہ تر سختی برقرار رہے۔
قرون وسطیٰ کے تلوار ساز درجہ حرارت کا اندازہ ان آکسائیڈ رنگوں سے لگاتے تھے جو گرم ہوتے ہوئے پالش شدہ اسٹیل پر بنتے ہیں — استرے کے لیے 220°C پر ہلکا بھوسلا رنگ، چاقوؤں کے لیے 260°C پر کانسی جیسا رنگ، اور اسپرنگ کے لیے 300°C پر نیلا رنگ۔ یہ رنگ پر مبنی نظام آج بھی ہاتھ سے کام کرنے والے لوہار استعمال کرتے ہیں اور اس کے لیے تھرمامیٹر کی ضرورت نہیں ہوتی۔
ہدایات
مناسب اسٹیل بلینک منتخب کریں
مناسب اسٹیل بلینک منتخب کریں
درمیانے یا زیادہ کاربن والے اسٹیل کا ایک ٹکڑا لے کر شروع کریں — بلوم آئرن جسے کاربرائز کیا گیا ہو، یا کوئی بھی اسٹیل جس میں تقریباً 0.4-0.8% کاربن مواد ہو۔ کم کاربن والا رولڈ آئرن (0.3% سے کم کاربن) بجھانے سے نمایاں طور پر سخت نہیں ہوگا۔ گرائنڈنگ پتھر پر چنگاری پیدا کر کے جانچ کریں: زیادہ کاربن والا اسٹیل لمبی، شاخ دار چنگاریاں پھینکتا ہے؛ کم کاربن والا لوہا چھوٹی، مدھم نارنجی چنگاریاں پھینکتا ہے جن میں کوئی شاخیں نہیں ہوتیں۔
اس مرحلے کے لیے مواد:
 بلوم لوہا (اسفنجی لوہا)1 ٹکڑا
درکار اوزار:
 ریتیلا پتھر (گھسائی کا)
خالی ٹکڑے کو بلیڈ کی شکل میں ڈھالیں
خالی ٹکڑے کو بلیڈ کی شکل میں ڈھالیں
چارکول فورج میں اسٹیل کو روشن نارنجی-زرد (تقریباً 900-1000°C) تک گرم کریں۔ اسے ہموار پتھر یا اینویل پر ہتھوڑے سے پیٹ کر بلیڈ کی شکل میں کھینچیں — ایک سرے پر پتلی ٹینگ، اور بلیڈ کا جسم نوک کی طرف چوڑا ہوتا ہوا۔ دونوں اطراف کو یکساں طور پر کام کریں۔ بلیڈ کی ریڑھ پر تقریباً 3-5 mm موٹائی ہونی چاہیے، جو دھار پر تقریباً 1 mm تک پتلی ہو۔ ابھی تیز دھار بنانے کی کوشش نہ کریں — ابھی دھار کو تقریباً 1 mm موٹا چھوڑ دیں۔
اس مرحلے کے لیے مواد:
 لکڑی کا کوئلہ2 کلوگرام
درکار اوزار:
 کٹائی کا ہتھوڑا
 لوہار کی چمٹی
 چپٹی پتھر کی سل
 دھونکنی
اسٹیل کے تناؤ کو کم کرنے کے لیے اسے نارملائز کریں
اسٹیل کے تناؤ کو کم کرنے کے لیے اسے نارملائز کریں
فورجنگ کے بعد، غیر یکساں گرمائش اور ہتھوڑے سے مارنے کی وجہ سے اسٹیل میں اندرونی تناؤ پیدا ہو جاتا ہے۔ بلیڈ کو یکساں طور پر چیری ریڈ (تقریباً 800°C) تک گرم کریں اور اسے فائر برک یا خشک ریت پر ساکن ہوا میں ٹھنڈا ہونے دیں۔ کوئنچ نہ کریں — ہوا میں ٹھنڈا کرنا ضروری ہے۔ یہ نارملائزنگ کا مرحلہ دانے کی ساخت کو بہتر بناتا ہے اور فورجنگ کے تناؤ کو کم کرتا ہے، جس سے سختی دینے کے لیے ایک یکساں ابتدائی نقطہ حاصل ہوتا ہے۔ بہترین نتائج کے لیے 2-3 بار دہرائیں۔
اس مرحلے کے لیے مواد:
لکڑی کا کوئلہ1 کلوگرامدرکار اوزار:
لوہار کی چمٹیدھونکنیبلیڈ کی پروفائل کو ریتی سے گھسائیں اور ہموار کریں
بلیڈ کی پروفائل کو ریتی سے گھسائیں اور ہموار کریں
نارملائزڈ بلیڈ کو شکنجے میں جکڑیں اور پروفائل کو درست کرنے کے لیے دھاتی ریتی استعمال کریں۔ ہتھوڑی کے نشانات ہٹائیں، کنارے کی لکیر کو سیدھا کریں، اور ٹینگ کو صاف کریں۔ بلیڈ کو سخت کرنے سے پہلے اپنی حتمی شکل میں ہونا چاہیے کیونکہ جدید آلات کے بغیر سخت اسٹیل کو ریتنا تقریباً ناممکن ہے۔ ایک ہموار سطح کو سینڈ اسٹون سے چمکدار فنش تک پالش کریں۔ یہ پالش شدہ حصہ ٹیمپرنگ کے دوران آپ کے درجہ حرارت کے اشارے کے طور پر کام کرے گا۔
درکار اوزار:
 دھات کی ریتیریتیلا پتھر (گھسائی کا)
کوئنچ میڈیم تیار کریں
کوئنچ میڈیم تیار کریں
کوئنچ بالٹی کو اتنی گہرائی تک تیل سے بھریں کہ بلیڈ مکمل طور پر ڈوب جائے۔ السی کا تیل، چربی (ٹالو)، یا کوئی بھی نباتاتی تیل کام کرتا ہے۔ تیل میں ٹھنڈا ہونے کی رفتار پانی سے کم ہوتی ہے، جس سے دراڑ پڑنے یا ٹیڑھے ہونے کا خطرہ کم ہوتا ہے — پتلے بلیڈ کے لیے یہ نہایت اہم ہے۔ تیل کمرے کے درجہ حرارت پر یا قدرے گرم (30-40°C) ہونا چاہیے۔ پتلے بلیڈ کے لیے کبھی ٹھنڈا پانی استعمال نہ کریں — حرارتی جھٹکے سے اکثر فریکچر ہو جاتا ہے۔ بالٹی کو بھٹی سے بازو کی پہنچ کے اندر رکھیں۔
اس مرحلے کے لیے مواد:
 السی کا تیل2 لیٹر
درکار اوزار:
 آب دینے کی بالٹی
بلیڈ کو نازک درجہ حرارت تک گرم کریں
بلیڈ کو نازک درجہ حرارت تک گرم کریں
بلیڈ کو بھٹی میں رکھیں اور یکساں طور پر گرم کریں۔ رنگ پر غور سے نظر رکھیں۔ ہدف ایک یکساں چمکدار چیری سرخ رنگ ہے — درمیانے کاربن اسٹیل کے لیے تقریباً 800°C۔ مدھم روشنی میں یہ بغیر کسی سیاہ دھبے کے ایک تیز چمکتے سرخ رنگ کے طور پر ظاہر ہوگا۔ اہم جانچ: بلیڈ کے قریب مقناطیس رکھیں (چھوئے بغیر)۔ جب اسٹیل اپنے نازک درجہ حرارت تک پہنچتا ہے تو وہ غیر مقناطیسی ہو جاتا ہے۔ جس لمحے مقناطیس اسٹیل کو کشش کرنا بند کر دے، آسٹنائٹ تبدیلی مکمل ہو جاتی ہے اور بلیڈ کو کوینچ کرنے کے لیے تیار ہے۔
اس مرحلے کے لیے مواد:
لکڑی کا کوئلہ1 کلوگرامدرکار اوزار:
لوہار کی چمٹیدھونکنیتلوار کو تیل میں بجھائیں
تلوار کو تیل میں بجھائیں
تیزی سے کام کرتے ہوئے، چمٹے سے تلوار کو ٹینگ سے پکڑیں اور ایک ہموار حرکت میں دھار کی طرف سے اسے تیل میں ڈبو دیں۔ سیدھا نیچے دبائیں — کبھی بھی زاویہ نہ بنائیں یا گھمائیں، کیونکہ اس سے ناہموار ٹھنڈک اور ٹیڑھاپن پیدا ہوتا ہے۔ تیل سطح پر تھوڑی دیر کے لیے بھڑک سکتا ہے — یہ عام اور بے ضرر ہے۔ تلوار کو مکمل طور پر ڈوبا ہوا رکھیں، اسے آہستگی سے آگے پیچھے (دائیں بائیں نہیں) حرکت دیتے رہیں، 10-15 سیکنڈ تک جب تک چھنچھناہٹ کی آواز بند نہ ہو جائے۔ تیز ٹھنڈک کاربن ایٹموں کو آہن کی جالی میں قید کر دیتی ہے، جس سے مارٹینسائٹ بنتا ہے — وہ سخت ترین ساخت جو اسٹیل حاصل کر سکتا ہے۔
درکار اوزار:
لوہار کی چمٹیآب دینے کی بالٹیہارڈنیس چیک کریں
ہارڈنیس چیک کریں
بلیڈ کو تیل سے نکالیں اور صاف کریں۔ فوراً ہارڈنیس ٹیسٹ کریں: دھاتی فائل کو کنارے پر پھیریں۔ اگر کوئنچ کامیاب ہوئی ہے تو فائل سطح پر شیشے جیسے احساس کے ساتھ پھسلے گی اور کوئی نشان نہیں چھوڑے گی — اسٹیل اب فائل سے زیادہ سخت ہے۔ اگر فائل اسٹیل میں دھنس جائے تو کوئنچ ناکام ہوئی ہے — یا تو بلیڈ کافی گرم نہیں تھا، اسٹیل میں کاربن بہت کم ہے، یا کوئنچ بہت سست تھی۔ درست طریقے سے کوئنچ کیا گیا بلیڈ شیشے جیسا سخت مگر شیشے جیسا نازک بھی ہوتا ہے — گرانے پر ٹوٹ جائے گا۔
درکار اوزار:
دھات کی ریتیٹیمپرنگ کے لیے بلیڈ کو صاف اور پالش کریں
ٹیمپرنگ کے لیے بلیڈ کو صاف اور پالش کریں
بجھائے گئے بلیڈ کو ریت کے پتھر یا گھرشک پتھر سے رگڑیں تاکہ تمام پپڑی، تیل کی باقیات اور گہرا آکسائیڈ ختم ہو جائے۔ کم از کم ایک ہموار سطح کو چمکدار، آئینے جیسی فنش تک پالش کریں۔ یہ پالش شدہ سطح انتہائی اہم ہے — یہ ٹیمپرنگ کے دوران آپ کے درجہ حرارت کے پیمانے کا کام دیتی ہے۔ صاف اسٹیل پر گرم ہوتے وقت بننے والے آکسائیڈ رنگ اندرونی درجہ حرارت کے درست اشارے ہیں، جو 10°C کے اندر درست ہوتے ہیں۔ پالش شدہ سطح کے بغیر آپ ٹیمپر رنگ نہیں پڑھ سکتے۔
درکار اوزار:
ریتیلا پتھر (گھسائی کا)tempering شروع کریں — ریڑھ کی ہڈی سے آہستہ آہستہ گرم کریں
tempering شروع کریں — ریڑھ کی ہڈی سے آہستہ آہستہ گرم کریں
بلیڈ کو ریڑھ کی ہڈی کے بل ایک چپٹے گرم لوہے کے ٹکڑے پر یا دہکتے ہوئے چارکول کے انگاروں کے بستر میں رکھیں (براہ راست شعلے پر نہیں)۔ مقصد یہ ہے کہ بلیڈ کو ریڑھ کی ہڈی سے کنارے کی طرف آہستہ اور یکساں طور پر گرم کیا جائے۔ پالش شدہ سطح کو غور سے دیکھتے رہیں۔ جیسے جیسے درجہ حرارت بڑھتا ہے، ایک باریک آکسائیڈ جھلی بنتی ہے جو ایک متوقع ترتیب میں رنگ بدلتی ہے: ہلکا بھوسا رنگ (220°C)، گہرا بھوسا رنگ (240°C)، کانسی رنگ (260°C)، جامنی (280°C)، نیلا (300°C)، ہلکا نیلا (320°C)، خاکستری (340°C+)۔
اس مرحلے کے لیے مواد:
لکڑی کا کوئلہ1 کلوگرامدرکار اوزار:
لوہار کی چمٹیٹمپر کے رنگ پڑھیں اور ہدف پر بجھائیں
ٹمپر کے رنگ پڑھیں اور ہدف پر بجھائیں
رنگ کی پٹی کو ریڑھ کی ہڈی سے کنارے کی طرف حرکت کرتے ہوئے دیکھیں۔ چاقو یا چھینی کے لیے: جب دھار گہرے بھوسے رنگ سے کانسی رنگ (240-260°C) تک پہنچے تو بجھائیں — اس سے ایسا بلیڈ بنتا ہے جو دھار کو قائم رکھنے کے لیے کافی سخت ہو لیکن چِپ ہونے سے بچنے کے لیے کافی مضبوط ہو۔ اسپرنگ یا تلوار کے لیے: رنگ کو نیلے (300°C) تک جانے دیں — زیادہ سے زیادہ لچک۔ استرے یا نقاشی کے اوزار کے لیے: ہلکے بھوسے رنگ (220°C) پر بجھائیں — زیادہ سے زیادہ سختی، کم سے کم مضبوطی۔ جب ہدف کا رنگ کاٹنے والی دھار تک پہنچ جائے تو بلیڈ کو فوراً دوبارہ تیل میں ڈبو دیں۔
درکار اوزار:
لوہار کی چمٹیآب دینے کی بالٹیٹیمپرڈ بلیڈ کی جانچ کریں
ٹیمپرڈ بلیڈ کی جانچ کریں
بلیڈ اب دھار پر سخت لیکن ریڑھ کی ہڈی پر لچکدار ہونا چاہیے — یہ ایک اچھی طرح سے ٹیمپرڈ اوزار کی پہچان ہے۔ ٹینگ کو کلیمپ کر کے اور بلیڈ کو آہستگی سے موڑ کر جانچ کریں۔ ایک مناسب طور پر ٹیمپرڈ چاقو تھوڑا سا مڑتا ہے اور واپس اپنی شکل میں آ جاتا ہے۔ اگر یہ ٹوٹ جائے تو ٹیمپر بہت سخت تھا (مرحلہ 6 سے زیادہ ہدف رنگ کے ساتھ دہرائیں)۔ اگر یہ مڑ جائے اور مڑا ہوا ہی رہے تو ٹیمپر بہت نرم تھا۔ سخت لکڑی کے ٹکڑے سے ایک پتلی چھیل اتار کر دھار کی جانچ کریں — ایک اچھی طرح سے ٹیمپرڈ دھار بغیر چپکے صاف کٹ لگاتی ہے۔
ویٹ اسٹون پر آخری دھار تیز کرنا
ویٹ اسٹون پر آخری دھار تیز کرنا
نرم ریت کے پتھر (سینڈ اسٹون) پر پانی ڈال کر، ہر طرف تقریباً 15-20 ڈگری کا مستقل زاویہ برقرار رکھتے ہوئے، ٹمپر شدہ دھار کو تیز کریں۔ سخت شدہ اسٹیل غیر سخت شدہ لوہے کے مقابلے میں کہیں زیادہ باریک دھار اختیار کرتا ہے — حرارتی عمل کا پورا مقصد یہی ہے۔ اگر دستیاب ہو تو ہموار چمڑے پر اسٹروپنگ کر کے ختم کریں۔ اب بلیڈ مکمل ہے: اتنا سخت کہ مسلسل استعمال میں دھار قائم رکھ سکے، اور اتنا مضبوط کہ ضرب جذب کر لے اور ٹوٹے نہیں۔
درکار اوزار:
ریتیلا پتھر (گھسائی کا)مواد
3- 1 ٹکڑاپلیس ہولڈر
- 5 کلوگرامپلیس ہولڈر
- 2 لیٹرپلیس ہولڈر
منسلک بلیو پرنٹ مواد



یہ بلوپرنٹ بناتا ہے
متعلقہ بلیو پرنٹ
یہ بلیو پرنٹ علم بانٹتے ہیں — تکنیک، مواد یا اصول


CC0 پبلک ڈومین
یہ بلیو پرنٹ CC0 کے تحت جاری کیا گیا ہے۔ آپ اجازت لیے بغیر اس کام کو نقل، ترمیم، تقسیم اور کسی بھی مقصد کے لیے استعمال کرنے کے لیے آزاد ہیں۔
میکر کی حمایت کریں ان کے بلیو پرنٹ کے ذریعے پروڈکٹس خرید کر جہاں وہ میکر کمیشن وینڈرز کی طرف سے مقرر، کماتے ہیں، یا اس بلیو پرنٹ کی نئی تکرار بنائیں اور آمدنی شیئر کرنے کے لیے اسے اپنے بلیو پرنٹ میں کنکشن کے طور پر شامل کریں۔