
فولاد کو لوہے اور کاربن سے بنانا — وہ دھات جس نے جدید دنیا کی تعمیر کی
فولاد لوہے اور کاربن کا ایک مرکب ہے، جس میں عموماً وزن کے لحاظ سے 0.2% سے 2.1% تک کاربن ہوتا ہے۔ ترکیب کی یہ تنگ حد نرم اور قابلِ تشکیل ورت آئرن کو ایک ایسے مادے میں بدل دیتی ہے جسے سخت، ٹمپر اور اسپرنگ لوڈ کیا جا سکتا ہے۔ یہی خصوصیات فولاد کو تلواروں اور اسپرنگوں سے لے کر پلوں اور آسمان چھوتی عمارتوں تک، تہذیب کی بنیاد بناتی ہیں۔
لوہے اور فولاد کا فرق آنکھ کو دکھائی نہیں دیتا، مگر رویے میں انقلابی ہے۔ خالص لوہا (فیرائٹ) نرم ہوتا ہے، خالص لوہے کی کیل آسانی سے مڑ جاتی ہے۔ صرف 0.8% کاربن شامل کرنے سے لوہا پرلائٹ بن جاتا ہے: فیرائٹ اور آئرن کاربائیڈ (سیمینٹائٹ، Fe₃C) کی ایک خوردبینی تہہ دار ساخت، جو کافی زیادہ سخت اور مضبوط ہوتی ہے۔ 0.8% سے زیادہ کاربن پر مرکب ہائپر یوٹیکٹائیڈ بن جاتا ہے، جس میں اضافی سیمینٹائٹ اسے مزید سخت مگر تیزی سے بھربھرا بناتا ہے۔ فولاد کی دھاتی سائنس اسی کاربن کی چھوٹی سی مقدار اور مرکب کے ٹھنڈا ہونے کی رفتار پر قابو پانے کے گرد گھومتی ہے۔
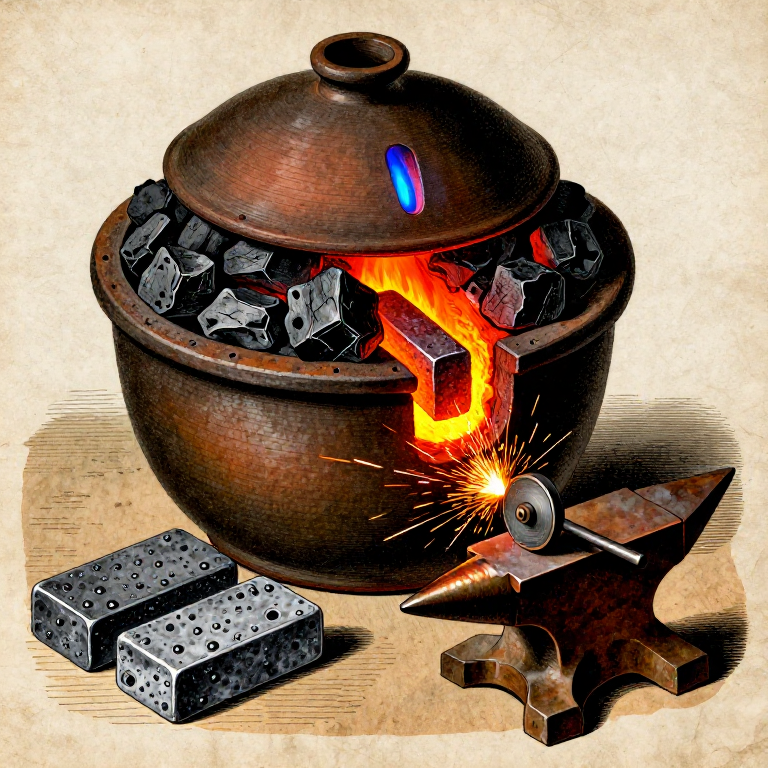
تاریخی طور پر فولاد سازی دو طریقوں سے ہوتی تھی: کاربرائزیشن (چارکول کے ساتھ گرم کر کے ورت آئرن میں کاربن شامل کرنا) اور ڈی کاربرائزیشن (آکسیکرن کے ذریعے کاسٹ آئرن سے اضافی کاربن نکالنا)۔ یہ خاکہ کاربرائزیشن کے طریقے کا احاطہ کرتا ہے، جسے سیمنٹیشن بھی کہتے ہیں، اور یہ قدیم زمانے سے اٹھارہویں صدی تک فولاد سازی کا غالب عمل رہا۔ آپ ورت آئرن کی سلاخیں چارکول میں بند مٹی کے کروسیبل کے اندر بھریں گے اور اس مجموعے کو تقریباً 900–950 °C تک کئی گھنٹے گرم کریں گے۔ چارکول کے کاربن ایٹم لوہے کی کرسٹل جالی میں پھیل جاتے ہیں اور سطحی تہوں کو فولاد میں بدل دیتے ہیں۔ نتیجے کو بلسٹر اسٹیل کہتے ہیں، جو اس کی سطح پر پھنسی گیس سے بننے والے آبلوں کے نام پر ہے۔
HAZARD: اس عمل کے لیے 900 °C سے اوپر مسلسل درجہ حرارت درکار ہے۔ پگھلا ہوا اسکیل، گرم دھات اور کاربن مونو آکسائیڈ گیس، سب موجود ہوتے ہیں۔ کھلی جگہ پر یا مضبوط جبری وینٹیلیشن کے تحت کام کریں۔ P100 ریسپیریٹر، حفاظتی چشمے، چمڑے کے گونٹلیٹ دستانے اور چمڑے کا エプロン پہنیں۔ کروسیبل کو درجہ حرارت پر ہوتے ہوئے کبھی نہ کھولیں، کیونکہ ہوا کے جھونکے سے جلتی کاربن مونو آکسائیڈ کا شعلہ بھڑک سکتا ہے۔
ہدایات
آئرن-کاربن فیز ڈایاگرام کو سمجھیں
آئرن-کاربن فیز ڈایاگرام کو سمجھیں
آئرن-کاربن فیز ڈایاگرام دھات کاری میں سب سے اہم ڈایاگرام ہے۔ کمرے کے درجہ حرارت پر، آئرن فیرائٹ (α-آئرن) کی شکل میں موجود ہوتا ہے: باڈی سینٹرڈ کیوبک، نرم، مقناطیسی۔ جب اسے 727 °C (یوٹیکٹائیڈ درجہ حرارت) سے اوپر گرم کیا جاتا ہے تو آئرن آسٹنائٹ (γ-آئرن) میں تبدیل ہو جاتا ہے: فیس سینٹرڈ کیوبک، غیر مقناطیسی، اور سب سے اہم بات — فیرائٹ کے مقابلے میں کہیں زیادہ کاربن کو تحلیل کرنے کے قابل۔ فیرائٹ صرف 0.022% کاربن کو تحلیل کرتا ہے؛ آسٹنائٹ 2.14% تک تحلیل کر سکتا ہے۔
یہی وجہ ہے کہ سیمنٹیشن کام کرتی ہے: 900–950 °C پر آئرن کی سطح آسٹنائٹ ہوتی ہے، جو ارد گرد کے چارکول سے کاربن جذب کرتی ہے۔ جب اسٹیل آہستہ ٹھنڈا ہوتا ہے تو آسٹنائٹ دوبارہ فیرائٹ اور سیمنٹائٹ (Fe₃C) میں تبدیل ہو جاتا ہے، جو تہہ دار پرلائٹ ساخت میں ترتیب پاتے ہیں۔ اگر تیزی سے ٹھنڈا کیا جائے (کوئنچ)، تو آسٹنائٹ مارٹنسائٹ کی شکل میں پھنس جاتا ہے — ایک انتہائی سخت، بھربھرا، باڈی سینٹرڈ ٹیٹراگونل ڈھانچہ۔ اسٹیل کی تمام حرارتی علاج — ہارڈننگ، ٹیمperنگ، اینیلنگ — انہی فیز تبدیلیوں پر مبنی ہیں۔
فلاں لوہا منتخب کریں اور تیار کریں
فلاں لوہا منتخب کریں اور تیار کریں
رگڑے ہوئے لوہے (wrought iron) سے شروع کریں — کم کاربن والا لوہا (0.08% سے کم کاربن) جسے bloom-smelting اور hammer-forging کے ذریعے تیار کیا گیا ہو تاکہ دھات مضبوط ہو اور سلیگ نکل جائے۔ لوہا صاف ہونا چاہیے، بھاری زنگ یا scale سے پاک ہو، اور مثالی طور پر تقریباً 5–10 mm موٹی اور 20–30 mm چوڑی flat bar کی شکل میں ہو۔ پتلی سلاخیں تیزی سے carburize ہوتی ہیں کیونکہ کاربن کو سطح سے اندر کی طرف پھیلنا پڑتا ہے — 10 mm کی سلاخ کو 925 °C پر مرکز تک carburize ہونے میں تقریباً 8 گھنٹے لگتے ہیں۔
اگر bloom یا کچے لوہے سے شروع کر رہے ہوں تو پہلے اسے flat bars میں forge کریں۔ scale (iron oxide) ہٹانے کے لیے سطح کو wire brush یا فائل سے صاف کریں، کیونکہ یہ کاربن کے پھیلاؤ میں رکاوٹ بنتا ہے۔ سلاخوں کا وزن کریں — cementation کے بعد دوبارہ وزن کریں گے تاکہ جذب شدہ کاربن کا حساب لگایا جا سکے (اسٹیل میں شامل کاربن کے وزن کے برابر وزن بڑھتا ہے)۔
اس مرحلے کے لیے مواد:
 لوہے کا کچ دھات (دلدلی لوہا / ہیمیٹائٹ / میگنیٹائٹ)1 ٹکڑا
درکار اوزار:
 دھات کی ریتی
 باریک ڈیجیٹل ترازو
سیمنٹیشن پیک کے لیے چارکول تیار کریں
سیمنٹیشن پیک کے لیے چارکول تیار کریں
سخت لکڑی کے چارکول کو تقریباً 5–10 ملی میٹر کے ٹکڑوں میں کچلیں — اتنے چھوٹے کہ لوہے کی سلاخوں کے گرد مضبوطی سے بھرے جا سکیں، اور اتنے بڑے کہ ہوا کے خلاء برقرار رہیں جو کاربن مونو آکسائیڈ گیس کو گردش کرنے دیں۔ چارکول کاربن کا ماخذ ہے: اعلی درجہ حرارت پر یہ آکسیجن اور نمی کے نشانات کے ساتھ ری ایکٹ کر کے کاربن مونو آکسائیڈ (CO) پیدا کرتا ہے، جو اصل کاربرائزنگ ایجنٹ ہے۔ CO گیس لوہے کی سطح پر تحلیل ہوتی ہے، ایٹمی کاربن جمع کرتی ہے جو دھات میں پھیل جاتا ہے۔
آپ کو لوہے کے وزن کا تقریباً 3–4 گنا چارکول درکار ہے۔ 500 گرام لوہے کی سلاخوں کے لیے 1.5–2 کلوگرام کچلا ہوا چارکول تیار کریں۔ کچھ تاریخی نسخوں میں پیک میں نامیاتی مواد (ہڈیوں کا چورا، چمڑے کے ٹکڑے، سوٹ) شامل کیا جاتا تھا — یہ درجہ حرارت پر گل کر اضافی کاربن اور نائٹروجن فراہم کرتے ہیں۔ اس بلیوپرنٹ کے لیے خالص سخت لکڑی کا چارکول کافی ہے اور سب سے زیادہ قابلِ پیش گوئی نتائج دیتا ہے۔
اس مرحلے کے لیے مواد:
 لکڑی کا کوئلہ2 کلوگرام
درکار اوزار:
 ہتھوڑا
سیمنٹیشن کروسیبل بنائیں یا تیار کریں
سیمنٹیشن کروسیبل بنائیں یا تیار کریں
کروسیبل کو سیل کرنا ضروری ہے تاکہ چارکول بھٹی کے ماحول میں محض جل کر ختم نہ ہو جائے۔ گہرا ریفریکٹری مٹی کا کروسیبل جس کا ڈھکن مضبوطی سے فٹ ہو استعمال کریں، یا فائر برکس اور ریفریکٹری مٹی سے سیمنٹیشن باکس بنائیں۔ برتن کو 950 °C پر 8+ گھنٹے بغیر دراڑ پڑے برداشت کرنا چاہیے۔ کلے-گریفائٹ کروسیبل مثالی ہے — یہ ریفریکٹری ہے، مواد کے ساتھ کیمیائی ردعمل نہیں کرتا، اور اسے ڈھکن کے جوڑ کے گرد لگائے گئے کلے لیوٹ (فائر کلے اور پانی کا پیسٹ) سے سیل کیا جا سکتا ہے۔
کروسیبل اتنا بڑا ہونا چاہیے کہ تمام لوہے کی سلاخیں ہر طرف کم از کم 25 mm چارکول پیکنگ کے ساتھ رکھ سکے۔ چارکول تک ہوا پہنچنے کا کوئی براہ راست راستہ نہیں ہونا چاہیے — ہوا کا کوئی بھی رساؤ چارکول کو کاربرائز کرنے کے بجائے جلانے کا سبب بنے گا، جس سے ایندھن ضائع ہوگا اور نتائج غیر یکساں ہوں گے۔
درکار اوزار:
 آگ روک مٹی کی کٹھالی
 آگ روک اینٹ
لوہے کی سلاخوں کو کروسیبل کے اندر چارکول میں پیک کریں
لوہے کی سلاخوں کو کروسیبل کے اندر چارکول میں پیک کریں
کروسیبل کی تہہ پر کچلے ہوئے چارکول کی 25 mm تہہ بچھائیں۔ پہلی لوہے کی سلاخ اس بستر پر رکھیں، اس بات کو یقینی بناتے ہوئے کہ وہ کروسیبل کی دیواروں کو نہ چھوئے — ہر طرف کم از کم 15 mm کی جگہ ہو۔ چارکول کی ایک اور 15–20 mm تہہ سے ڈھانپیں، بڑی ہوا کی جیبوں کو ختم کرنے کے لیے اسے آہستگی سے دبائیں۔ اگلی سلاخ رکھیں، اس بات کو یقینی بناتے ہوئے کہ سلاخیں ایک دوسرے کو نہ چھوئیں (چارکول ہر ٹکڑے کو مکمل طور پر گھیرے ہوئے ہو)۔ جب تک تمام سلاخیں پیک نہ ہو جائیں تہہ بچھانا جاری رکھیں۔
اوپر ایک آخری 25 mm چارکول کی تہہ لگائیں۔ سلاخیں مکمل طور پر دبی ہوئی ہونی چاہئیں — کوئی بھی کھلا لوہا اس حصے میں کاربرائز نہیں ہوگا۔ ڈھکن کو کلے لیوٹ سے سیل کریں: فائر کلے کو پانی کے ساتھ گاڑھے پیسٹ میں ملائیں، ڈھکن کے جوڑ کے گرد 10 mm کی پٹی لگائیں، اور اسے ہموار کریں تاکہ ایک مسلسل سیل بن جائے۔ بھٹی میں رکھنے سے پہلے لیوٹ کو کم از کم 30 منٹ تک ہوا میں خشک ہونے دیں۔ ڈھکن میں ایک چھوٹا وینٹ سوراخ (2–3 mm) گیس کے دباؤ کو سیل میں دراڑ ڈالے بغیر نکلنے دیتا ہے۔
فرنس تیار کریں اور سیمنٹیشن درجہ حرارت تک لے جائیں
فرنس تیار کریں اور سیمنٹیشن درجہ حرارت تک لے جائیں
سیل شدہ کروزیبل کو دھونکنی والی چارکول فرنس، یا پروپین سے چلنے والی فرنس میں رکھیں۔ فرنس کو سیمنٹیشن سوک کی پوری مدت کے لیے 900–950 °C پر برقرار رکھنا ضروری ہے — عام طور پر لوہے کی سلاخوں کی موٹائی کے لحاظ سے 6–10 گھنٹے۔ یہ وہ اہم درجہ حرارت کی حد ہے جہاں آسٹینائٹ بنتا ہے اور کاربن کا انتشار مفید رفتار سے آگے بڑھتا ہے۔ 850 °C سے کم پر انتشار بہت سست ہوتا ہے؛ 1000 °C سے زیادہ پر لوہا دانوں کی سرحدوں پر پگھلنا شروع ہو سکتا ہے (جلنا)، جس سے اسٹیل خراب ہو جاتا ہے۔
فرنس کو آہستہ آہستہ شروع کریں — تھرمل شاک سے بچنے کے لیے کروزیبل کو 1–2 گھنٹوں میں درجہ حرارت تک لائیں۔ خشک ہونے اور کروزیبل کے پھیلنے کے دوران لیوٹ سیل ہلکا سا چٹخ سکتا ہے؛ یہ معمول ہے۔ وینٹ ہول پر ایک چھوٹے نیلے شعلے پر نظر رکھیں — یہ کاربن مونو آکسائیڈ ہے جو خارج ہوتے وقت جل رہی ہے، جو تصدیق کرتی ہے کہ کروزیبل کے اندر سیمنٹیشن کا عمل جاری ہے۔
اس مرحلے کے لیے مواد:
لکڑی کا کوئلہ10 کلوگرامدرکار اوزار:
 دھونکنی
 بند حفاظتی چشمہ
 لمبے چمڑے کے دستانے
 چمڑے کا ایپرن
سیمنٹیشن سوک کو برقرار رکھیں
سیمنٹیشن سوک کو برقرار رکھیں
بھٹی کو 900–950 °C پر 6–10 گھنٹے تک رکھیں۔ مدت بار کی موٹائی پر منحصر ہے: کاربن لوہے میں 925 °C پر تقریباً 1 mm فی گھنٹہ کی رفتار سے پھیلتا ہے۔ 5 mm موٹی بار (مرکز تک 2.5 mm) کو مکمل طور پر آر پار کاربورائزیشن کے لیے تقریباً 6 گھنٹے درکار ہوتے ہیں؛ 10 mm بار کو 10+ گھنٹے درکار ہوتے ہیں۔ کم سوک کرنے سے کیس ہارڈنڈ اسٹیل بنتا ہے (سخت سطح، نرم مرکز) — کچھ اطلاقات کے لیے مفید لیکن یکساں الائے نہیں۔
کروسیبل کے رنگ کا مشاہدہ کرکے بھٹی کے درجہ حرارت کی نگرانی کریں: مدھم چیری سرخ تقریباً 750 °C ہے (بہت کم)؛ روشن چیری 850 °C ہے؛ نارنجی 950 °C ہے؛ زرد-نارنجی 1050 °C ہے (بہت زیادہ)۔ بھٹی میں چارکول کی تہ برقرار رکھیں اور ضرورت کے مطابق ایندھن ڈالیں۔ دھونکنی کا عمل یکساں رکھیں — ہوا کی فراہمی میں رکاوٹ سے درجہ حرارت گرتا ہے، اور دوبارہ گرم کرنے سے وقت اور ایندھن ضائع ہوتا ہے۔ ویںٹ ہول پر نیلا شعلہ پورے سوک کے دوران مستقل طور پر جلنا چاہیے۔
درکار اوزار:
دھونکنی P100 سانس محافظ
 لمبے دستے والا سنسی
کروسبل کو بھٹی میں آہستہ آہستہ ٹھنڈا کریں
کروسبل کو بھٹی میں آہستہ آہستہ ٹھنڈا کریں
مکمل سوک ٹائم کے بعد، ایندھن ڈالنا بند کریں اور دھونکنی روک دیں۔ کروسبل کو بھٹی میں ٹھنڈا ہونے دیں — بھٹی کے حجم کے لحاظ سے اس میں 6–12 گھنٹے لگ سکتے ہیں۔ آہستہ ٹھنڈا کرنا ضروری ہے: اس سے آسٹینائٹ پرلائٹ میں تبدیل ہوتا ہے (توازنی فیرائٹ + سیمنٹائٹ ساخت)، جس سے ایسا اسٹیل بنتا ہے جو سخت مگر بھربھرا نہیں ہوتا۔ اس مرحلے پر تیز ٹھنڈا کرنے سے مارٹینسائٹ بنے گا — انتہائی سخت مگر بعد میں ٹیمپرنگ کے بغیر زیادہ تر استعمال کے لیے بہت بھربھرا۔
جب تک کروسبل مدھم سرخ حرارت سے اوپر ہو، اسے نہ کھولیں اور نہ چھیڑیں۔ جب چارکول پیک ابھی گرم ہو تو سیل کھولنے سے آکسیجن داخل ہوتی ہے، جو چارکول کو جلاتی ہے اور اسٹیل کی سطح کو آکسائیڈ (ڈی کاربرائزیشن) کرتی ہے — وہ کاربرائزیشن ضائع ہو جاتی ہے جو آپ نے گھنٹوں میں حاصل کی۔ صبر انتہائی ضروری ہے۔ کروسبل اس وقت کھولنے کے لیے تیار ہے جب اسے بھاری دستانوں سے پکڑا جا سکے (تقریباً 200 °C سے کم)۔
کروسیبل کھولیں اور بلسٹر اسٹیل نکالیں
کروسیبل کھولیں اور بلسٹر اسٹیل نکالیں
مٹی کی لُوٹ مہر توڑیں اور ڈھکن ہٹائیں۔ اندر کا چارکول جزوی طور پر استعمال ہو چکا ہوگا — اصل پیک کے مقابلے میں ہلکا اور زیادہ بھربھرا۔ احتیاط سے لوہے کی سلاخیں، جو اب اسٹیل کی سلاخیں ہیں، چارکول کی تہہ سے نکالیں۔ سطح پر مخصوص آبلے نظر آئیں گے — وہ ابھرے ہوئے دھبے جو سیمینٹیشن کے دوران سطحی پپڑی کے نیچے پھنسی گیس سے بنتے ہیں۔ 'بلسٹر اسٹیل' کی اصطلاح یہیں سے آئی ہے اور یہ کامیاب کاربرائزیشن کی تصدیق کرتے ہیں۔
سلاخیں ایک پتلی تہہ اسکیل (آئرن آکسائیڈ) سے بھی ڈھکی ہوں گی اور ان کی سطح پر چارکول کے ٹکڑے چپکے ہو سکتے ہیں۔ نیچے چھپے اسٹیل کو ظاہر کرنے کے لیے سطح کو وائر برش یا ریتی سے صاف کریں۔ رنگ اور سطحی ساخت اصل رَوٹ آئرن سے واضح طور پر مختلف ہوتی ہے — اسٹیل کا دانہ باریک ہوتا ہے اور اکثر رَوٹ آئرن کے ریشے دار، ہلکے خاکستری رنگ کے مقابلے میں قدرے گہرا، یکساں خاکستری نظر آتا ہے۔
درکار اوزار:
 کٹھالی کی چمٹیلمبے چمڑے کے دستانےدھات کی ریتی
اسٹیل کو اسپارک ٹیسٹنگ اور سخت کاری کے ذریعے جانچیں
اسٹیل کو اسپارک ٹیسٹنگ اور سخت کاری کے ذریعے جانچیں
کاربن مواد کے لیے سب سے سادہ فیلڈ ٹیسٹ اسپارک ٹیسٹ ہے: اسٹیل کو گرائنڈنگ وہیل یا موٹی ریتی سے چھوئیں اور چنگاریوں کا مشاہدہ کریں۔ رروہا لوہا (کم کاربن) لمبی، ہموار، نارنجی-پیلی چنگاری کی دھاریں پیدا کرتا ہے جن میں کم شاخیں ہوتی ہیں۔ درمیانے کاربن والا اسٹیل (0.4–0.6%) چھوٹی، زیادہ چمکدار چنگاریاں پیدا کرتا ہے جن میں واضح شاخیں ہوتی ہیں۔ زیادہ کاربن والا اسٹیل (0.8%+) بہت چھوٹی، شاندار سفید چنگاریاں پیدا کرتا ہے جن کے سروں پر دھماکہ خیز پھوار ہوتی ہے۔ اپنے بلسٹر اسٹیل کی چنگاریوں کا موازنہ لوہے کے ایک معلوم ٹکڑے سے کریں — فرق نمایاں ہونا چاہیے۔
حتمی ٹیسٹ کے لیے، ایک چھوٹے ٹکڑے کو روشن چیری سرخ رنگ (تقریباً 800 °C) تک گرم کریں اور پانی میں بجھائیں۔ رروہا لوہا بجھانے کے بعد نرم رہتا ہے؛ جو اسٹیل کافی کاربن جذب کر چکا ہو وہ شیشے جیسا سخت ہو جائے گا۔ بجھائے گئے ٹکڑے کو ریتی سے رگڑنے کی کوشش کریں — اگر ریتی بغیر کاٹے سطح پر پھسل جائے تو اسٹیل کامیابی سے سخت ہو گیا ہے۔ یہ تقریباً 0.3% سے زیادہ کاربن مواد کی تصدیق کرتا ہے۔
درکار اوزار:
دھات کی ریتی آب دینے کی بالٹی
 لوہار کی چمٹی
بلسٹر اسٹیل کو فورج کے ذریعے یکجا کریں (اختیاری: شیئر اسٹیل)
بلسٹر اسٹیل کو فورج کے ذریعے یکجا کریں (اختیاری: شیئر اسٹیل)
ایک ہی سیمنٹیشن مرحلے سے حاصل شدہ بلسٹر اسٹیل میں کاربن کی تقسیم غیر یکساں ہو سکتی ہے — سطح پر زیادہ، مرکز میں کم۔ زیادہ یکساں دھات کے لیے، اسٹیل کو تہہ کر کے فورج ویلڈ کیا جا سکتا ہے۔ سلاخ کو روشن پیلا-سفید (تقریباً 1100 °C) تک گرم کریں، اسے خود پر تہہ کریں، اور تہہ کو ہتھوڑی سے ویلڈ کریں۔ تہہ کرنے اور ویلڈ کرنے کے اس عمل کو 3–4 بار دہرائیں۔ ہر تہہ کاربن کے پھیلنے کے فاصلے کو آدھا کر دیتی ہے، اور میکانی کام کاربن کو کراس سیکشن میں زیادہ یکساں طور پر پھیلا دیتا ہے۔
اس تہہ شدہ اور یکجا شدہ پیداوار کو شیئر اسٹیل کہا جاتا ہے (تاریخی طور پر قینچیوں اور کاٹنے والے اوزاروں کے لیے استعمال ہوتا تھا)۔ یہ خام بلسٹر اسٹیل سے زیادہ یکساں اور قابلِ اعتماد ہے۔ مزید صاف کاری — بلسٹر اسٹیل کو تقریباً 1500 °C پر کروسیبل میں پگھلانا — کروسیبل اسٹیل (ووٹز اسٹیل) پیدا کرتا ہے، جو بیسمر عمل سے پہلے دستیاب سب سے اعلیٰ معیار کا اسٹیل تھا۔ کروسیبل اسٹیل پگھلانے کے لیے ایسا درجہ حرارت درکار ہے جو زیادہ تر چھوٹے پیمانے کے انتظامات حاصل نہیں کر سکتے، لیکن سیمنٹیشن کے بعد تہہ کاری سے بھی بہترین کام کا اسٹیل حاصل ہوتا ہے۔
درکار اوزار:
 کٹائی کا ہتھوڑالوہار کی چمٹی
 نہائیدھونکنی
cementation کے نتائج کی دستاویز بنائیں
cementation کے نتائج کی دستاویز بنائیں
ختم شدہ اسٹیل کی سلاخوں کا وزن کریں اور شروعاتی وزن سے موازنہ کریں۔ وزن میں اضافہ جذب شدہ کاربن ہے — 0.8% کاربن کے ہدف کے لیے، 500 گرام لوہے میں تقریباً 4 گرام اضافہ ہونا چاہیے۔ اصل اضافہ وقت بھگونے، درجہ حرارت اور سلاخ کی موٹائی کے ساتھ مختلف ہوگا۔ cementation کے پیرامیٹرز ریکارڈ کریں: سلاخ کے طول و عرض، چارکول کی قسم اور مقدار، بھگونے کا وقت، تخمینی درجہ حرارت، اور spark test کے نتائج۔
blister steel کو زنگ سے بچانے کے لیے خشک جگہ پر رکھیں۔ اسٹیل wrought iron سے زیادہ تیزی سے زنگ آلود ہوتا ہے کیونکہ کاربن کے شامل ذرات electrochemical cells بناتے ہیں جو corrosion کو تیز کرتے ہیں۔ طویل مدتی ذخیرہ کے لیے، اسے تیل یا موم سے کوٹ کریں۔ اب اسٹیل آلات، بلیڈ، یا سخت اور مضبوط مواد کی ضرورت والے کسی بھی استعمال کے لیے forging کے لیے تیار ہے۔ Heat treatment (hardening اور tempering) حتمی خصوصیات کو مخصوص استعمال کے مطابق ڈھالتا ہے — ایک ایسا موضوع جو اس blueprint کی دھاتی بنیادوں پر براہ راست استوار ہوتا ہے۔
درکار اوزار:
باریک ڈیجیٹل ترازومواد
2- پلیس ہولڈر
- 12 کلوگرامپلیس ہولڈر
درکار اوزار
16- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
منسلک بلیو پرنٹ مواد

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter کی طرف سے
دھات کاری

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
Charlie کی طرف سے
کیمیا

Building a Box Bellows — The Breath That Makes Metal Obey Fire
Emma کی طرف سے
لکڑی کا کام

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
Forge کی طرف سے
دھات کاری
یہ بلوپرنٹ بناتا ہے

متعلقہ بلیو پرنٹ
یہ بلیو پرنٹ علم بانٹتے ہیں — تکنیک، مواد یا اصول

Building a Bloomery & Smelting Iron — The Iron Age
Forge کی طرف سے
دھات کاری

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
Mary کی طرف سے
دھات کاری
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter کی طرف سے
دھات کاری

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
Forge کی طرف سے
قدیم
CC0 پبلک ڈومین
یہ بلیو پرنٹ CC0 کے تحت جاری کیا گیا ہے۔ آپ اجازت لیے بغیر اس کام کو نقل، ترمیم، تقسیم اور کسی بھی مقصد کے لیے استعمال کرنے کے لیے آزاد ہیں۔
میکر کی حمایت کریں ان کے بلیو پرنٹ کے ذریعے پروڈکٹس خرید کر جہاں وہ میکر کمیشن وینڈرز کی طرف سے مقرر، کماتے ہیں، یا اس بلیو پرنٹ کی نئی تکرار بنائیں اور آمدنی شیئر کرنے کے لیے اسے اپنے بلیو پرنٹ میں کنکشن کے طور پر شامل کریں۔