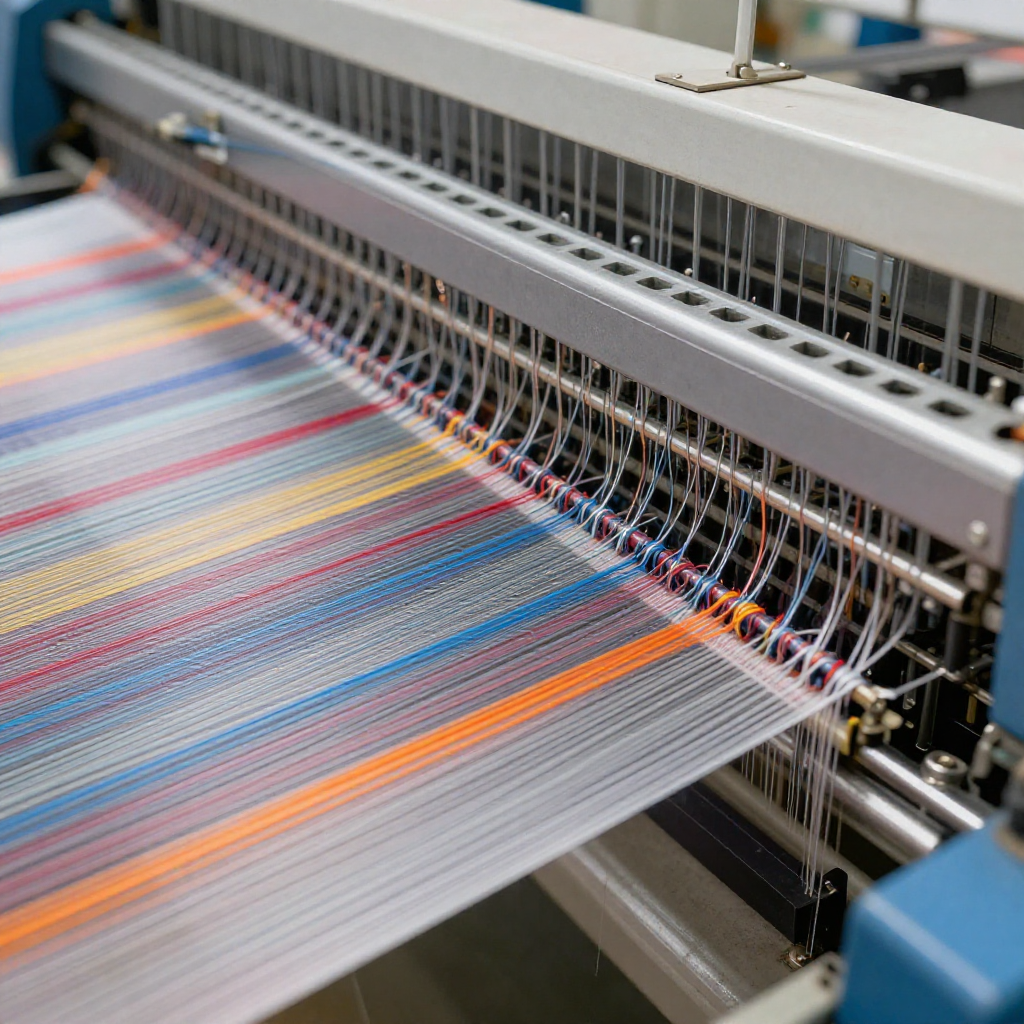

وارپ نٹنگ — ٹیکسٹائل میں تیز ترین فیبرک بنانے کی ٹیکنالوجی
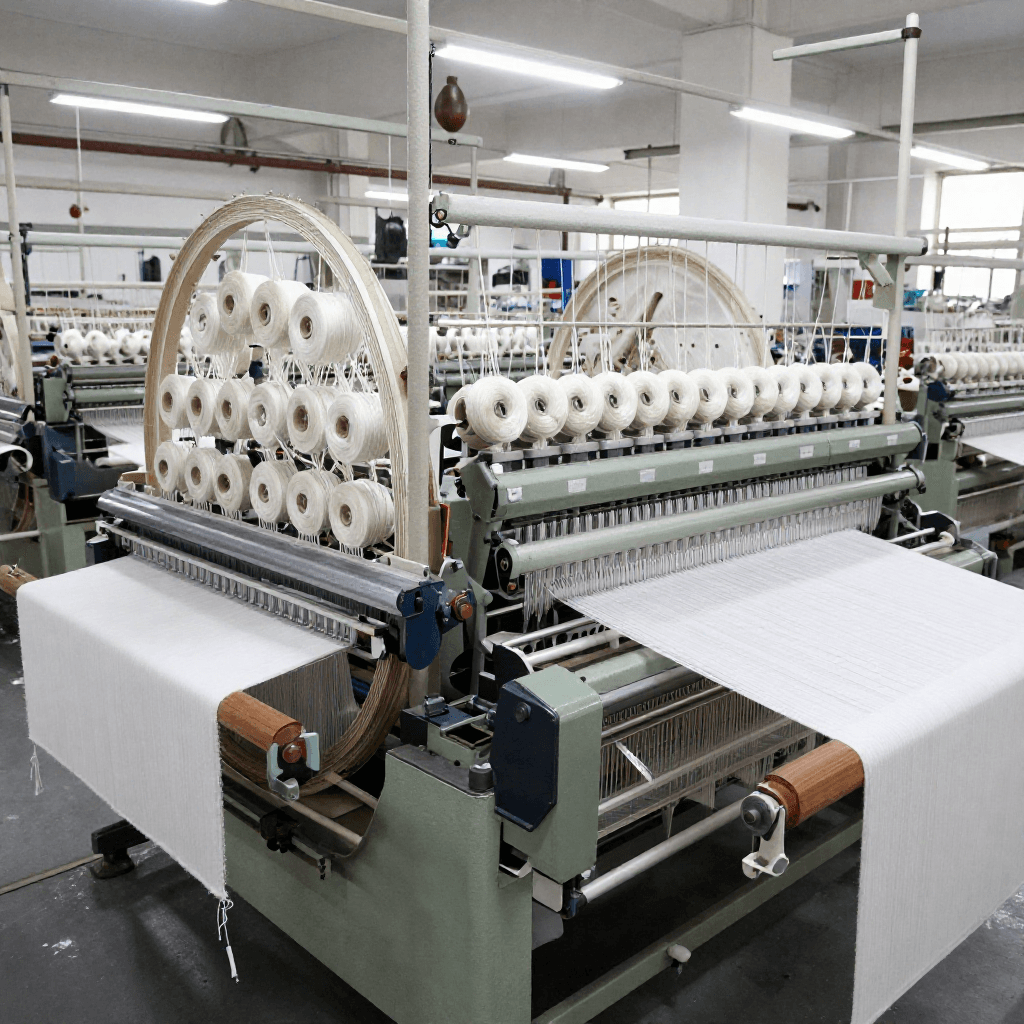
وارپ نٹنگ ایک فیبرک بنانے کا طریقہ ہے جس میں سینکڑوں یا ہزاروں دھاگے، جن میں سے ہر ایک اپنے الگ وارپ بیم سے آتا ہے، ایک ساتھ سوئیوں کی قطار کے ذریعے آزادانہ طور پر کنٹرول ہونے والی لوپس میں آپس میں جڑ جاتے ہیں۔ ویفٹ نٹنگ کے برعکس (جہاں ایک ہی دھاگہ فیبرک کی چوڑائی میں زگ زیگ انداز میں چلتا ہے)، وارپ نٹنگ میں ہر سوئی کے لیے ایک دھاگہ استعمال ہوتا ہے — ہر وارپ دھاگہ اپنا الگ کالم لوپس کا بناتا ہے، اور پڑوسی کالم دھاگہ گائیڈز کی پہلو وار لیپنگ حرکات سے جڑے ہوتے ہیں۔ نتیجہ ایک ایسا فیبرک ہے جو نٹنگ کی لچک اور مطابقت کو ایسی پیداواری رفتار کے ساتھ جوڑتا ہے جو دیگر تمام ٹیکسٹائل عمل سے کہیں زیادہ ہے۔
اس کا تصور 1589 میں ولیم لی کی ایجاد کردہ اسٹاکنگ فریم سے جڑا ہے، لیکن جدید وارپ نٹنگ 1940 سے 1960 کی دہائی کے دوران سامنے آئی جب Karl Mayer اور Liba نے الیکٹرانک گائیڈ بار کنٹرول کے ساتھ تیز رفتار ٹریکوٹ اور ریشل مشینیں تیار کیں۔ ایک جدید Karl Mayer ٹریکوٹ مشین 3,000–4,000 کورسز فی منٹ کی رفتار سے چلتی ہے — 3.3 میٹر چوڑائی میں زیادہ سے زیادہ 3 میٹر فی منٹ فیبرک تیار کرتی ہے۔ یہ ایک مشین سے تقریباً 600 مربع میٹر فیبرک فی گھنٹہ ہے، جو وارپ نٹنگ کو موجود سب سے تیز فیبرک بنانے والی ٹیکنالوجی بناتا ہے، بُنائی سے تقریباً 10 گنا اور سرکلر ویفٹ نٹنگ سے 3–5 گنا تیز۔
وارپ نٹ فیبرک ہر جگہ استعمال ہوتے ہیں: لingerie اور فاؤنڈیشن گارمنٹس (ٹریکوٹ کی ہموار، رن-ریزسٹنٹ ساخت)، اسپورٹس ویئر اور سوئم ویئر (اسپینڈیکس کے ساتھ وارپ نٹ)، مچھر دانیاں (ریشل نیٹ)، لیس (جیکورڈ پیٹرن کنٹرول والی ریشل لیس مشینیں)، آٹوموٹو سیٹ کورز، جیو ٹیکسٹائلز، زرعی شیڈ کلاتھ، اور کمپوزٹس کے لیے ٹیکنیکل ٹیکسٹائلز۔ ایک ہی فیبرک ساخت میں متعدد دھاگوں کی اقسام (پالیسٹر، نائلون، اسپینڈیکس، گلاس فائبر، کاربن فائبر) کو یکجا کرنے کی اس ٹیکنالوجی کی صلاحیت اسے منفرد طور پر ورسٹائل بناتی ہے۔ دنیا بھر میں ہر سال 5 ملین ٹن سے زیادہ وارپ نٹ فیبرک تیار ہوتا ہے۔
ہدایات
ویفت اور وارپ بنائی کے فرق کو سمجھیں
ویفت اور وارپ بنائی کے فرق کو سمجھیں
ویفٹ بنائی (وہ قسم جو ہاتھ سے بُننے والے اور سرکلر بُنائی مشینیں کرتی ہیں) میں ایک ہی دھاگہ کپڑے کے پار افقی طور پر چلتا ہے اور یکے بعد دیگرے سوئیوں میں پھندے بناتا ہے۔ اگر ایک پھندا ٹوٹ جائے تو کپڑا 'رن' ہو سکتا ہے — یعنی کالم کے ساتھ ساتھ ادھڑ سکتا ہے۔ وارپ بنائی میں ہر سوئی کا اپنا مخصوص دھاگہ ہوتا ہے جو عمودی طور پر (وارپ سمت میں) چلتا ہے۔ یہ دھاگے پھندے بناتے ہیں جو قابو شدہ پہلو کی حرکات کے ذریعے پڑوسی دھاگوں کے ساتھ آپس میں جُڑ جاتے ہیں۔ چونکہ ہر سوئی کا اپنا دھاگہ ہوتا ہے، اس لیے وارپ-بُنا ہوا کپڑا رن-مزاحم ہوتا ہے — ایک ٹوٹا ہوا دھاگہ صرف ایک پھندے کو متاثر کرتا ہے، پورے کالم کو نہیں۔ یہ ساختی فرق وارپ بنائی کو لingerie، ہوزری اور تکنیکی کپڑوں کے لیے مثالی بناتا ہے جہاں ابعادی استحکام اہم ہوتا ہے۔
ana warp beams tayyar karein
ana warp beams tayyar karein
Sau hazaron mutawazi yarns ko sectional warp beams par lapetein — bade silindrical rolls jo warp knitting machine par lagte hain. Aam tricot machine ko 2–4 warp beams chahiye hote hain, har ek mein 2,000–5,000 yarn ends hote hain. Beam par tamam yarns ka tension aur lambai bilkul yaksaan honi chahiye — chhoti si bhi tabdeeli fabric mein nazar aane wale nuqs (tang ya dhilay loops) paida kar deti hai. Warp knitting ke liye warp preparation usool mein weaving ke liye warp preparation jaisi hi hai, aur yeh is process ka sab se zyada waqt lene wala hissa hai — chaude machines par beam tabdeel karne mein ghanton lag sakte hain.
اس مرحلے کے لیے مواد:
 تانے کا دھاگا2 کلوگرام
گائیڈ بارز میں دھاگے ڈالیں
گائیڈ بارز میں دھاگے ڈالیں
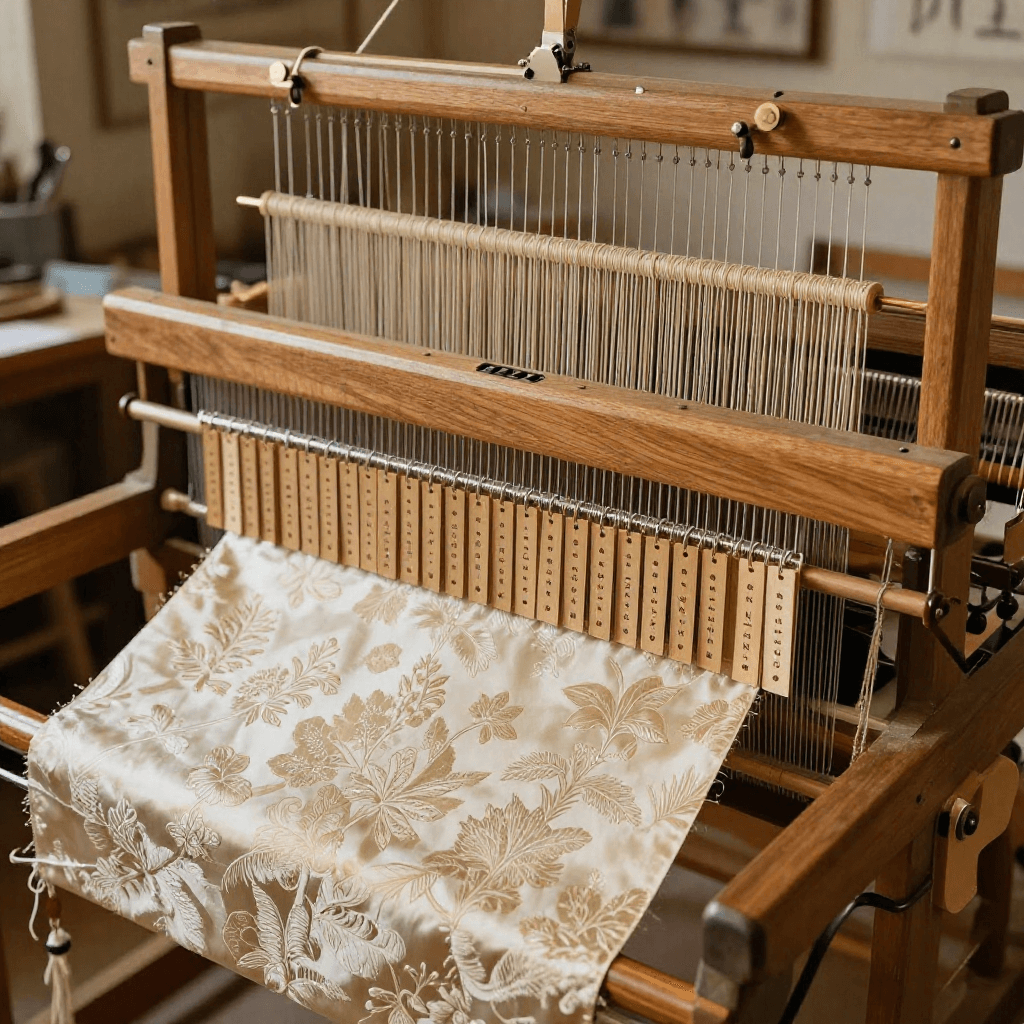
ہر وارپ بیم اپنے دھاگوں کو ایک گائیڈ بار کے ذریعے فراہم کرتا ہے — ایک لمبی، چپٹی سلاخ جو مشین کی چوڑائی تک پھیلی ہوتی ہے، جس میں ہر دھاگے کے لیے ایک گائیڈ آئی لگی ہوتی ہے۔ گائیڈ بار دھاگوں کو اپنی جگہ پر رکھتا ہے اور انٹرلاکنگ پیٹرن بنانے کے لیے سوئی کالمز کے درمیان انہیں عرضی طور پر (بائیں یا دائیں) حرکت دیتا ہے۔ ٹرائیکو مشین میں 2–4 گائیڈ بارز ہوتے ہیں؛ ریشل مشین میں 78 تک ہو سکتے ہیں۔ ہر گائیڈ بار ایک پروگرام شدہ پیٹرن کے مطابق آزادانہ طور پر حرکت کرتا ہے — تمام گائیڈ بار حرکات کا مجموعہ فیبرک کی ساخت طے کرتا ہے۔ گائیڈ بارز وارپ نٹنگ کا 'لوم' ہیں: یہ پیٹرن کو اسی طرح طے کرتے ہیں جس طرح ہیڈلز بُنائی کو طے کرتے ہیں۔
بُنائی کے چکر کا مشاہدہ کریں: اوور لیپ اور انڈر لیپ
بُنائی کے چکر کا مشاہدہ کریں: اوور لیپ اور انڈر لیپ
تانا بُنائی کے چکر میں دو بنیادی حرکات ہوتی ہیں۔ اوور لیپ گائیڈ بار کی ایک پہلوئی حرکت ہے جب سوئیاں ہُکنگ پوزیشن میں ہوں — دھاگہ ایک سوئی کے گرد لپٹ کر لوپ بناتا ہے۔ انڈر لیپ ایک پہلوئی حرکت ہے جب سوئیاں نان-ہُکنگ پوزیشن میں ہوں — دھاگہ کپڑے کی پشت کے پار تیرتا ہوا ایک نئی سوئی کی پوزیشن تک جاتا ہے۔ اوور لیپ طے کرتا ہے کہ ہر دھاگہ کس سوئی کے گرد لوپ بنائے گا؛ انڈر لیپ طے کرتا ہے کہ ہر دھاگہ کورسز کے درمیان پہلوئی طور پر کتنا فاصلہ طے کرتا ہے۔ یہ دونوں مل کر کپڑے کی ساخت متعین کرتے ہیں — سادہ ٹرکوٹ (1-سوئی اوور لیپ، 1-سوئی انڈر لیپ) سے لے کر پیچیدہ ملٹی بار نمونوں تک۔
بنیادی ٹرائیکوٹ کپڑا تیار کریں
بنیادی ٹرائیکوٹ کپڑا تیار کریں
ٹرائیکوٹ (فرانسیسی لفظ tricoter سے، بمعنی بُننا) سب سے سادہ اور سب سے عام وارپ-نٹ ساخت ہے۔ اس میں دو گائیڈ بار استعمال ہوتے ہیں۔ سامنے والا گائیڈ بار ایک سمت (مثلاً دائیں) میں لیپ کرتا ہے، اور پیچھے والا گائیڈ بار مخالف سمت (بائیں) میں لیپ کرتا ہے۔ اس سے ایک ایسا کپڑا بنتا ہے جس کی سطح ہموار ہوتی ہے اور اس پر باریک عمودی ریب (wales) نظر آتی ہیں، جبکہ پچھلی سطح پر افقی فلوٹس کی بناوٹ ہوتی ہے۔ ٹرائیکوٹ لingerie، استر اور برش شدہ فلیس کے لیے معیاری کپڑا ہے۔ ایک Karl Mayer HKS ٹرائیکوٹ مشین یہ کپڑا 3,000–4,000 courses فی منٹ کی رفتار سے تیار کرتی ہے — ہر course مشین کی پوری چوڑائی میں بیک وقت لوپس کی ایک قطار کا اضافہ کرتا ہے۔
ایک ریشیل نیٹ یا لیس فیبرک تیار کریں
ایک ریشیل نیٹ یا لیس فیبرک تیار کریں
ریشیل مشینیں لیچ سوئیاں استعمال کرتی ہیں (ٹرائیکو کی کمپاؤنڈ سوئیوں کے بجائے) اور بہت بھاری اور زیادہ متنوع دھاگوں کو سنبھال سکتی ہیں۔ جیکارڈ سے کنٹرول ہونے والی گائیڈ بارز کے ساتھ، ریشیل مشینیں کھلی بُنائی والے ڈھانچے تیار کرتی ہیں: نیٹ، میشز، اور پیچیدہ لیس کے نمونے۔ جیکارڈ سسٹم گائیڈ بار میں ہر دھاگے کی لیپنگ حرکت کو انفرادی طور پر کنٹرول کرتا ہے، جس سے فی دھاگہ منفرد نمونے ممکن ہوتے ہیں — ایک ایسی صلاحیت جو مشین سے بنی لیس کے پیچیدہ پھولدار اور ہندسی ڈیزائن پیدا کرتی ہے۔ جیکارڈ کنٹرول اور 78 گائیڈ بارز والی ریشیل لیس مشینیں صنعتی رفتار پر حیرت انگیز پیچیدگی کے فیبرک تیار کرتی ہیں۔
سٹریچ فیبرکس کے لیے اسپینڈیکس کو شامل کریں
سٹریچ فیبرکس کے لیے اسپینڈیکس کو شامل کریں
وارپ نٹنگ سٹریچ فیبرکس تیار کرنے کی بنیادی ٹیکنالوجی ہے — سوئمویئر، ایکٹیو ویئر، شیپ ویئر، اور کمپریشن گارمنٹس۔ اسپینڈیکس یارن ایک مخصوص گائیڈ بار کے ذریعے کنٹرولڈ ٹینشن پر فیڈ کیا جاتا ہے۔ اسپینڈیکس کو پولیسٹر یا نائلون کے بنیادی یارنز کے ساتھ فیبرک کے ڈھانچے میں بُنا جاتا ہے۔ گائیڈ بار کا پیٹرن یہ طے کرتا ہے کہ اسپینڈیکس ون وے سٹریچ (وارپ یا ویفٹ سمت) فراہم کرتا ہے یا ٹو وے سٹریچ (دونوں سمتیں)۔ ایک عام سوئمویئر فیبرک میں 78–82% نائلون اور 18–22% اسپینڈیکس ہوتا ہے، جو Karl Mayer مشین پر وارپ-نِٹ کیا جاتا ہے — وہی فیبرک ڈھانچہ جس نے جدید مسابقتی سوئمसूट کو ممکن بنایا۔
کشن کے لیے اسپیسر فیبرکس تیار کریں
کشن کے لیے اسپیسر فیبرکس تیار کریں
ڈبل نیڈل بار ریشل مشینیں تین جہتی اسپیسر فیبرکس تیار کر سکتی ہیں — دو بیرونی فیبرک تہیں جو مونofilament دھاگوں کی ایک تہ سے جڑی ہوتی ہیں جو تہوں کو الگ رکھتی ہیں، ایک قابلِ دباؤ، ہوا دار سینڈوچ ساخت بناتی ہیں۔ اسپیسر تہ کی موٹائی 2–20 mm ہو سکتی ہے۔ یہ فیبرکس گدوں میں فوم پیڈنگ، جوتوں کے اندرونی تلووں، کار سیٹ کشنز، اور کھیلوں کی پیڈنگ کی جگہ لیتے ہیں کیونکہ یہ ہوا دار ہوتے ہیں (ہوا اسپیسر تہ کے ذریعے گردش کرتی ہے)، قابلِ دھلائی، دوبارہ قابلِ استعمال (واحد پولیمر)، اور لاکھوں دباؤ کے چکروں کے دوران اپنی لچک برقرار رکھتے ہیں۔
کمپوزٹس کے لیے ملٹی ایکسیل فیبرکس تیار کریں
کمپوزٹس کے لیے ملٹی ایکسیل فیبرکس تیار کریں
ٹیکنیکل ٹیکسٹائلز کے لیے موزوں وارپ نٹنگ مشینیں ملٹی ایکسیل فیبرکس تیار کر سکتی ہیں — سیدھے (بغیر کرمپ کیے ہوئے) دھاگوں کی تہیں جو 0°، 90°، +45° اور -45° پر رخ کیے ہوئے ہوتی ہیں، اور ہلکے وارپ-نٹ سٹچ کے ذریعے ایک ساتھ جڑی ہوتی ہیں۔ یہ فیبرکس فائبر سے مضبوط کمپوزٹس میں تقویت دینے والے مواد کے طور پر استعمال ہوتے ہیں، جیسے ونڈ ٹربائن بلیڈز، ہوائی جہاز کے ڈھانچے، کشتیاں اور آٹوموٹو پرزے۔ چونکہ تقویتی فائبرز سیدھے رہتے ہیں (ووون فیبرک کی طرح کرمپ نہیں ہوتے)، اس لیے ملٹی ایکسیل وارپ-نٹ فیبرکس فی یونٹ وزن ووون تقویتی مواد کی نسبت زیادہ میکانیکی خصوصیات فراہم کرتے ہیں۔ دھاگے گلاس فائبر، کاربن فائبر، یا ایرامڈ (Kevlar) کے ہو سکتے ہیں۔
وارپ-نٹ فیبرک کو رنگنا اور فنش کرنا
وارپ-نٹ فیبرک کو رنگنا اور فنش کرنا
وارپ-نٹ فیبرکس کو اسی سازوسامان پر رنگا اور فنش کیا جاتا ہے جو بُنے ہوئے فیبرکس کے لیے استعمال ہوتا ہے — جیٹ ڈائینگ مشینیں، اسٹینٹر فریمز اور کیلنڈرز۔ تاہم، وارپ-نٹ فیبرکس کو گیلی پروسیسنگ کے دوران احتیاط سے ٹینشن کنٹرول کرنے کی ضرورت ہوتی ہے کیونکہ یہ بُنے ہوئے فیبرکس سے زیادہ کھنچنے والے ہوتے ہیں اور زیادہ کھینچے جانے پر مستقل طور پر بگڑ سکتے ہیں۔ 180–200°C پر اسٹینٹر پر ہیٹ-سیٹنگ پالیسٹر اور نائلون وارپ نٹس کے طول و عرض کو مستحکم کرتی ہے۔ برشڈ فلیس (وارپ-نٹ کی ایک بڑی پروڈکٹ) کے لیے، فیبرک کی سطح کو نیپنگ مشین پر ابھارا جاتا ہے — گھومنے والے تار سے ڈھکے رولرز ریشے کے لوپس کو سطح پر کھینچتے ہیں، جس سے فلیس جیکٹس اور کمبلوں کا نرم، حرارت روکنے والا پائل بنتا ہے۔
وارپ نٹنگ کی اقتصادیات کو سمجھیں
وارپ نٹنگ کی اقتصادیات کو سمجھیں
وارپ نٹنگ کی رفتار کا فائدہ دیگر فیبرک بنانے والی ٹیکنالوجیز کے مقابلے میں نمایاں ہے۔ ایک واحد Karl Mayer HKS 3-1 ٹریکو مشین جو 3,500 کورسز فی منٹ کی رفتار سے چلتی ہے اور 130 انچ چوڑائی میں 28 سوئیاں فی انچ کے گیج کے ساتھ تقریباً 500–600 مربع میٹر فیبرک فی گھنٹہ تیار کرتی ہے۔ ایک مماثل ویونگ لوم (ریپیئر، 600 پکس فی منٹ، 130 انچ چوڑا) تقریباً 40–60 مربع میٹر فی گھنٹہ تیار کرتا ہے۔ وارپ نٹنگ 10 گنا تیز ہے۔ اس میں تجارتی سمجھوتہ لچک کا ہے: فیبرک کی ساخت تبدیل کرنے کے لیے وارپ بیمز اور گائیڈ بار کے سیٹ اپ کو تبدیل کرنا ضروری ہے، جس میں گھنٹے سے دن لگتے ہیں، جبکہ ویفٹ نٹنگ مشین میں منٹ لگتے ہیں۔ وارپ نٹنگ معیاری فیبرکس کی زیادہ مقدار میں پیداوار میں بہترین ہے۔
warp knitting کی textile technology میں جگہ کو سمجھیں
warp knitting کی textile technology میں جگہ کو سمجھیں
وارپ نٹنگ بُنائی اور ویفٹ نٹنگ کے درمیان ایک منفرد مقام رکھتی ہے۔ یہ دونوں میں سے کسی بھی طریقے سے زیادہ تیزی سے کپڑا بناتی ہے، اور اس کی خصوصیات دونوں کی نقل کر سکتی ہیں — بُنے ہوئے کپڑے کی طرح مستحکم اور طول و عرض میں کنٹرول شدہ، پھر بھی بُنے ہوئے کپڑے کی طرح لچکدار اور موافق۔ اس ٹیکنالوجی کا میکانی پیٹرن کنٹرول (چین لنکس) سے الیکٹرانک Jacquard (انفرادی سوئی کنٹرول) تک کا ارتقا اس کی صلاحیت کو سادہ لingerie tricot سے ایرواسپیس کمپوزٹس کے لیے پیچیدہ تکنیکی ٹیکسٹائلز تک وسیع کر چکا ہے۔ Karl Mayer، جو غالب مینوفیکچرر ہے، رفتار اور صلاحیتوں کو آگے بڑھاتا جا رہا ہے — حالیہ مشینوں میں مشین پر کوالٹی مانیٹرنگ، پیشگوئی پر مبنی دیکھ بھال، اور ڈیجیٹل پیٹرن ڈیزائن شامل ہیں۔ Warp knitting ٹیکسٹائل انڈسٹری کا مسلسل پروسیس مینوفیکچرنگ کے سب سے قریب ترین نقطہ ہے — لوپ بنانے کے اصول کی ایک مسلسل بہتری، جس نے William Lee کے 1589 کے stocking frame سے لے کر اب تک ٹیکسٹائل مشینری کو آگے بڑھایا ہے۔
مواد
1- 2 کلوگرامپلیس ہولڈر
منسلک بلیو پرنٹ مواد
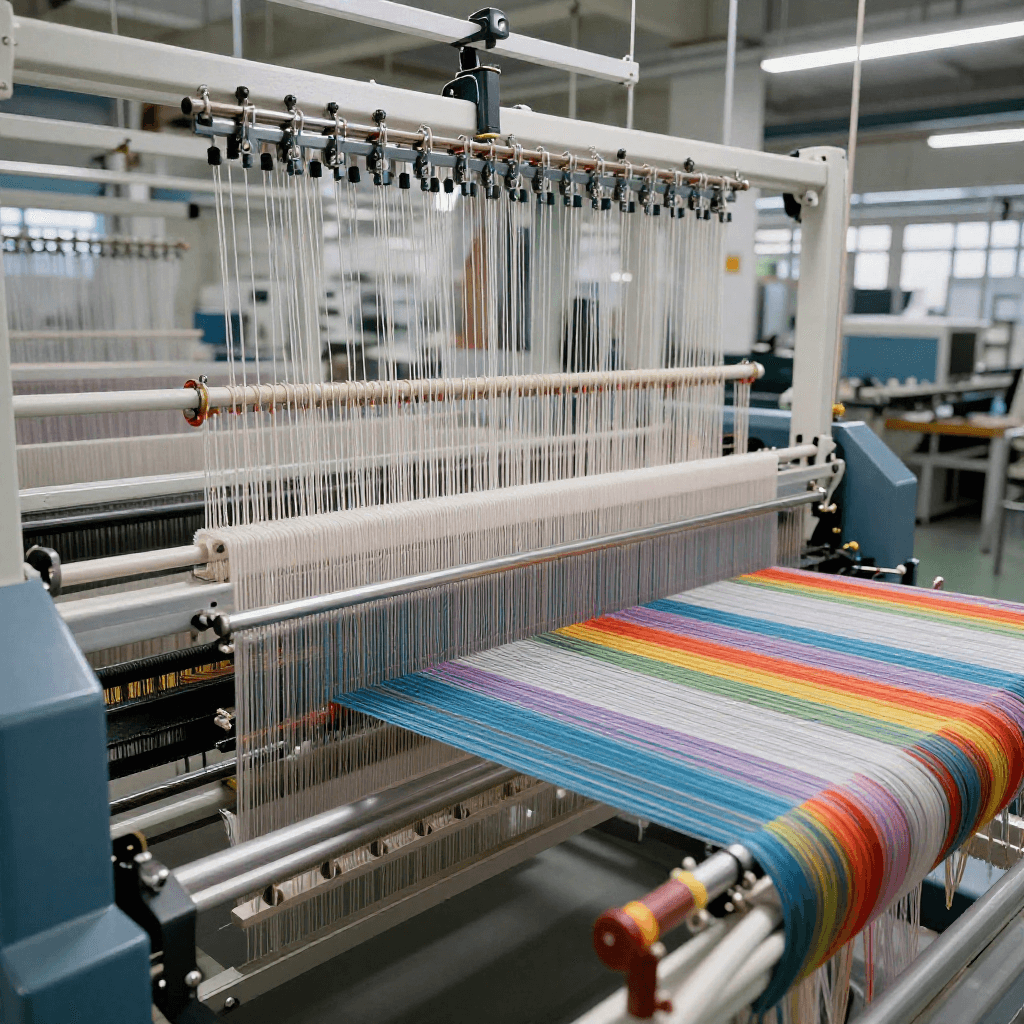
The Rapier Loom — Shuttleless Weaving That Ended 200 Years of Shuttle Technology
Tex کی طرف سے
کپڑا اور چمڑا
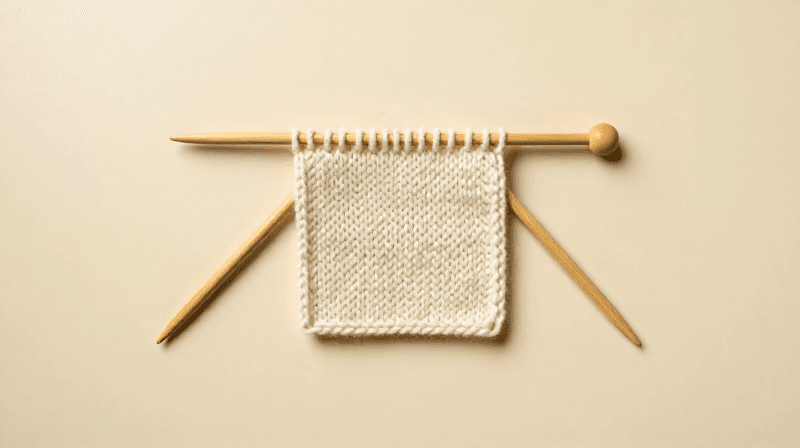
Knitting a Flat Swatch on Two Needles — The Knit Stitch and Garter Stitch
Tex کی طرف سے
کپڑا اور چمڑا
The Jacquard Mechanism — Punch Card Programmable Pattern Weaving
Tex کی طرف سے
کپڑا اور چمڑا
یہ بلوپرنٹ بناتا ہے
متعلقہ بلیو پرنٹ
یہ بلیو پرنٹ علم بانٹتے ہیں — تکنیک، مواد یا اصول
CC0 پبلک ڈومین
یہ بلیو پرنٹ CC0 کے تحت جاری کیا گیا ہے۔ آپ اجازت لیے بغیر اس کام کو نقل، ترمیم، تقسیم اور کسی بھی مقصد کے لیے استعمال کرنے کے لیے آزاد ہیں۔
میکر کی حمایت کریں ان کے بلیو پرنٹ کے ذریعے پروڈکٹس خرید کر جہاں وہ میکر کمیشن وینڈرز کی طرف سے مقرر، کماتے ہیں، یا اس بلیو پرنٹ کی نئی تکرار بنائیں اور آمدنی شیئر کرنے کے لیے اسے اپنے بلیو پرنٹ میں کنکشن کے طور پر شامل کریں۔