
Demir ve Karbondan Çelik Alaşımı — Modern Dünyayı İnşa Eden Metal
Çelik, ağırlıkça genellikle %0,2 ile %2,1 arasında karbon içeren, demir ve karbonun bir alaşımıdır. Bu dar bileşim aralığı, yumuşak ve dövülebilir dövme demiri sertleştirilebilen, temperlenebilen ve yay özelliği kazandırılabilen bir malzemeye dönüştürür; bu özellikler çeliği kılıçlardan ve yaylardan köprülere ve gökdelenlere kadar medeniyetin omurgası haline getirmiştir.
Demir ile çelik arasındaki fark göze görünmez, ancak davranış açısından dönüştürücüdür. Saf demir (ferrit) yumuşaktır; saf demirden yapılmış bir çivi kolayca bükülür. Yalnızca %0,8 karbon eklendiğinde demir perlit haline gelir: ferrit ile demir karbür (sementit, Fe₃C) tabakalarından oluşan, çok daha sert ve dayanıklı mikroskobik katmanlı bir yapı. %0,8 karbonun üzerinde alaşım hiperötektoid hale gelir; fazla sementit onu daha da sertleştirir ancak giderek kırılgan yapar. Çelik metalurjisinin tüm bilimi, bu küçük karbon yüzdesini ve alaşımın soğuma hızını kontrol etmek etrafında döner.
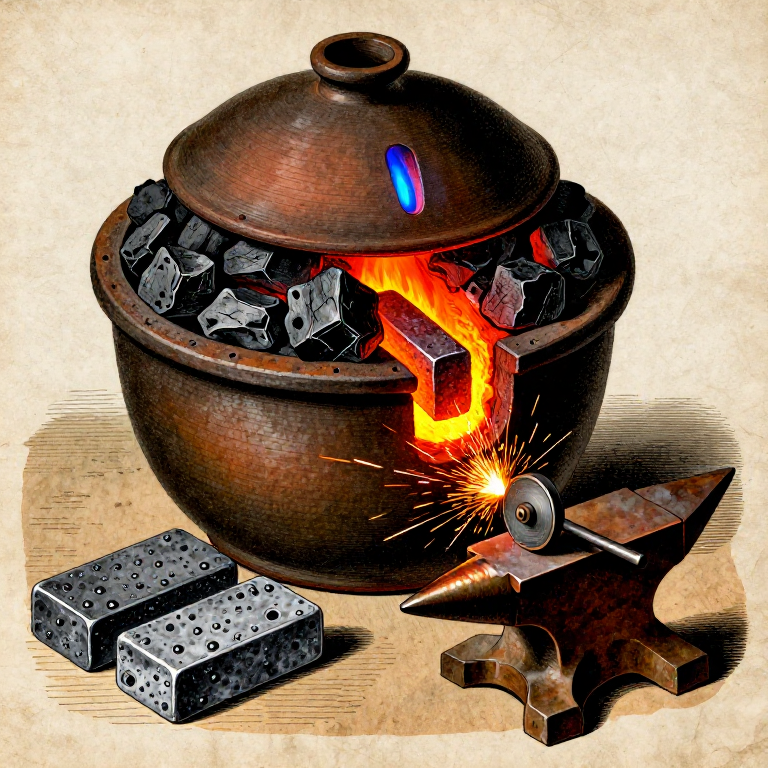
Tarihsel olarak çelik üretimi iki yolla gerçekleştirilmiştir: karbürleme (dövme demirin odun kömürü ile temas halinde ısıtılarak karbon eklenmesi) ve karbonsuzlaştırma (dökme demirden oksidasyonla fazla karbonun uzaklaştırılması). Bu plan, sementasyon olarak da adlandırılan karbürleme yöntemini kapsar; bu yöntem antik çağdan 18. yüzyıla kadar baskın çelik üretim süreciydi. Odun kömürü içinde dövme demir çubukları kapalı bir kil potaya dizecek ve düzeneği yaklaşık 900–950 °C'de birkaç saat ısıtacaksınız. Odun kömüründen gelen karbon atomları demirin kristal kafesine yayılır ve yüzey katmanlarını çeliğe dönüştürür. Sonuç, sıkışan gazdan yüzeyde oluşan kabarcıklardan dolayı kabarcıklı çelik (blister steel) olarak adlandırılır.
HAZARD: Bu işlem 900 °C'nin üzerinde sürekli sıcaklıklar gerektirir. Erimiş cüruf, sıcak metal ve karbon monoksit gazı hepsi mevcuttur. Açık havada çalışın veya güçlü zorlanmış havalandırma altında çalışın. Bir P100 solunum maskesi, koruyucu gözlük, deri eldiven ve deri önlük takın. Pota sıcaklıktayken asla açmayın; hava akımı yanan karbon monoksitin alev almasına neden olabilir.
Talimatlar
Demir-karbon faz diyagramını anlamak
Demir-karbon faz diyagramını anlamak
Demir-karbon faz diyagramı, metalurjideki en önemli diyagramdır. Oda sıcaklığında demir, ferrit (α-demir) olarak bulunur: hacim merkezli kübik, yumuşak, manyetiktir. 727 °C'nin üzerine (ötektoid sıcaklık) ısıtıldığında demir, östenite (γ-demir) dönüşür: yüzey merkezli kübik, manyetik olmayan ve kritik olarak ferritten çok daha fazla karbonu çözebilen bir yapıdır. Ferrit yalnızca %0,022 karbon çözer; östenit ise %2,14'e kadar çözer.
Sementasyonun işe yaramasının nedeni budur: 900–950 °C'de demir yüzeyi östenittir ve çevredeki odun kömüründen karbon emer. Çelik yavaş soğuduğunda, östenit tekrar ferrit ile sementit (Fe₃C) karışımına dönüşür ve bu, tabakalı perlit yapısında düzenlenir. Hızlı soğutulursa (su verilirse), östenit martensit olarak kalır; bu, son derece sert, gevrek, hacim merkezli tetragonal bir yapıdır. Çeliğin tüm ısıl işlemleri — sertleştirme, menevişleme, tavlama — bu faz dönüşümlerini kontrol eder.
Dövme demiri seçin ve hazırlayın
Dövme demiri seçin ve hazırlayın
Dövme demirle başlayın — blum fırınında eritilmiş ve metali sıkıştırmak ve cürufu atmak için çekiçle dövülmüş, düşük karbonlu demir (%0,08 karbonun altında). Demir temiz olmalı, ağır pastan veya tabakadan arındırılmış olmalı ve idealde yaklaşık 5–10 mm kalınlığında ve 20–30 mm genişliğinde yassı çubuk biçiminde olmalıdır. Karbonun yüzeyden içeriye difüze olması gerektiğinden daha ince çubuklar daha hızlı karbonlanır — 10 mm'lik bir çubuğun 925 °C'de merkezine kadar tamamen karbonlanması yaklaşık 8 saat sürer.
Bir blum veya kaba demirle başlanıyorsa, önce onu yassı çubuklara dövün. Karbon difüzyonuna bariyer görevi gören tabakayı (demir oksit) gidermek için yüzeyi tel fırça veya törpü ile temizleyin. Çubukları tartın — sementasyondan sonra, eklenen karbon kadar ağırlaşan çeliğin karbon emilimini hesaplamak için tekrar tartacaksınız.
Bu adım için malzemeler:
 Demir cevheri (bataklık demiri / hematit / manyetit)1 adet
Gerekli aletler:
 Metal Eğe
 Hassas Dijital Terazi
Sementasyon paketi için kömürü hazırlayın
Sementasyon paketi için kömürü hazırlayın
Sert ağaç kömürünü yaklaşık 5–10 mm genişliğinde parçalara ezin — demir çubukların etrafına sıkıca paketlenecek kadar küçük, ancak karbon monoksit gazının dolaşmasını sağlayacak hava boşlukları bırakacak kadar büyük olmalı. Kömür karbon kaynağıdır: yüksek sıcaklıkta eser miktardaki oksijen ve nemle reaksiyona girerek asıl karbonlama ajanı olan karbon monoksit (CO) üretir. CO gazı demir yüzeyinde ayrışarak metale yayılan atomik karbon bırakır.
Demir ağırlığının yaklaşık 3–4 katı kadar kömüre ihtiyacınız vardır. 500 gram demir çubuk için 1.5–2 kg ezilmiş kömür hazırlayın. Bazı tarihi tariflerde pakete organik malzemeler (kemik unu, deri parçaları, is) eklenmiştir; bunlar sıcaklıkta ayrışarak ek karbon ve azot sağlar. Bu plan için saf sert ağaç kömürü yeterlidir ve en öngörülebilir sonuçları verir.
Bu adım için malzemeler:
 Odun Kömürü2 kg
Gerekli aletler:
 Çekiç
Sementasyon potasını oluşturun veya hazırlayın
Sementasyon potasını oluşturun veya hazırlayın
Potanın, kömürün fırın atmosferinde basitçe yanıp gitmesini önlemek için kapalı olması gerekir. Sıkı oturan kapaklı derin bir refrakter kil potası kullanın veya ateş tuğlalarından ve refrakter killerden bir sementasyon kutusu inşa edin. Kap, çatlamadan 8+ saat boyunca 950 °C'ye dayanabilmelidir. Bir kil-grafit pota idealdir; refrakterdir, içindekilerle reaksiyona girmez ve kapak birleşimi etrafına uygulanan bir kil macunu (ateş kili ile su karışımı) ile kapatılabilir.
Pota, tüm demir çubukları her yönde en az 25 mm kömür dolgusu ile tutacak kadar büyük olmalıdır. Havanın kömüre doğrudan ulaşabileceği bir yol bulunmamalıdır; herhangi bir hava kaçağı kömürün karbonlaşmak yerine yanmasına neden olur, yakıtı boşa harcar ve düzensiz sonuçlar üretir.
Gerekli aletler:
 Ateş Kili Potası
 Ateş Tuğlası
Demir çubukları potanın içinde odun kömürüne gömerek paketleyin
Demir çubukları potanın içinde odun kömürüne gömerek paketleyin
Potanın dibine 25 mm kalınlığında ezilmiş odun kömürü tabakası serin. İlk demir çubuğu bu yatağın üzerine yerleştirin; potanın duvarlarına değmediğinden emin olun — her tarafta en az 15 mm boşluk bırakın. Büyük hava boşluklarını gidermek için hafifçe bastırarak 15–20 mm kalınlığında başka bir odun kömürü tabakasıyla örtün. Bir sonraki çubuğu yerleştirin; çubukların birbirine değmediğinden emin olun (her parçanın etrafı tamamen kömürle çevrili olmalı). Tüm çubuklar paketlenene kadar tabaka tabaka devam edin.
En üste son bir 25 mm odun kömürü tabakası koyun. Çubuklar tamamen gömülü olmalıdır — dışarıda kalan herhangi bir demir o bölgede karbonlaşmayacaktır. Kapağı kil macunuyla mühürleyin: ateş kilini suyla kalın bir macun haline getirin, kapak birleşimi etrafına 10 mm'lik bir şerit sürün ve sürekli bir conta oluşturacak şekilde düzleştirin. Fırına yerleştirmeden önce macunun en az 30 dakika havada kurumasına izin verin. Kapakta küçük bir havalandırma deliği (2–3 mm), gaz basıncının contayı çatlatmadan dışarı çıkmasını sağlar.
Fırını hazırlayın ve sementasyon sıcaklığına getirin
Fırını hazırlayın ve sementasyon sıcaklığına getirin
Kapalı potayı körükli bir odun kömürü fırınına veya propan yakıtlı bir fırına yerleştirin. Fırın, sementasyon bekletmesinin tüm süresi boyunca 900–950 °C'de tutulmalıdır; bu süre demir çubukların kalınlığına bağlı olarak genellikle 6–10 saattir. Bu, östenitin oluştuğu ve karbon difüzyonunun kullanışlı bir hızda ilerlediği kritik sıcaklık aralığıdır. 850 °C'nin altında difüzyon çok yavaş olur; 1000 °C'nin üzerinde ise demir tane sınırlarında erimeye başlayabilir (yanma), bu da çeliği bozar.
Fırını yavaşça ısıtmaya başlayın; termal şoku önlemek için potayı 1–2 saat içinde sıcaklığa çıkarın. Sızdırmazlık macunu kuruyup pota genleştikçe hafifçe çatlayabilir; bu normaldir. Havalandırma deliğinde küçük bir mavi alev olup olmadığını izleyin; bu, kaçan karbon monoksitin yanması demektir ve potanın içinde sementasyon reaksiyonunun ilerlediğini doğrular.
Bu adım için malzemeler:
Odun Kömürü10 kgGerekli aletler:
 Körük
 Kapalı Koruyucu Gözlük
 Uzun Konçlu Deri Eldiven
 Deri Önlük
Sementasyon bekletmesini sürdürün
Sementasyon bekletmesini sürdürün
Fırını 6–10 saat boyunca 900–950 °C'de tutun. Süre, çubuk kalınlığına bağlıdır: karbon, demirde 925 °C'de saatte yaklaşık 1 mm yayılır. 5 mm kalınlığındaki bir çubuk (merkeze kadar 2,5 mm) tam karbürleşme için yaklaşık 6 saate ihtiyaç duyar; 10 mm'lik bir çubuk ise 10+ saate ihtiyaç duyar. Yetersiz bekletme, sert yüzey ve yumuşak çekirdekli bir çelik üretir — bazı uygulamalar için yararlıdır ancak homojen bir alaşım değildir.
Pota rengini gözlemleyerek fırın sıcaklığını izleyin: donuk kiraz kırmızısı yaklaşık 750 °C'dir (çok düşük); parlak kiraz 850 °C'dir; turuncu 950 °C'dir; sarımsı turuncu 1050 °C'dir (çok yüksek). Fırındaki kömür yatağını gerektiğinde yakıt ekleyerek koruyun. Körük çalışmasını sabit tutun — hava beslemesindeki kesintiler sıcaklığın düşmesine neden olur ve yeniden ısıtma zaman ve yakıt israfına yol açar. Havalandırma deliğindeki mavi alev, bekletme boyunca sürekli ve istikrarlı yanmalıdır.
Gerekli aletler:
Körük P100 Solunum Maskesi
 Uzun Saplı Kerpeten
Potayı fırında yavaşça soğutun
Potayı fırında yavaşça soğutun
Tam bekletme süresinin ardından yakıt eklemeyi durdurun ve körükleri kapatın. Potanın fırında soğumasına izin verin — fırın kütlesine bağlı olarak bu 6–12 saat sürebilir. Yavaş soğutma esastır: östenitin perlite (denge ferrit + sementit yapısı) dönüşmesine izin verir ve sert ama kırılgan olmayan bir çelik üretir. Bu aşamada hızlı soğutma martenzit üretir — son derece sert ama sonraki temperleme olmadan çoğu kullanım için fazla kırılgan.
Pota koyu kırmızı ısıdan yüksekse potayı açmayın veya rahatsız etmeyin. Kömür paketi hâlâ sıcakken contayı açmak oksijen sokar; bu da kömürü yakar ve çelik yüzeyini oksitler (dekarbürize eder) — az önce saatlerce uğraşarak elde ettiğiniz karbürleşmeyi geri alır. Sabır kritiktir. Pota, kalın eldivenlerle tutulabildiğinde (yaklaşık 200 °C'nin altında) açılmaya hazırdır.
Potayı açın ve kabarcıklı çeliği çıkarın
Potayı açın ve kabarcıklı çeliği çıkarın
Kil sızdırmazlık contasını kırın ve kapağı çıkarın. İçindeki kömür kısmen tüketilmiş olacak — orijinal paketten daha hafif ve daha kırılgan olacaktır. Demir çubukları, şimdi çelik çubukları, kömür yatağından dikkatlice çıkarın. Yüzeyde karakteristik kabarcıklar görülecektir — sementasyon sırasında yüzey tabakasının altında hapsolan gazın neden olduğu kabarık çıkıntılar. Kabarcıklı çelik teriminin kökeni budur ve başarılı karbürleşmeyi doğrular.
Çubuklar ayrıca ince bir pul tabakasıyla (demir oksit) kaplı olacak ve yüzeye yapışmış kömür parçaları içerebilir. Altındaki çeliği ortaya çıkarmak için yüzeyi tel fırçayla veya törpüyle temizleyin. Renk ve yüzey dokusu orijinal dövme demirden gözle görülür şekilde farklıdır — çelik daha ince bir taneye sahiptir ve dövme demirin lifli, daha açık grisine kıyasla genellikle biraz daha koyu, daha tekdüze bir gri görünüme sahiptir.
Gerekli aletler:
 Pota MaşasıUzun Konçlu Deri EldivenMetal Eğe
Çeliği kıvılcım testi ve sertleştirme ile test edin
Çeliği kıvılcım testi ve sertleştirme ile test edin
Karbon içeriği için en basit saha testi kıvılcım testidir: çeliği bir taşlama taşına veya kaba bir törpüye dokundurun ve kıvılcımları gözlemleyin. Dövme demir (düşük karbonlu) az çatallı, uzun, pürüzsüz, turuncu-sarı kıvılcım akışları üretir. Orta karbonlu çelik (%0,4–0,6) daha kısa, daha parlak ve belirgin dallanan çatallı kıvılcımlar üretir. Yüksek karbonlu çelik (%0,8+) uçlarında patlayıcı parçalanmalar olan, çok kısa ve parlak beyaz kıvılcımlar üretir. Blister çelik kıvılcımlarınızı bilinen bir dövme demir parçasıyla karşılaştırın — fark çarpıcı olmalıdır.
Kesin bir test için küçük bir parçayı parlak kiraz kırmızısına (yaklaşık 800 °C) kadar ısıtın ve suda söndürün. Dövme demir söndürmeden sonra yumuşak kalır; yeterli karbon almış çelik ise cam gibi sert hale gelir. Söndürülmüş parçayı törpülemeyi deneyin — törpü yüzeyde kesmeden kayarsa çelik başarıyla sertleştirilmiş demektir. Bu, karbon içeriğinin yaklaşık %0,3'ün üzerinde olduğunu doğrular.
Gerekli aletler:
Metal Eğe Su verme kovası
 Demirci Maşası
Kabarcıklı çeliği dövme ile birleştirin (isteğe bağlı: makaslık çelik)
Kabarcıklı çeliği dövme ile birleştirin (isteğe bağlı: makaslık çelik)
Tek bir sementasyon geçişinden elde edilen kabarcıklı çelik, düzensiz karbon dağılımına sahip olabilir — yüzeyde daha yüksek, merkezde daha düşük. Daha homojen bir alaşım için çelik katlanabilir ve dövme kaynağı yapılabilir. Çubuğu parlak sarı-beyaz renge (yaklaşık 1100 °C) kadar ısıtın, kendi üzerine katlayın ve katlamayı çekiçle kaynatarak kapatın. Bu katlama-kaynak döngüsünü 3–4 kez tekrarlayın. Her katlama, karbonun difüze olması gereken mesafeyi yarıya indirir ve mekanik işlem karbonu kesit boyunca daha eşit biçimde yeniden dağıtır.
Bu katlanmış ve birleştirilmiş ürüne makaslık çelik denir (tarihsel olarak makas ve kesici aletlerde kullanılmıştır). Ham kabarcıklı çelikten daha homojen ve güvenilirdir. Daha ileri bir arıtma — kabarcıklı çeliğin yaklaşık 1500 °C'de bir potada eritilmesi — Bessemer sürecinden önce mevcut en yüksek kaliteli çelik olan pota çeliğini (wootz çeliği) üretir. Pota çeliği eritme, çoğu küçük ölçekli düzenekin ulaşabileceğinden daha yüksek sıcaklıklar gerektirir, ancak katlamanın ardından gelen sementasyon mükemmel işleme çeliği üretir.
Gerekli aletler:
 Dövme ÇekiciDemirci Maşası
 ÖrsKörük
Sementasyon sonuçlarını belgeleyin
Sementasyon sonuçlarını belgeleyin
Bitmiş çelik çubukları tartın ve başlangıç ağırlığıyla karşılaştırın. Ağırlık artışı emilen karbondur; hedef %0,8 karbon için, 500 gram demir yaklaşık 4 gram kazanmalıdır. Gerçek artış, bekletme süresi, sıcaklık ve çubuk kalınlığına göre değişecektir. Sementasyon parametrelerini kaydedin: çubuk boyutları, kömür türü ve miktarı, bekletme süresi, tahmini sıcaklık ve kıvılcım testi sonuçları.
Paslanmayı önlemek için kabarcıklı çeliği kuru bir yerde saklayın. Çelik, karbon kapanımlarının korozyonu hızlandıran elektrokimyasal hücreler oluşturması nedeniyle dövme demirden daha hızlı paslanır. Uzun süreli saklama için yağ veya balmumu ile kaplayın. Çelik artık takımlar, bıçaklar veya sert ve dayanıklı malzeme gerektiren herhangi bir uygulama için dövülmeye hazırdır. Isıl işlem (sertleştirme ve temperleme), son özellikleri belirli kullanıma göre ayarlar — bu, bu planın metalurjik temellerine doğrudan dayanan bir konudur.
Gerekli aletler:
Hassas Dijital TeraziMalzemeler
2- Yer Tutucu
- 12 kgYer Tutucu
Gerekli Aletler
16- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
Bağlı Plan Malzemeleri

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter tarafından
Metal işleme

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
Charlie tarafından
Kimya

Building a Box Bellows — The Breath That Makes Metal Obey Fire
Emma tarafından
Ağaç işleri

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
Forge tarafından
Metal işleme
Bu planla yapılan

İlgili Blueprint'ler
Bu blueprint'ler bilgi paylaşır — teknikler, malzemeler veya ilkeler

Building a Bloomery & Smelting Iron — The Iron Age
Forge tarafından
Metal işleme

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
Mary tarafından
Metal işleme
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter tarafından
Metal işleme

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
Forge tarafından
Antik
CC0 Kamu Malı
Bu plan CC0 lisansıyla yayınlanmıştır. İzin almadan kopyalayabilir, değiştirebilir, dağıtabilir ve herhangi bir amaçla kullanabilirsiniz.
Planı üzerinden ürün satın alarak Maker'ı destekleyin, böylece Maker Komisyonu Satıcılar tarafından belirlenen komisyonu kazanırlar veya bu Planın yeni bir versiyonunu oluşturun ve gelir paylaşımı için kendi Planınıza bağlantı olarak ekleyin.