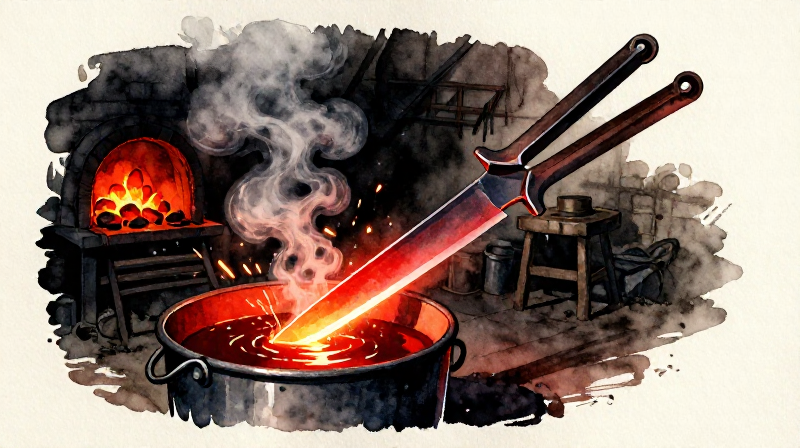


Çelik Bıçağın Su Verme ile Sertleştirilmesi ve Menevişlenmesi — Isıl İşlem Temelleri
Dövme ocağından çıkan ham çelik sert ama nispeten yumuşaktır — kesici kenarını uzun süre koruyamaz. Isıl işlem, aynı çelik parçasını tüy kesebilen, kemik içinden geçerken keskinliğini koruyabilen veya bükülmeden sonra eski haline dönebilen bir bıçağa dönüştürür. Fizik olağanüstüdür: çeliğin ne kadar hızlı soğuduğunu kontrol ederek, bir demirci hiçbir şey eklemeden demir atomlarının kristal yapısını moleküler düzeyde yeniden düzenler.
İşlem iki aşamadan oluşur. Birincisi, su verme ile sertleştirme: çeliği kritik sıcaklığa (yaklaşık 800°C, parlak kiraz kırmızısı bir ışıltı) ısıtın ve yağa ya da suya daldırın. Hızlı soğuma, karbon atomlarını demir kristal kafesinin içinde hapseder ve martenzit oluşturur — cam çizebilecek kadar sert, ama seramik gibi kırılan kadar gevrek bir yapı. İkincisi, menevişleme: sertleşmiş çeliği, sertliğin çoğunu korurken tokluğu geri kazandıracak kadar martenziti gevşetmek için daha düşük bir sıcaklığa (200-350°C) yeniden ısıtın.
Ortaçağ bıçakçıları sıcaklığı, ısınırken cilalı çelik üzerinde oluşan oksit renklerinden anlardı — usturalar için 220°C'de soluk saman rengi, bıçaklar için 260°C'de bronz, yaylar için 300°C'de mavi. Bu renk temelli sistem, el dövme demircileri tarafından bugün hâlâ kullanılmakta olup termometre gerektirmez.
Talimatlar
Uygun bir çelik ham parça seçin
Uygun bir çelik ham parça seçin
Orta veya yüksek karbonlu bir çelik parçasıyla başlayın — karbonlanmış demir bloğu veya yaklaşık %0,4-0,8 karbon içeriğine sahip herhangi bir çelik. Düşük karbonlu dövme demir (%0,3'ün altında karbon) su verme ile önemli ölçüde sertleşmeyecektir. Bir taş zımparaya karşı kıvılcım çakarak test edin: yüksek karbonlu çelik uzun, dallanan kıvılcımlar saçar; düşük karbonlu demir ise dallanma olmadan kısa, donuk turuncu kıvılcımlar saçar.
Bu adım için malzemeler:
 Lup demiri (sünger demir)1 adet
Gerekli aletler:
 Kumtaşı (Aşındırıcı)
Boş parçayı bıçak şekline dövün
Boş parçayı bıçak şekline dövün
Çeliği odun kömürü ocağında parlak turuncu-sarı (yaklaşık 900-1000°C) olana kadar ısıtın. Bir bıçak profili elde etmek için düz bir taş ya da örs üzerinde döverek uzatın — bir ucunda konik bir saplama (tang), diğer tarafta ise uca doğru genişleyen bir bıçak gövdesi oluşturun. Her iki yüzeyi de eşit şekilde çalışın. Bıçak sırtında yaklaşık 3-5 mm kalınlıkta olmalı ve keskin kenara doğru yaklaşık 1 mm'ye inecek şekilde incelmelidir. Henüz keskin bir kenar oluşturmaya çalışmayın — şimdilik kenar kalınlığını yaklaşık 1 mm bırakın.
Bu adım için malzemeler:
 Odun Kömürü2 kg
Gerekli aletler:
 Dövme Çekici
 Demirci Maşası
 Düz Taş Levha
 Körük
Çeliği gerilimi gidermek için normalize edin
Çeliği gerilimi gidermek için normalize edin
Dövmeden sonra çelikte, düzensiz ısıtma ve çekiçlemeden kaynaklanan iç gerilmeler oluşur. Bıçağı eşit şekilde kiraz kırmızısına (yaklaşık 800°C) kadar ısıtın ve bir şamot tuğla veya kuru kum üzerinde durgun havada soğumaya bırakın. Söndürmeyin — hava ile soğutma zorunludur. Bu normalleştirme adımı tane yapısını inceltir ve dövme gerilimini giderir, sertleştirme için düzgün bir başlangıç noktası sağlar. En iyi sonuç için 2-3 kez tekrarlayın.
Bu adım için malzemeler:
Odun Kömürü1 kgGerekli aletler:
Demirci MaşasıKörükBıçak profilini törpüle ve pürüzsüzleştir
Bıçak profilini törpüle ve pürüzsüzleştir
Normalleştirilmiş bıçağı kıskaçla sabitleyin ve profili düzeltmek için metal bir törpü kullanın. Çekiç izlerini giderin, kenar çizgisini doğrultun ve sapı (tang) temizleyin. Bıçak sertleştirmeden önce son şeklini almış olmalıdır; sertleştirilmiş çeliği modern aletler olmadan törpülemek neredeyse imkânsızdır. Bir yüzeyi kumtaşıyla parlak bir yüzey elde edene kadar cilalayın. Bu cilalı alan, menevişleme sırasında sıcaklık göstergeniz olarak görev yapacaktır.
Gerekli aletler:
 Metal EğeKumtaşı (Aşındırıcı)
Söndürme ortamını hazırlayın
Söndürme ortamını hazırlayın
Bıçağı tamamen batıracak bir derinliğe kadar bir söndürme kovasını yağla doldurun. Keten tohumu yağı, işlenmiş hayvan yağı veya herhangi bir bitkisel yağ kullanılabilir. Yağlar suya göre daha yavaş soğuyarak ince bıçaklarda kritik olan çatlama veya eğilme riskini azaltır. Yağ oda sıcaklığında veya hafif ılık (30-40°C) olmalıdır. İnce bir bıçak için asla soğuk su kullanmayın — ani ısı şoku genellikle kırılmalara neden olur. Kovayı ocağa kolunuzun erişebileceği mesafede yerleştirin.
Bu adım için malzemeler:
 Bezir Yağı2 litre
Gerekli aletler:
 Su verme kovası
Bıçağı kritik sıcaklığa kadar ısıtın
Bıçağı kritik sıcaklığa kadar ısıtın
Bıçağı ocağa yerleştirin ve eşit şekilde ısıtın. Rengi dikkatle izleyin. Hedef, tek tip parlak kiraz kırmızısıdır — orta karbonlu çelik için yaklaşık 800°C. Loş ışıkta bu, koyu lekeler olmadan güçlü parlayan bir kırmızı olarak görünür. Kritik test: bir mıknatısı bıçağa yakın tutun (dokunmadan). Çelik kritik sıcaklığına ulaştığında manyetik özelliğini kaybeder. Mıknatıs çeliği çekmeyi bıçaktığı an, östenit dönüşümü tamamlanmış olur ve bıçak su verme için hazırdır.
Bu adım için malzemeler:
Odun Kömürü1 kgGerekli aletler:
Demirci MaşasıKörükBıçağı yağda su verin
Bıçağı yağda su verin
Hızlıca çalışarak, bıçağı tang kısmından maşayla tutun ve tek bir akıcı hareketle keskin kenarı önde olacak şekilde yağa daldırın. Doğrudan aşağı itin — asla açılı tutmayın veya döndürmeyin, bu düzensiz soğumaya ve eğrilmeye neden olur. Yağın yüzeyinde kısa süreliğine tutuşma olabilir — bu normaldir ve zararsızdır. Bıçağı tamamen batırılmış halde tutun, cızırtı duruncaya kadar 10-15 saniye boyunca yavaşça ileri geri (yanlara değil) hareket ettirin. Hızlı soğuma, karbon atomlarını demir kafes yapısında hapseder ve çeliğin ulaşabileceği en sert yapı olan martensiti oluşturur.
Gerekli aletler:
Demirci MaşasıSu verme kovasıSertliği test edin
Sertliği test edin
Bıçağı yağdan çıkarın ve temizleyin. Sertliği hemen test edin: kenarın üzerinde metal bir törpü gezdirin. Söndürme başarılıysa, törpü yüzeyde camsı bir hissle kayacak ve hiçbir iz bırakmayacaktır — çelik artık törpüden daha serttir. Törpü çeliğe tutunursa, söndürme başarısız olmuştur — bıçak ya yeterince sıcak değildi, çelikte karbon çok azdır ya da söndürme çok yavaştı. Düzgün söndürülmüş bir bıçak camsı derecede serttir ama aynı zamanda camsı derecede kırılgandır — yere düşürülürse kırılır.
Gerekli aletler:
Metal EğeBileği su verme öncesi temizleyin ve parlatın
Bileği su verme öncesi temizleyin ve parlatın
Söndürülmüş bıçağı, tüm kabuğu, yağ kalıntısını ve koyu oksidi gidermek için kumtaşı veya aşındırıcı bir taşla ovun. En az bir düz yüzeyi parlak, ayna gibi bir yüzey elde edene kadar cilalayın. Bu parlatılmış yüzey kritiktir — su verme sırasında sıcaklık göstergeniz olarak görev yapar. Temiz çelik ısındıkça oluşan oksit renkleri, iç sıcaklığın hassas göstergeleridir ve 10°C içinde doğrudur. Parlatılmış bir yüzey olmadan, su verme renklerini okuyamazsınız.
Gerekli aletler:
Kumtaşı (Aşındırıcı)Menevişlemeye başlayın — sırttan yavaşça ısıtın
Menevişlemeye başlayın — sırttan yavaşça ısıtın
Bıçağı sırtı aşağı gelecek şekilde sıcak düz bir demir parçasının üzerine veya parlayan odun kömürü közlerinin içine yerleştirin (doğrudan alev değil). Amaç, bıçağı sırttan kenara doğru yavaş ve eşit şekilde ısıtmaktır. Parlatılmış yüzeyi izleyin. Sıcaklık yükseldikçe, öngörülebilir bir sırayla renk değiştiren ince bir oksit tabakası oluşur: açık saman (220°C), koyu saman (240°C), bronz (260°C), mor (280°C), mavi (300°C), açık mavi (320°C), gri (340°C+).
Bu adım için malzemeler:
Odun Kömürü1 kgGerekli aletler:
Demirci MaşasıSıcaklık renklerini okuyun ve hedefte söndürün
Sıcaklık renklerini okuyun ve hedefte söndürün
Renk bandının sırttan kenara doğru hareket etmesini izleyin. Bıçak veya keski için: renk kenara ulaştığında koyu sarıdan bronza (240-260°C) kadar olan aralıkta söndürün — bu, kesici kenarı tutacak kadar sert ama talaşlanmaya karşı dayanıklı kalan bir çelik verir. Yay veya kılıç için: rengin maviye (300°C) kadar ilerlemesine izin verin — maksimum esneklik. Ustura veya gravür aleti için: soluk sarıda (220°C) söndürün — maksimum sertlik, minimum tokluk. Hedef renk kesici kenara ulaştığında, bıçağı hemen yeniden yağa daldırın.
Gerekli aletler:
Demirci MaşasıSu verme kovasıTemperlenmiş bıçağı test edin
Temperlenmiş bıçağı test edin
Bıçak artık kenarda sert, sırtta ise dayanıklı olmalıdır — iyi temperlenmiş bir aletin ayırt edici özelliği budur. Test etmek için kavramayı (tang) kelepçeleyin ve bıçağı hafifçe eğin. Düzgün temperlenmiş bir bıçak hafifçe esner ve geri yerine döner. Kırılırsa, temperleme çok sertti (6. adımdan itibaren daha yüksek bir hedef renkle tekrarlayın). Eğilir ve bükük kalırsa, temperleme çok yumuşaktı. Kenarı test etmek için sert ağaçtan bir parça üzerinde ince bir talaş kazıyın — iyi temperlenmiş bir kenar, talaşlanmadan temiz biçimde keser.
Taş üzerinde son bileme
Taş üzerinde son bileme
Sertleştirilmiş kenarı ıslak bir kumtaşı üzerinde, her yanda yaklaşık 15-20 derecelik sabit bir açıyı koruyarak bileyin. Sertleştirilmiş çelik, sertleştirilmemiş demirden çok daha ince bir kenar alır — ısıl işlemin tüm amacı budur. Mümkünse düzgün deriden bir strop üzerinde cilalayarak bitirin. Bıçak artık tamamlandı: uzun süreli kullanımda kenarını koruyacak kadar sert, darbeleri emip parçalanmadan karşılayacak kadar dayanıklı.
Gerekli aletler:
Kumtaşı (Aşındırıcı)Malzemeler
3- Yer Tutucu
- 5 kgYer Tutucu
- 2 litreYer Tutucu
Bağlı Plan Malzemeleri



Bu planla yapılan
İlgili Blueprint'ler
Bu blueprint'ler bilgi paylaşır — teknikler, malzemeler veya ilkeler


CC0 Kamu Malı
Bu plan CC0 lisansıyla yayınlanmıştır. İzin almadan kopyalayabilir, değiştirebilir, dağıtabilir ve herhangi bir amaçla kullanabilirsiniz.
Planı üzerinden ürün satın alarak Maker'ı destekleyin, böylece Maker Komisyonu Satıcılar tarafından belirlenen komisyonu kazanırlar veya bu Planın yeni bir versiyonunu oluşturun ve gelir paylaşımı için kendi Planınıza bağlantı olarak ekleyin.