İşbirliği
SANAT
GÜZELLİK & SAĞLIK
ZANAAT
KÜLTÜR & TARİH
EĞLENCE
ÇEVRE
YİYECEK & İÇECEK
TERS MÜHENDİSLİK
BİLİMLER
SPOR
TEKNOLOJİ
GİYİLEBİLİR ÜRÜNLER
English

Evolvent: Dişlilerin Dişleri Neden Bu Şekilde ve Başka Hiçbir Şekilde Değil
Dişli dişleri, birinin keyfi olarak belirlediği bir şekil değildir. 19. yüzyıldan bu yana yapılan neredeyse her dişli tek bir eğri kullanır — **evolvent** — ve bu eğri, belirli bir özelliğe sahip olan tek pratik şekil olduğu için kullanılır.
**Bir çift evolvent dişli, mil merkez mesafesi biraz yanlış olsa bile sabit bir oranda dönme iletir.** Diğer tüm diş formları, miller tam olması gereken yerde olmadığı anda pürüzsüzlüğünü kaybeder; gerçek bir makinede ise bu neredeyse her zaman böyledir.
Merkez mesafesi hatasına karşı bu tolerans, seri üretim dişlilerini mümkün kılan şeydir ve bunu sorgusuz kabul etmek yerine anlamaya değer.
İleri
3 saat
Talimatlar
1
1
Bir evolventin ne olduğu
Bir evolventin ne olduğu
**Bir ipi bir daireye sarın, ucunu tutun ve gergin tutarak çözün.** Ucun izlediği yol, o dairenin bir evolventidir. Daire **taban dairesidir** ve diş şekli üzerinde önem taşıyan tek dairedir.
Bunun hemen ardından gelen özellik şudur: her anda gergin ip, **taban dairesine teğet** ve **eğriye dik**tir. Dolayısıyla iki evolvent birbirine temas ettiğinde, aralarındaki kuvvet doğrusu iki taban dairesinin ortak teğetidir — geçme noktası nerede olursa olsun aynı düz çizgidir.
Bu çizgi **etki çizgisidir** ve hareket etmemesi, evolventin çalışmasının tüm nedenidir:
**Oran sabittir**, çünkü etki çizgisi her zaman merkez çizgisini aynı noktada keser.
**Dişe etki eden kuvvetin yönü sabittir**, bu nedenle her diş geçerken yatak yükleri dalgalanmaz.
**Merkezleri birbirinden uzaklaştırmak yalnızca basınç açısını değiştirir.** Taban daireleri değişmediği için etki çizgisi yine ortak teğetleridir ve oran hâlâ taban dairelerinin oranıdır. Bu, başka hiçbir diş formunun sahip olmadığı bir özelliktir.
**Sikloidal form**, saatlerde ve bazı eski makinelerde kullanılan, düşük yükte daha pürüzsüz ve daha verimlidir, ancak merkez mesafesi hatasına tahammülsüzdür. Bu, bir saatin kabul edebileceği ama bir redüktörün kabul edemeyeceği takasın ta kendisidir.
Bu adım için malzemeler:
 Düz dişli takımı (çelik, 20 diş)1 adet
Gerekli aletler:
 Büyüteç Lupu
 İletki
2
2
Basınç açısı: sayı neyi seçer
Basınç açısı: sayı neyi seçer
**Basınç açısı**, etki çizgisi ile dişli çemberlerine ortak teğet arasındaki açıdır — pratikte, kuvvetin ne kadar dik ittiğini gösterir.
**14,5 derece** eski standarttı ve birçok eski makinede hâlâ kullanılmaktadır. Daha pürüzsüz ve sessizdir, ayrıca kesilmeyi (undercut) önlemek için en az 32 dişe ihtiyaç duyar.
**20 derece** neredeyse her yerde modern standarttır. Diş kökü daha kalın olduğu için dişler daha güçlüdür ve pinyon 17 dişe kadar inebilir.
**25 derece** ağır yüklü dişlilerde kullanılır. Daha da güçlüdür, ancak daha gürültülü olur ve yatak yükleri daha yüksektir.
**Ödünleşim doğrudandır:** Daha büyük bir basınç açısı, daha kalın ve güçlü bir diş kökü sağlar, ancak milleri daha sert biçimde birbirinden uzaklaştırır. Dişe etki eden kuvvet, işi yapan teğetsel bileşene ve yalnızca yatakları yükleyen radyal bileşene ayrılır; radyal bileşen, teğetsel bileşenin basınç açısının tanjantı ile çarpımına eşittir. 20 derecede bu, faydalı kuvvetin %36'sı, 25 derecede ise %47'sidir.
**İki dişli, modülün yanı sıra basınç açısını da paylaşmak zorundadır.** Aynı modüle sahip 20 derecelik bir dişli ile 14,5 derecelik bir dişli kötü geçer, hızla aşınır ve gürültülü çalışır — yine de fiziksel olarak birbirine takılabilirler, bu da onu bir tuzak haline getirir.
Bu adım için malzemeler:
Düz dişli takımı (çelik, 20 diş)2 adetGerekli aletler:
İletkiBüyüteç Lupu3
3
Dişli temas oranı: neden birden fazla dişin devreye girmesi gerekir
Dişli temas oranı: neden birden fazla dişin devreye girmesi gerekir
**Temas oranı**, herhangi bir anda temas halindeki ortalama diş çifti sayısıdır ve birden büyük olmalıdır; aksi halde dişliler arasında tahrik durur.
**1,6 temas oranı**, zamanın %60'ında iki çiftin yükü taşıdığı, %40'ında ise yalnızca bir çiftin taşıdığı anlamına gelir. Bu, standart 20 derecelik düz dişli çifti için tipiktir ve bir dişin yükün yarısı yerine tamamını taşıyacak şekilde tasarlanmasının nedenidir.
**Yüksek olması daha iyidir**; çalışmanın pürüzsüzlüğü ve gürültü açısından. Daha fazla diş, daha küçük basınç açısı veya daha uzun bir başlık yüksekliği ile artırılır.
**1,2'nin altında dişli kaba çalışır**, çünkü yük, örtüşme olmadan bir çiftten diğerine ani biçimde geçer.
**Helisel dişliler bunu farklı çözer.** Dişler bir açıyla kesilir, bu nedenle temas bir dişin bir ucunda başlar ve diş boyunca yayılır; devreye girme kademelidir ve her zaman birkaç diş birden temas halindedir. Bu nedenle helisel dişlileme çok daha sessizdir; bedeli ise yatakların karşılaması gereken, mil boyunca oluşan **eksenel itme kuvvetidir**.
**Çift helisel veya balıksırtı**, itme kuvvetlerinin birbirini götürmesi için iki zıt helis kullanır. Tüm sessizlik, itme yok; ancak kesimi çok daha zor bir dişlidir. Bu yüzden yalnızca büyük ve pahalı tahriklerde bulunur, başka hiçbir yerde kullanılmaz.
Bu adım için malzemeler:
Düz dişli takımı (çelik, 20 diş)1 adetGerekli aletler:
Büyüteç Lupu Konik dişli takımı (çelik, 1:1)
4
4
Şeklin gerçekte nasıl üretildiği
Şeklin gerçekte nasıl üretildiği
Evolvent, kopyalanmak yerine üretilir ve kataloglardaki dişli kesme makinelerinin bu görünümde olmasının nedeni de budur.
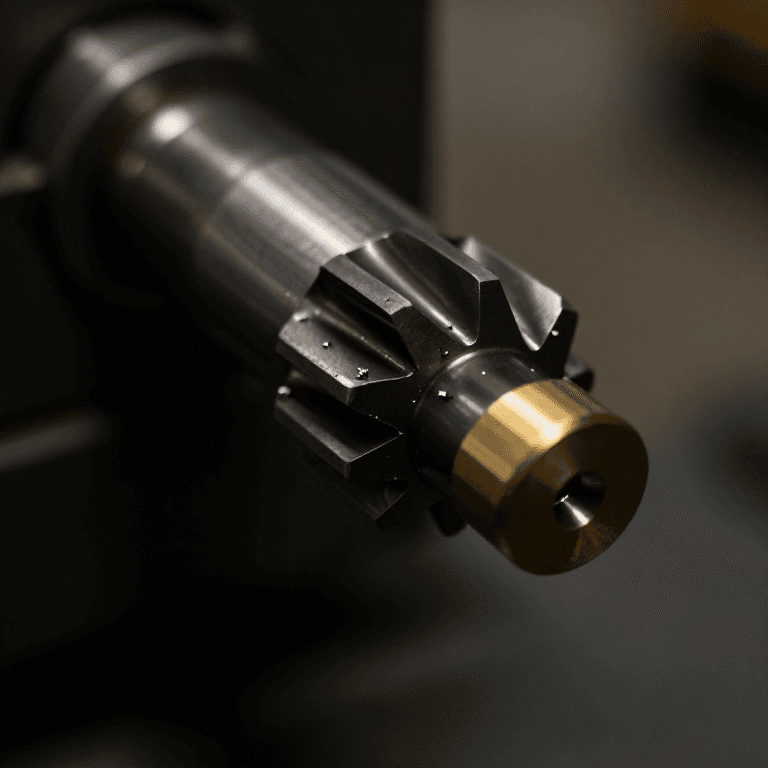
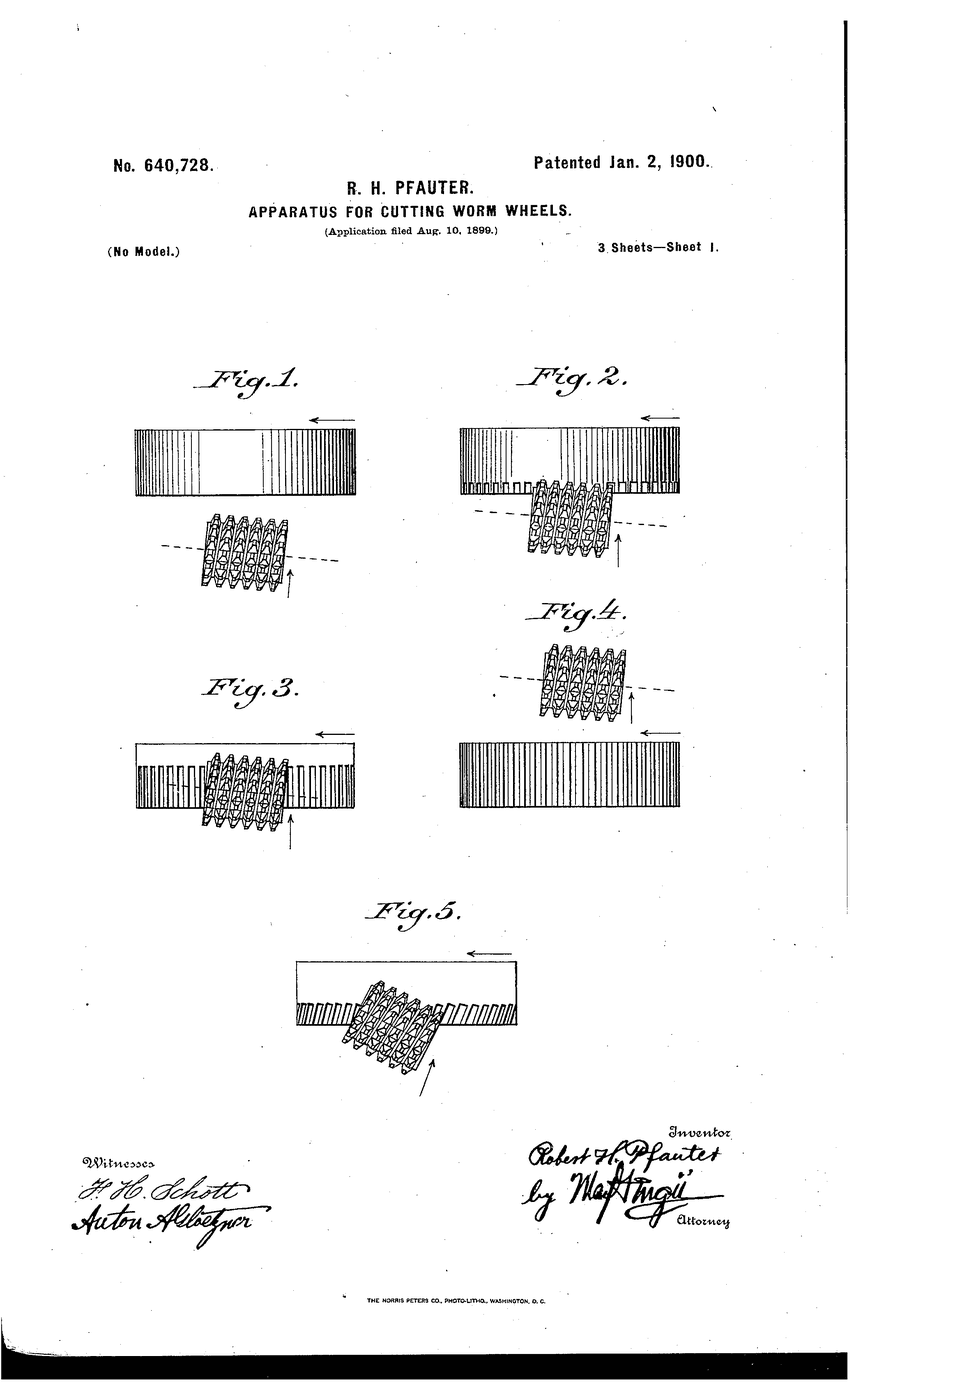
**Hobbing (Freze ile diş açma).** Hob, esasen kesici kenarlara sahip bir sonsuz vida gibidir ve sabit bir oranda birlikte döndükleri sırada iş parçasına karşı yuvarlanır. Diş şekli, kesicinin geçtiği tüm konumların zarfıdır; evolvent, yuvarlanmanın bir sonucu olarak ortaya çıkar ve doğrudan kesilmez. Tek bir hob, modülü aynı olan her diş sayısını keser; bu da büyük pratik avantajıdır.
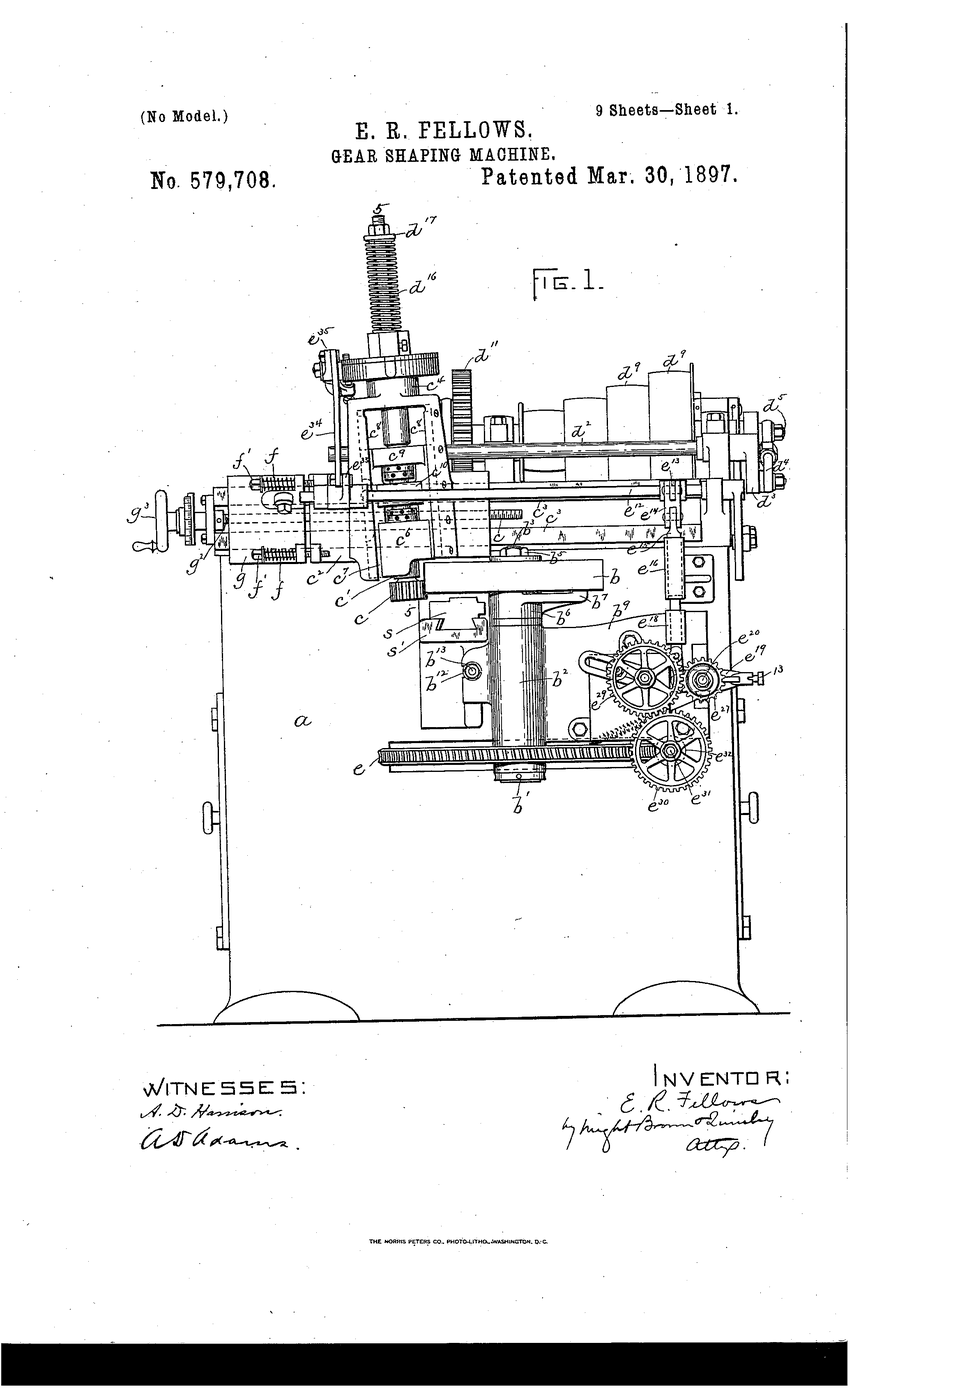
**Shaping (Şekillendirme ile diş açma).** Fellows şekillendirme makinesi, dişli şeklinde bir kesici kullanır; kesici ve iş parçası birlikte dönerken kesici ileri geri hareket eder. Aynı zarfı üretir ve hobbın yapamadığı iç dişlileri ve bir omuza dayalı dişlileri kesebilir.
**Form frezeleme**, diş aralığını, o aralığın şekline sahip bir kesici ile keser. Basittir, herhangi bir freze tezgahında çalışır ve diş sayısı aralıklarının her biri için farklı bir kesiciye ihtiyaç duyar — sekiz kesicilik setler gibi — çünkü doğru şekil diş sayısına göre değişir. Bu bir yaklaşımdır ve birçok amaç için yeterince iyidir.
**Dayanım için yüzey bitişi şekil kadar önemlidir.** Taşlanmış veya tıraşlanmış bir diş yanağı, kesilmiş haline göre çok daha fazla yük taşır, çünkü pürüzlülüğün tepe noktaları çukurlaşmanın başladığı yerlerdir.
Bu adım için malzemeler:
Düz dişli takımı (çelik, 20 diş)1 adetGerekli aletler:
Büyüteç Lupu Dijital Kumpas 6 İnç
 Değiştirme dişli takımı
İlgili Blueprint'ler
Bu blueprint'ler bilgi paylaşır — teknikler, malzemeler veya ilkeler


CC0 Kamu Malı
Bu plan CC0 lisansıyla yayınlanmıştır. İzin almadan kopyalayabilir, değiştirebilir, dağıtabilir ve herhangi bir amaçla kullanabilirsiniz.
Planı üzerinden ürün satın alarak Maker'ı destekleyin, böylece Maker Komisyonu Satıcılar tarafından belirlenen komisyonu kazanırlar veya bu Planın yeni bir versiyonunu oluşturun ve gelir paylaşımı için kendi Planınıza bağlantı olarak ekleyin.