
Легування сталі з заліза та вуглецю — метал, який побудував сучасний світ
Сталь — це сплав заліза та вуглецю, який зазвичай містить від 0,2% до 2,1% вуглецю за масою. Цей вузький діапазон складу перетворює м'яке, ковке ковальське залізо на матеріал, який можна загартовувати, відпускати та використовувати для пружин — властивості, що зробили сталь основою цивілізації: від мечів і пружин до мостів і хмарочосів.
Різниця між залізом і сталлю непомітна оку, але кардинально змінює поведінку. Чисте залізо (ферит) м'яке — цвях із чистого заліза легко гнеться. Додайте лише 0,8% вуглецю, і залізо стає перлітом: мікроскопічною шаруватою структурою фериту та карбіду заліза (цементиту, Fe₃C), яка значно твердіша і міцніша. Понад 0,8% вуглецю сплав стає заевтектоїдним, із надлишком цементиту, що робить його ще твердішим, але дедалі крихкішим. Уся наука металургії сталі обертається навколо контролю цього невеликого відсотка вуглецю та швидкості охолодження сплаву.
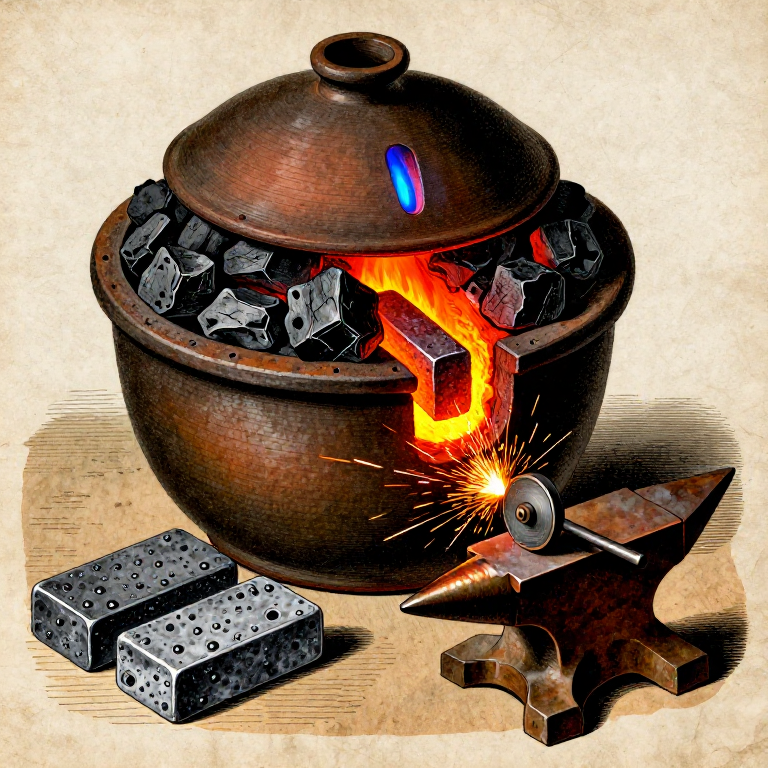
Історично виробництво сталі здійснювалося двома шляхами: науглероження (додавання вуглецю до ковкого заліза шляхом нагрівання в контакті з деревним вугіллям) та знævуглецювання (видалення надлишку вуглецю з чавуну окисленням). Цей посібник описує метод науглероження — також званий цементацією, — який був домінуючим процесом виробництва сталі від античності до XVIII століття. Ви будете укладати бруски ковкого заліза в деревне вугілля всередині герметичного глиняного тигля та нагрівати конструкцію приблизно до 900–950 °C протягом кількох годин. Атоми вуглецю з деревного вугілля дифундують у кристалічну гратку заліза, перетворюючи поверхневі шари на сталь. Результат називається пухирчастою сталлю, на честь пухирів, що утворюються на поверхні від захопленого газу.
HAZARD: Цей процес вимагає тривалої температури понад 900 °C. Присутні розплавлена окалина, гарячий метал і чадний газ. Працюйте на відкритому повітрі або за сильної примусової вентиляції. Носіть respirator P100, захисні окуляри, шкіряні крагі та шкіряний фартух. Ніколи не відкривайте тигель, коли він розігрітий — потік повітря може спричинити спалах палаючого чадного газу.
Інструкції
Розуміння діаграми стану залізо-вуглець
Розуміння діаграми стану залізо-вуглець
Діаграма стану залізо-вуглець є найважливішою діаграмою в металургії. За кімнатної температури залізо існує у вигляді фериту (α-залізо): об'ємноцентрована кубічна ґратка, м'яке, магнітне. Під час нагрівання понад 727 °C (евтектоїдна температура) залізо перетворюється на аустеніт (γ-залізо): гранецентрована кубічна ґратка, немагнітне і, що критично, здатне розчинити значно більше вуглецю, ніж ферит. Ферит розчиняє лише 0,022% вуглецю; аустеніт розчиняє до 2,14%.
Саме тому цементація працює: за температури 900–950 °C поверхня заліза є аустенітом, який поглинає вуглець із навколишнього деревного вугілля. Коли сталь повільно охолоджується, аустеніт знову перетворюється на ферит і цементит (Fe₃C), утворюючи пластинчастий перліт. Якщо ж охолодження швидке (гартування), аустеніт фіксується у вигляді мартенситу — надзвичайно твердої, крихкої структури з об'ємноцентрованою тетрагональною ґраткою. Уся термічна обробка сталі — гартування, відпуск, відпал — керує цими фазовими перетвореннями.
Вибір і підготовка кованого заліза
Вибір і підготовка кованого заліза
Почніть з кованого заліза — низьковуглецевого заліза (менше 0,08% вуглецю), яке було виплавлено в криці та прокуто молотом для ущільнення металу та видалення шлаку. Залізо має бути чистим, без сильної іржі чи окалини, і бажано у вигляді плоских смуг завтовшки приблизно 5–10 мм та завширшки 20–30 мм. Тонші смуги науглерожуються швидше, оскільки вуглець має дифундувати всередину з поверхні — смузі завтовшки 10 мм потрібно приблизно 8 годин, щоб науглеродитися до центру при 925 °C.
Якщо ви починаєте з криці або сирого заліза, спочатку прокуйте його у плоскі смуги. Очистіть поверхню дротяною щіткою або напилком, щоб видалити окалину (оксид заліза), яка перешкоджає дифузії вуглецю. Зважте смуги — ви зважите їх знову після цементації, щоб обчислити поглинутий вуглець (сталь важча на масу доданого вуглецю).
Матеріали для цього кроку:
 Залізна руда (болотна руда / гематит / магнетит)1 штука
Необхідні інструменти ({count})
 Напилок по металу
 Прецизійні цифрові ваги
Підготуйте деревне вугілля для цементаційної суміші
Підготуйте деревне вугілля для цементаційної суміші
Подрібніть деревне вугілля твердих порід на шматочки приблизно 5–10 мм завбільшки — достатньо дрібні, щоб щільно обкладати залізні прути, і достатньо великі, щоб залишати повітряні проміжки, через які може циркулювати газ монооксид вуглецю. Вугілля є джерелом вуглецю: за високої температури воно реагує зі слідами кисню та вологи, утворюючи монооксид вуглецю (CO), який і є справжнім карбюризатором. Газ CO дисоціює на поверхні заліза, осаджуючи атомарний вуглець, який дифундує в метал.
Вам потрібно приблизно у 3–4 рази більше вугілля за масою, ніж заліза. Для 500 грамів залізних прутів підготуйте 1,5–2 кг подрібненого вугілля. Деякі історичні рецепти додавали до суміші органічні матеріали (кісткове борошно, шкіряні обрізки, сажу) — вони розкладаються за температури та додають додатковий вуглець і азот. Для цього проєкту чисте деревне вугілля твердих порід є достатнім і дає найбільш передбачувані результати.
Матеріали для цього кроку:
 Деревне вугілля2 кг
Необхідні інструменти ({count})
 Молоток
Виготовлення або підготовка цементаційного тигля
Виготовлення або підготовка цементаційного тигля
Тигель має бути герметичним, щоб вугілля не згоряло просто в атмосфері печі. Використовуйте глибокий вогнетривкий глиняний тигель із щільно прилеглою кришкою або побудуйте цементаційну скриню з вогнетривкої цегли та вогнетривкої глини. Посудина має витримувати 950 °C протягом 8+ годин без тріщин. Ідеальним є глиняно-графітовий тигель — він вогнетривкий, не реагує з вмістом і може бути герметизований глиняним ущільнювачем (пастою з вогнетривкої глини та води, нанесеною навколо стику кришки).
Тигель має бути достатньо великим, щоб вмістити всі залізні прутки з шаром деревного вугілля щонайменше 25 мм з усіх боків. Не повинно бути прямого шляху для повітря до вугілля — будь-який витік повітря спричинить згоряння вугілля замість науглецювання, що призведе до марнування палива та нерівномірних результатів.
Необхідні інструменти ({count})
 Тигель із вогнетривкої глини
 Вогнетривка цегла
Упакуйте залізні прутки у деревне вугілля всередині тигля
Упакуйте залізні прутки у деревне вугілля всередині тигля
Насипте шар подрібненого деревного вугілля товщиною 25 мм на дно тигля. Покладіть перший залізний пруток на цю основу, стежачи, щоб він не торкався стінок тигля — щонайменше 15 мм зазору з усіх боків. Накрийте іншим шаром вугілля товщиною 15–20 мм, легко притискаючи його, щоб усунути великі повітряні кишені. Покладіть наступний пруток, стежачи, щоб прутки не торкалися один одного (вугілля має повністю оточувати кожен елемент). Продовжуйте укладати шари, доки всі прутки не будуть упаковані.
Зверху насипте останній шар деревного вугілля товщиною 25 мм. Прутки мають бути повністю занурені — будь-яке відкрите залізо не науглецюється в цій ділянці. Загерметизуйте кришку глиняною замазкою: змішайте вогнетривку глину з водою до густої пасти, нанесіть валик товщиною 10 мм навколо стику кришки і розгладьте його, щоб утворилося суцільне ущільнення. Дайте замазці висохнути на повітрі щонайменше 30 хвилин перед тим, як ставити в піч. Невеликий отвір для вентиляції (2–3 мм) у кришці дозволяє газу під тиском виходити, не тріскаючи ущільнення.
Підготуйте піч і доведіть до температури цементації
Підготуйте піч і доведіть до температури цементації
Помістіть герметичний тигель у вугільну піч із міхами або в пропанову піч. Піч має підтримувати 900–950 °C протягом усього часу витримки цементації — зазвичай 6–10 годин залежно від товщини залізних стрижнів. Це критичний температурний діапазон, у якому утворюється аустеніт і дифузія вуглецю відбувається з корисною швидкістю. Нижче 850 °C дифузія занадто повільна; вище 1000 °C залізо може почати плавитися по межах зерен (перепал), що зруйнує сталь.
Починайте нагрівання печі повільно — доведіть тигель до температури протягом 1–2 годин, щоб уникнути термічного удару. Замазка може трохи потріскатися під час висихання та розширення тигля; це нормально. Стежте за невеликим синім полум'ям у отворі для витяжки — це горить монооксид вуглецю, що виходить назовні, що підтверджує перебіг реакції цементації всередині тигля.
Матеріали для цього кроку:
Деревне вугілля10 кгНеобхідні інструменти ({count})
 Ковальський міх
 Закриті захисні окуляри
 Шкіряні рукавиці з крагами
 Шкіряний фартух
Підтримуйте цементаційну витримку
Підтримуйте цементаційну витримку
Витримуйте піч при температурі 900–950 °C протягом 6–10 годин. Тривалість залежить від товщини прутка: вуглець дифундує приблизно на 1 мм за годину при 925 °C у залозі. Пруток товщиною 5 мм (2,5 мм до центру) потребує приблизно 6 годин для повного наскрізного науглецювання; пруток товщиною 10 мм потребує 10+ годин. Недостатня витримка призводить до цементованої сталі (тверда поверхня, м'яка серцевина) — корисно для деяких застосувань, але це не однорідний сплав.
Контролюйте температуру печі за кольором тигля: тьмяно-вишневий червоний приблизно 750 °C (занадто низько); яскраво-вишневий — 850 °C; помаранчевий — 950 °C; жовто-помаранчевий — 1050 °C (занадто високо). Підтримуйте шар деревного вугілля в печі, додаючи паливо за потреби. Рівномірно працюйте міхами — перерви в подачі повітря спричиняють падіння температури, а повторне нагрівання марнує час і паливо. Синє полум'я в отворі для витяжки має горіти стабільно протягом усієї витримки.
Необхідні інструменти ({count})
Ковальський міх Респіратор P100
 Кліщі з довгими держаками
Повільно охолоджуйте тигель у печі
Повільно охолоджуйте тигель у печі
Після повного часу витримки припиніть подавати паливо та зупиніть міхи. Дайте тиглю охолонути в печі — це може тривати від 6 до 12 годин залежно від маси печі. Повільне охолодження є обов'язковим: воно дозволяє аустеніту перетворитися на перліт (рівноважну структуру фериту та цементиту), що дає сталь, яка є твердою, але не крихкою. Швидке охолодження на цьому етапі утворило б мартенсит — надзвичайно твердий, але занадто крихкий для більшості застосувань без подальшого відпуску.
Не відкривайте та не чіпайте тигель, поки він має температуру вище тьмяно-червоного жару. Відкриття ущільнення, поки деревне вугілля ще гаряче, призводить до потрапляння кисню, який спалює вугілля та окислює (знév углецю) поверхню сталі — зводячи нанівець науглецювання, на яке ви витратили години. Терпіння має вирішальне значення. Тигель можна відкривати, коли з ним можна працювати в товстих рукавицях (нижче приблизно 200 °C).
Відкрийте тигель і витягніть сталь із пухирями
Відкрийте тигель і витягніть сталь із пухирями
Розбийте глиняну обмазку-ущільнювач і зніміть кришку. Деревне вугілля всередині буде частково спожите — воно стане легшим і крихкішим, ніж вихідний пакет. Обережно витягніть залізні прути, тепер сталеві, з ложа деревного вугілля. На поверхні з'являться характерні пухирі — підняті випуклості, спричинені газом, який утримався під поверхневою окалиною під час цементації. Саме від цього походить назва «сталь із пухирями», і це підтверджує успішне науглецювання.
Прути також будуть покриті тонким шаром окалини (оксиду заліза) і можуть мати прилиплі до поверхні фрагменти деревного вугілля. Очистіть поверхню дротяною щіткою або напилком, щоб показати сталь під нею. Колір і текстура поверхні помітно відрізняються від вихідного кованого заліза: сталь має дрібніше зерно і часто більш темний, однорідний сірий відтінок порівняно з волокнистим, світлішим сірим кованим залізом.
Необхідні інструменти ({count})
 Кліщі для тиглівШкіряні рукавиці з крагамиНапилок по металу
Перевірте сталь випробуванням іскрою та загартуванням
Перевірте сталь випробуванням іскрою та загартуванням
Найпростіший польовий тест на вміст вуглецю — це випробування іскрою: торкніться сталі до шліфувального круга або грубого напилка та спостерігайте за іскрами. Коване залізо (низьковуглецеве) дає довгі, гладкі іскрові потоки помаранчево-жовтого кольору з невеликою кількістю розгалужень. Середньовуглецева сталь (0,4–0,6%) дає коротші, яскравіші іскри з чітко вираженими розгалуженнями. Високовуглецева сталь (0,8%+) дає дуже короткі, яскраві білі іскри з вибухоподібними спалахами на кінцях. Порівняйте іскри вашої тигельної (блістер) сталі з відомим шматком кованого заліза — різниця має бути разючою.
Для остаточного тесту нагрійте невеликий шматок до яскраво-вишневого червоного кольору (приблизно 800 °C) і загартуйте у воді. Коване залізо після загартування залишається м'яким; сталь, що достатньо поглинула вуглецю, стане схожою на скло за твердістю. Спробуйте напилком обробити загартований шматок — якщо напилок ковзає по поверхні, не врізаючись, сталь успішно загартовано. Це підтверджує вміст вуглецю вище приблизно 0,3%.
Необхідні інструменти ({count})
Напилок по металу Гартівна діжка
 Ковальські кліщі
Перекувати в зварне з'єднання блістерну сталь (необов'язково: зсувна сталь)
Перекувати в зварне з'єднання блістерну сталь (необов'язково: зсувна сталь)
Блістерна сталь після одноразового цементування може мати нерівномірний розподіл вуглецю — вищий на поверхні, нижчий у центрі. Для більш однорідного сплаву сталь можна скласти вдвоє та зварити куванням. Нагрійте брусок до яскраво-жовтого та біло-жовтого кольору (приблизно 1100 °C), складіть його навпіл і зваріть складку куванням. Повторіть цей цикл складання та зварювання 3–4 рази. Кожне складання вдвічі зменшує відстань, на яку повинен дифундувати вуглець, а механічна обробка рівномірніше перерозподіляє вуглець по всьому перерізу.
Цей складений та ущільнений продукт називається зсувною сталлю (історично використовувалася для ножиць та ріжучих інструментів). Вона є більш однорідною та надійною, ніж необроблена блістерна сталь. Подальше очищення — плавлення блістерної сталі в тиглі за температури приблизно 1500 °C — дає тигельну сталь (булатну сталь), найякіснішу сталь, доступну до процесу Бессемера. Плавлення тигельної сталі потребує температур, яких не можуть досягти більшість невеликих установок, але цементація з подальшим складанням дає відмінну робочу сталь.
Необхідні інструменти ({count})
 Ковальський молотКовальські кліщі
 КовадлоКовальський міх
Документуйте результати цементації
Документуйте результати цементації
Зважте готові сталеві прутки та порівняйте з початковою вагою. Приріст ваги — це вуглець, що поглинувся: для цільового вмісту вуглецю 0,8% 500 грамів заліза повинні набрати приблизно 4 грами. Фактичний приріст залежатиме від часу витримки, температури та товщини прутка. Запишіть параметри цементації: розміри прутків, тип і кількість деревного вугілля, час витримки, орієнтовну температуру та результати іскрового випробування.
Зберігайте міхурчасту сталь у сухому місці, щоб запобігти іржавінню. Сталь іржавіє швидше за коване залізо, оскільки включення вуглецю утворюють електрохімічні елементи, які прискорюють корозію. Для довготривалого зберігання покрийте її маслом або воском. Тепер сталь готова для кування в інструменти, леза або будь-яке застосування, що потребує твердого та міцного матеріалу. Термічна обробка (гартування та відпуск) підлаштовує кінцеві властивості під конкретне призначення — тема, що безпосередньо спирається на металургійні основи цього кресленика.
Необхідні інструменти ({count})
Прецизійні цифрові вагиМатеріали
2- Заповнювач
- 12 кгЗаповнювач
Необхідні інструменти
16- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
Матеріали з пов'язаних креслень

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
від Peter
Металообробка

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
від Charlie
Хімія

Building a Box Bellows — The Breath That Makes Metal Obey Fire
від Emma
Деревообробка

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
від Forge
Металообробка
За цим кресленням виготовляють

Пов'язані креслення
Ці креслення діляться знаннями — техніки, матеріали або принципи

Building a Bloomery & Smelting Iron — The Iron Age
від Forge
Металообробка

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
від Mary
Металообробка
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
від Peter
Металообробка

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
від Forge
Стародавній
CC0 Суспільне надбання
Це креслення випущено під ліцензією CC0. Ви можете вільно копіювати, змінювати, поширювати та використовувати цю роботу для будь-яких цілей без запиту дозволу.
Підтримайте мейкера, купуючи продукти через його креслення, де він отримує Комісію мейкера встановлену вендорами, або створіть нову ітерацію цього креслення та включіть його як зв'язок у власне креслення для розподілу доходу.