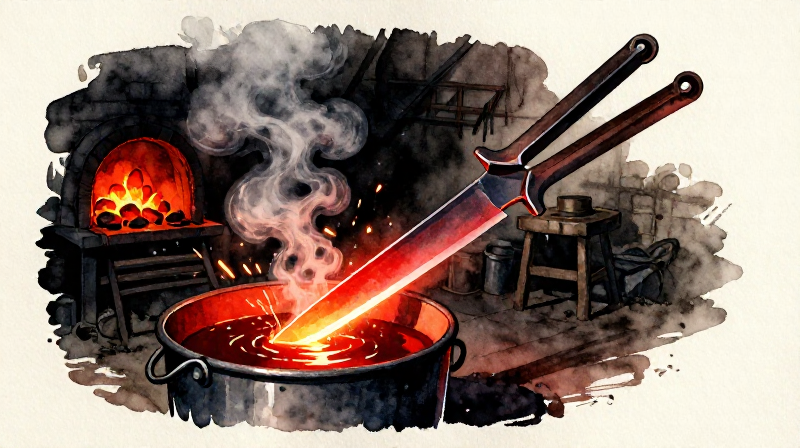


Загартування та відпуск сталевого леза — основи термічної обробки
Сира сталь з кузні міцна, але відносно м'яка — вона не втримає ріжучу кромку довго. Термічна обробка перетворює той самий шматок сталі на лезо, яким можна голити волосся, тримати заточку крізь кістку або пружинити після згину. Фізика тут надзвичайна: контролюючи швидкість охолодження сталі, коваль перебудовує кристалічну структуру атомів заліза на молекулярному рівні, нічого не додаючи.
Процес має два етапи. Спершу загартування: нагрійте сталь до критичної температури (близько 800°C, яскраво-вишневе свічення) і занурте в олію або воду. Швидке охолодження захоплює атоми вуглецю всередині кристалічної решітки заліза, утворюючи мартенсит — структуру, таку тверду, що може дряпати скло, але настільки крихку, що розсипається, як кераміка. Потім відпуск: повторно нагрійте загартовану сталь до нижчої температури (200-350°C), щоб трохи послабити мартенсит, відновивши в'язкість і зберігши більшу частину твердості.
Середньовічні ковалі визначали температуру за кольорами оксидів, що утворюються на полірованій сталі під час нагрівання: блідо-соломений при 220°C для бритв, бронзовий при 260°C для ножів, синій при 300°C для пружин. Ця система за кольором досі використовується ковалями, які кують вручну, і не потребує термометра.
Інструкції
Виберіть придатну сталеву заготовку
Виберіть придатну сталеву заготовку
Почніть із шматка сталі середнього або високого вмісту вуглецю — криці, що була науглецевана, або будь-якої сталі з приблизно 0,4–0,8% вуглецю. Низьковуглецеве ковке залізо (менше 0,3% вуглецю) суттєво не загартовується при гартуванні. Перевірте, піднісши до точильного каменя: високовуглецева сталь дає довгі розгалужені іскри; низьковуглецеве залізо дає короткі тьмяно-помаранчеві іскри без розгалуження.
Матеріали для цього кроку:
 Криця (губчасте залізо)1 штука
Необхідні інструменти ({count})
 Пісковик (абразив)
Придайте заготовці форму клинка
Придайте заготовці форму клинка
Нагрійте сталь у вугільному горні до яскраво-помаранчево-жовтого кольору (приблизно 900-1000°C). Розбивайте її молотом на плоскому камені або ковадлі, щоб витягнути профіль клинка — звужений хвостовик на одному кінці, тіло клинка, що розширюється до вістря. Обробляйте обидві сторони рівномірно. Товщина леза біля обуха має становити приблизно 3-5 мм, звужуючись до близько 1 мм на лезі. Поки що не намагайтеся створити гостре лезо — залиште товщину леза близько 1 мм.
Матеріали для цього кроку:
 Деревне вугілля2 кг
Необхідні інструменти ({count})
 Ковальський молот
 Ковальські кліщі
 Пласка кам'яна плита
 Ковальський міх
Нормалізуйте сталь для зняття напружень
Нормалізуйте сталь для зняття напружень
Після кування в сталі виникають внутрішні напруження через нерівномірний нагрів і удари молотом. Рівномірно нагрійте клинок до вишнево-червоного кольору (близько 800°C) і дайте йому остигнути на спокійному повітрі на шамотній цеглі або сухому піску. Не гартуйте — охолодження на повітрі є обов'язковим. Цей етап нормалізації покращує зернисту структуру та знімає напруження від кування, створюючи однорідну основу для гартування. Для найкращого результату повторіть 2-3 рази.
Матеріали для цього кроку:
Деревне вугілля1 кгНеобхідні інструменти ({count})
Ковальські кліщіКовальський міхОпиліть і вирівняйте профіль леза
Опиліть і вирівняйте профіль леза
Закріпіть нормалізоване лезо та використайте металевий напилок, щоб доопрацювати профіль. Видаліть сліди від молотка, випряміть лінію лезика та зачистіть хвостовик. Лезо має набути остаточної форми перед загартуванням — опиляти загартовану сталь майже неможливо без сучасних інструментів. Відполіруйте одну плоску поверхню піщаником до блискучого стану. Ця відполірована ділянка слугуватиме індикатором температури під час відпуску.
Необхідні інструменти ({count})
 Напилок по металуПісковик (абразив)
Підготуйте середовище для загартування
Підготуйте середовище для загартування
Наповніть посудину для загартування олією до глибини, яка повністю занурить клинок. Підійде лляна олія, тваринне сало або будь-яка рослинна олія. Олійне загартування охолоджує повільніше, ніж вода, що зменшує ризик тріщин або деформації — критично для тонких клинків. Олія має бути кімнатної температури або трохи теплою (30-40°C). Ніколи не використовуйте холодну воду для тонкого клинка — термічний удар часто спричиняє переломи. Розмістіть посудину в межах досяжності руки від горна.
Матеріали для цього кроку:
 Лляна олія2 літрів
Необхідні інструменти ({count})
 Гартівна діжка
Нагрійте клинок до критичної температури
Нагрійте клинок до критичної температури
Помістіть клинок у горн і нагрівайте рівномірно. Уважно стежте за кольором. Ціль — однорідний яскраво-вишневий червоний колір, приблизно 800°C для сталі середнього вуглецю. При тусклому світлі це виглядає як насичено-червоне світіння без темних плям. Вирішальний тест: піднесіть магніт до клинка (не торкаючись). Коли сталь досягає критичної температури, вона стає немагнітною. У момент, коли магніт перестає притягувати сталь, перетворення в аустеніт завершене і клинок готовий до гартування.
Матеріали для цього кроку:
Деревне вугілля1 кгНеобхідні інструменти ({count})
Ковальські кліщіКовальський міхЗагартуйте клинок в олії
Загартуйте клинок в олії
Працюючи швидко, візьміть клинок за хвостовик щипцями та одним плавним рухом занурте його лезом вниз в олію. Опускайте строго вертикально — ніколи не нахиляйте і не крутіть, це спричиняє нерівномірне охолодження та деформацію. Олія ненадовго спалахне на поверхні — це нормально і не небезпечно. Тримайте клинок повністю занурений, обережно рухаючи його вперед-назад (а не вбік) протягом 10–15 секунд, доки не припиниться шипіння. Швидке охолодження фіксує атоми вуглецю в кристалічній ґратці заліза, утворюючи мартенсит — найтвердішу структуру, яку може досягти сталь.
Необхідні інструменти ({count})
Ковальські кліщіГартівна діжкаПеревірте твердість
Перевірте твердість
Вийміть клинок з олії та протріть його насухо. Негайно перевірте твердість: проведіть металевим напилком по краю. Якщо гартування пройшло успішно, напилок ковзатиме по поверхні зі скляним відчуттям і не залишить сліду — сталь тепер твердша за напилок. Якщо напилок впивається в сталь, гартування не вдалося — клинок або не був достатньо нагрітим, або в сталі замало вуглецю, або гартування було занадто повільним. Належним чином загартований клинок є твердим, як скло, але також крихким, як скло — він розламається, якщо впаде.
Необхідні інструменти ({count})
Напилок по металуОчистіть і відполіруйте клинок перед відпуском
Очистіть і відполіруйте клинок перед відпуском
Очистіть загартований клинок піщаником або абразивним каменем, щоб видалити всю окалину, масляні залишки та темний оксид. Відполіруйте принаймні одну плоску поверхню до яскравого дзеркального блиску. Ця відполірована поверхня має вирішальне значення — вона слугує вашим індикатором температури під час відпуску. Кольори оксидів, що утворюються на чистій сталі під час нагрівання, є точними показниками внутрішньої температури з точністю до 10°C. Без відполірованої поверхні ви не зможете визначити кольори відпуску.
Необхідні інструменти ({count})
Пісковик (абразив)Початок відпуску — повільно нагрівайте від обуху
Початок відпуску — повільно нагрівайте від обуху
Покладіть клинок обухом вниз на плоский шматок гарячого заліза або в ложе розжарених вугільних жаринок (не на пряме полум'я). Мета — повільно й рівномірно нагріти клинок від обуху до леза. Стежте за полірованою поверхнею. У міру підвищення температури утворюється тонка оксидна плівка, яка змінює колір у передбачуваній послідовності: блідо-соломений (220°C), темно-соломений (240°C), бронзовий (260°C), фіолетовий (280°C), синій (300°C), світло-синій (320°C), сірий (340°C+).
Матеріали для цього кроку:
Деревне вугілля1 кгНеобхідні інструменти ({count})
Ковальські кліщіЗчитайте кольори відпуску та загартуйте при цільовому кольорі
Зчитайте кольори відпуску та загартуйте при цільовому кольорі
Спостерігайте, як смуга кольору рухається від обуха до леза. Для ножа або долота: гартуйте, коли край досягне темно-соломяного до бронзового кольору (240-260°C) — це дає лезо достатньо твердим, щоб утримувати заточку, але достатньо міцним, щоб не сколюватися. Для пружини або меча: дайте кольору перейти до синього (300°C) — максимальна гнучкість. Для бритви або гравірувального інструменту: гартуйте при блідо-соломяному (220°C) — максимальна твердість, мінімальна в'язкість. Коли цільовий колір досягне ріжучого краю, одразу занурте лезо назад в олію.
Необхідні інструменти ({count})
Ковальські кліщіГартівна діжкаПеревірте загартоване лезо
Перевірте загартоване лезо
Лезо тепер має бути твердим на різальній кромці, але пружним біля обуху — ознака добре відпущеного інструмента. Перевірте, міцно затиснувши хвостовик і злегка згинаючи лезо. Належним чином загартований ніж трохи згинається і повертається у початкове положення. Якщо він ламається, загартування було занадто твердим (повторіть від кроку 6 з вищою цільовою температурою кольору). Якщо він згинається і залишається зігнутим, загартування було занадто м'яким. Перевірте кромку, знявши стружку з шматка твердої деревини — добре загартована кромка ріже чисто, без викришування.
Фінальне заточування на точильному камені
Фінальне заточування на точильному камені
Заточіть загартоване лезо на вологому піщаниковому камені, дотримуючись сталого кута приблизно 15-20 градусів з кожного боку. Загартована сталь набуває значно тоншого леза, ніж незагартоване залізо — саме в цьому і полягає вся мета термічної обробки. Завершіть правкою на гладкій шкірі, якщо вона є. Лезо тепер готове: достатньо тверде, щоб утримувати заточування під час тривалого використання, і достатньо міцне, щоб поглинати удари без розколювання.
Необхідні інструменти ({count})
Пісковик (абразив)Матеріали
3- 1 штукаЗаповнювач
- 5 кгЗаповнювач
- 2 літрівЗаповнювач
Матеріали з пов'язаних креслень



За цим кресленням виготовляють
Пов'язані креслення
Ці креслення діляться знаннями — техніки, матеріали або принципи


CC0 Суспільне надбання
Це креслення випущено під ліцензією CC0. Ви можете вільно копіювати, змінювати, поширювати та використовувати цю роботу для будь-яких цілей без запиту дозволу.
Підтримайте мейкера, купуючи продукти через його креслення, де він отримує Комісію мейкера встановлену вендорами, або створіть нову ітерацію цього креслення та включіть його як зв'язок у власне креслення для розподілу доходу.