

Tôi cứng bằng cách tôi và ram lưỡi thép — Kiến thức cơ bản về xử lý nhiệt
Thép thô từ lò rèn thì dai nhưng tương đối mềm — nó sẽ không giữ được lưỡi cắt lâu. Xử lý nhiệt biến cùng một khối thép thành lưỡi dao có thể cạo lông, giữ được lưỡi sắc khi chém qua xương, hoặc bật trở lại khi bị uốn. Vật lý học ở đây thật đáng kinh ngạc: bằng cách kiểm soát tốc độ nguội của thép, người thợ rèn sắp xếp lại cấu trúc tinh thể của nguyên tử sắt ở mức phân tử mà không thêm bất cứ thứ gì.
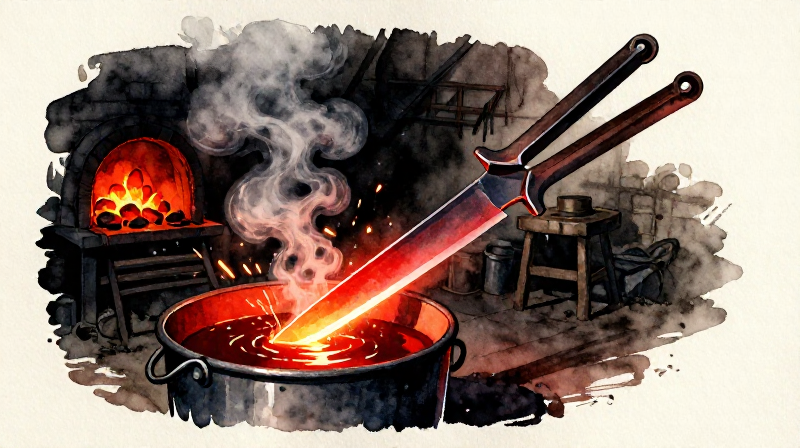
Quy trình gồm hai giai đoạn. Đầu tiên, tôi cứng: nung thép đến nhiệt độ tới hạn (khoảng 800°C, màu đỏ anh như quả anh đào) rồi nhúng vào dầu hoặc nước. Quá trình làm nguội nhanh giữ các nguyên tử carbon bên trong mạng tinh thể sắt, tạo thành martensite — một cấu trúc cứng đến mức có thể làm xước kính, nhưng giòn đến mức vỡ như gốm. Thứ hai, ram: nung lại thép đã tôi đến nhiệt độ thấp hơn (200-350°C) để làm giảm ứng suất martensite vừa đủ nhằm khôi phục độ dai, đồng thời giữ được phần lớn độ cứng.
Những người thợ rèn dao thời Trung cổ đánh giá nhiệt độ qua các màu oxit hình thành trên bề mặt thép đã đánh bóng khi nung — màu vàng rơm nhạt ở 220°C dành cho dao cạo, màu đồng ở 260°C dành cho dao, màu xanh ở 300°C dành cho lò xo. Hệ thống dựa trên màu sắc này vẫn được những người thợ rèn thủ công sử dụng ngày nay và không cần nhiệt kế.
Hướng dẫn
Chọn phôi thép phù hợp
Chọn phôi thép phù hợp
Bắt đầu với một miếng thép carbon trung bình hoặc cao — sắt bloom đã được thấm carbon, hoặc bất kỳ loại thép nào có hàm lượng carbon khoảng 0,4-0,8%. Sắt rèn carbon thấp (dưới 0,3% carbon) sẽ không cứng đáng kể khi tôi nguội. Kiểm tra bằng cách cọ thép vào đá mài để tạo tia lửa: thép carbon cao tạo ra tia lửa dài, phân nhánh; sắt carbon thấp tạo ra tia lửa ngắn, màu cam xỉn, không phân nhánh.
Vật liệu cho bước này:
 Sắt lò bloomery (sắt xốp)1 cái
Công cụ cần thiết:
 Sa thạch (mài mòn)
Rèn phôi thành hình lưỡi dao
Rèn phôi thành hình lưỡi dao
Nung thép trong lò than củi đến màu cam-vàng sáng (khoảng 900-1000°C). Đập lên bề mặt đá phẳng hoặc đe để kéo dài thành hình dạng lưỡi dao — chuôi thu hẹp ở một đầu, thân lưỡi mở rộng dần về phía mũi. Gõ đều cả hai mặt. Lưng dao nên dày khoảng 3-5 mm, thu dần còn khoảng 1 mm ở lưỡi cắt. Chưa cố tạo lưỡi sắc ngay lúc này — hãy để lưỡi dày khoảng 1 mm.
Vật liệu cho bước này:
 Than củi2 kg
Công cụ cần thiết:
 Búa rèn
 Kìm rèn
 Phiến đá phẳng
 Bễ thổi
Chuẩn hóa thép để giảm ứng suất
Chuẩn hóa thép để giảm ứng suất
Sau khi rèn, thép có ứng suất bên trong do nung nóng và đập búa không đều. Nung đều lưỡi dao đến màu đỏ anh đào (khoảng 800°C) và để nguội trong không khí tĩnh trên gạch chịu lửa hoặc cát khô. Không tôi — làm nguội bằng không khí là điều thiết yếu. Bước chuẩn hóa này làm mịn cấu trúc hạt và giảm ứng suất rèn, tạo ra điểm khởi đầu đồng đều cho quá trình tôi cứng. Lặp lại 2-3 lần để có kết quả tốt nhất.
Vật liệu cho bước này:
Than củi1 kgCông cụ cần thiết:
Kìm rènBễ thổiGiũa và làm mịn profile lưỡi dao
Giũa và làm mịn profile lưỡi dao
Kẹp lưỡi dao đã chuẩn hóa và dùng giũa kim loại để tinh chỉnh profile. Loại bỏ vết búa, làm thẳng đường lưỡi và làm sạch phần chuôi (tang). Lưỡi dao phải đạt hình dạng cuối cùng trước khi tôi cứng — việc giũa thép đã tôi cứng gần như là không thể nếu không có dụng cụ hiện đại. Đánh bóng một mặt phẳng bằng đá mài sa thạch đến độ bóng sáng. Khu vực đã đánh bóng này sẽ đóng vai trò chỉ thị nhiệt độ trong quá trình ram.
Công cụ cần thiết:
 Giũa kim loạiSa thạch (mài mòn)
Chuẩn bị môi chất tôi
Chuẩn bị môi chất tôi
Đổ oil vào thùng tôi với độ sâu đủ để ngập hoàn toàn lưỡi dao. Dầu hạt lanh, mỡ động vật (tallow) hoặc bất kỳ loại dầu thực vật nào đều được. Dầu nguội chậm hơn nước, giúp giảm nguy cơ nứt hoặc cong vênh — điều quan trọng đối với lưỡi dao mỏng. Dầu nên ở nhiệt độ phòng hoặc hơi ấm (30-40°C). Không bao giờ dùng nước lạnh cho lưỡi dao mỏng — sốc nhiệt thường gây nứt gãy. Đặt thùng tôi trong tầm với của lò rèn.
Vật liệu cho bước này:
 Dầu lanh2 lít
Công cụ cần thiết:
 Thùng tôi nước
Nung lưỡi dao đến nhiệt độ tới hạn
Nung lưỡi dao đến nhiệt độ tới hạn
Đặt lưỡi dao vào lò rèn và nung đều. Quan sát màu sắc cẩn thận. Mục tiêu là màu đỏ anh đào sáng đồng đều — khoảng 800°C đối với thép carbon trung bình. Trong ánh sáng yếu, điều này xuất hiện như một màu đỏ phát sáng mạnh, không có đốm tối. Phép thử quan trọng: đưa nam châm lại gần lưỡi dao (không chạm vào). Khi thép đạt nhiệt độ tới hạn, nó trở nên không còn từ tính. Khoảnh khắc nam châm ngừng hút thép, quá trình chuyển hóa austenite đã hoàn tất và lưỡi dao sẵn sàng để tôi.
Vật liệu cho bước này:
Than củi1 kgCông cụ cần thiết:
Kìm rènBễ thổiTôi luyện lưỡi dao trong dầu
Tôi luyện lưỡi dao trong dầu
Làm nhanh, dùng kẹp giữ lưỡi dao ở phần chuôi và nhúng cạnh lưỡi xuống dầu trong một động tác liền mạch. Đẩy thẳng xuống — không bao giờ nghiêng hoặc xoay, vì điều này gây ra làm nguội không đều và cong vênh. Dầu sẽ bốc cháy thoáng qua trên bề mặt — đây là hiện tượng bình thường và không gây hại. Giữ lưỡi dao ngập hoàn toàn trong dầu, di chuyển nhẹ nhàng tiến lên lùi xuống (không qua lại hai bên) trong 10-15 giây cho đến khi tiếng xèo xèo dừng lại. Quá trình làm nguội nhanh giữ các nguyên tử carbon trong mạng tinh thể sắt, tạo thành martensite — cấu trúc cứng nhất mà thép có thể đạt được.
Công cụ cần thiết:
Kìm rènThùng tôi nướcKiểm tra độ cứng
Kiểm tra độ cứng
Lấy lưỡi dao ra khỏi dầu và lau sạch. Kiểm tra độ cứng ngay lập tức: chạy một cái dũa kim loại dọc theo cạnh lưỡi. Nếu quá trình tôi thành công, dũa sẽ trượt trên bề mặt với cảm giác trơn như thủy tinh và không để lại vết nào — thép lúc này cứng hơn dũa. Nếu dũa ăn vào thép, quá trình tôi đã thất bại — lưỡi dao hoặc chưa đủ nóng, thép có quá ít carbon, hoặc quá trình tôi diễn ra quá chậm. Một lưỡi dao được tôi đúng cách sẽ cứng như thủy tinh nhưng cũng giòn như thủy tinh — nó sẽ gãy nếu bị rơi.
Công cụ cần thiết:
Giũa kim loạiLàm sạch và đánh bóng lưỡi dao trước khi ram
Làm sạch và đánh bóng lưỡi dao trước khi ram
Chà lưỡi dao đã tôi bằng đá sa thạch hoặc đá mài mòn để loại bỏ toàn bộ cặn oxit, dầu mỡ còn sót lại và lớp oxit sẫm màu. Đánh bóng ít nhất một mặt phẳng đến độ bóng sáng, như gương. Bề mặt đã đánh bóng này rất quan trọng — nó đóng vai trò như thước đo nhiệt độ trong quá trình ram. Các màu oxit hình thành trên thép sạch khi bị nung nóng là chỉ báo chính xác của nhiệt độ bên trong, với độ chính xác trong vòng 10°C. Nếu không có bề mặt đã đánh bóng, bạn không thể đọc được màu ram.
Công cụ cần thiết:
Sa thạch (mài mòn)Bắt đầu ram — nung nóng từ từ từ sống dao
Bắt đầu ram — nung nóng từ từ từ sống dao
Đặt lưỡi dao với sống dao hướng xuống trên một miếng sắt nóng phẳng hoặc trong lớp than hồng đang cháy (không dùng ngọn lửa trực tiếp). Mục tiêu là nung nóng lưỡi dao từ từ và đều từ sống dao về phía lưỡi cắt. Quan sát bề mặt đã đánh bóng. Khi nhiệt độ tăng lên, một lớp màng oxit mỏng hình thành và thay đổi màu theo một trình tự có thể dự đoán: vàng rơm nhạt (220°C), vàng rơm đậm (240°C), đồng (260°C), tím (280°C), xanh dương (300°C), xanh dương nhạt (320°C), xám (340°C+).
Vật liệu cho bước này:
Than củi1 kgCông cụ cần thiết:
Kìm rènĐọc màu ram và tôi tại điểm mục tiêu
Đọc màu ram và tôi tại điểm mục tiêu
Quan sát dải màu di chuyển từ sống dao về phía lưỡi. Với dao hoặc đục: tôi khi lưỡi chuyển sang màu vàng rơm sẫm đến đồng (240-260°C) — cách này cho lưỡi thép đủ cứng để giữ lưỡi sắc nhưng đủ dai để chống sứt mẻ. Với lò xo hoặc kiếm: để màu chạy đến xanh lam (300°C) — độ dẻo dai tối đa. Với dao cạo hoặc dụng cụ khắc: tôi ở màu vàng rơm nhạt (220°C) — độ cứng tối đa, độ dai tối thiểu. Khi màu mục tiêu đến lưỡi cắt, nhúng ngay lưỡi dao trở lại vào dầu.
Công cụ cần thiết:
Kìm rènThùng tôi nướcKiểm tra lưỡi dao đã ram
Kiểm tra lưỡi dao đã ram
Lúc này lưỡi dao phải cứng ở mép nhưng vẫn dẻo dai ở sống dao — đặc trưng của một dụng cụ được ram đúng cách. Hãy kiểm tra bằng cách kẹp chuôi dao và uốn nhẹ lưỡi dao. Một con dao được ram đúng sẽ hơi uốn cong và bật trở lại. Nếu nó gãy, lưỡi đã được ram quá cứng (lặp lại từ bước 6 với màu nhiệt mục tiêu cao hơn). Nếu nó bị cong và không trở lại, lưỡi đã được ram quá mềm. Kiểm tra mép dao bằng cách bào một lớp phoi mỏng từ một miếng gỗ cứng — mép dao được ram tốt sẽ cắt ngọt mà không bị sứt mẻ.
Mài sắc cuối cùng trên đá mài nước
Mài sắc cuối cùng trên đá mài nước
Mài lưỡi đã tôi trên đá mài sa thạch ướt, giữ góc nghiêng ổn định khoảng 15-20 độ mỗi bên. Thép đã tôi nhận được lưỡi sắc mịn hơn nhiều so với sắt chưa tôi — đây chính là toàn bộ mục đích của xử lý nhiệt. Hoàn thiện bằng cách mài trên da mịn nếu có sẵn. Lưỡi dao giờ đã hoàn chỉnh: đủ cứng để giữ lưỡi sắc qua quá trình sử dụng liên tục, đủ dai để hấp thụ va đập mà không bị vỡ.
Công cụ cần thiết:
Sa thạch (mài mòn)Vật liệu
3- Tạm thời
- 5 kgTạm thời
- 2 lítTạm thời
Vật liệu bản thiết kế liên kết



Bản thiết kế này làm ra
Blueprint liên quan
Các blueprint này chia sẻ kiến thức — kỹ thuật, vật liệu hoặc nguyên tắc


CC0 Phạm vi công cộng
Bản thiết kế này được phát hành theo CC0. Bạn tự do sao chép, sửa đổi, phân phối và sử dụng cho bất kỳ mục đích nào mà không cần xin phép.
Hỗ trợ nhà sáng tạo bằng cách mua sản phẩm qua bản thiết kế, nơi họ nhận Hoa hồng nhà sáng tạo do nhà bán hàng đặt, hoặc tạo phiên bản mới và kết nối trong bản thiết kế riêng để chia sẻ doanh thu.