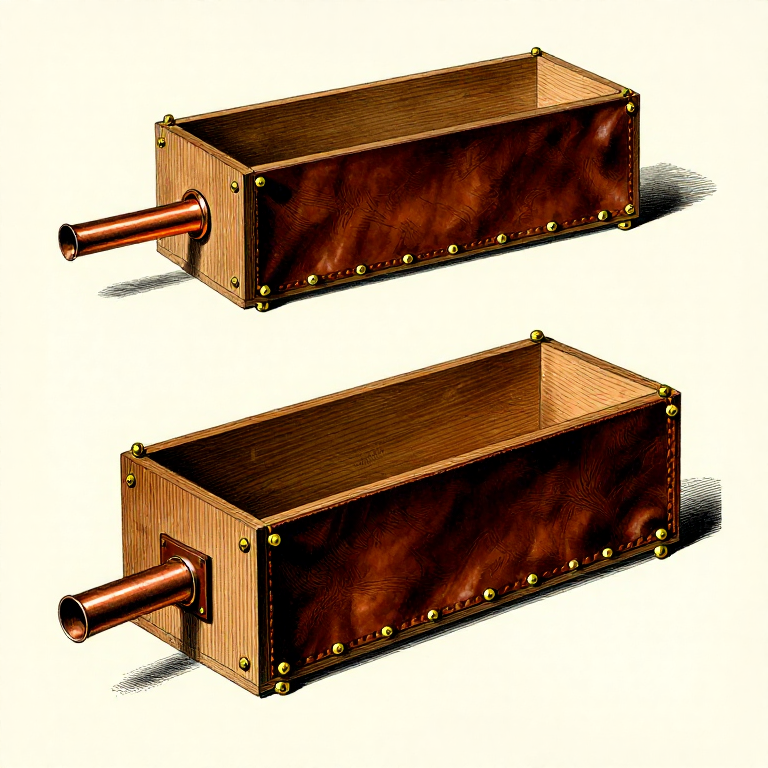

Chế tạo ống thổi hộp — Hơi thở khiến kim loại phục tùng lửa
Ống thổi là một trong những thiết bị cơ khí có ảnh hưởng lớn nhất từng được chế tạo. Không có không khí cưỡng bức, lửa than củi đạt khoảng 800–900 °C — đủ để làm mềm đồng nhưng không đủ để luyện sắt, nấu chảy thủy tinh hay rèn thép. Với ống thổi cung cấp luồng khí liên tục, cùng ngọn lửa đó đạt 1300–1500 °C, mở ra toàn bộ lịch sử luyện kim từ Thời đại Đồng Thau đến Cách mạng Công nghiệp.
Nguyên lý hoạt động rất đơn giản: một buồng linh hoạt luân phiên giãn nở (hút khí vào qua van nạp một chiều) và nén (đẩy khí ra qua vòi phun). Van nạp là bộ phận quan trọng nhất — một nắp da mở ra khi buồng giãn nở và đóng kín khi bị nén, đảm bảo không khí chỉ chảy theo một chiều. Đây cũng là nguyên lý được dùng trong mọi bơm piston, bơm xe đạp và van nạp của động cơ đốt trong.
Bản thiết kế này hướng dẫn chế tạo một ống thổi hộp bản lề một buồng — hai tấm gỗ cứng được nối với nhau bằng một 'lá phổi' bằng da, có van nắp và vòi phun bằng đồng. Đây là kiểu cơ bản mà từ đó mọi ống thổi lò rèn lớn hơn được phát triển: ống thổi lớn tác động kép đơn giản là hai buồng như vậy dùng chung một tấm giữa, để khi một buồng nạp khí thì buồng kia thổi, tạo luồng khí liên tục. Nắm vững buồng đơn này là bạn hiểu nguyên lý kỹ thuật đằng sau mọi ống thổi từng được chế tạo.
Ống thổi hộp được mô tả ở đây cung cấp khoảng 15–25 lít không khí mỗi lần bơm ở áp suất thấp — đủ cho lò rèn than củi nhỏ, nồi nấu luyện kim hoặc lò thủy tinh. Nó kết nối trực tiếp với mọi quy trình gia công kim loại, luyện kim và làm thủy tinh trên nền tảng này.
Hướng dẫn
Hiểu cơ chế ống bễ và van một chiều
Hiểu cơ chế ống bễ và van một chiều
Ống bễ hoạt động bằng cách luân phiên giãn nở và nén một buồng kín. Khi tấm trên được nâng lên, thể tích buồng tăng, áp suất giảm xuống dưới áp suất khí quyển, và van hút mở ra — không khí tràn vào. Khi tấm trên được ấn xuống, áp suất tăng, van hút đóng kín, và không khí bị đẩy ra qua vòi phun ở phía trước.
Ống bễ sớm nhất là ống bễ chậu (ống bễ đĩa): một chiếc bình đất sét được phủ một màng da lỏng, vận hành bằng cách ấn tay xuống. Các bức tranh trong lăng mộ Ai Cập khoảng năm 1500 BCE tại Thebes cho thấy công nhân vận hành cặp ống bễ chậu bằng cách giẫm lên chúng luân phiên. Ống bễ hộp có bản lề — hai tấm ván với một mặt bằng da — xuất hiện muộn hơn và trở thành ống bễ rèn tiêu chuẩn ở châu Âu suốt thời Trung Cổ và sau đó. Ống bễ Trung Quốc đi theo một hướng khác: ống bễ hộp piston tác động kép, cung cấp không khí cả khi đẩy và khi kéo.
Ống bễ hộp một buồng được mô tả ở đây là đơn vị cơ bản. Hai chiếc dùng chung một tấm giữa tạo thành ống bễ lớn tác động kép với luồng khí liên tục — loại được thấy trong mọi xưởng rèn truyền thống.
Chọn gỗ cứng cho hai tấm ván
Chọn gỗ cứng cho hai tấm ván
Tấm ván trên và dưới (gọi là 'leaves') phải chắc chắn, cứng và chống cong vênh. Gỗ sồi và gỗ tần bì là lý tưởng — cả hai đều đặc, cứng và chống nứt khi chịu lực lặp đi lặp lại. Tránh gỗ mềm (thông, vân sam) vì chúng dễ uốn cong và không giữ đinh ghim tốt. Các tấm ván nên dày ít nhất 20 mm, dài khoảng 60 cm và rộng 25 cm. Ván xẻ tứ (quartersawn) chống cong vênh tốt nhất.
Cả hai tấm ván phải phẳng, khô và không có mắt gỗ trong khu vực làm việc. Mắt gỗ làm yếu gỗ tại các điểm chịu lực và tạo ra khe hở để không khí rò rỉ. Kiểm tra độ phẳng bằng cách đặt tấm ván lên bề mặt phẳng đã biết — bất kỳ sự lắc lư nào cho thấy có độ xoắn hoặc cong phải được bào phẳng trước khi tiếp tục.
Vật liệu cho bước này:
 Ván sồi trắng2 cái
Đánh dấu và cắt các tấm ván theo hình thuôn
Đánh dấu và cắt các tấm ván theo hình thuôn
Đánh dấu cả hai tấm ván giống hệt nhau: chiều rộng đầy đủ (25 cm) ở phía sau (đầu bản lề), thuôn dần xuống khoảng 8–10 cm ở phía trước (đầu vòi phun). Độ thuôn tập trung luồng khí về phía vòi phun, làm tăng vận tốc thoát khí. Dùng thước thẳng và bút chì đánh dấu các đường thuôn trên cả hai tấm ván cùng lúc để đảm bảo chúng khớp chính xác.
Cắt dọc theo các đường thuôn bằng cưa tay. Giữ đường cắt thẳng và vuông góc với mặt ván — các đường cắt nghiêng sẽ tạo khe hở khi hai tấm ván khép lại. Sau khi cắt, kiểm tra hai tấm ván bằng cách xếp chồng chúng lên nhau: các cạnh phải khớp hoàn hảo trên toàn bộ chu vi.
Công cụ cần thiết:
 Cưa tay
Bo tròn các cạnh nơi da sẽ gấp
Bo tròn các cạnh nơi da sẽ gấp
Phần da lung bao quanh các cạnh của cả hai tấm bìa phải được gấp mượt mà mà không bị nứt. Dùng cái giũa gỗ để bo tròn tất cả các cạnh ngoài của cả hai tấm bìa với bán kính khoảng 5–8 mm. Đặc biệt chú ý đến các góc nơi phần thu hẹp gặp cạnh sau — các góc sắc nhọn sẽ khiến da bị nứt sau nhiều lần uốn cong.
Chà nhẵn các cạnh đã bo tròn sau khi giũa. Mọi chỗ gồ ghề hoặc dăm gỗ sẽ làm mài mòn da và gây hỏng sớm. Da sẽ uốn cong hàng nghìn lần trong quá trình sử dụng — mọi bề mặt tiếp xúc với da phải nhẵn.
Công cụ cần thiết:
 Giũa thô cho gỗ
Khoan lỗ vòi phun ở cạnh trước
Khoan lỗ vòi phun ở cạnh trước
Đánh dấu tâm của cạnh trước (hẹp) của tấm đáy. Khoan một lỗ khớp với đường kính ngoài của ống vòi đồng — thường là 20–25 mm. Sử dụng mũi khoan lưỡi xẻng hoặc mũi khoan Forstner để có lỗ tròn, sạch. Khoan từ mặt ngoài vào trong, giữ mũi khoan vuông góc với cạnh. Lỗ phải xuyên hoàn toàn qua độ dày của tấm.
Nếu ống vòi hơi nhỏ hơn lỗ khoan thì không sao — lỗ sẽ được bịt kín bằng nhựa thông hoặc keo. Nếu lỗ quá lớn, hãy mở rộng lỗ cẩn thận bằng dũa tròn. Độ khít nên vừa vặn nhưng không quá chặt đến mức làm nứt gỗ khi lắp ống vòi vào.
Công cụ cần thiết:
 Bộ mũi khoan xẻngGiũa thô cho gỗ
Lắp ống vòi đồng
Lắp ống vòi đồng
Lồn một ống đồng (đường kính ngoài khoảng 20 mm, dài 15–20 cm) vào cổng đã khoan. Đồng là vật liệu lý tưởng cho vòi vì nó dẫn nhiệt ra khỏi gỗ, chống ăn mòn và có thể uốn cong để hướng luồng khí. Đẩy ống xuyên qua sao cho khoảng 3–4 cm nhô vào bên trong buồng ống thổi và 10–15 cm kéo dài ra ngoài về phía lò rèn.
Bịt kín xung quanh ống tại chỗ nó xuyên qua tấm ván bằng keo nhựa thông hoặc hỗn hợp keo gỗ và mùn cưa. Mối nối này phải kín khí — bất kỳ rò rỉ nào ở đây sẽ làm giảm áp suất đến lò rèn. Để chất bịt kín khô hoàn toàn trước khi tiếp tục.
Vật liệu cho bước này:
 Ống đồng1 cái
 Keo nhựa thông1 cái
Cắt lỗ van nạp trên tấm đáy
Cắt lỗ van nạp trên tấm đáy
Van nạp cho phép không khí vào buồng khi ống thổi mở ra và đóng kín khi ống thổi nén lại. Đánh dấu một lỗ hình chữ nhật khoảng 5 cm × 3 cm trên tấm đáy, đặt cách phía sau (đầu rộng) khoảng một phần ba chiều dài. Vị trí này đảm bảo van nằm trong vùng có sự thay đổi thể tích lớn nhất, nơi lực hút mạnh nhất.
Khoan một lỗ mồi ở một góc, sau đó cắt hình chữ nhật bằng đục và búa gỗ. Giữ các cạnh sạch và vuông góc — miếng van da phải áp kín phẳng lên phần gỗ xung quanh. Làm nhẵn các mép bên trong bằng dũa hoặc giấy nhám để loại bỏ mọi ba via.
Công cụ cần thiết:
 Bộ đục gỗ
 Vồ gỗ
 Bộ mũi khoan
Làm van nắp da
Làm van nắp da
Cắt một miếng da dày (da thuộc thực vật, định lượng 2–3 mm) khoảng 7 cm × 5 cm — đủ lớn để che lấp lỗ hút ít nhất 1 cm ở mọi phía. Miếng này chính là van một chiều: nó phải đủ cứng để áp sát phẳng lên gỗ khi có áp suất nhưng đủ mềm để nhấc lên khi có lực hút.
Vát mép đầu của miếng da (mép nhấc lên trước) bằng cách dùng dao bào mỏng. Việc này giúp van mở dễ dàng hơn khi có lực hút nhẹ. Mép bản lề (nơi gắn vào bảng gỗ) nên giữ nguyên độ dày để đảm bảo độ bền.
Vật liệu cho bước này:
 Da thuộc thảo mộc1 cái
Gắn van cánh vào mặt trong của đáy hộp
Gắn van cánh vào mặt trong của đáy hộp
Đặt miếng da cánh lên lỗ hút khí ở bề mặt bên trong của đáy hộp (mặt hướng lên trên, vào buồng). Miếng cánh chỉ được gắn dọc theo một cạnh duy nhất — cạnh gần phía sau ống thổi nhất. Dùng hai hoặc ba đinh ghim nhỏ hoặc đinh đồng để cố định cạnh bản lề này. Ba cạnh còn lại phải được treo tự do để cánh có thể nhấc lên.
Kiểm tra van: thổi nhẹ qua lỗ hút khí từ phía dưới — cánh phải nhấc lên dễ dàng và không khí đi qua. Sau đó hút từ phía trên — cánh phải ép phẳng xuống mặt gỗ, chặn luồng khí. Nếu van không kín, da có thể quá cứng hoặc bề mặt gỗ quanh lỗ quá thô. Hãy chà nhám bề mặt bịt kín và thử lại.
Vật liệu cho bước này:
 Bộ đinh trang trí bọc nệm1 gói
Công cụ cần thiết:
 Búa nhỏ
Cắt da cho thành bên
Cắt da cho thành bên
Dải da "lung" là một dải liên tục nối các cạnh của tấm trên và tấm dưới, tạo thành thành bên có thể mở rộng. Đo tổng chu vi của tấm dọc theo hai cạnh thuôn và cạnh sau (không tính cạnh trước/cạnh vòi phun nơi hai tấm khép lại với nhau). Cộng thêm 3 cm phần chồng lên nhau ở mỗi đầu.
Cắt một dải da thuộc thực vật có chiều dài này, rộng khoảng 12–15 cm. Chiều rộng quyết định độ mở tối đa của ống thổi — khi hai tấm được tách ra, da phải cho phép khoảng cách khoảng 10–15 cm ở chỗ rộng nhất (phía sau). Nếu quá hẹp, ống thổi không thể hút đủ không khí; nếu quá rộng, da sẽ bị nhăn và gấp không đều.
Vật liệu cho bước này:
Da thuộc thảo mộc1 cáiNgâm da cho mềm để dễ uốn
Ngâm da cho mềm để dễ uốn
Ngâm dải da trong nước sạch trong 15–20 phút. Da thuộc bằng thực vật hấp thụ nước và trở nên mềm dẻo — dễ gấp quanh các cạnh bảng và đóng đinh vào vị trí hơn nhiều. Không ngâm quá lâu (hơn 30 phút) vì da sẽ quá mềm nhũn và giãn không đều.
Lấy da ra khi da có màu sẫm đồng đều và mềm dẻo. Da nên rủ xuống bàn tay mà không bật trở lại. Hãy làm nhanh khi da đã ướt — bạn có khoảng 30–45 phút trước khi da bắt đầu khô và cứng lại. Chuẩn bị sẵn tất cả dụng cụ và đinh tán trước khi bắt đầu các bước tiếp theo.
Đóng đinh da vào tấm đáy
Đóng đinh da vào tấm đáy
Đặt tấm đáy phẳng với mặt trong (phía van) hướng lên trên. Đặt dải da ướt dọc theo một cạnh vát, phủ lên mép tấm khoảng 2 cm ở phía trong. Bắt đầu từ phía trước (đầu vòi phun) và làm việc về phía sau, đóng đinh bọc nệm xuyên qua da vào gỗ với khoảng cách xấp xỉ 2 cm.
Tiếp tục quanh mép sau và xuống cạnh vát còn lại. Giữ da căng nhưng không kéo giãn — da cần có độ chùng để gấp lại khi ống thổi đóng. Kéo da êm qua các cạnh bo tròn, ép phẳng vào gỗ trước mỗi lần đóng đinh. Hàng đinh phải thẳng và đều, cách mép tấm khoảng 1,5 cm.
Vật liệu cho bước này:
Bộ đinh trang trí bọc nệm1 góiCông cụ cần thiết:
Búa nhỏĐóng đinh da vào tấm ván trên
Đóng đinh da vào tấm ván trên
Đặt tấm ván trên lên tấm ván dưới, căn chỉnh thật chính xác. Gập mép tự do của dải da lên và qua cạnh tấm ván trên, chồng lên khoảng 2 cm ở mặt trong của tấm ván trên. Đóng đinh cố định bằng cùng khoảng cách và kỹ thuật như đối với tấm ván dưới.
Đây là bước quan trọng nhất để đảm bảo độ kín khí. Da phải tạo thành một lớp đệm liền mạch, trơn nhẵn quanh cả hai tấm ván mà không có khe hở, nếp nhăn hay nếp gấp nào có thể làm rò rỉ không khí. Làm việc dọc theo chu vi từ từ, kiểm tra xem da có phẳng ở mỗi điểm đóng đinh trước khi chuyển sang điểm tiếp theo. Nếu một đoạn bị dồn cục, hãy tháo vài đinh cuối cùng, làm phẳng da và đóng đinh lại.
Công cụ cần thiết:
Búa nhỏNiêm phong mép trước nơi hai tấm ván gặp nhau
Niêm phong mép trước nơi hai tấm ván gặp nhau
Ở phía trước (đầu vòi), hai tấm ván phải khép sát vào nhau với ống vòi đồng đi qua giữa chúng. Da không quấn quanh mép trước — thay vào đó, các tấm ván khép mặt đối mặt tại đây. Nếu có khe hở giữa các tấm ván ở phía trước, hãy cắt một dải da mỏng và dán dọc theo mối nối như miếng đệm.
Bôi keo nhựa thông hoặc keo gỗ dọc toàn bộ mép trước nơi hai tấm ván gặp nhau. Mối nối này phải kín khí — bất kỳ rò rỉ nào ở đầu vòi đều trực tiếp làm giảm áp suất cấp cho lò rèn. Để keo khô hoàn toàn trước khi kiểm tra.
Vật liệu cho bước này:
 Keo dán gỗ
Gắn bản lề da ở mặt sau
Gắn bản lề da ở mặt sau
Cạnh sau (đầu rộng) đóng vai trò là bản lề nơi hai tấm ván xoay quanh. Cắt một miếng da dày khoảng 25 cm × 8 cm. Gấp đôi theo chiều dài và đóng đinh một nửa vào tấm ván trên, nửa còn lại vào tấm ván dưới dọc theo cạnh sau, tạo thành một bản lề da liền mạch.
Bản lề phải chắc chắn — nó chịu toàn bộ lực căng của mỗi lần kéo. Dùng đinh ghim dày đặc (cách nhau 1 cm) và đảm bảo da đủ dày để chống rách. Lớp da kép tại điểm bản lề giúp tăng độ bền. Bản lề này cũng là một phần của lớp kín khí, vì vậy phải không có khe hở dọc theo chiều dài của nó.
Vật liệu cho bước này:
Da thuộc thảo mộc1 cáiCông cụ cần thiết:
Búa nhỏLắp tay cầm vào tấm trên cùng
Lắp tay cầm vào tấm trên cùng
Gắn một tay cầm bằng gỗ vào bề mặt trên của tấm trên cùng, đặt cách phía sau khoảng một phần ba chiều dài. Một tay cầm hình chữ D đơn giản làm từ cành cây uốn cong hoặc khối chữ nhật có khe cầm đều phù hợp. Cố định bằng vít hoặc bu-lông được vặn từ bên trong ống bễ hướng lên qua tấm vào tay cầm — không để đầu ốc nhô ra bên trong buồng nơi chúng có thể làm rách da.
Vị trí tay cầm quyết định đòn bẩy vận hành. Quá gần bản lề (phía sau) thì mỗi lần kéo đòi hỏi lực quá lớn. Quá gần vòi phun (phía trước) thì hành trình ngắn và lượng không khí đẩy ra ít. Cách phía sau một phần ba cho sự cân bằng tốt giữa lực và thể tích khí trên mỗi lần kéo.
Công cụ cần thiết:
Cưa tayBộ mũi khoanBịt kín tất cả các mối nối và để keo khô
Bịt kín tất cả các mối nối và để keo khô
Kiểm tra mọi đường nối nơi da gặp gỗ. Bôi keo nhựa thông hoặc hỗn hợp sáp ong và nhựa thông dọc theo tất cả các đường dán và khớp bản lề. Đặc biệt chú ý đến các góc nơi da bên hông gặp da bản lề — những điểm giao nhau này là nơi rò rỉ phổ biến nhất.
Nhựa thông có hai tác dụng: nó bịt kín các khe hở không khí và chống thấm nước cho da, kéo dài tuổi thọ sử dụng. Để chất bịt kín khô tối thiểu 4–6 giờ trước khi kiểm tra. Nếu thay bằng keo da, hãy để khô qua đêm.
Vật liệu cho bước này:
Keo nhựa thôngKiểm tra ống bễ về luồng khí và sửa các chỗ rò rỉ
Kiểm tra ống bễ về luồng khí và sửa các chỗ rò rỉ
Giữ miệng vòi bằng lòng bàn tay và bơm tay cầm nhiều lần. Bạn sẽ cảm nhận được áp suất không khí mạnh, dồn dập trên lòng bàn tay mỗi lần ép xuống, và tấm trên cùng sẽ bật trở lại dễ dàng khi nâng lên, lúc van nạp hút không khí mới vào. Nếu áp suất yếu, hãy lắng nghe tiếng xì ở các đường nối — điều này cho thấy có rò rỉ khí cần được bịt kín thêm.
Kiểm tra van nạp riêng biệt: che miệng vòi bằng lòng bàn tay và nâng tấm trên cùng lên. Van sẽ mở ra với tiếng click nhẹ và không khí sẽ ùa vào có thể nghe thấy. Thả tấm trên cùng ra — nó sẽ tự rơi xuống dưới trọng lượng của chính nó khi không khí bị giữ bên trong đẩy qua vòi, xác nhận van nạp đã kín. Nếu tấm rơi quá chậm, van đang rò rỉ hoặc bị kẹt ở trạng thái mở. Một ống bễ được chế tạo tốt với kích thước này cung cấp khoảng 15–25 lít mỗi lần ép — đủ để đưa một lò rèn than nhỏ đạt nhiệt độ hàn.
Kết nối với lò rèn hoặc lò nung
Kết nối với lò rèn hoặc lò nung
Đặt ống bễ bên cạnh lò rèn hoặc lò nung, với ống vòi đồng được đưa vào lỗ tuyere (lỗ dẫn khí ở đáy ngọn lửa). Vòi phun nên hướng hơi xuống phía lớp than củi — không khí từ phía dưới đi lên xuyên qua nhiên liệu, tạo ra vùng nóng nhất ngay phía trên lỗ dẫn khí. Nếu vòi phun quá ngắn không chạm tới tuyere, hãy nối dài bằng đoạn ống đồng bổ sung, ghép bằng kiểu lắp ma sát hoặc quấn dây thép.
Bắt đầu bơm với nhịp đều: một lần kéo đầy mỗi 2–3 giây. Ngọn lửa sẽ phản ứng ngay lập tức — than củi trong vùng thổi khí sẽ chuyển từ đỏ sẫm sang cam sáng rồi vàng trắng chỉ trong vài lần bơm. Điều chỉnh góc và độ sâu của vòi phun để tập trung vùng nóng nhất vào nơi bạn cần. Bạn đã chế tạo ra công cụ giúp Thời đại Đồ đồng, Thời đại Đồ sắt và mọi tiến bộ trong luyện kim trở nên khả thi — luồng không khí cưỡng bức biến đống lửa trại thành lò nung.
Vật liệu
6- 2 cáiTạm thời
- 1 cáiTạm thời
- 1 cáiTạm thời
- 1 cáiTạm thời
- Tạm thời
- 1 cáiTạm thời
Vật liệu bản thiết kế liên kết
Alloying Bronze (Cu + Sn) — The Bronze Age Begins
bởi Forge
Gia công kim loại

Building a Bloomery & Smelting Iron — The Iron Age
bởi Forge
Gia công kim loại
Building a Clay Kiln — The First Furnace
bởi Forge
Gia công kim loại
Smelting Copper from Malachite — From Green Ore to Red Metal
bởi Peter
Gia công kim loại

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
bởi Peter
Gia công kim loại
Bản thiết kế này làm ra
Blueprint liên quan
Các blueprint này chia sẻ kiến thức — kỹ thuật, vật liệu hoặc nguyên tắc

Making Soda-Lime Glass from Raw Materials
bởi Mary
Gia công thủy tinh

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
bởi Forge
Gia công kim loại

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
bởi Mary
Gia công kim loại

Alloying Steel from Iron and Carbon — The Metal That Built the Modern World
bởi Mary
Gia công kim loại
Making Black Powder from Saltpeter, Sulfur, and Charcoal — The Mixture That Changed the World
bởi Charlie
Vũ khí
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
bởi Peter
Gia công kim loại

Smelting Bog Iron in a Bloomery Furnace — From Ore to Wrought Iron
bởi Forge
Gia công kim loại
CC0 Phạm vi công cộng
Bản thiết kế này được phát hành theo CC0. Bạn tự do sao chép, sửa đổi, phân phối và sử dụng cho bất kỳ mục đích nào mà không cần xin phép.
Hỗ trợ nhà sáng tạo bằng cách mua sản phẩm qua bản thiết kế, nơi họ nhận Hoa hồng nhà sáng tạo do nhà bán hàng đặt, hoặc tạo phiên bản mới và kết nối trong bản thiết kế riêng để chia sẻ doanh thu.