ARTE
BELEZA E BEM-ESTAR
ARTESANATO
CULTURA E HISTÓRIA
ENTRETENIMENTO
MEIO AMBIENTE
COMIDA E BEBIDAS
ENGENHARIA REVERSA
CIÊNCIAS
ESPORTES
TECNOLOGIA
TECNOLOGIA VESTÍVEL
English


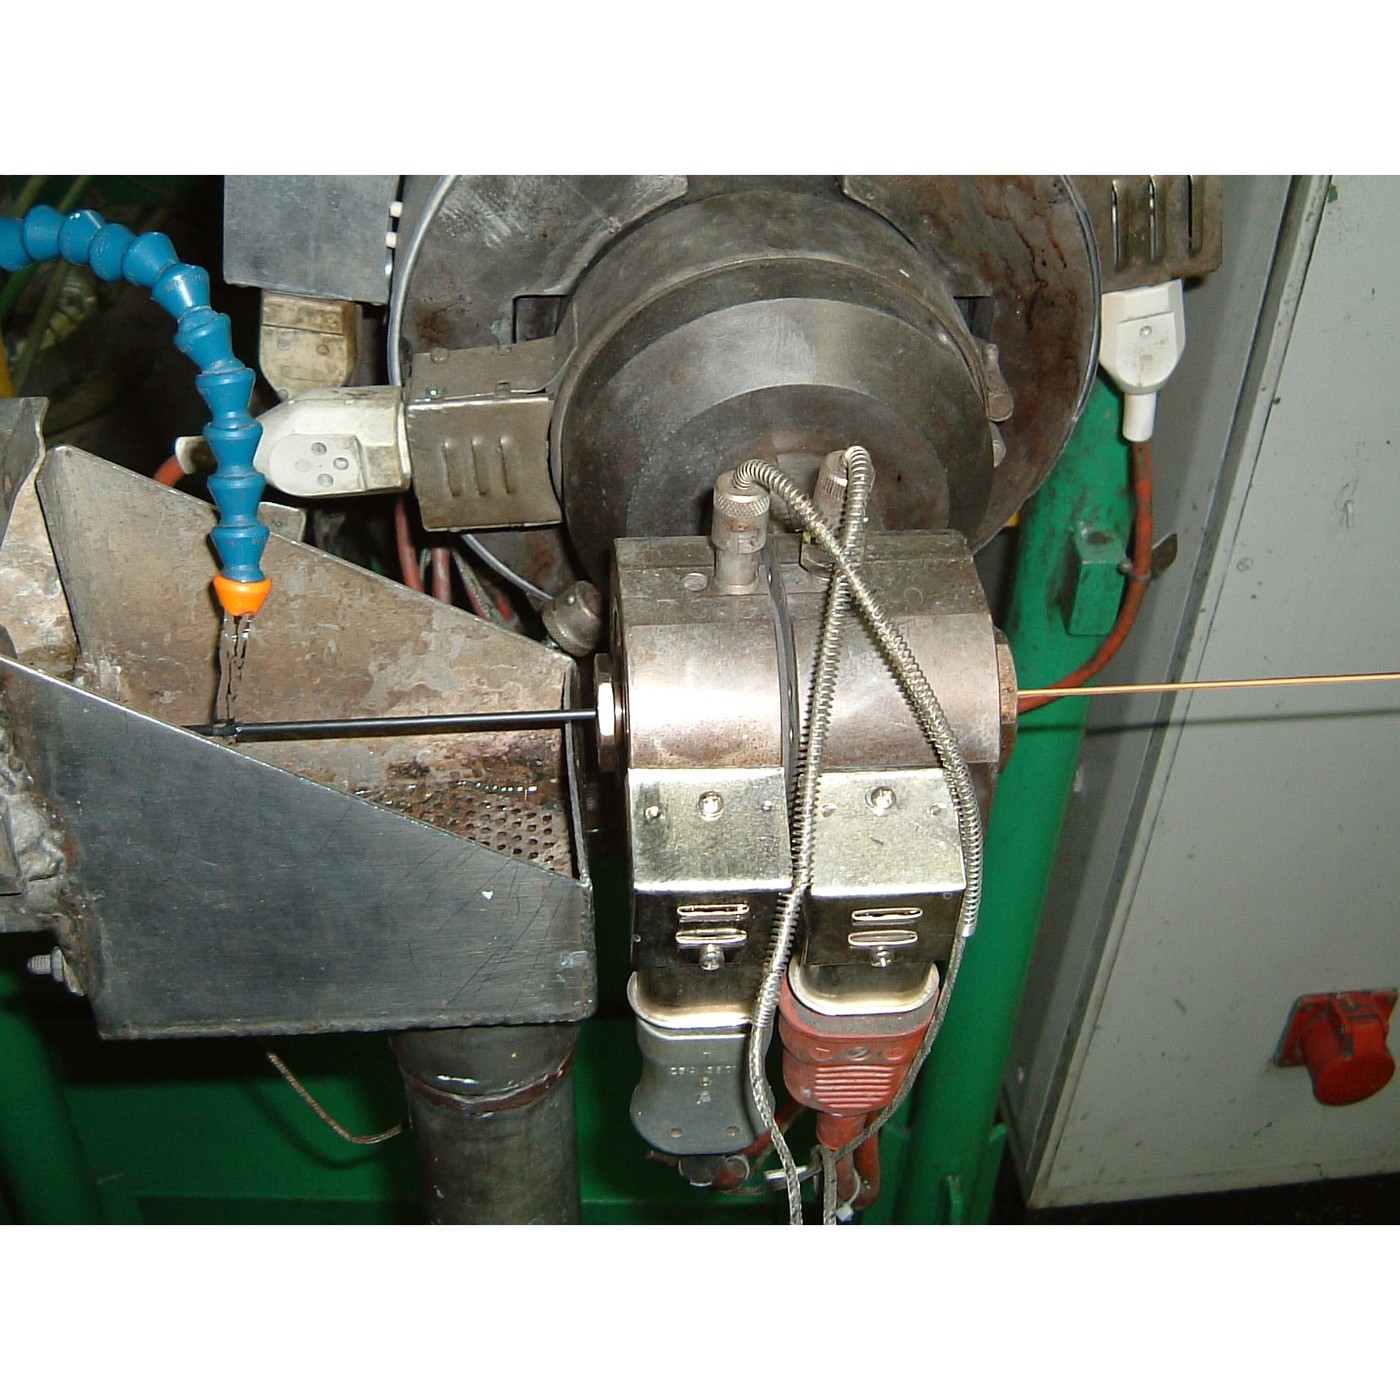
Extrusão de um Perfil e Sopro de Filme
A moldagem produz uma peça de cada vez e precisa de um ferramental para cada uma. A extrusão faz o oposto: uma fieira produz um comprimento contínuo de secção constante, enquanto for alimentada, e o custo do ferramental é diluído em quilómetros, e não em peças.
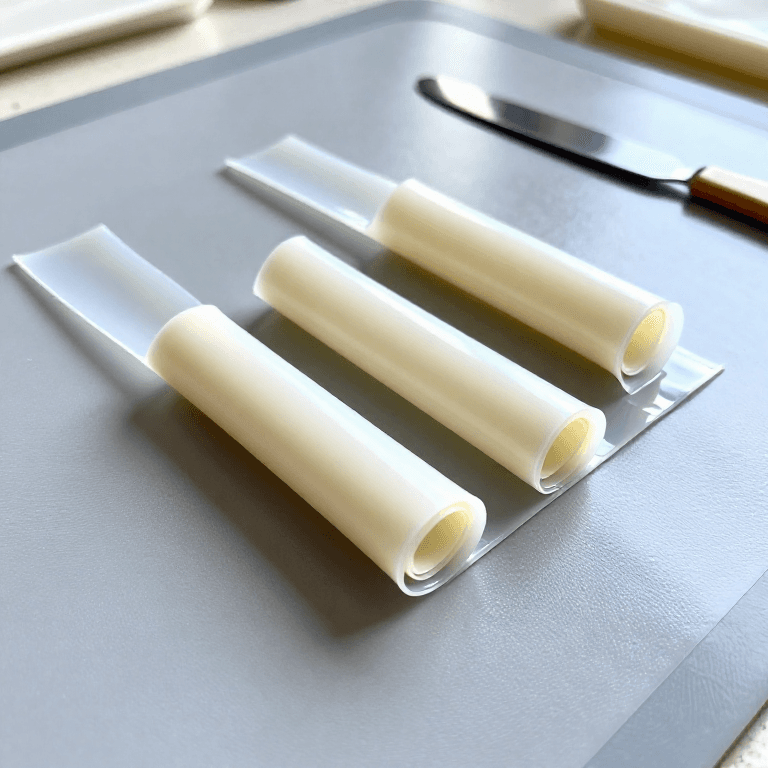
Tubo, caixilho de janela, isolamento de cabo, filamento, mangueira de jardim, borracha de vedação, a folha de que parte a termoformagem por vácuo do nível 2 e — após mais um percurso — o filme de embalagem mais fino do mundo, tudo sai de uma extrusora.
O problema é que **a fieira não determina a forma**. O polímero recua ao sair — o inchamento da fieira — e o puxador estica-o de volta. Acertar numa secção é uma questão de cortar a fieira de forma errada exatamente da maneira que anula ambos os efeitos.
Intermediário
Cerca de 3 horas
Instruções
1
1
Veja o inchamento da extrusão acontecer em uma máquina que você já tem
Veja o inchamento da extrusão acontecer em uma máquina que você já tem
Um bico de impressora 3D é uma matriz de extrusão, e ele incha como uma. Esta é a demonstração mais limpa disponível em uma bancada.
Aqueça o hotend até a temperatura de impressão com o bico afastado da mesa e extrude lentamente no ar. Capture o filamento, deixe-o esfriar e meça-o com o micrômetro.
Ele é **maior que o bico**. Um bico de 0,4 mm normalmente produz um filamento livre de 0,45 a 0,55 mm, dependendo do polímero e da temperatura. Faça isso para PLA, PETG e ABS e tabule a razão de inchamento para cada um.
Em seguida, altere as condições e observe a razão variar:
- **Extrude mais rápido.** O inchamento aumenta, porque as cadeias são estiradas com mais intensidade na matriz e se contraem mais.
- **Extrude mais quente.** O inchamento diminui, porque as cadeias têm tempo para relaxar antes de solidificarem.
Agora cancele o efeito. Extrude no ar e, com uma pinça, puxe o filamento mais rápido do que ele sai. Meça novamente: o filamento fica mais fino que o bico. Isso é **redução por estiramento (draw-down)**, e em uma linha real é exatamente o que o sistema de tração (haul-off) faz, em uma taxa controlada.
Esses dois efeitos, em oposição, são a essência de todo o controle da extrusão de perfis. O passo 4 coloca números na combinação.
Materiais para este passo:
 Filamento de PLA1 peça
 Filamento PETG1 peça
 Filamento ABS1 peça
Ferramentas necessárias:
 Impressora 3D
 Micrómetro
 Paquímetro digital de 6 polegadas
 Termómetro de infravermelhos
 Cronómetro
 Pinça de pontas finas
 Óculos de segurança
 Caderno de laboratório (com cópia)
2
2
Extrair um perfil e encontrar a espessura
Extrair um perfil e encontrar a espessura
Agora faça uma seção moldada em vez de uma redonda. Você precisa de uma matriz pequena: uma placa com uma fenda ou um corte em cruz, montada onde o filamento sai.
A versão mais barata que funciona é uma **placa de matriz para bico de impressora**: uma placa fina de latão ou alumínio, furada e limada com uma fenda de 2 mm, mantida a um milímetro abaixo do bico em uma braçadeira para que o extrudado seja forçado através dela. Rudimentar, quente e trabalhoso, mas demonstra as duas coisas que importam.
**O canal (land).** A seção paralela da matriz, após o afunilamento. Um canal curto proporciona mais inchaço e uma superfície mais rugosa; um canal mais longo permite que as cadeias relaxem dentro da matriz e resulta em uma seção mais estável e precisa. Faça duas placas, uma com canal de 1 mm e outra com 4 mm, e compare o extrudado.
**Fluxo irregular.** Extrude através de uma fenda mais larga em uma extremidade. O fundido sai mais rápido onde a matriz está mais aberta, de modo que o perfil se curva em direção ao lado lento ao sair. Todo perfil assimétrico faz isso, e uma matriz real é usinada com comprimentos de canal deliberadamente desiguais para equilibrar o fluxo, por isso uma matriz de extrusão é ajustada manualmente na máquina e não finalizada na etapa CAD.
Resfrie o extrudado como uma linha real: passe-o por uma bandeja rasa de água a alguns centímetros da matriz. Observe que resfriar rápido demais congela o exterior enquanto o interior ainda está encolhendo, e a seção se curva.
Polímero fundido a 200–260 °C, uma placa de latão quente e água em proximidade. Protetor facial, luvas, uma braçadeira estável, e nunca tente pegar com as mãos um filamento quente que cai.
Materiais para este passo:
Filamento de PLA1 peça Chapa de alumínio1 peça
Ferramentas necessárias:
Impressora 3D Limas (lima de mão)
 Jogo de limas
 Engenho de furar
 Torno de bancadaPaquímetro digital de 6 polegadasMicrómetroTermómetro de infravermelhos
 Protetor facialÓculos de segurança
 Luvas de trabalho em couro
 Hotte (com conduta)Caderno de laboratório (com cópia)
3
3
Sopre um filme e sinta a diferença que a orientação faz
Sopre um filme e sinta a diferença que a orientação faz
O filme soprado é extrusão com o estiramento no máximo: o polímero fundido sai de uma fieira anular como um tubo fino, o ar o infla até várias vezes o seu diâmetro enquanto um par de rolos o puxa para cima muitas vezes mais rápido do que saiu. Ele solidifica no ar, esticado nos dois sentidos ao mesmo tempo.
Não é possível soprar filme numa bancada, mas é possível produzir a *propriedade* que ele tem e comprovar que ela importa, que é justamente a parte que vale a pena conhecer.
Pegue uma sacola plástica ou um pedaço de filme de embalagem. Corte duas tiras, uma no sentido do rolo e outra transversal a ele — o sentido do rolo geralmente é óbvio pelas linhas de dobra ou por qualquer impressão.
Rasgue as duas com a mão. Uma rasga de forma limpa e fácil em linha reta; a outra resiste e desvia. Em seguida, puxe as duas até a ruptura com o dinamômetro de mola e registre a força.
Essa diferença é a **orientação**: as cadeias estão mais alinhadas numa direção do que na outra, então o filme é resistente ao longo delas e se separa entre elas. Uma sacola que rasga lindamente no sentido do comprimento e não transversalmente é uma sacola cuja razão de sopro e razão de estiramento não estavam balanceadas.
Agora faça o mesmo teste com um pedaço de filme **extrusado plano (cast)** — filme de PVC para cozinha, ou uma folha cortada do estoque da etapa de termoformagem a vácuo. Ele se comporta de maneira bem mais uniforme nas duas direções e também é mais fraco. Esse é o compromisso: a orientação confere resistência na direção em que é orientada e a retira da outra.
Guarde esse resultado. O próximo nível leva isso muito mais longe e transforma o material em uma garrafa.
Ferramentas necessárias:
 Dinamómetro (balança de mola)Paquímetro digital de 6 polegadasMicrómetro
 Régua
 X-ato (faca de precisão)
 Microscópio digital
 Papel milimétricoÓculos de segurançaCaderno de laboratório (com cópia)
 Placa de polipropileno (A4)
 Filme de polietileno
4
4
Inchamento, estiramento e a espessura do filme
Inchamento, estiramento e a espessura do filme
A carregar o notebook Jupyter…
Ferramentas necessárias:
Papel milimétrico5
5
História e contexto
História e contexto
**Atribuição, declarada com honestidade.** Nenhuma patente isolada é reivindicada para este degrau. A extrusão por rosca de plásticos surgiu da indústria da borracha ao longo do século XIX e estava plenamente estabelecida na década de 1930; o catálogo já considera o degrau da extrusão de tubos de chumbo como seu ancestral na metalurgia. Dezenas de depósitos de patente cobrem matrizes, roscas e compensações de inchamento da matriz específicas; nenhuma delas é *a* patente da extrusão, e afirmar uma seria inventar uma organização que a história não possui.
**O que isso faz pela economia.** A extrusão é a forma mais barata de converter polímero em geometria útil, pois a ferramenta opera continuamente e seu custo é distribuído pelo comprimento, e não por peças. Por isso os objetos plásticos mais baratos do mundo — filme, saco, tubo, perfil — são extrudados, e por isso uma pequena peça moldada pode custar mais do que um metro de seção extrudada que pesa dez vezes mais.
**A orientação é a ideia a levar adiante.** Tudo o que vem depois da matriz em uma linha de filme ou fibra existe para estirar o polímero enquanto ele solidifica, pois o estiramento alinha as cadeias, e cadeias alinhadas são muito mais resistentes. O próximo degrau é esse mesmo princípio, aplicado deliberadamente em duas direções, para fazer uma garrafa que suporte cinco bar.
**Limites honestos.** A extrusão produz seções constantes e nada além disso; qualquer variação ao longo do comprimento precisa ser adicionada depois. As tolerâncias são bem mais frouxas do que na moldagem, e variam com a velocidade da linha, a temperatura da massa fundida e o resfriamento. O inchamento da matriz não é calculável com precisão útil para um composto real, por isso as matrizes são usinadas, testadas, medidas e reusinadas; o trabalho de bancada no passo 2 é uma pequena versão honesta exatamente desse ciclo. E o processo não perdoa matéria-prima úmida: polímeros higroscópicos precisam ser secos, ou a água vaporiza na matriz e o extrudado sai espumado e com estrias.
Materiais
4- 1 peçaReferência
- 1 peçaReferência
- 1 peçaReferência
- 1 peçaReferência
Ferramentas necessárias
22- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
Blueprints relacionados
Estes blueprints compartilham conhecimento — técnicas, materiais ou princípios


CC0 Domínio Público
Este blueprint é liberado sob CC0. Você é livre para copiar, modificar, distribuir e usar este trabalho para qualquer finalidade, sem pedir permissão.
Apoie o Maker comprando produtos através do Blueprint, onde ele ganha uma Comissão Maker definida pelos vendedores, ou crie uma nova versão deste Blueprint e inclua-o como conexão no seu próprio Blueprint para compartilhar receita.