
在传统日式炼钢炉(Tatara)中冶炼玉钢——日本传统炼钢工艺
说明
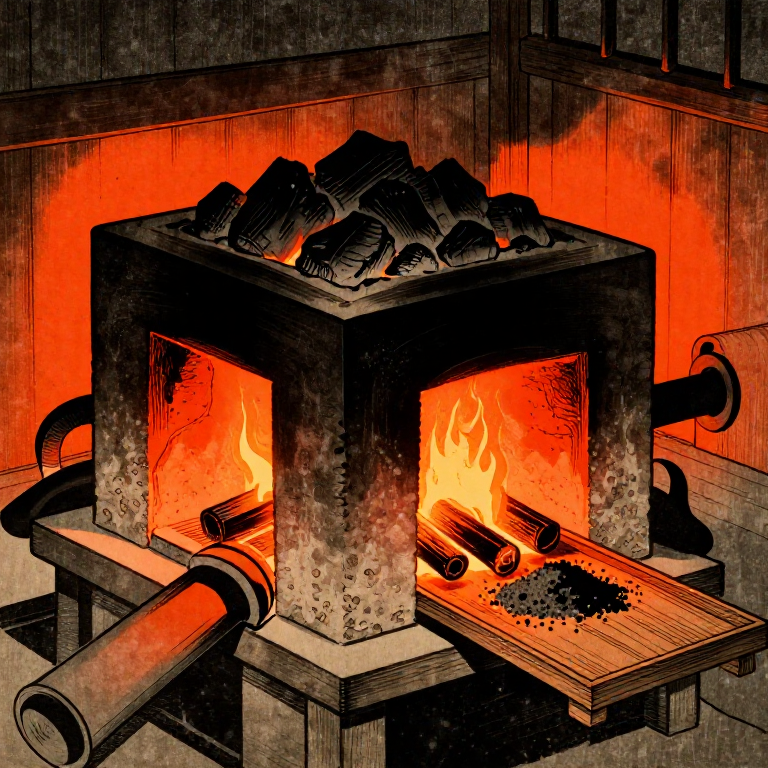
建造蹈鞴炉
建造蹈鞴炉
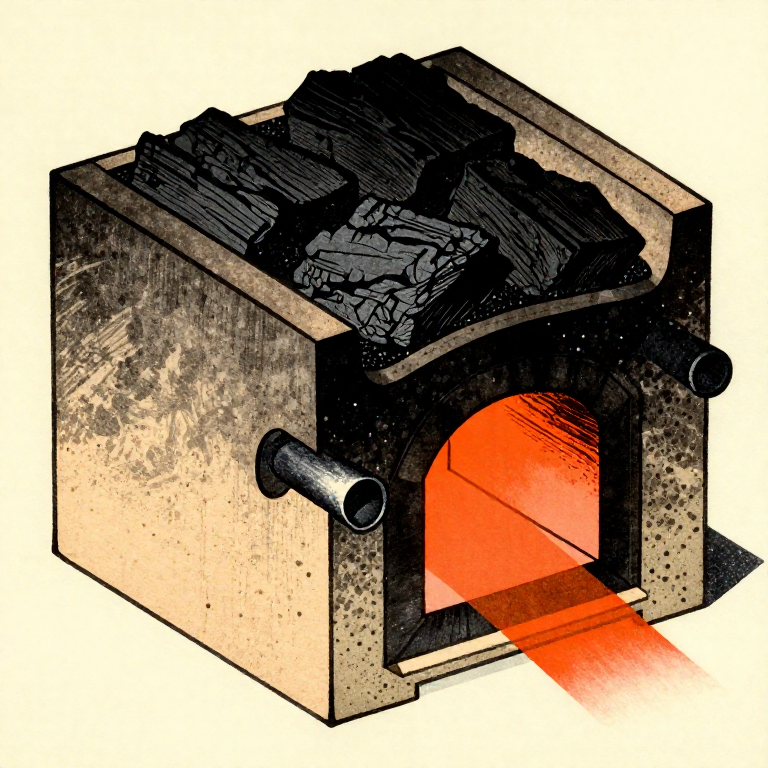
使用掺有稻草的耐火黏土建造一个长约120厘米、宽40厘米、高120厘米的矩形箱式炉,以提高抗热震性。炉壁厚度应为10-15厘米。将炉体建在高起的沙床上,使湿气能够排出,防止烧制时发生蒸汽爆炸。沿炉体两长边每隔15-20厘米安装风口(进气孔),位置距底座10-15厘米。这些孔用于接入吹风箱(fuigo bellows)的喷嘴。首次烧制前,应使炉体充分干燥至少一周,以防残余水分导致开裂。
此步骤所需材料:
 木炭(破碎)12-15 kg 公斤
 野生黏土50-60 kg for furnace construction 公斤
 细砂20 kg 公斤
预热并装填炉子
预热并装填炉子
在炉中装满木炭并点火。持续操作风箱,使炉内温度升至1200摄氏度以上。在加入铁砂之前,木炭层应烧至白炽状态。装料时,通过敞开的炉顶交替加入碎木炭和砂铁(satetsu)铁砂。每次装料加入约2-3千克铁砂,随后铺一层木炭。每个装料周期大约需要30分钟。木炭燃烧产生的一氧化碳将砂中的氧化铁(Fe2O3)还原为金属铁,金属铁在炉内下降过程中吸收木炭中的碳。
保持三天的冶炼
保持三天的冶炼
连续不间断地进行约72小时的装料过程,每30分钟添加一次铁砂和木炭。风箱必须持续运转以维持温度。炉渣(一种玻璃质的硅酸铁)会在炉底聚集,必须定期通过炉底的一个孔放出。炉渣的颜色反映炉况:深色流动的炉渣表示还原良好,而浓稠糊状的炉渣则表明温度过低。随着冶炼的进行,还原出的铁和钢会在炉底聚集成一大块称为“kera”的团块。
打开炉子并取出铁块
打开炉子并取出铁块
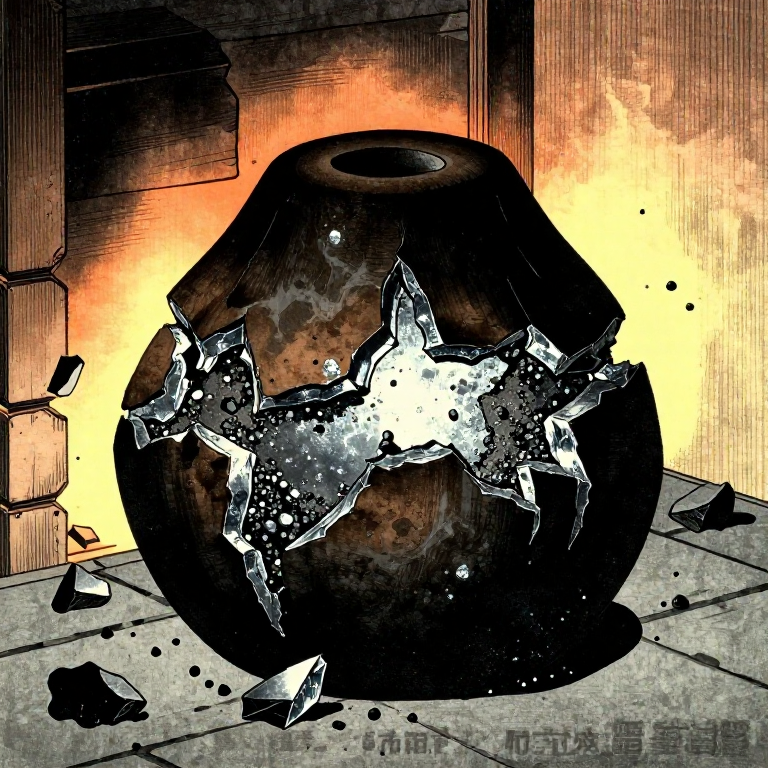
最后一次装料后,让炉子冷却数小时。然后用大锤打碎前壁,取出铁块(kera)。该铁块是由8-10公斤铁砂炼出的、重约2-3公斤的粗糙钢铁与铁的混合物。铁块中含有不同碳含量的区域:高碳玉钢(tamahagane,1.0-1.5% C)位于上部,那里与木炭接触最多;而低碳铁(hocho-tetsu)则沉积在底部。随后用大锤将铁块敲碎,以显露其内部结构。
分级整理钢材
分级整理钢材
用重锤将铁块(kera)敲成拳头大小的碎块。检查断口表面,按碳含量对钢材进行分级。高碳玉钢(tamahagane)的断口明亮、晶粒细密,呈银白色。低碳铁的断口则更呈纤维状,颜色偏灰。中碳钢介于两者之间。将碎块按等级分别堆放。高碳碎块(hagane)将构成刀刃的切削部分,而低碳碎块(shingane)则成为柔软的芯部。一次典型的tatara冶炼从原始铁块中可得约1-2公斤可用玉钢(tamahagane),代表了适合刀剑锻造的最高品质钢材。
材料
7- 12-15 kg 公斤占位符
- 50-60 kg for furnace construction 公斤占位符
- 20 kg 公斤占位符
- 8-10 kg 个占位符
- 2-3 kg 个占位符
- 20 kg 个占位符
- 1 个占位符
已连接蓝图材料





CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。