
从铁和碳合金化制钢——塑造现代世界的金属
钢是铁与碳的合金,碳含量通常按重量计在0.2%至2.1%之间。这一狭窄的成分范围使柔软、可锻的熟铁转变为可以淬火、回火并具有弹性的材料——这些特性使钢成为文明的支柱,从剑和弹簧到桥梁和摩天大楼。
铁与钢的区别肉眼无法察觉,但在性能上却具有根本性的变化。纯铁(铁素体)很软——由纯铁制成的钉子很容易弯曲。只需添加0.8%的碳,铁就会变成珠光体:一种由铁素体和渗碳体(碳化铁,Fe₃C)组成的微观层状结构,硬度和强度都显著提高。碳含量超过0.8%时,合金变为过共析钢,过量的渗碳体使其更硬,但脆性也越来越大。整个钢铁冶金科学都围绕着控制这一微小比例的碳含量以及合金的冷却速率展开。
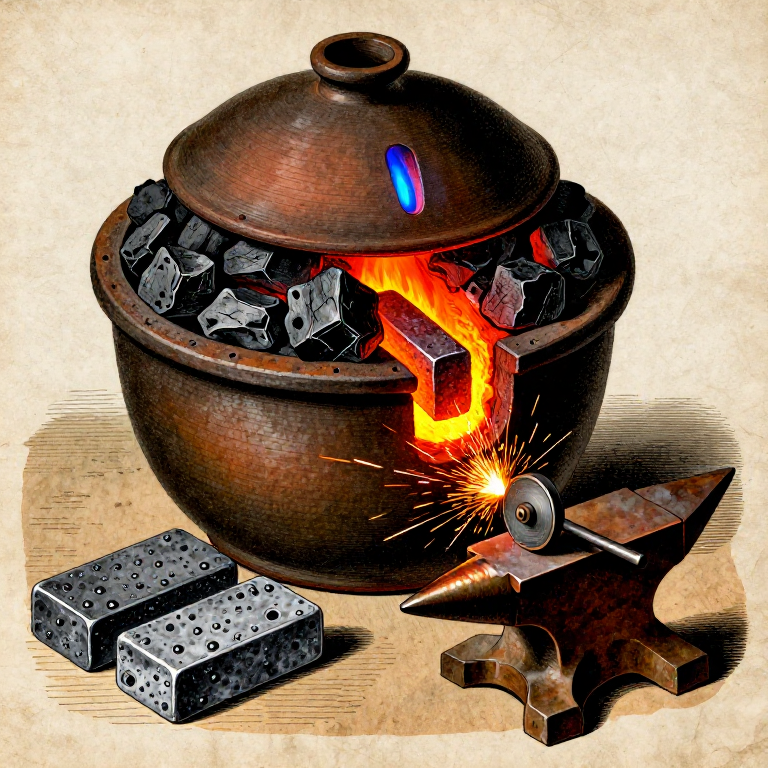
历史上,炼钢主要通过两种途径实现:渗碳(将熟铁与木炭接触加热,使碳渗入铁中)和脱碳(通过氧化去除铸铁中的多余碳)。本蓝图介绍的是渗碳法——也称为固体渗碳,这是从古代到18世纪主要的炼钢工艺。你需要将熟铁条与木炭一起装入密封的粘土坩埚中,并将组件加热至约900–950 °C,持续数小时。木炭中的碳原子扩散进入铁的晶格,使表层转变为钢。所得产物称为泡钢,因表面因困住的气体形成的气泡而得名。
HAZARD: 此过程需要维持高于900 °C的温度。熔融氧化皮、高温金属和一氧化碳气体均会存在。请在户外或强力强制通风条件下操作。佩戴P100呼吸器、护目镜、皮质长手套和皮围裙。切勿在坩埚处于高温时打开——空气的涌入可能引发一氧化碳燃烧的火焰。
说明
了解铁碳相图
了解铁碳相图
铁碳相图是冶金学中最重要的图表。在室温下,铁以铁素体(α-铁)的形式存在:体心立方结构,柔软,具有磁性。当加热到727 °C以上(共析温度)时,铁转变为奥氏体(γ-铁):面心立方结构,无磁性,而且关键的是,能够溶解远多于铁素体的碳。铁素体仅能溶解0.022%的碳;奥氏体最多可溶解2.14%的碳。
这就是渗碳法起作用的原因:在900–950 °C时,铁的表面为奥氏体,它会从周围的木炭中吸收碳。当钢缓慢冷却时,奥氏体转变回铁素体加渗碳体(Fe₃C),排列成层状的珠光体组织。如果快速冷却(淬火),奥氏体则被固定为马氏体——一种极其坚硬、脆性大的体心四方结构。钢的所有热处理——淬火、回火、退火——都是对这些相变过程的操控。
选择并准备熟铁
选择并准备熟铁
从熟铁开始——这是一种低碳铁(碳含量低于0.08%),经过海绵铁炼制(bloom-smelted)和锤锻,以压实金属并排出炉渣。铁料应当干净,不得有严重锈蚀或氧化皮,理想形式为扁条,厚约5–10 mm,宽约20–30 mm。较薄的铁条渗碳更快,因为碳必须从表面向内扩散——一根10 mm厚的铁条在925 °C下大约需要8小时才能完全渗碳至中心。
如果从海绵铁块或粗铁开始,请先将其锻造成扁条。用钢丝刷或锉刀清除表面的氧化皮(氧化铁),因为它会阻碍碳的扩散。请称量铁条——渗碳后需再次称重,以计算吸收的碳量(钢的重量会因加入的碳而增加)。
此步骤所需材料:
 铁矿石(沼铁矿 / 赤铁矿 / 磁铁矿)1 个
所需工具:
 金属锉
 精密数字天平
为渗碳包准备木炭
为渗碳包准备木炭
将硬木木炭破碎成约5–10 mm见方的颗粒——要足够小以便紧密填充在铁条周围,又要足够大以保持气隙,使一氧化碳气体能够循环流通。木炭是碳源:在高温下,它与微量的氧气和水分发生反应,生成一氧化碳(CO),这才是真正的渗碳剂。一氧化碳气体在铁表面分解,沉积出原子态碳,并扩散进入金属中。
所需木炭的重量约为铁的3–4倍。对于500克铁条,应准备1.5–2 kg破碎木炭。一些历史配方会在填料中加入有机物(骨粉、皮革碎料、烟灰)——这些物质在高温下分解,可提供额外的碳和氮。对于本蓝图而言,纯硬木木炭已经足够,并且能产生最可预测的结果。
此步骤所需材料:
 木炭2 公斤
所需工具:
 锤子
构建或准备渗碳坩埚
构建或准备渗碳坩埚
坩埚必须密封,以防止木炭在炉内气氛中直接烧尽。应使用带紧密配合盖子的深耐火粘土坩埚,或用耐火砖和耐火粘土砌筑渗碳箱。容器必须能承受950 °C达8小时以上而不开裂。粘土-石墨坩埚最为理想——它耐火,不与内容物发生反应,并且可以用粘土泥(将耐火粘土与水调成的膏状物涂抹在盖子接缝周围)密封。
坩埚必须足够大,以容纳所有铁条,并且四周至少有25 mm的木炭填充层。空气不得有直接通路接触木炭——任何空气泄漏都会导致木炭燃烧而非渗碳,浪费燃料并产生不均匀的结果。
所需工具:
 耐火黏土坩埚
 耐火砖
将铁条用木炭包裹后放入坩埚内
将铁条用木炭包裹后放入坩埚内
在坩埚底部铺一层25 mm厚的碎木炭。将第一根铁条放在这层木炭上,确保其不接触坩埚壁——四周至少留出15 mm的间隙。再覆盖一层15–20 mm厚的木炭,轻轻压实以消除较大的气穴。放置下一根铁条,确保铁条之间互不接触(木炭必须完全包围每一件)。继续分层铺放,直至所有铁条装填完毕。
最上层铺一层25 mm厚的木炭作为封顶。铁条必须完全埋入木炭中——任何暴露的铁在该部位都不会渗碳。用粘土泥密封坩埚盖:将耐火黏土与水混合成稠膏状,沿盖缝涂抹一圈10 mm厚的泥条,并抹平形成连续密封。在放入炉中之前,让泥料自然风干至少30分钟。盖上开一个小通气孔(2–3 mm),使气压能够排出而不致破坏密封。
准备熔炉并升温至渗碳温度
准备熔炉并升温至渗碳温度
将密封的坩埚放入带风箱的木炭炉或丙烷燃烧炉中。炉温必须在整个渗碳保温期间维持在900–950 °C,通常持续6–10小时,具体取决于铁条的厚度。这是奥氏体形成、碳扩散以有效速率进行的关键温度范围。低于850 °C时,扩散过于缓慢;高于1000 °C时,铁可能在晶界处开始熔化(过烧),毁坏钢材。
缓慢启动熔炉,在1–2小时内将坩埚升温至目标温度,以避免热冲击。随着封泥干燥以及坩埚膨胀,封泥可能会轻微开裂;这属于正常现象。注意观察排气孔处是否有小的蓝色火焰——这是逸出的一氧化碳在燃烧,表明坩埚内的渗碳反应正在进行。
此步骤所需材料:
木炭10 公斤所需工具:
 风箱
 密闭式护目镜
 长袖皮手套
 皮革围裙
保持渗碳浸渍
保持渗碳浸渍
将炉温保持在900–950 °C,持续6–10小时。时长取决于钢条厚度:在925 °C下,碳在铁中大约每小时扩散1 mm。5 mm厚的钢条(至中心2.5 mm)需要约6小时才能完全渗碳贯穿;10 mm的钢条需要10小时以上。保温不足会产生表面硬化钢(表面硬、芯部软)——对某些应用有用,但并非均匀的合金。
通过观察坩埚的颜色来监控炉温:暗樱红约为750 °C(过低);亮樱红为850 °C;橙色为950 °C;黄橙色为1050 °C(过高)。保持炉内木炭层,根据需要添加燃料。保持风箱稳定运行——供气中断会导致温度下降,重新加热既浪费时间又浪费燃料。在整个保温过程中,通风孔处的蓝色火焰应持续稳定燃烧。
所需工具:
风箱 P100 防毒面具
 长柄夹钳
在炉中缓慢冷却坩埚
在炉中缓慢冷却坩埚
在完成全部保温时间后,停止添加燃料并停止鼓风。让坩埚在炉中冷却——根据炉体质量不同,这可能需要6至12小时。缓慢冷却至关重要:它使奥氏体转变为珠光体(平衡态的铁素体加渗碳体组织),从而得到硬度高而不脆的钢。在此阶段快速冷却会产生马氏体——极其坚硬,但若不进行后续回火,对大多数用途而言过于脆硬。
在坩埚仍高于暗红热时,请勿打开或扰动它。若木炭包仍然很热时打开密封,会引入氧气,使木炭燃烧并使钢材表面氧化(脱碳)——从而抵消你花费数小时才获得的渗碳效果。耐心至关重要。当可以戴厚手套处理坩埚时(温度低于约200 °C),即可打开。
打开坩埚,取出泡钢
打开坩埚,取出泡钢
打破粘土封泥并取下盖子。炉内的木炭会部分被消耗,比原始填料更轻、更易碎。小心地从木炭床中取出铁条,此时它们已成为钢条。表面会呈现典型的起泡现象——即在渗碳过程中,气体被困在表层氧化皮下方而形成的凸起气泡。这就是“泡钢”一词的由来,也证明渗碳成功。
钢条表面还会覆盖一层薄薄的氧化皮(氧化铁),并可能附着木炭碎屑。用钢丝刷或锉刀将表面清理干净,以露出下面的钢材。其颜色和表面质地与原始熟铁明显不同:与熟铁纤维状、较浅的灰色相比,钢材晶粒更细,通常呈现略深且更均匀的灰色外观。
所需工具:
 坩埚钳长袖皮手套金属锉
通过火花测试和淬火来检验钢材
通过火花测试和淬火来检验钢材
碳含量最简单的现场测试是火花测试:将钢材接触砂轮或粗锉刀,观察火花。熟铁(低碳)产生长而平滑的橙黄色火花流,分叉较少。中碳钢(0.4–0.6%)产生较短、较明亮的火花,并有明显的分叉。高碳钢(0.8%以上)产生非常短、耀眼的白色火花,末端有爆裂状的火星。将你的渗碳钢火花与已知的熟铁火花进行比较——差异应当非常明显。
如需进行确定性测试,将一小块钢材加热至亮樱桃红色(约800 °C),然后在水中淬火。熟铁淬火后仍然柔软;已充分吸收碳的钢材则会变得极硬。尝试用锉刀锉削淬火后的工件——如果锉刀在表面滑过而无法切削,则说明钢材已成功淬硬。这可以确认碳含量高于约0.3%。
所需工具:
金属锉 淬火水桶
 锻造钳
锻打固结渗碳钢(可选:剪切钢)
锻打固结渗碳钢(可选:剪切钢)
单次渗碳形成的渗碳钢可能碳分布不均——表层碳含量较高,中心较低。为获得更均匀的合金,可将钢材折叠并锻焊。将钢条加热至亮黄白色(约1100 °C),对折后锤击焊合。重复此折叠与焊接循环3–4次。每次折叠都会使碳扩散的距离减半,且机械锻打使碳在整个截面上更均匀地重新分布。
这种经过折叠和固结的产品称为剪切钢(历史上用于剪刀和切削工具)。它比原始渗碳钢更均匀可靠。进一步精炼——在约1500 °C的坩埚中熔化渗碳钢——可得到坩埚钢(乌兹钢),即贝塞麦法出现之前可获得的最高品质钢材。坩埚钢熔炼所需温度超出大多数小型设备的能力,但渗碳后再折叠可以生产出优良的加工钢材。
所需工具:
 锻打锤锻造钳
 铁砧风箱
记录渗碳结果
记录渗碳结果
称量成品钢条的重量,并与初始重量进行比较。增重即为吸收的碳量——若目标含碳量为0.8%,500克铁料应增重约4克。实际增重会因浸泡时间、温度和钢条厚度而有所不同。记录渗碳参数:钢条尺寸、木炭种类和用量、浸泡时间、估计温度以及火花测试结果。
将坩埚钢(blister steel)存放于干燥处以防生锈。钢比熟铁生锈更快,因为碳夹杂物会形成电化学电池,加速腐蚀。若需长期储存,可涂覆油或蜡。钢材现已可用于锻造工具、刀刃或任何需要坚硬、强韧材料的用途。热处理(淬火与回火)可根据具体用途调整最终性能——这一主题直接建立在本图纸冶金基础之上。
所需工具:
精密数字天平已连接蓝图材料

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter 创作
金属加工

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
Charlie 创作
化学

Building a Box Bellows — The Breath That Makes Metal Obey Fire
Emma 创作
木工

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
Forge 创作
金属加工
此蓝图制作

相关蓝图
这些蓝图共享知识——技术、材料或原理

Building a Bloomery & Smelting Iron — The Iron Age
Forge 创作
金属加工

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
Mary 创作
金属加工
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter 创作
金属加工

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
Forge 创作
古代
CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。