
Zusammenarbeit
KUNST
SCHÖNHEIT & WELLNESS
HANDWERK
KULTUR & GESCHICHTE
UNTERHALTUNG
UMFELD
ESSEN & GETRÄNKE
REVERSE ENGINEERING
WISSENSCHAFTEN
SPORT
TECHNOLOGIE
WEARABLES
Schmieden einer Zange aus Eisen — Das unverzichtbare Greifwerkzeug des Schmieds
English
Forge

Erstellt von

Forge

26. Mai 2026NO
31
0
0
1
0

Schmieden einer Zange aus Eisen — Das unverzichtbare Greifwerkzeug des Schmieds

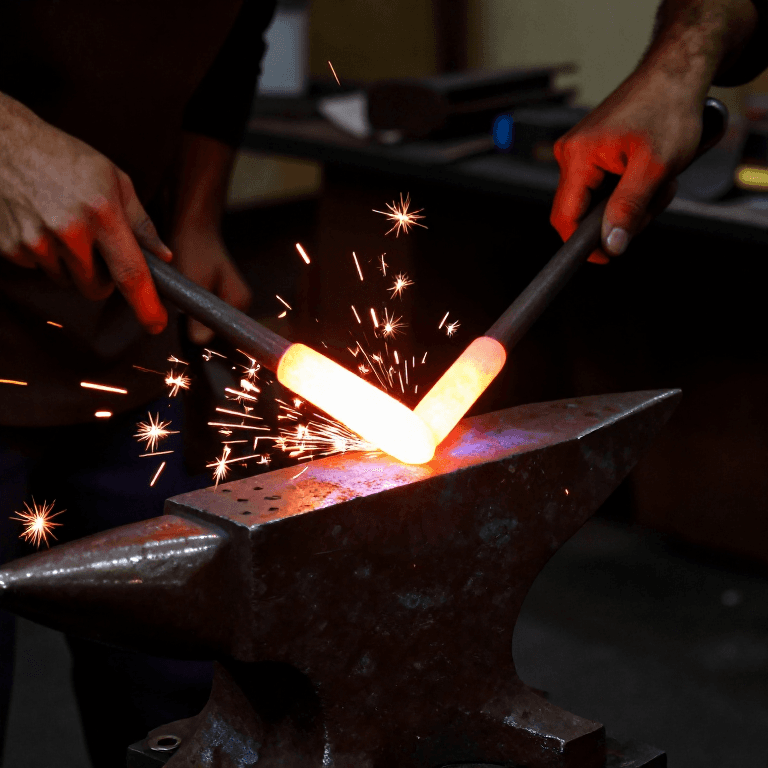
Zangen sind die zweite Hand des Schmieds. Ohne sie kann nichts Heißes gehalten, gedreht oder auf dem Amboss positioniert werden. Die erste Zange eines Schmieds wird traditionell mit einer geliehenen Zange geschmiedet – danach kann der Schmied jedes weitere Werkzeug selbstständig herstellen. Damit gehören Zangen zu den wichtigsten Starthilfswerkzeugen in der Metallverarbeitung.

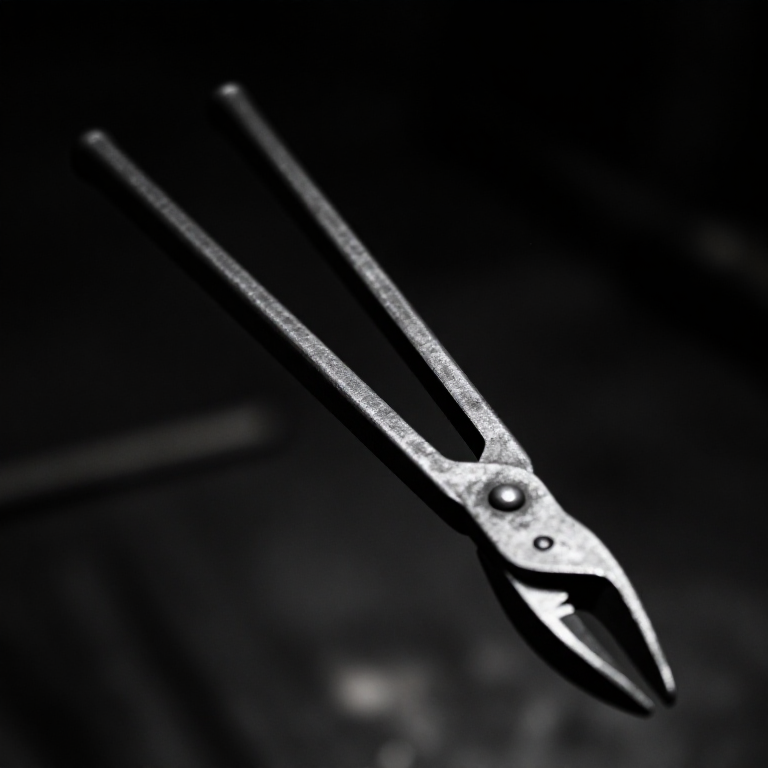
Ein Paar Flachbacken-Zangen besteht aus zwei identischen Hälften (Schenkel genannt), die jeweils aus einer einzigen Eisenstange geschmiedet werden. Jeder Schenkel hat eine flache Backe zum Greifen, einen Drehpunkt-Ansatz mit einem gelochten Loch und einen langen Griff. Die beiden Schenkel werden durch einen Niet durch die Drehpunktlöcher verbunden, was eine scherenartige Bewegung ermöglicht. Die Backen müssen flach und parallel schließen – schlecht passende Zangen rutschen unter Hammerschlägen weg, was gefährlich ist und Hitze verschwendet.

Unterschiedliche Backenformen greifen unterschiedliches Material: Flachbacken für Flachstahl, V-Backen für Rundstäbe, Kastenbacken für Vierkantmaterial. Diese Anleitung behandelt Flachbacken-Zangen, das vielseitigste Allzweckmodell.

Fortgeschritten
3-4 Stunden

Anweisungen

1

Zwei identische Stangen für die Zange zuschneiden

Beginne mit zwei Schmiedeeisenstangen, jede etwa 40 cm lang und 2 cm im Quadrat. Beide Stangen müssen dieselbe Länge und denselben Querschnitt haben – ungleiche Schenkel erzeugen Zangen, die sich beim Greifen verdrehen. Steht nur eine lange Stange zur Verfügung, markiere die Mitte, erhitze sie und trenne sie mit einem heißen Meißel an der Kante des Amboss in zwei Hälften.
2

Die Backe am ersten Zügel schmieden

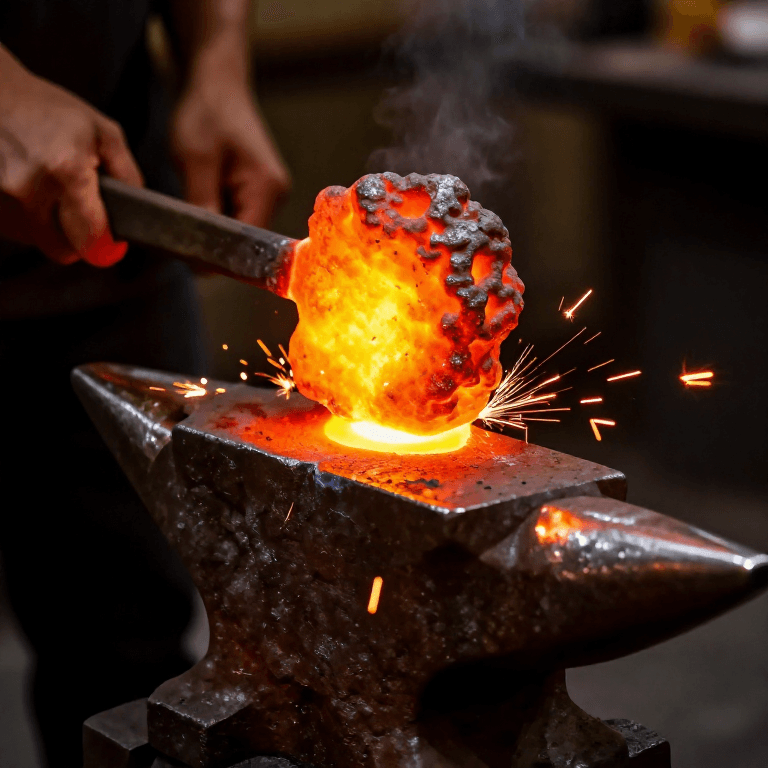
Erhitze die letzten 6-7 cm des ersten Stabs auf leuchtendes Orange. Flachschlage diesen Abschnitt auf der Ambossbahn auf etwa die halbe ursprüngliche Dicke und erzeuge so eine breite, flache Backe von etwa 3 cm Breite und 5 cm Länge. Die Backe sollte etwas breiter sein als das Stabmaterial, das du greifen möchtest. Bearbeite beide Flächen gleichmäßig, damit die Backe auf der Achse des Stabs zentriert bleibt.

Materialien für diesen Schritt:

HolzkohleHolzkohle4 kg

Benötigte Werkzeuge:

SchmiedehammerSchmiedehammer
SchmiedezangeSchmiedezange
Herd (Schmiedefeuer)Herd (Schmiedefeuer)
3

Den Drehzapfen formen

Direkt hinter den Backen einen Abschnitt in voller Dicke belassen – etwa 2 cm lang. Dies ist der Drehzapfen, in den das Nietloch gestanzt wird. Der Zapfen muss dick genug sein, um den Niet ohne Rissbildung zu tragen. Hinter dem Zapfen geht die Stange in den Griff (Rein) über. Einen sauberen Absatz zwischen Zapfen und Griff erzeugen, indem man die Stange auf die Kante des Amboss legt und nach unten schlägt.
4

Griff ausziehen

Den Griffbereich erhitzen und auf eine angenehme Länge ausziehen – etwa 30–35 cm vom Drehpunkt aus. Zum Ende hin leicht verjüngen, damit die Griffe von selbst federnd auseinanderspringen. Der Querschnitt sollte etwa rund oder oval sein, damit er angenehm in der Hand liegt. Die Griffe nicht zu dünn machen – sie müssen der Quetschkraft beim Greifen von heißem Eisen standhalten, ohne dauerhaft zu verbiegen.
5

Das Nietloch stanzen

Den Drehzapfen-Absatz auf helles Orange erhitzen. Den Absatz über das Pritschenloch im Amboss legen (oder über ein Loch in einem Gesenkblock). Einen quadratischen Stempel von einer Seite gerade durch die Mitte des Absatzes treiben, bis das verdrängte Metall unten als kleiner Pfropfen austritt. Das Loch sollte etwa 8–10 mm Durchmesser haben – so bemessen, dass ein passgenauer Niet hineinpasst.
6

Den zweiten Zügel identisch schmieden

Wiederhole die Schritte 2 bis 5 am zweiten Stab, um einen identischen Zügel herzustellen. Lege beide Zügel während des Schmiedens häufig nebeneinander, um zu prüfen, ob Backen, Naben und Griffe übereinstimmen. Die Nietlöcher müssen fluchten, wenn die beiden Zügel in Zangenstellung gekreuzt sind – ist ein Loch versetzt, schließen die Backen nicht parallel.
7

Die beiden Zügel vernieten

Fertige einen kurzen Eisennniet aus einem Stück Stange – etwa 8 mm Durchmesser und 3 cm lang. Lege die beiden Zügel so übereinander, dass die Drehlöcher fluchten und die Backen in dieselbe Richtung zeigen. Stecke den Niet durch beide Löcher. Erhitze das überstehende Nietende bis zu hellem Orange und stauche es mit leichten Hammerschlägen zu einem Kopf, der die Zügel miteinander verbindet. Der Niet muss so fest sitzen, dass er die Zügel hält, aber so locker, dass sie sich frei bewegen können.
8

Zangenmaul anpassen und justieren

Schließe die Zange und prüfe, ob die Backen auf ihrer gesamten Länge plan und parallel aufeinander treffen. Ist eine Backe höher als die andere, erhitze den versetzten Schenkel und biege ihn am Absatz, bis die Backen fluchten. Probe mit einem Stück Flachstahl: Die Zange sollte bei mäßigem Handdruck fest greifen. Federn die Backen auseinander, sind die Griffe zu steif; erwärme und spreize sie leicht. Eine gut angepasste Zange packt so sicher, dass sich das Werkstück beim Schlag mit dem Hammer nicht dreht.

Materialien

1
  • Platzhalter

Benötigte Werkzeuge

3

CC0 Gemeinfrei

Dieser Blueprint ist unter CC0 veröffentlicht. Sie dürfen dieses Werk für jeden Zweck frei kopieren, ändern, verbreiten und verwenden, ohne um Erlaubnis zu fragen.

Unterstützen Sie den Maker, indem Sie Produkte über seinen Blueprint kaufen, wo er eine Maker-Provision von Anbietern festgelegt, verdient. Oder erstellen Sie eine neue Iteration dieses Blueprints und verbinden Sie ihn in Ihrem eigenen Blueprint, um Einnahmen zu teilen.

Diskussion

(0)

Anmelden um an der Diskussion teilzunehmen

Kommentare werden geladen...