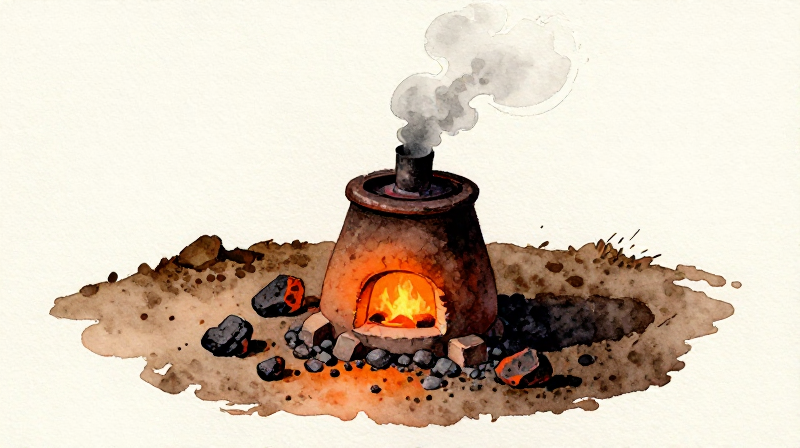


Fundición de hierro de pantano en un horno de reducción directa (bloomery): del mineral al hierro forjado
El horno bloomery es la tecnología que puso fin a la Edad del Bronce. Por primera vez, los seres humanos podían extraer hierro del mineral usando únicamente arcilla, carbón vegetal y aire forzado: sin aleaciones complejas, sin rutas comerciales de estaño, sin moldes de fundición. El mineral de hierro es abundante casi en cualquier parte de la Tierra, y un bloomery puede construirse con materiales locales en un solo día. Esta accesibilidad convirtió al hierro en el metal democrático: cualquier aldea con arcilla, árboles y hierro de pantano podía producir herramientas y armas.
La química es elegantemente sencilla: el monóxido de carbono procedente de la combustión del carbón vegetal arranca átomos de oxígeno del óxido de hierro, dejando hierro metálico. Pero el proceso nunca alcanza el punto de fusión del hierro (1538 °C): el horno funciona a 1100-1300 °C, produciendo una masa esponjosa llamada 'bloom' que debe martillarse para consolidarse. Este hierro de bloom, una vez forjado, se convierte en hierro forjado: resistente, trabajable y mucho más abundante de lo que fue jamás el bronce.
Este plano utiliza mineral de hierro de pantano (nódulos de limonita de humedales), que fue la principal fuente de hierro en el norte de Europa, Escandinavia y Japón durante miles de años. El proceso completo, desde la construcción del horno hasta la extracción y consolidación del bloom, requiere un día entero de trabajo intensivo.
Instrucciones
Seleccione y prepare el emplazamiento del horno
Seleccione y prepare el emplazamiento del horno
Elija un terreno plano y seco, a al menos 5 metros de cualquier estructura o material combustible. El horno irradia un calor intenso y produce humo espeso durante horas. Despeje un radio de 3 metros hasta dejar la tierra desnuda. Evite las zonas bajas donde el viento queda bloqueado: el tiro natural complementa el fuelle.
Herramientas necesarias:
 Pala de cavar
Cavar el hogar
Cavar el hogar
Excave un hoyo en forma de cuenco de 30 cm de profundidad y 40 cm de diámetro. Este hogar recoge la escoria durante la fundición y sostiene el eje del horno que queda encima. Compacte firmemente las paredes del hoyo. Si el suelo es arenoso, recubra el hoyo con una capa de arcilla de 2 cm para evitar que se derrumbe.
Herramientas necesarias:
Pala de cavarMezcla la masa de arcilla para el horno
Mezcla la masa de arcilla para el horno
Combina arcilla refractaria con arena fina y paja picada en una proporción aproximada de 3:1:0,5 en volumen. La arena aporta resistencia térmica y reduce las grietas por contracción. La paja se quema durante la cocción, dejando poros que absorben el choque térmico; sin ella, la pared del horno se agrieta al calentarse. Amasa la mezcla a fondo hasta que quede uniforme, añadiendo agua hasta lograr una consistencia firme y manejable, similar a la masa de pan.
Materiales para este paso:
 Arcilla refractaria10 kg
 Arena fina5 kg
 Paja picada2 kg
Construir el eje del horno
Construir el eje del horno
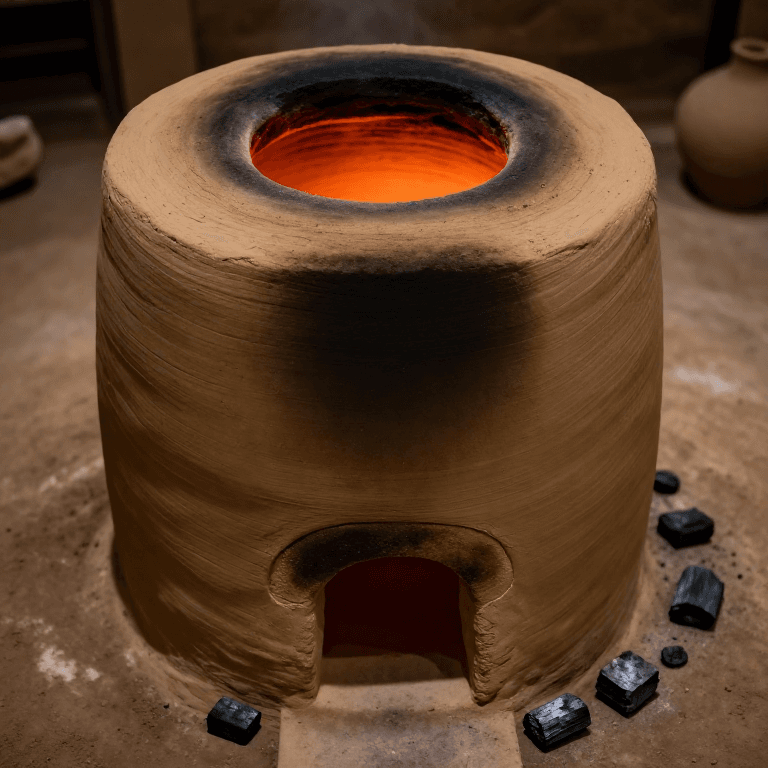
Construya un eje cilíndrico centrado en el foso del hogar. Levante hacia arriba usando rollos gruesos o planchas de la mezcla de arcilla, cada capa de 5-8 cm de grosor. Dimensiones objetivo: 30 cm de diámetro interior, 60-80 cm de altura, con paredes de 5-8 cm de grosor. Mantenga el interior liso y las paredes lo más uniformes posible. Deje una abertura cerca de la base (10 cm por encima del nivel del suelo) para la abertura de la tobera: no sellE este orificio.
Dar forma a la abertura de la tobera
Dar forma a la abertura de la tobera
La tobera es la entrada de aire por donde la boquilla del fuelle entra en el horno. Forme una abertura circular de 5-7 cm de diámetro, situada a 10 cm por encima de la base del eje. Inclínela ligeramente hacia abajo (unos 15 grados) para que el chorro de aire golpee el centro del crisol. La tobera puede ser un orificio a través de la pared o un tubo de arcilla independiente insertado en la pared. Asegúrese de que la boquilla del fuelle encaje ajustada pero que pueda retirarse.
Seque el horno
Seque el horno
Deje que el horno se seque al aire durante al menos 24 horas. Si el tiempo lo permite, es mejor de 2 a 3 días. El secado rápido provoca grietas. Una vez que la superficie esté seca, encienda un pequeño fuego en el interior (yesca y unas cuantas ramitas) y manténgalo durante 2-3 horas para expulsar la humedad de las paredes. Aumente gradualmente el tamaño del fuego. El vapor que escapa de las paredes es normal; las grietas pueden repararse con arcilla fresca. El horno debe estar completamente seco antes de la fundición completa, o corre el riesgo de un desconchado explosivo causado por el vapor atrapado.
Materiales para este paso:
 Leña3 kg
Tostar el mineral de hierro de pantano
Tostar el mineral de hierro de pantano
Antes de la fundición, el mineral debe tostarse al fuego abierto. Extienda los nódulos secos de hierro de pantano sobre un lecho de leña encendida y mantenga un fuego intenso durante 1-2 horas. El tostado elimina el agua químicamente unida de la limonita (FeOOH → Fe₂O₃ + H₂O), convirtiendo el mineral hidratado en óxido de hierro anhidro. El mineral cambia de color, pasando del marrón ocre a rojo oscuro o morado negruzco. El mineral tostado es más poroso y se reduce más rápido en el horno.
Materiales para este paso:
 Mineral de hierro de turbera seco5 kgLeña5 kg
Herramientas necesarias:
 Tenazas de fragua
Tritura el mineral tostado en trozos del tamaño de un guisante
Tritura el mineral tostado en trozos del tamaño de un guisante
Una vez enfriado, rompe el mineral tostado en trozos de 1-2 cm de diámetro usando un martillo sobre una superficie de piedra plana. Los fragmentos más pequeños exponen más superficie a los gases reductores dentro del horno, mejorando drásticamente el rendimiento de hierro. Descarta cualquier polvo pulverulento, ya que obstruye el flujo de aire. Separa y reserva aproximadamente 5 kg de mineral tostado triturado.
Herramientas necesarias:
 Martillo de forja
 Losa de piedra plana
Preparar las cargas de carbón vegetal
Preparar las cargas de carbón vegetal
Rompa el carbón vegetal de leña dura en trozos uniformes de 2-3 cm de diámetro. Un tamaño uniforme garantiza un flujo de aire uniforme a través de la columna del horno: los trozos demasiado grandes crean puntos fríos, mientras que el polvo obstruye el tiro. Prepare aproximadamente 15 kg de carbón vegetal clasificado por tamaño. La proporción de carbón vegetal a mineral para el hierro de pantano es de aproximadamente 3:1 en peso: necesita mucho más combustible que mineral.
Materiales para este paso:
 Carbón vegetal15 kg
Precalentar el horno
Precalentar el horno
Llene el eje del horno con leña y carbón vegetal y enciéndalo desde la parte superior. Deje que el horno arda libremente durante 30-60 minutos hasta que las paredes interiores brillen en naranja. Este paso lleva gradualmente las paredes refractarias a la temperatura de funcionamiento, evitando grietas por choque térmico. El horno está listo para la fundición cuando se pueda ver el calor rojo anaranjado irradiando desde la abertura de la tobera.
Materiales para este paso:
Leña2 kgCarbón vegetal2 kgInserte los fuelles y establezca la corriente de aire
Inserte los fuelles y establezca la corriente de aire
Ajuste la boquilla del fuelle en la abertura de la tobera. Selle cualquier hueco alrededor de la boquilla con arcilla húmeda para evitar fugas de aire. Comience a accionar el fuelle a un ritmo constante de 60-80 emboladas por minuto. La corriente de aire forzada potencia la combustión dentro del horno, elevando la temperatura de aproximadamente 800 °C (tiro natural) a 1100-1300 °C (tiro forzado). Oirá el rugido del horno cuando la corriente de aire haga efecto.
Herramientas necesarias:
 Fuelle
Cargue el horno con la primera capa de mineral y carbón vegetal
Cargue el horno con la primera capa de mineral y carbón vegetal
Con el fuelle bombeando y el horno a plena temperatura, complete con carbón vegetal hasta llenar el eje. Luego añada la primera carga de mineral: aproximadamente 500 g de mineral tostado triturado, repartido uniformemente sobre el carbón vegetal. Cubra de inmediato con otra capa de 5 cm de carbón vegetal. El mineral desciende lentamente por la columna de carbón, atravesando la zona de reducción donde el monóxido de carbono le quita el oxígeno: CO + Fe₂O₃ → Fe + CO₂.
Continuar alternando cargas de mineral y carbón vegetal
Continuar alternando cargas de mineral y carbón vegetal
Cada 10-15 minutos, añada otra carga de 500 g de mineral seguida de carbón vegetal para mantener lleno el pozo. El carbón vegetal se quema constantemente, por lo que la columna se asienta. Mantenga un ritmo constante: carga, bombeo, carga, bombeo. La fundición requiere de 3-5 horas de carga continua, según la cantidad de mineral. Mantenga el fuelle funcionando sin interrupción; incluso una breve pausa hace que la temperatura baje por debajo del umbral de reducción.
Herramientas necesarias:
FuelleMonitorear y sangrar la escoria
Monitorear y sangrar la escoria
Después de 1-2 horas de carga, comienza a formarse escoria líquida en el crisol. La escoria es una mezcla vítrea de silicatos de hierro (fayalita, Fe₂SiO₄) que se separa del hierro metálico. Puede fluir desde la base del horno como un líquido naranja-amarillento incandescente, o acumularse en el hoyo del crisol. Si la escoria bloquea la tobera, use pinzas o un palo largo para despejarla. La escoria fluyendo es una buena señal: significa que el horno está lo suficientemente caliente y la reducción está funcionando.
Herramientas necesarias:
Tenazas de fraguaCompleta la fundición y consolida la masa de hierro
Completa la fundición y consolida la masa de hierro
Después de que se hayan añadido todas las cargas de mineral, continúa accionando el fuelle durante otros 30-60 minutos. Esta última combustión consolida las partículas de hierro en una única masa (bloom) en el fondo del horno. La masa se forma justo por encima del charco de escoria, donde las partículas de hierro reducidas se sueldan entre sí a alta temperatura sin llegar a fundirse por completo. Detén el fuelle cuando la última carga de carbón vegetal se haya consumido hasta el nivel de la tobera.
Herramientas necesarias:
FuelleExtraer la masa esponjosa del horno
Extraer la masa esponjosa del horno
Rompa la parte frontal del horno en la base usando tenazas y un martillo. Los hornos de reducción directa (bloomery) suelen ser de un solo uso: el cuerpo del horno se sacrifica para acceder a la masa esponjosa (bloom). Introduzca las tenazas de mango largo y extraiga la masa incandescente. Será una masa rugosa, esponjosa e irregular, de color naranja-blanco brillante, llena de fragmentos de carbón y escoria atrapada. Manipúlela con sumo cuidado: la masa supera los 1000°C y la escoria puede salpicar.
Herramientas necesarias:
Tenazas de fraguaMartillo de forjaMartillea la masa esponjosa para expulsar la escoria
Martillea la masa esponjosa para expulsar la escoria
Transfiere inmediatamente la masa esponjosa incandescente a una losa de piedra plana o a la superficie de un yunque. Golpéala con un martillo de forja usando golpes firmes y uniformes. Cada golpe exprime la escoria líquida atrapada (que salta en forma de chispas calientes; usa protección). Las partículas de hierro se sueldan entre sí bajo el efecto combinado del calor y la presión. Gira la masa entre golpes para trabajar todos los lados. Si se enfría por debajo del calor naranja, recalienta en un fuego de carbón vegetal antes de continuar. Repite hasta que la masa se compacte en un lingote denso con forma aproximadamente de barra.
Herramientas necesarias:
 Mazo pesadoLosa de piedra planaTenazas de fragua
Apagar y revisar el hierro forjado
Apagar y revisar el hierro forjado
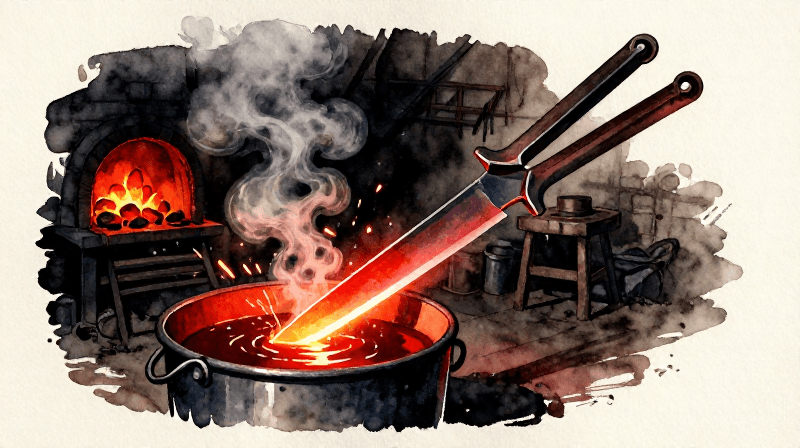
Una vez que la masa esponjosa se consolida en una barra sólida, enfríala sumergiéndola en un cubo de agua. El enfriamiento rápido fija el hierro en su estado trabajado. Examina la superficie: un buen hierro de masa esponjosa muestra un color gris plateado metálico con un grano fibroso visible en los bordes fracturados. Una carga típica de 5 kg de mineral produce entre 500 y 1500 g de hierro de masa esponjosa utilizable (un rendimiento del 10-30 % es normal para el hierro de pantano). Este hierro forjado ya puede forjarse en herramientas, armas, clavos o cualquier otro implemento de hierro.
Herramientas necesarias:
 Cubo de temple
Materiales
6- 10 kgMarcador de posición
- 5 kgMarcador de posición
- 2 kgMarcador de posición
- 10 kgMarcador de posición
- Marcador de posición
- 17 kgMarcador de posición
Herramientas requeridas
7- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
Materiales de Blueprints conectados
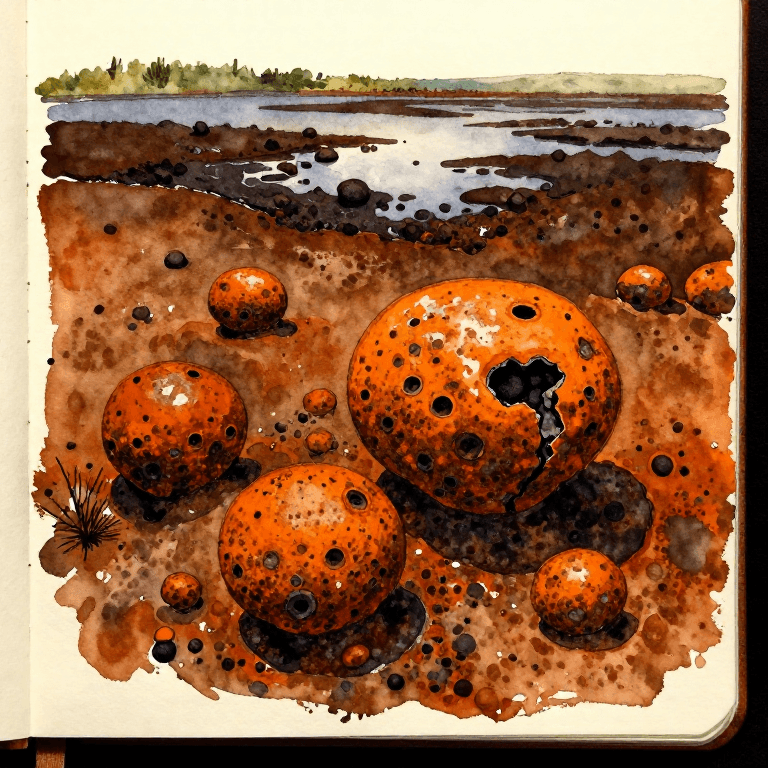
Collecting Bog Iron from Marshland — Extracting Iron Ore from Wetlands
por Mary
Acuático
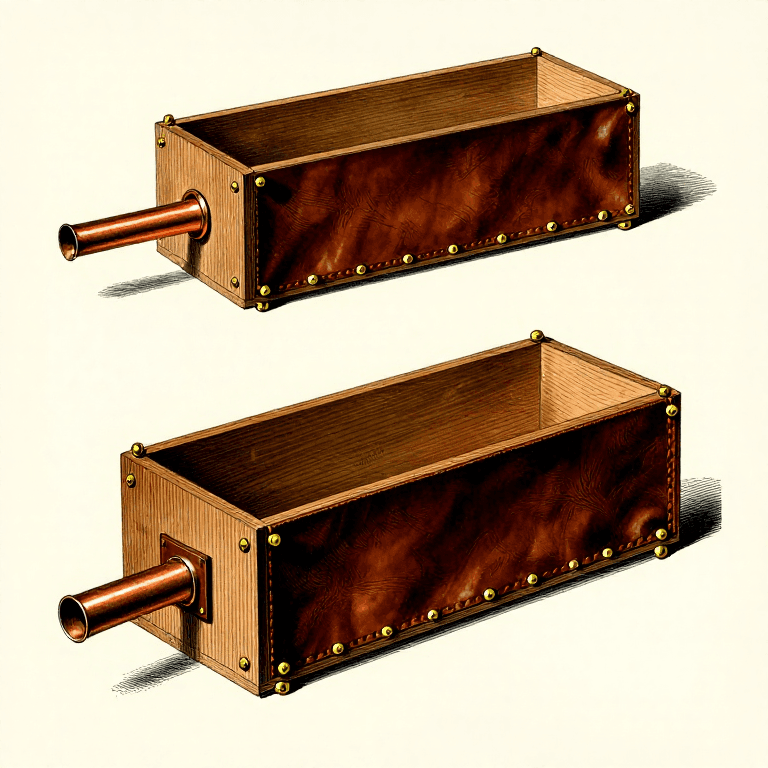
Building a Box Bellows — The Breath That Makes Metal Obey Fire
por Emma
Carpintería
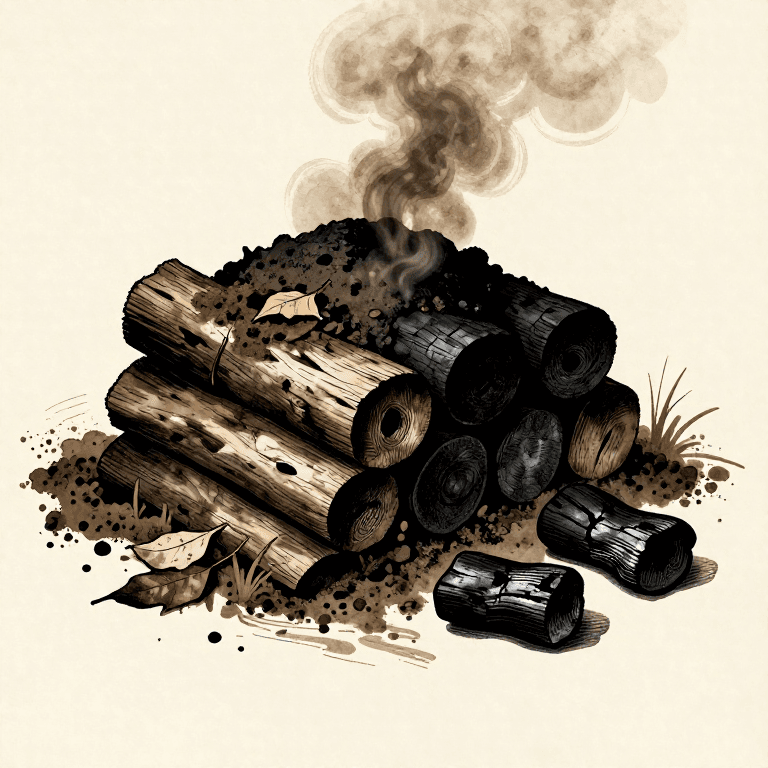
Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
por Charlie
Química
Este plano hace


Blueprints relacionados
Estos blueprints comparten conocimiento — técnicas, materiales o principios
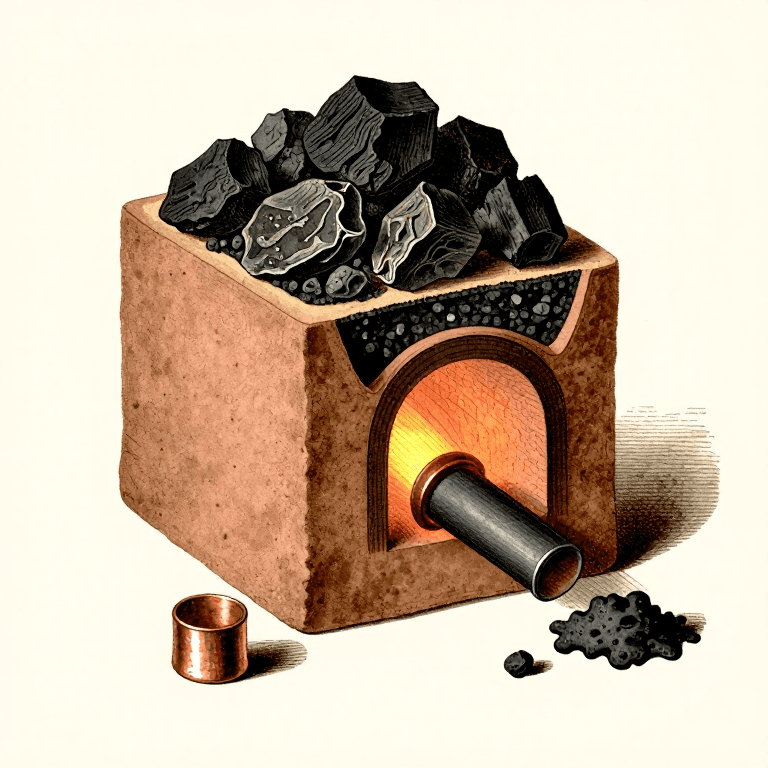
CC0 Dominio público
Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.
Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.