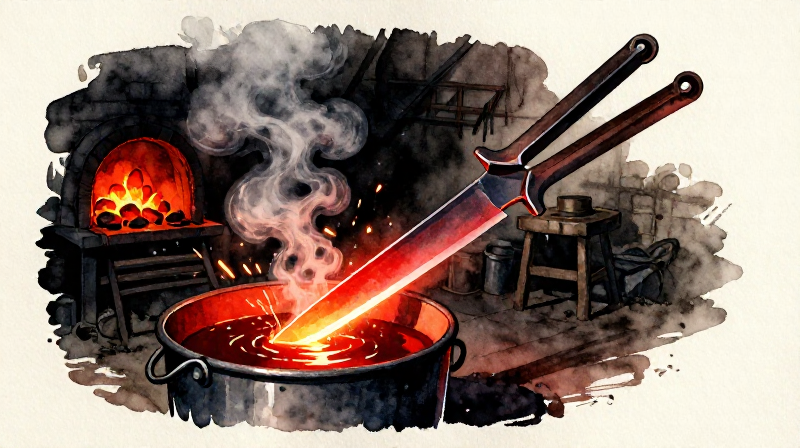


Temple y revenido de una hoja de acero por temple — Fundamentos del tratamiento térmico
El acero en bruto de la forja es resistente pero relativamente blando: no conservará un filo durante mucho tiempo. El tratamiento térmico transforma la misma pieza de acero en una hoja capaz de afeitar el vello, mantener el filo al cortar hueso o recuperar su forma tras doblarse. La física es notable: controlando la velocidad de enfriamiento del acero, un herrero reorganiza la estructura cristalina de los átomos de hierro a nivel molecular sin añadir nada.
El proceso tiene dos etapas. Primero, el temple: se calienta el acero a la temperatura crítica (alrededor de 800 °C, un brillo rojo cereza intenso) y se sumerge en aceite o agua. El enfriamiento rápido atrapa los átomos de carbono dentro de la red cristalina del hierro, creando martensita, una estructura tan dura que puede rayar el vidrio, pero tan frágil que se rompe como la cerámica. Segundo, el revenido: se recalienta el acero templado a una temperatura más baja (200-350 °C) para relajar la martensita lo justo para recuperar tenacidad sin perder la mayor parte de la dureza.
Los herreros medievales juzgaban la temperatura por los colores de óxido que se forman en el acero pulido al calentarse: paja pálida a 220 °C para navajas de afeitar, bronce a 260 °C para cuchillos, azul a 300 °C para resortes. Este sistema basado en colores todavía lo usan hoy los herreros que forjan a mano y no requiere termómetro.
Instrucciones
Seleccione un bloque de acero adecuado
Seleccione un bloque de acero adecuado
Comience con una pieza de acero de carbono medio o alto: hierro de lupa que ha sido carburado, o cualquier acero con aproximadamente 0,4-0,8% de contenido de carbono. El hierro forjado de bajo carbono (por debajo de 0,3% de carbono) no se endurecerá significativamente mediante temple. Pruebe haciendo saltar chispas contra una piedra de afilar: el acero de alto carbono lanza chispas largas y ramificadas; el hierro de bajo carbono lanza chispas cortas y de un naranja apagado, sin ramificaciones.
Materiales para este paso:
 Hierro de bloomery (hierro esponja)1 pieza
Herramientas necesarias:
 Arenisca (abrasiva)
Forjar la pieza en bruto para darle forma de hoja
Forjar la pieza en bruto para darle forma de hoja
Caliente el acero en una forja de carbón hasta un naranja-amarillo brillante (aproximadamente 900-1000°C). Martíllelo sobre una piedra plana o un yunque para estirarlo y darle un perfil de hoja: espiga afilada en un extremo, con el cuerpo de la hoja ensanchándose hacia la punta. Trabaje ambos lados de manera uniforme. La hoja debe tener aproximadamente 3-5 mm de grosor en el lomo, adelgazándose hasta unos 1 mm en el filo. No intente crear todavía un filo afilado; deje el filo con unos 1 mm de grosor por ahora.
Materiales para este paso:
 Carbón vegetal2 kg
Herramientas necesarias:
 Martillo de forja
 Tenazas de fragua
 Losa de piedra plana
 Fuelle
Normaliza el acero para aliviar tensiones
Normaliza el acero para aliviar tensiones
Después del forjado, el acero presenta tensiones internas causadas por un calentamiento y un martilleo irregulares. Calienta la hoja de manera uniforme hasta un rojo cereza (alrededor de 800°C) y déjala enfriar al aire en calma sobre un ladrillo refractario o arena seca. No la temples: el enfriamiento al aire es esencial. Este paso de normalizado refina la estructura del grano y alivia las tensiones del forjado, creando un punto de partida uniforme para el temple. Repítelo de 2 a 3 veces para obtener mejores resultados.
Materiales para este paso:
Carbón vegetal1 kgHerramientas necesarias:
Tenazas de fraguaFuelleLimar y suavizar el perfil de la hoja
Limar y suavizar el perfil de la hoja
Sujete la hoja normalizada y use una lima para metales para refinar el perfil. Elimine las marcas de martillo, enderece la línea del filo y limpie la espiga. La hoja debe tener su forma final antes del temple, ya que limar acero endurecido es casi imposible sin herramientas modernas. Pula una de las caras planas con piedra arenisca hasta obtener un acabado brillante. Esta zona pulida servirá como indicador de temperatura durante el revenido.
Herramientas necesarias:
 Lima para metalArenisca (abrasiva)
Prepara el medio de temple
Prepara el medio de temple
Llena un cubo de temple con aceite hasta una profundidad que sumerja completamente la hoja. El aceite de linaza, el sebo o cualquier aceite vegetal sirven. Los temples en aceite se enfrían más lentamente que en agua, lo que reduce el riesgo de agrietamiento o deformación, algo crítico en hojas delgadas. El aceite debe estar a temperatura ambiente o ligeramente tibio (30-40°C). Nunca uses agua fría para una hoja delgada, ya que el choque térmico a menudo provoca fracturas. Coloca el cubo al alcance de tu brazo desde la fragua.
Materiales para este paso:
 Aceite de linaza2 litros
Herramientas necesarias:
 Cubo de temple
Calentar la hoja hasta la temperatura crítica
Calentar la hoja hasta la temperatura crítica
Coloque la hoja en la forja y caliente de manera uniforme. Observe el color con atención. El objetivo es un rojo cereza brillante y uniforme, aproximadamente 800°C para acero de carbono medio. con poca luz, esto se ve como un rojo intenso y brillante, sin manchas oscuras. La prueba crítica: acerque un imán a la hoja (sin tocarla). Cuando el acero alcanza su temperatura crítica, se vuelve no magnético. En el momento en que el imán deja de atraer el acero, la transformación a austenita está completa y la hoja está lista para templarse.
Materiales para este paso:
Carbón vegetal1 kgHerramientas necesarias:
Tenazas de fraguaFuelleTemplar la hoja en aceite
Templar la hoja en aceite
Trabajando con rapidez, sujete la hoja por la espiga con unas tenazas y sumérjala con el filo primero en el aceite en un solo movimiento suave. Empuje en línea recta hacia abajo: nunca la incline ni la haga girar, ya que eso provoca un enfriamiento desigual y deformaciones. El aceite se encenderá brevemente en la superficie; esto es normal e inofensivo. Mantenga la hoja completamente sumergida, moviéndola suavemente hacia adelante y hacia atrás (no de lado a lado) durante 10-15 segundos, hasta que cese el chisporroteo. El enfriamiento rápido atrapa los átomos de carbono en la red de hierro, formando martensita, la estructura más dura que puede alcanzar el acero.
Herramientas necesarias:
Tenazas de fraguaCubo de templePrueba la dureza
Prueba la dureza
Saca la hoja del aceite y límpiala. Prueba la dureza inmediatamente: pasa una lima metálica por el filo. Si el temple fue exitoso, la lima se deslizará por la superficie con una sensación vítrea y no dejará ninguna marca: el acero ahora es más duro que la lima. Si la lima muerde el acero, el temple ha fallado: la hoja no estaba lo suficientemente caliente, el acero tiene muy poco carbono o el enfriamiento fue demasiado lento. Una hoja bien templada es dura como el vidrio, pero también frágil como el vidrio: se romperá si se cae.
Herramientas necesarias:
Lima para metalLimpia y pule la hoja antes del revenido
Limpia y pule la hoja antes del revenido
Frota la hoja templada con piedra arenisca o una piedra abrasiva para eliminar toda la cascarilla, los residuos de aceite y el óxido oscuro. Pule al menos una superficie plana hasta obtener un acabado brillante, similar a un espejo. Esta superficie pulida es fundamental: sirve como indicador de temperatura durante el revenido. Los colores de óxido que se forman sobre el acero limpio al calentarse son indicadores precisos de la temperatura interna, con una precisión de 10°C. Sin una superficie pulida, no se pueden leer los colores de revenido.
Herramientas necesarias:
Arenisca (abrasiva)Comenzar el revenido: calentar lentamente desde el lomo
Comenzar el revenido: calentar lentamente desde el lomo
Coloque la hoja con el lomo hacia abajo sobre una pieza plana de hierro caliente o en un lecho de brasas incandescentes de carbón vegetal (no a la llama directa). El objetivo es calentar la hoja lenta y uniformemente desde el lomo hacia el filo. Observe la superficie pulida. A medida que aumenta la temperatura, se forma una fina película de óxido que cambia de color en una secuencia predecible: paja pálida (220°C), paja oscura (240°C), bronce (260°C), púrpura (280°C), azul (300°C), azul claro (320°C), gris (340°C+).
Materiales para este paso:
Carbón vegetal1 kgHerramientas necesarias:
Tenazas de fraguaLee los colores de revenido y templa en el objetivo
Lee los colores de revenido y templa en el objetivo
Observa cómo la banda de color se desplaza desde el lomo hacia el filo. Para un cuchillo o un formón: templa cuando el filo alcance un color paja oscuro a bronce (240-260°C), lo que da una hoja lo bastante dura para conservar el filo pero lo bastante tenaz para resistir las mellas. Para un muelle o una espada: deja que el color avance hasta el azul (300°C), la máxima flexibilidad. Para una navaja o una herramienta de grabado: templa en paja claro (220°C), la máxima dureza con la mínima tenacidad. Cuando el color objetivo llegue al filo de corte, sumerge la hoja de nuevo en aceite de inmediato.
Herramientas necesarias:
Tenazas de fraguaCubo de templePrueba la hoja templada
Prueba la hoja templada
La hoja ahora debería estar dura en el filo pero resistente en el lomo, la marca distintiva de una herramienta bien templada. Prueba sujetando la espiga y flexionando suavemente la hoja. Un cuchillo correctamente templado se flexiona ligeramente y vuelve a su posición. Si se rompe, el temple fue demasiado duro (repite desde el paso 6 con un color objetivo más alto). Si se dobla y se queda doblado, el temple fue demasiado blando. Prueba el filo rebanando una viruta de una pieza de madera dura: un filo bien templado corta limpiamente sin astillarse.
Afilado final en una piedra de afilar
Afilado final en una piedra de afilar
Afila el filo templado sobre una piedra arenisca húmeda, manteniendo un ángulo constante de unos 15-20 grados por lado. El acero endurecido alcanza un filo mucho más fino que el hierro no endurecido; este es todo el propósito del tratamiento térmico. Termina afilando sobre cuero liso si está disponible. La hoja ya está completa: lo bastante dura para conservar el filo durante un uso prolongado, y lo bastante tenaz para absorber impactos sin romperse.
Herramientas necesarias:
Arenisca (abrasiva)Materiales
3- Marcador de posición
- 5 kgMarcador de posición
- 2 litrosMarcador de posición
Herramientas requeridas
7- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
Materiales de Blueprints conectados
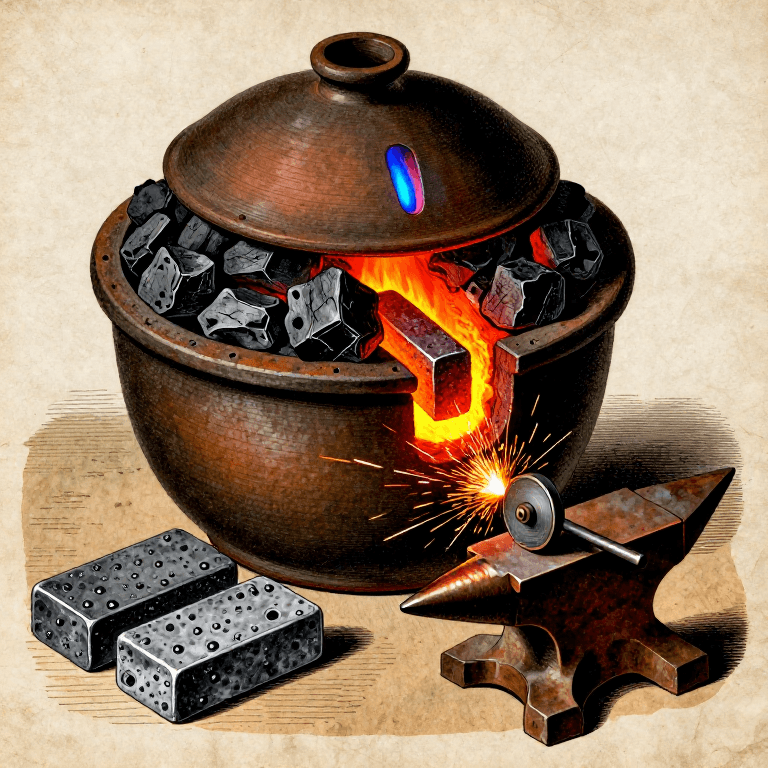

Este plano hace
Blueprints relacionados
Estos blueprints comparten conocimiento — técnicas, materiales o principios

CC0 Dominio público
Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.
Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.