
कोयला और लोहे से इस्पात मिश्रण — वह धातु जिसने आधुनिक विश्व का निर्माण किया
इस्पात लोहे और कार्बन का एक मिश्रधातु है, जिसमें आमतौर पर वजन के हिसाब से 0.2% से 2.1% तक कार्बन होता है। संरचना का यह संकीर्ण दायरा नरम, आघातवर्धनीय पिटवां लोहे को ऐसी सामग्री में बदल देता है जिसे कठोर, टेम्पर्ड और स्प्रिंग-योग्य बनाया जा सकता है — ये गुण ही इस्पात को तलवारों और स्प्रिंगों से लेकर पुलों और गगनचुंबी इमारतों तक सभ्यता की रीढ़ बनाते हैं।
लोहे और इस्पात के बीच अंतर आंखों से दिखाई नहीं देता, लेकिन व्यवहार में यह परिवर्तनकारी है। शुद्ध लोहा (फेराइट) नरम होता है — शुद्ध लोहे से बनी कील आसानी से मुड़ जाती है। केवल 0.8% कार्बन मिलाने पर लोहा पर्लाइट बन जाता है: फेराइट और आयरन कार्बाइड (सिमेंटाइट, Fe₃C) की एक सूक्ष्म परतदार संरचना, जो काफी अधिक कठोर और मजबूत होती है। 0.8% से अधिक कार्बन होने पर मिश्रधातु हाइपरयूटेक्टॉइड हो जाती है, जिसमें अतिरिक्त सिमेंटाइट इसे और कठोर बनाता है लेकिन उत्तरोत्तर भंगुर भी। इस्पात धातुकर्म का पूरा विज्ञान कार्बन की इस छोटी सी मात्रा और मिश्रधातु के ठंडा होने की दर को नियंत्रित करने पर टिका है।
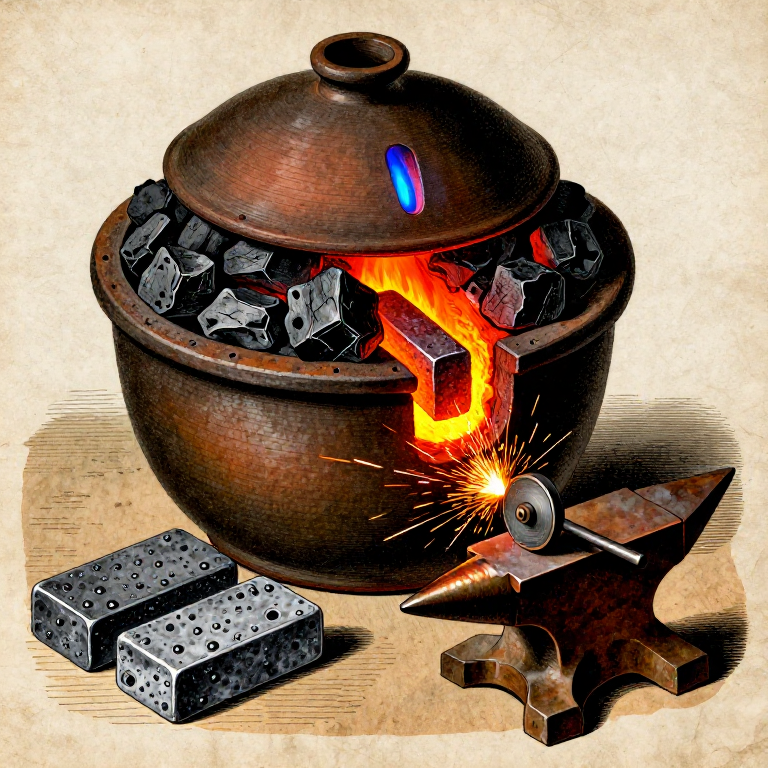
ऐतिहासिक रूप से, इस्पात निर्माण दो मार्गों से होता था: कार्बुरीकरण (चारकोल के संपर्क में गर्म करके पिटवां लोहे में कार्बन मिलाना) और डीकार्बुरीकरण (ऑक्सीकरण द्वारा ढलवां लोहे से अतिरिक्त कार्बन हटाना)। यह ब्लूप्रिंट कार्बुरीकरण विधि को समझाता है — जिसे सिमेंटेशन भी कहते हैं — जो प्राचीनकाल से 18वीं शताब्दी तक प्रमुख इस्पात निर्माण प्रक्रिया थी। आप पिटवां लोहे की छड़ों को एक सीलबंद मिट्टी के क्रूसिबल में चारकोल के साथ भरेंगे और पूरी संरचना को लगभग 900–950 °C पर कई घंटों तक गर्म करेंगे। चारकोल के कार्बन परमाणु लोहे की क्रिस्टल जाली में फैलकर सतह की परतों को इस्पात में बदल देते हैं। परिणाम को ब्लिस्टर स्टील कहते हैं, जिसका नाम सतह पर फंसी गैस से बने फफोलों के कारण पड़ा है।
HAZARD: इस प्रक्रिया में 900 °C से ऊपर लगातार तापमान की आवश्यकता होती है। पिघला हुआ स्केल, गर्म धातु और कार्बन मोनोऑक्साइड गैस, सभी मौजूद रहते हैं। बाहर या तेज़ बलपूर्वक वेंटिलेशन में काम करें। P100 रेस्पिरेटर, सुरक्षा चश्मे, चमड़े के दस्ताने और चमड़े का एप्रन पहनें। तापमान पर रहते हुए क्रूसिबल कभी न खोलें — हवा के तेज़ प्रवाह से जलती कार्बन मोनोऑक्साइड की लपट भड़क सकती है।
निर्देश
लोहा-कार्बन प्रावस्था आरेख को समझें
लोहा-कार्बन प्रावस्था आरेख को समझें
लोहा-कार्बन प्रावस्था आरेख धातुकर्म में सबसे महत्वपूर्ण आरेख है। कमरे के तापमान पर, लोहा फेराइट (α-लोहा) के रूप में होता है:体-केंद्रित घनीय, मुलायम, चुंबकीय। जब इसे 727 °C (यूटेक्टॉइड तापमान) से ऊपर गर्म किया जाता है, तो लोहा ऑस्टेनाइट (γ-लोहा) में बदल जाता है: फलक-केंद्रित घनीय, अचुंबकीय, और सबसे महत्वपूर्ण — फेराइट की तुलना में कहीं अधिक कार्बन को घोल सकता है। फेराइट केवल 0.022% कार्बन घोलता है; ऑस्टेनाइट 2.14% तक घोल सकता है।
इसीलिए सिमेंटेशन काम करता है: 900–950 °C पर लोहे की सतह ऑस्टेनाइट होती है, जो आसपास के चारकोल से कार्बन अवशोषित करती है। जब स्टील धीरे-धीरे ठंडा होता है, तो ऑस्टेनाइट वापस फेराइट और सीमेंटाइट (Fe₃C) में बदल जाता है, जो परतदार पर्लाइट संरचना में व्यवस्थित होते हैं। यदि तेज़ी से ठंडा किया जाए (बुझाया जाए), तो ऑस्टेनाइट मार्टेंसाइट के रूप में फँस जाता है — एक अत्यंत कठोर, भंगुर,體-केंद्रित टेट्रागोनल संरचना। स्टील की सभी ऊष्मा उपचार प्रक्रियाएँ — कठोरीकरण, टेम्परिंग, एनीलिंग — इन प्रावस्था परिवर्तनों को नियंत्रित करती हैं।
लोहा चुनें और तैयार करें
लोहा चुनें और तैयार करें
पिटवा लोहे (wrought iron) से शुरू करें — निम्न-कार्बन लोहा (0.08% से कम कार्बन) जिसे ब्लूम-स्मेल्ट किया गया हो और धातु को संघनित करने तथा स्लैग निकालने के लिए हथौड़े से फोर्ज किया गया हो। लोहा साफ होना चाहिए, भारी जंग या स्केल से मुक्त हो, और आदर्श रूप से लगभग 5–10 mm मोटी और 20–30 mm चौड़ी चपटी पट्टी (flat bar) के रूप में हो। पतली पट्टियाँ तेज़ी से कार्बुराइज़ होती हैं, क्योंकि कार्बन को सतह से अंदर की ओर विसरित होना पड़ता है — 925 °C पर 10 mm की पट्टी को केंद्र तक कार्बुराइज़ होने में लगभग 8 घंटे लगते हैं।
यदि ब्लूम या कच्चे लोहे से शुरू कर रहे हैं, तो पहले उसे चपटी पट्टियों में फोर्ज करें। स्केल (आयरन ऑक्साइड) हटाने के लिए तार ब्रश या रेती से सतह साफ करें, क्योंकि यह कार्बन विसरण में बाधा बनता है। पट्टियों का वज़न करें — सीमेंटेशन के बाद कार्बन के अवशोषण की गणना के लिए आप दोबारा वज़न करेंगे (इस्पात अपने में जुड़े कार्बन के वज़न जितना भारी होता है)।
इस चरण के लिए सामग्री:
 लौह अयस्क (दलदली लोहा / हेमेटाइट / मैग्नेटाइट)1 टुकड़ा
आवश्यक उपकरण:
 धातु रेती
 परिशुद्ध डिजिटल तराज़ू
सिमेंटेशन पैक के लिए चारकोल तैयार करें
सिमेंटेशन पैक के लिए चारकोल तैयार करें
कठोर लकड़ी के चारकोल को लगभग 5–10 mm आकार के टुकड़ों में कुचलें — इतने छोटे कि वे लोहे की छड़ों के चारों ओर कसकर पैक हो सकें, और इतने बड़े कि हवा के अंतराल बने रहें जिनसे कार्बन मोनोऑक्साइड गैस संचरित हो सके। चारकोल कार्बन का स्रोत है: उच्च तापमान पर यह ऑक्सीजन और नमी के अंशों के साथ अभिक्रिया करके कार्बन मोनोऑक्साइड (CO) बनाता है, जो वास्तविक कार्बुराइज़िंग एजेंट है। CO गैस लोहे की सतह पर विघटित होती है, परमाणु कार्बन जमा करती है जो धातु में विसरित हो जाता है।
आपको लोहे के वजन का लगभग 3–4 गुना चारकोल चाहिए। 500 ग्राम लोहे की छड़ों के लिए 1.5–2 kg कुचला हुआ चारकोल तैयार करें। कुछ ऐतिहासिक नुस्खों में पैक में कार्बनिक पदार्थ (हड्डी का चूरा, चमड़े के टुकड़े, कालिख) मिलाए जाते थे — ये तापमान पर विघटित होकर अतिरिक्त कार्बन और नाइट्रोजन देते हैं। इस ब्लूप्रिंट के लिए शुद्ध कठोर लकड़ी का चारकोल पर्याप्त है और सबसे अधिक अनुमानित परिणाम देता है।
इस चरण के लिए सामग्री:
 लकड़ी का कोयला2 किलो
आवश्यक उपकरण:
 हथौड़ा
क्रूसिबल बनाएं या तैयार करें
क्रूसिबल बनाएं या तैयार करें
क्रूसिबल को सील करना आवश्यक है ताकि भट्ठी के वातावरण में चारकोल सीधे जलकर खत्म न हो जाए। गहरे रिफ्रैक्टरी मिट्टी के क्रूसिबल का उपयोग करें जिसका ढक्कन कसकर बैठे, या फायरब्रिक और रिफ्रैक्टरी मिट्टी से एक सीमेंटेशन बॉक्स बनाएं। पात्र को बिना दरार पड़े 8+ घंटे तक 950 °C झेलने में सक्षम होना चाहिए। क्ले-ग्रेफाइट क्रूसिबल आदर्श है — यह रिफ्रैक्टरी है, सामग्री के साथ प्रतिक्रिया नहीं करता, और ढक्कन के जोड़ के चारों ओर लगाए गए क्ले ल्यूट (फायर क्ले और पानी का पेस्ट) से सील किया जा सकता है।
क्रूसिबल इतना बड़ा होना चाहिए कि सभी लोहे की छड़ों को सभी ओर कम से कम 25 mm चारकोल पैकिंग के साथ रख सके। चारकोल तक हवा पहुँचने का कोई सीधा मार्ग नहीं होना चाहिए — किसी भी हवा के रिसाव से चारकोल कार्बुरेट होने के बजाय जल जाएगा, जिससे ईंधन बर्बाद होगा और असमान परिणाम मिलेंगे।
आवश्यक उपकरण:
 अग्निसह मिट्टी की घरिया
 अग्निसह ईंटें
क्रूसिबल के अंदर चारकोल में लोहे की छड़ों को पैक करें
क्रूसिबल के अंदर चारकोल में लोहे की छड़ों को पैक करें
क्रूसिबल के तल पर कुचले हुए चारकोल की 25 mm परत बिछाएँ। इस बिस्तर पर पहली लोहे की छड़ रखें, यह सुनिश्चित करते हुए कि वह क्रूसिबल की दीवारों को न छुए — सभी ओर कम से कम 15 mm का अंतर हो। चारकोल की एक और 15–20 mm परत से ढकें, और बड़े हवा के बुलबुलों को हटाने के लिए उसे हल्के से दबाएँ। अगली छड़ रखें, यह सुनिश्चित करते हुए कि छड़ें एक-दूसरे को न छुएँ (हर टुकड़े के चारों ओर चारकोल पूरी तरह होना चाहिए)। सभी छड़ें पैक होने तक परतें लगाते रहें।
ऊपर एक अंतिम 25 mm चारकोल परत लगाएँ। छड़ें पूरी तरह दबी होनी चाहिए — कोई भी खुला लोहा उस क्षेत्र में कार्बुराइज़ नहीं होगा। फायर क्ले को पानी के साथ गाढ़े पेस्ट में मिलाकर ढक्कन के जोड़ के चारों ओर 10 mm की पट्टी लगाएँ और उसे चिकना करके एक निरंतर सील बनाएँ। भट्टी में रखने से पहले लूट को कम से कम 30 मिनट तक हवा में सूखने दें। ढक्कन में एक छोटा वेंट छेद (2–3 mm) गैस के दबाव को सील में दरार डाले बिना बाहर निकलने देता है।
भट्ठी तैयार करें और सीमेंटेशन तापमान तक लाएं
भट्ठी तैयार करें और सीमेंटेशन तापमान तक लाएं
सील किए गए क्रूसिबल को धौंकनी वाली चारकोल भट्ठी में, या प्रोपेन-चालित भट्ठी में रखें। भट्ठी को सीमेंटेशन सोक की पूरी अवधि के लिए 900–950 °C पर बनाए रखना होगा — लोहे की छड़ों की मोटाई के आधार पर आमतौर पर 6–10 घंटे। यही वह महत्वपूर्ण तापमान सीमा है जहां ऑस्टेनाइट बनता है और कार्बन का प्रसार उपयोगी दर से होता है। 850 °C से नीचे प्रसार बहुत धीमा होता है; 1000 °C से ऊपर लोहा कणों की सीमाओं पर पिघलना शुरू कर सकता है (बर्निंग), जिससे स्टील खराब हो जाता है।
भट्ठी को धीरे-धीरे शुरू करें — थर्मल शॉक से बचने के लिए क्रूसिबल को 1–2 घंटे में तापमान तक लाएं। जैसे-जैसे लेप सूखता है और क्रूसिबल फैलता है, लute सील थोड़ी दरार ले सकती है; यह सामान्य है। वेंट छेद पर एक छोटी नीली लौ देखें — यह कार्बन मोनोऑक्साइड है जो निकलते समय जलती है, जो पुष्टि करती है कि क्रूसिबल के अंदर सीमेंटेशन अभिक्रिया चल रही है।
इस चरण के लिए सामग्री:
लकड़ी का कोयला10 किलोआवश्यक उपकरण:
 धौंकनी
 बंद सुरक्षा चश्मा
 चमड़े के लंबे दस्ताने
 चमड़े का एप्रन
सीमेंटेशन सोक बनाए रखें
सीमेंटेशन सोक बनाए रखें
भट्ठी को 6–10 घंटे के लिए 900–950 °C पर रखें। अवधि छड़ की मोटाई पर निर्भर करती है: लोहे में 925 °C पर कार्बन लगभग 1 mm प्रति घंटे की दर से विसरित होता है। 5 mm मोटी छड़ (केंद्र तक 2.5 mm) को पूर्ण आर-पार कार्बुरीकरण के लिए लगभग 6 घंटे चाहिए; 10 mm की छड़ को 10+ घंटे चाहिए। कम सोक करने से केस-हार्डेन्ड स्टील बनता है (सतह कठोर, कोर मुलायम) — कुछ अनुप्रयोगों के लिए उपयोगी, परंतु यह एक समान मिश्रधातु नहीं है।
क्रूसिबल के रंग को देखकर भट्ठी के तापमान की निगरानी करें: धुंधला चेरी लाल लगभग 750 °C है (बहुत कम); चमकीला चेरी 850 °C है; नारंगी 950 °C है; पीला-नारंगी 1050 °C है (बहुत अधिक)। भट्ठी में चारकोल की परत बनाए रखें और आवश्यकतानुसार ईंधन डालते रहें। धौंकनी का संचालन स्थिर रखें — हवा की आपूर्ति में रुकावट से तापमान गिरता है, और दोबारा गर्म करने में समय और ईंधन दोनों बर्बाद होते हैं। वेंट छेद पर नीली लौ पूरे सोक के दौरान स्थिर रूप से जलनी चाहिए।
आवश्यक उपकरण:
धौंकनी P100 श्वासयंत्र
 लंबे हत्थे वाली सँड़सी
भट्ठी में क्रूसिबल को धीरे-धीरे ठंडा करें
भट्ठी में क्रूसिबल को धीरे-धीरे ठंडा करें
पूर्ण भिगोने (soak) के समय के बाद, ईंधन डालना बंद करें और धौंकनी (bellows) रोक दें। क्रूसिबल को भट्ठी में ठंडा होने दें — भट्ठी के द्रव्यमान के आधार पर इसमें 6–12 घंटे लग सकते हैं। धीमी शीतलन अनिवार्य है: यह ऑस्टेनाइट को पर्लाइट (संतुलन फेराइट + सीमेंटाइट संरचना) में बदलने देता है, जिससे ऐसा स्टील बनता है जो कठोर होता है लेकिन भंगुर नहीं। इस चरण पर तेज़ शीतलन से मार्टेंसाइट बनेगा — अत्यधिक कठोर, पर बाद में टेम्परिंग के बिना अधिकांश उपयोगों के लिए बहुत भंगुर।
जब तक क्रूसिबल मंद लाल तापन (dull red heat) से ऊपर है, उसे न खोलें और न ही छेड़ें। चारकोल पैक अभी गर्म रहते समय सील खोलने से ऑक्सीजन प्रवेश करती है, जो चारकोल को जलाती है और स्टील की सतह का ऑक्सीकरण (डीकार्बरीकरण) करती है — जिससे कार्बुरीकरण, जिसे पाने में आपने घंटों लगाए, नष्ट हो जाता है। धैर्य अत्यंत आवश्यक है। जब क्रूसिबल को भारी दस्तानों से संभाला जा सके (लगभग 200 °C से नीचे), तब उसे खोलना सुरक्षित है।
क्रूसिबल खोलें और ब्लिस्टर स्टील निकालें
क्रूसिबल खोलें और ब्लिस्टर स्टील निकालें
मिट्टी के लute सील को तोड़ें और ढक्कन हटाएँ। अंदर का चारकोल आंशिक रूप से खप चुका होगा — मूल पैक की तुलना में हल्का और अधिक भंगुर। चारकोल की परत से लोहे की छड़ें, जो अब स्टील की छड़ें हैं, सावधानीपूर्वक निकालें। सतह पर विशिष्ट ब्लिस्टर दिखाई देंगे — उभरे हुए उभार जो सीमेंटेशन के दौरान सतह की परत के नीचे फँसी गैस के कारण बनते हैं। 'ब्लिस्टर स्टील' शब्द की उत्पत्ति यहीं से हुई है और यह सफल कार्बुरीकरण की पुष्टि करता है।
छड़ों पर स्केल (आयरन ऑक्साइड) की पतली परत भी होगी और सतह पर चारकोल के टुकड़े चिपके हो सकते हैं। नीचे के स्टील को दिखाने के लिए सतह को वायर-ब्रश से साफ़ करें या रेती से घिसें। रंग और सतह की बनावट मूल पिटवां लोहे से स्पष्ट रूप से भिन्न होती है — स्टील का कण बारीक होता है और रेशेदार, हल्के भूरे पिटवां लोहे की तुलना में अक्सर थोड़ा गहरा, अधिक एकसमान भूरा रूप दिखाता है।
आवश्यक उपकरण:
 क्रूसिबल चिमटाचमड़े के लंबे दस्तानेधातु रेती
स्पार्क टेस्टिंग और हार्डनिंग द्वारा स्टील का परीक्षण करें
स्पार्क टेस्टिंग और हार्डनिंग द्वारा स्टील का परीक्षण करें
कार्बन सामग्री के लिए सबसे सरल फ़ील्ड परीक्षण स्पार्क टेस्ट है: स्टील को ग्राइंडिंग व्हील या मोटी फ़ाइल से छुआ कर चिंगारियों का अवलोकन करें। रॉट आयरन (कम कार्बन) लंबी, चिकनी, नारंगी-पीली चिंगारी की धाराएँ बनाता है जिनमें कुछ ही शाखाएँ होती हैं। मध्यम-कार्बन स्टील (0.4–0.6%) छोटी, चमकीली चिंगारियाँ बनाता है जिनमें स्पष्ट शाखाएँ होती हैं। उच्च-कार्बन स्टील (0.8%+) बहुत छोटी, चमकदार सफ़ेद चिंगारियाँ बनाता है जिनके सिरों पर विस्फोटक फुहार होती है। अपने ब्लिस्टर स्टील की चिंगारियों की तुलना ज्ञात रॉट आयरन के टुकड़े से करें — अंतर नाटकीय होना चाहिए।
निश्चित परीक्षण के लिए, एक छोटे टुकड़े को चमकदार चेरी रेड (लगभग 800 °C) तक गरम करें और पानी में बुझाएँ। बुझाने के बाद रॉट आयरन नरम रहता है; पर्याप्त कार्बन सोखने वाला स्टील कांच जितना कठोर हो जाएगा। बुझाए गए टुकड़े को रेतने का प्रयास करें — यदि फ़ाइल सतह पर बिना काटे फिसल जाए, तो स्टील सफलतापूर्वक कठोर हो गया है। यह लगभग 0.3% से ऊपर कार्बन सामग्री की पुष्टि करता है।
आवश्यक उपकरण:
धातु रेती पानी चढ़ाने की बाल्टी
 आहनशाला का चिमटा
ब्लिस्टर स्टील को फोर्ज-समेकित करें (वैकल्पिक: शियर स्टील)
ब्लिस्टर स्टील को फोर्ज-समेकित करें (वैकल्पिक: शियर स्टील)
एक ही सीमेंटेशन पास से बना ब्लिस्टर स्टील में कार्बन का वितरण असमान हो सकता है — सतह पर अधिक, केंद्र में कम। अधिक समान मिश्रधातु के लिए, स्टील को मोड़कर फोर्ज-वेल्ड किया जा सकता है। छड़ को चमकदार पीला-सफेद (लगभग 1100 °C) तक गर्म करें, उसे स्वयं पर मोड़ें, और मोड़ को हथौड़े से वेल्ड करके बंद करें। इस मोड़-और-वेल्ड चक्र को 3–4 बार दोहराएँ। हर मोड़ से कार्बन को फैलने की दूरी आधी हो जाती है, और यांत्रिक कार्य से कार्बन अनुप्रस्थ काट में अधिक समान रूप से पुनर्वितरित होता है।
इस मोड़े और समेकित उत्पाद को शियर स्टील कहा जाता है (ऐतिहासिक रूप से कैंची और कटिंग उपकरणों के लिए उपयोग किया जाता था)। यह कच्चे ब्लिस्टर स्टील की तुलना में अधिक समान और विश्वसनीय है। आगे का शोधन — ब्लिस्टर स्टील को लगभग 1500 °C पर क्रूसिबल में पिघलाना — क्रूसिबल स्टील (वूट्ज़ स्टील) उत्पन्न करता है, जो बेसेमर प्रक्रिया से पहले उपलब्ध सर्वोच्च गुणवत्ता का स्टील था। क्रूसिबल स्टील पिघलाने के लिए अधिकांश छोटे पैमाने के सेटअप की क्षमता से अधिक तापमान चाहिए, लेकिन सीमेंटेशन के बाद मोड़ना उत्कृष्ट कार्यशील स्टील देता है।
आवश्यक उपकरण:
 गढ़ाई का हथौड़ाआहनशाला का चिमटा
 निहाईधौंकनी
cementation के परिणामों का दस्तावेजीकरण करें
cementation के परिणामों का दस्तावेजीकरण करें
तैयार स्टील की छड़ों का वज़न करें और शुरुआती वज़न से तुलना करें। वज़न में वृद्धि ही अवशोषित कार्बन है — 0.8% कार्बन के लक्ष्य के लिए, 500 ग्राम लोहे में लगभग 4 ग्राम की वृद्धि होनी चाहिए। वास्तविक वृद्धि भिगोने के समय, तापमान और छड़ की मोटाई के साथ बदलेगी। cementation के पैरामीटर रिकॉर्ड करें: छड़ के आयाम, चारकोल का प्रकार और मात्रा, भिगोने का समय, अनुमानित तापमान, और स्पार्क टेस्ट के परिणाम।
ब्लिस्टर स्टील को जंग से बचाने के लिए शुष्क स्थान पर रखें। स्टील रॉट-आयरन से तेज़ी से जंग खाता है क्योंकि कार्बन के समावेशन इलेक्ट्रोकेमिकल सेल बनाते हैं जो संक्षारण को तेज़ करते हैं। लंबी अवधि के भंडारण के लिए, इसे तेल या मोम से लेपित करें। अब स्टील औज़ार, ब्लेड, या किसी भी कठोर और मजबूत सामग्री की आवश्यकता वाले अनुप्रयोग के लिए फोर्जिंग हेतु तैयार है। ऊष्मा उपचार (हार्डनिंग और टेम्परिंग) अंतिम गुणों को विशिष्ट उपयोग के अनुसार ढालता है — एक ऐसा विषय जो इस ब्लूप्रिंट की धात्विक नींव पर सीधे आधारित है।
आवश्यक उपकरण:
परिशुद्ध डिजिटल तराज़ूसामग्री
2- प्लेसहोल्डर
- 12 किलोप्लेसहोल्डर
आवश्यक उपकरण
16- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
कनेक्टेड ब्लूप्रिंट सामग्री

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter द्वारा
धातु का काम

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
Charlie द्वारा
रसायन विज्ञान

Building a Box Bellows — The Breath That Makes Metal Obey Fire
Emma द्वारा
लकड़ी का काम

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
Forge द्वारा
धातु का काम
यह ब्लूप्रिंट बनाता है

संबंधित ब्लूप्रिंट
ये ब्लूप्रिंट ज्ञान साझा करते हैं — तकनीक, सामग्री या सिद्धांत

Building a Bloomery & Smelting Iron — The Iron Age
Forge द्वारा
धातु का काम

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
Mary द्वारा
धातु का काम
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter द्वारा
धातु का काम

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
Forge द्वारा
प्राचीन
CC0 पब्लिक डोमेन
यह ब्लूप्रिंट CC0 के तहत जारी किया गया है। आप बिना अनुमति माँगे इस कार्य को किसी भी उद्देश्य के लिए कॉपी, संशोधित, वितरित और उपयोग करने के लिए स्वतंत्र हैं।
उनके ब्लूप्रिंट के माध्यम से उत्पाद खरीदकर मेकर का समर्थन करें जहाँ वे मेकर कमीशन कमाते हैं जो विक्रेताओं द्वारा निर्धारित होता है, या इस ब्लूप्रिंट का नया संस्करण बनाएँ और राजस्व साझा करने के लिए इसे अपने ब्लूप्रिंट में कनेक्शन के रूप में शामिल करें।