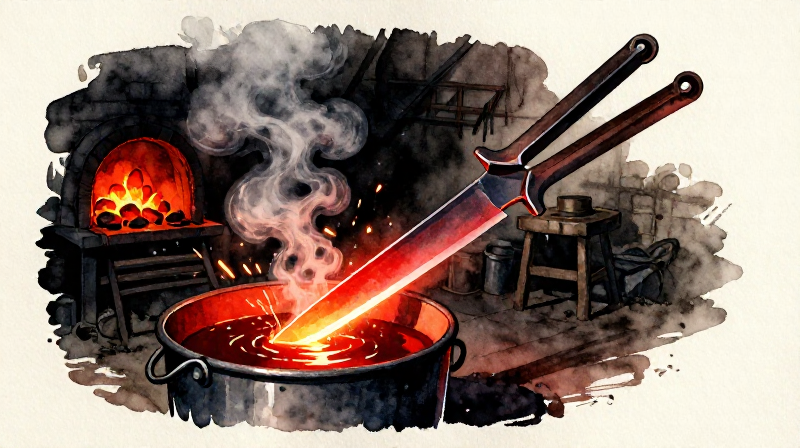


स्टील ब्लेड का क्वेंच हार्डनिंग और टेम्परिंग — ऊष्मा उपचार के मूल सिद्धांत
भट्ठी से निकला कच्चा स्टील कठोर होता है लेकिन अपेक्षाकृत नरम होता है — यह काटने की धार को लंबे समय तक नहीं रख पाता। ऊष्मा उपचार उसी स्टील के टुकड़े को ऐसे ब्लेड में बदल देता है जो बाल काट सकता है, हड्डी के आर-पार भी धार बनाए रख सकता है, या मुड़ने के बाद वापस सीधा हो सकता है। इसका भौतिकी सिद्धांत उल्लेखनीय है: स्टील कितनी तेज़ी से ठंडा होता है, इसे नियंत्रित करके एक लोहार बिना कुछ जोड़े लोहे के परमाणुओं की क्रिस्टल संरचना को आणविक स्तर पर पुनर्व्यवस्थित कर देता है।
इस प्रक्रिया के दो चरण हैं। पहला, क्वेंच हार्डनिंग: स्टील को क्रिटिकल तापमान (लगभग 800°C, चमकदार चेरी-लाल रंग) तक गर्म करके तेल या पानी में डुबोया जाता है। तेज़ शीतलन कार्बन परमाणुओं को लोहे के क्रिस्टल जालक में फँसा देता है, जिससे मार्टेंसाइट बनता है — एक ऐसी संरचना जो इतनी कठोर होती है कि कांच को खरोंच सकती है, पर इतनी भंगुर होती है कि चीनी मिट्टी की तरह टूट सकती है। दूसरा, टेम्परिंग: कठोर किए गए स्टील को कम तापमान (200-350°C) तक दोबारा गर्म किया जाता है ताकि मार्टेंसाइट इतना ढीला हो जाए कि कठोरता का अधिकांश भाग बनाए रखते हुए मजबूती वापस आ जाए।
मध्यकालीन ब्लेडस्मिथ तापमान का अनुमान उन ऑक्साइड रंगों से लगाते थे जो गर्म होते समय पॉलिश किए गए स्टील पर बनते हैं — रेज़र के लिए 220°C पर हल्का पुआल रंग, चाकुओं के लिए 260°C पर कांस्य रंग, स्प्रिंग के लिए 300°C पर नीला रंग। यह रंग-आधारित प्रणाली आज भी हाथ से फोर्ज करने वाले लोहारों द्वारा उपयोग की जाती है और इसके लिए थर्मामीटर की आवश्यकता नहीं होती।
निर्देश
उपयुक्त स्टील ब्लैंक चुनें
उपयुक्त स्टील ब्लैंक चुनें
मध्यम या उच्च-कार्बन स्टील के टुकड़े से शुरू करें — ब्लूम आयरन जिसे कार्बुराइज़ किया गया हो, या कोई भी स्टील जिसमें लगभग 0.4-0.8% कार्बन सामग्री हो। कम-कार्बन वर्कड आयरन (0.3% कार्बन से कम) क्वेंचिंग से उल्लेखनीय रूप से कठोर नहीं होगा। परीक्षण करें: एक ग्राइंडिंग स्टोन पर चिंगारी मारें — उच्च-कार्बन स्टील लंबी, शाखायुक्त चिंगारियाँ फेंकता है; कम-कार्बन आयरन बिना शाखाओं के छोटी, फीकी नारंगी चिंगारियाँ फेंकता है।
इस चरण के लिए सामग्री:
 ब्लूम लोहा (स्पंज लोहा)1 टुकड़ा
आवश्यक उपकरण:
 बलुआ पत्थर (अपघर्षक)
खाली टुकड़े को ब्लेड का आकार दें
खाली टुकड़े को ब्लेड का आकार दें
कोयले की भट्ठी में स्टील को चमकीले नारंगी-पीले रंग (लगभग 900-1000°C) तक गर्म करें। इसे एक सपाट पत्थर या निहाई पर हथौड़े से पीटकर ब्लेड की रूपरेखा में खींचें — एक सिरे पर पतला टैंग, और ब्लेड का मुख्य भाग नोक की ओर चौड़ा होता हुआ। दोनों तरफ़ समान रूप से काम करें। ब्लेड की रीढ़ पर मोटाई लगभग 3-5 mm होनी चाहिए, जो धार पर लगभग 1 mm तक पतली हो जाए। अभी तीखी धार बनाने का प्रयास न करें — धार को अभी लगभग 1 mm मोटा छोड़ दें।
इस चरण के लिए सामग्री:
 लकड़ी का कोयला2 किलो
आवश्यक उपकरण:
 गढ़ाई का हथौड़ा
 आहनशाला का चिमटा
 चपटी पाषाण शिला
 धौंकनी
स्टील में तनाव दूर करने के लिए उसे सामान्यीकृत करें
स्टील में तनाव दूर करने के लिए उसे सामान्यीकृत करें
फोर्जिंग के बाद, असमान गर्म होने और हथौड़े से पीटने के कारण स्टील में आंतरिक तनाव उत्पन्न हो जाते हैं। ब्लेड को समान रूप से चेरी रेड (लगभग 800°C) तक गर्म करें और इसे फायरब्रिक या सूखी रेत पर स्थिर हवा में ठंडा होने दें। बुझाएं नहीं — हवा में ठंडा करना आवश्यक है। यह नॉर्मलाइज़िंग चरण दाने की संरचना को परिष्कृत करता है और फोर्जिंग के तनाव को दूर करता है, जिससे कठोरीकरण के लिए एक समान आरंभिक बिंदु मिलता है। सर्वोत्तम परिणामों के लिए 2-3 बार दोहराएं।
इस चरण के लिए सामग्री:
लकड़ी का कोयला1 किलोआवश्यक उपकरण:
आहनशाला का चिमटाधौंकनीब्लेड प्रोफ़ाइल को रेतें और चिकना करें
ब्लेड प्रोफ़ाइल को रेतें और चिकना करें
सामान्यीकृत ब्लेड को क्लैंप करें और प्रोफ़ाइल को परिष्कृत करने के लिए धातु की रेती का उपयोग करें। हथौड़े के निशान हटाएँ, किनारे की रेखा को सीधा करें, और टैंग को साफ़ करें। कठोर होने से पहले ब्लेड अपने अंतिम आकार में होना चाहिए — आधुनिक उपकरणों के बिना कठोर इस्पात को रेतना लगभग असंभव है। एक सपाट सतह को बलुआ पत्थर से चमकदार फिनिश तक पॉलिश करें। यह पॉलिश किया हुआ क्षेत्र टेम्परिंग के दौरान आपके तापमान संकेतक के रूप में काम करेगा।
आवश्यक उपकरण:
 धातु रेतीबलुआ पत्थर (अपघर्षक)
क्वेंच माध्यम तैयार करें
क्वेंच माध्यम तैयार करें
क्वेंच बाल्टी को तेल से इतनी गहराई तक भरें कि ब्लेड पूरी तरह डूब जाए। अलसी का तेल, चर्बी (टैलो), या कोई भी वनस्पति तेल काम करता है। तेल से क्वेंच करने पर पानी की तुलना में ठंडा होना धीमा होता है, जिससे दरार पड़ने या मुड़ने का जोखिम घटता है — पतले ब्लेड के लिए यह अत्यंत महत्वपूर्ण है। तेल कमरे के तापमान पर या हल्का गुनगुना (30-40°C) होना चाहिए। पतले ब्लेड के लिए कभी भी ठंडे पानी का उपयोग न करें — तापीय आघात (thermal shock) से अक्सर दरारें पड़ जाती हैं। बाल्टी को भट्ठी की पहुँच के भीतर रखें।
इस चरण के लिए सामग्री:
 अलसी का तेल2 लीटर
आवश्यक उपकरण:
 पानी चढ़ाने की बाल्टी
क्रिटिकल तापमान तक ब्लेड गरम करें
क्रिटिकल तापमान तक ब्लेड गरम करें
ब्लेड को भट्ठी में रखें और समान रूप से गरम करें। रंग पर ध्यान से नज़र रखें। लक्ष्य एक समान चमकीला चेरी लाल रंग है — मध्यम-कार्बन स्टील के लिए लगभग 800°C। मंद रोशनी में यह बिना किसी काले धब्बे के एक तेज़ चमकता लाल दिखाई देगा। महत्वपूर्ण परीक्षण: ब्लेड के पास एक चुंबक रखें (बिना छुए)। जब स्टील अपने क्रिटिकल तापमान तक पहुँचता है, तो वह अ-चुंबकीय हो जाता है। जिस क्षण चुंबक स्टील को आकर्षित करना बंद कर देता है, ऑस्टेनाइट रूपांतरण पूरा हो जाता है और ब्लेड बुझाने (quench) के लिए तैयार है।
इस चरण के लिए सामग्री:
लकड़ी का कोयला1 किलोआवश्यक उपकरण:
आहनशाला का चिमटाधौंकनीतेल में ब्लेड को बुझाएँ
तेल में ब्लेड को बुझाएँ
जल्दी लेकिन सावधानी से काम करते हुए, चिमटे से ब्लेड की टैंग पकड़ें और एक सहज गति में उसके धार वाले सिरे को तेल में डुबो दें। सीधे नीचे की ओर दबाएँ — कभी भी तिरछा या घुमाकर न करें, क्योंकि इससे असमान शीतलन और विकृति होती है। तेल की सतह पर थोड़ी देर के लिए आग भड़क सकती है — यह सामान्य और हानिरहित है। ब्लेड को पूरी तरह डूबा रखें, उसे धीरे-धीरे आगे-पीछे (बाएँ-दाएँ नहीं) हिलाते हुए 10-15 सेकंड तक रखें जब तक चरचराहट बंद न हो जाए। तेज़ शीतलन लोहे की जाली में कार्बन परमाणुओं को फँसा देता है, जिससे मार्टेंसाइट बनता है — वह सबसे कठोर संरचना जो स्टील प्राप्त कर सकता है।
आवश्यक उपकरण:
आहनशाला का चिमटापानी चढ़ाने की बाल्टीकठोरता की जाँच करें
कठोरता की जाँच करें
तेल से ब्लेड निकालें और उसे साफ़ पोंछें। तुरंत कठोरता की जाँच करें: ब्लेड के किनारे पर धातु की रेती चलाएँ। यदि क्वेंच सफल रहा है, तो रेती सतह पर काँच जैसी चिकनी अनुभूति के साथ फिसल जाएगी और कोई निशान नहीं छोड़ेगी — स्टील अब रेती से अधिक कठोर है। यदि रेती स्टील में धँस जाती है, तो क्वेंच विफल रहा है — या तो ब्लेड पर्याप्त गर्म नहीं था, स्टील में कार्बन बहुत कम है, या क्वेंच बहुत धीमा था। ठीक से क्वेंच किया गया ब्लेड काँच जैसा कठोर होता है, लेकिन काँच जैसा भंगुर भी होता है — गिराने पर टूट जाएगा।
आवश्यक उपकरण:
धातु रेतीटेम्परिंग के लिए ब्लेड को साफ़ और पॉलिश करें
टेम्परिंग के लिए ब्लेड को साफ़ और पॉलिश करें
बुझे हुए ब्लेड से सारा स्केल, तेल के अवशेष और काले ऑक्साइड हटाने के लिए उसे बलुआ पत्थर या किसी घर्षक पत्थर से रगड़ें। कम से कम एक सपाट सतह को चमकदार, दर्पण जैसी फिनिश तक पॉलिश करें। यह पॉलिश की गई सतह अत्यंत महत्वपूर्ण है — टेम्परिंग के दौरान यही आपका तापमान मापक यंत्र होती है। साफ़ स्टील के गर्म होने पर बनने वाले ऑक्साइड रंग आंतरिक तापमान के सटीक संकेतक होते हैं, जो 10°C के भीतर सटीक होते हैं। बिना पॉलिश की सतह के, आप टेम्पर रंगों को नहीं पढ़ सकते।
आवश्यक उपकरण:
बलुआ पत्थर (अपघर्षक)टेम्परिंग शुरू करें — रीढ़ से धीरे-धीरे गर्म करें
टेम्परिंग शुरू करें — रीढ़ से धीरे-धीरे गर्म करें
ब्लेड को रीढ़-नीचे की ओर एक सपाट गर्म लोहे के टुकड़े पर या चमकते चारकोल अंगारों की परत पर रखें (सीधी लौ पर नहीं)। लक्ष्य ब्लेड को रीढ़ से किनारे की ओर धीरे और समान रूप से गर्म करना है। चमकदार सतह को ध्यान से देखें। जैसे-जैसे तापमान बढ़ता है, एक पतली ऑक्साइड परत बनती है जो एक अनुमानित क्रम में रंग बदलती है: हल्का भूसा (220°C), गहरा भूसा (240°C), कांस्य (260°C), बैंगनी (280°C), नीला (300°C), हल्का नीला (320°C), स्लेटी (340°C+)।
इस चरण के लिए सामग्री:
लकड़ी का कोयला1 किलोआवश्यक उपकरण:
आहनशाला का चिमटातापमान के रंग पढ़ें और लक्ष्य पर बुझाएँ
तापमान के रंग पढ़ें और लक्ष्य पर बुझाएँ
रंग की पट्टी को रीढ़ से किनारे की ओर बढ़ते हुए देखें। चाकू या छेनी के लिए: जब किनारा गहरे पुआल से कांस्य रंग (240-260°C) तक पहुँचे, तब बुझाएँ — इससे ऐसा ब्लेड बनता है जो धार रखने के लिए पर्याप्त कठोर हो, लेकिन चिपकने से बचने के लिए पर्याप्त कठोर भी हो। स्प्रिंग या तलवार के लिए: रंग को नीले (300°C) तक जाने दें — अधिकतम लचीलापन। रेज़र या उत्कीर्णन उपकरण के लिए: हल्के पुआल (220°C) पर बुझाएँ — अधिकतम कठोरता, न्यूनतम कठोरता-सहनशीलता। जब लक्ष्य रंग काटने वाले किनारे तक पहुँच जाए, तो ब्लेड को तुरंत तेल में डुबो दें।
आवश्यक उपकरण:
आहनशाला का चिमटापानी चढ़ाने की बाल्टीतेज़ की गई ब्लेड का परीक्षण करें
तेज़ की गई ब्लेड का परीक्षण करें
ब्लेड अब धार पर कठोर लेकिन रीढ़ (स्पाइन) पर लचीली होनी चाहिए — यह एक अच्छी तरह से टेम्पर किए गए औज़ार की पहचान है। टैंग को क्लैंप करके और ब्लेड को धीरे से मोड़कर परीक्षण करें। एक उचित रूप से टेम्पर किया गया चाकू थोड़ा मुड़ता है और वापस अपनी जगह पर लौट आता है। यदि यह टूट जाता है, तो टेम्पर बहुत कठोर था (चरण 6 से उच्च लक्ष्य रंग के साथ दोहराएँ)। यदि यह मुड़ जाता है और मुड़ा ही रहता है, तो टेम्पर बहुत नरम था। किसी हार्डवुड के टुकड़े से एक छिलन उतारकर धार का परीक्षण करें — एक अच्छी तरह से टेम्पर की गई धार बिना चिप हुए साफ़ तरह से कटती है।
व्हेटस्टोन पर अंतिम धार तेज़ करना
व्हेटस्टोन पर अंतिम धार तेज़ करना
एक गीले बलुआ पत्थर पर टेम्पर्ड धार को तेज़ करें, प्रति पक्ष लगभग 15-20 डिग्री का लगातार कोण बनाए रखें। कठोर इस्पात अकठोर लोहे की तुलना में कहीं अधिक बारीक धार ले लेता है — यही ऊष्मा उपचार का पूरा उद्देश्य है। यदि उपलब्ध हो तो चिकने चमड़े पर स्ट्रॉपिंग करके समाप्त करें। अब ब्लेड तैयार है: इतना कठोर कि लगातार उपयोग में धार बनी रहे, और इतना मज़बूत कि झटकों को सहकर बिखरे नहीं।
आवश्यक उपकरण:
बलुआ पत्थर (अपघर्षक)सामग्री
3- 1 टुकड़ाप्लेसहोल्डर
- 5 किलोप्लेसहोल्डर
- 2 लीटरप्लेसहोल्डर
कनेक्टेड ब्लूप्रिंट सामग्री



यह ब्लूप्रिंट बनाता है
संबंधित ब्लूप्रिंट
ये ब्लूप्रिंट ज्ञान साझा करते हैं — तकनीक, सामग्री या सिद्धांत


CC0 पब्लिक डोमेन
यह ब्लूप्रिंट CC0 के तहत जारी किया गया है। आप बिना अनुमति माँगे इस कार्य को किसी भी उद्देश्य के लिए कॉपी, संशोधित, वितरित और उपयोग करने के लिए स्वतंत्र हैं।
उनके ब्लूप्रिंट के माध्यम से उत्पाद खरीदकर मेकर का समर्थन करें जहाँ वे मेकर कमीशन कमाते हैं जो विक्रेताओं द्वारा निर्धारित होता है, या इस ब्लूप्रिंट का नया संस्करण बनाएँ और राजस्व साझा करने के लिए इसे अपने ब्लूप्रिंट में कनेक्शन के रूप में शामिल करें।