
बॉक्स बेलोज़ बनाना — वह सांस जो धातु को आग के आगे झुकाती है
बेलोज़ सबसे महत्वपूर्ण यांत्रिक उपकरणों में से एक है जो कभी बनाए गए हैं। बलपूर्वक हवा के बिना, चारकोल की आग लगभग 800–900 °C तक पहुंचती है — तांबे को नरम करने के लिए पर्याप्त, लेकिन लोहे को गलाने, कांच को पिघलाने या स्टील को गढ़ने के लिए नहीं। बेलोज़ से लगातार हवा का झोंका मिलने पर वही आग 1300–1500 °C तक पहुंचती है, जिससे कांस्य युग से लेकर औद्योगिक क्रांति तक की पूरी धातुकर्म की इतिहास खुलता है।
संचालन का सिद्धांत सरल है: एक लचीला कक्ष बारी-बारी से फैलता है (एक-तरफ़ा इनटेक वाल्व के माध्यम से हवा खींचता है) और सिकुड़ता है (नोज़ल के माध्यम से हवा बाहर धकेलता है)। इनटेक वाल्व सबसे महत्वपूर्ण घटक है — एक चमड़े का फ्लैप जो कक्ष फैलने पर खुलता है और सिकुड़ने पर बंद हो जाता है, जिससे हवा केवल एक दिशा में बहती है। यही सिद्धांत हर पिस्टन पंप, साइकिल पंप और दहन इंजन के इनटेक वाल्व में उपयोग होता है।
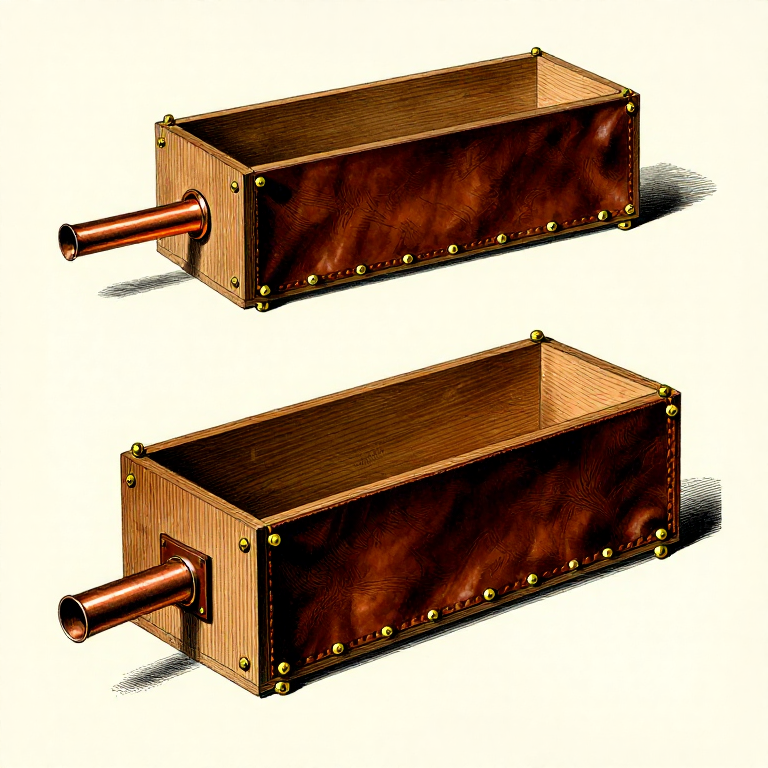
यह ब्लूप्रिंट एक एकल-कक्ष वाले हिंज्ड बॉक्स बेलोज़ के निर्माण को शामिल करता है — दो हार्डवुड बोर्ड जो फ्लैप वाल्व और तांबे के नोज़ल के साथ चमड़े के 'फेफड़े' से जुड़े होते हैं। यही मूल प्रकार है जिससे सभी बड़े फोर्ज बेलोज़ निकले हैं: डबल-एक्शन ग्रेट बेलोज़ बस दो ऐसे कक्ष हैं जो एक बीच के बोर्ड को साझा करते हैं, ताकि एक भरता रहे जबकि दूसरा हवा देता रहे, जिससे निरंतर वायु प्रवाह मिले। इस एकल कक्ष को समझ लें तो आप हर बनाए गए बेलोज़ के पीछे के इंजीनियरिंग को समझ जाएंगे।
यहां वर्णित बॉक्स बेलोज़ कम दबाव पर प्रति स्ट्रोक लगभग 15–25 लीटर हवा देता है — एक छोटी चारकोल फोर्ज, गलाने वाले क्रूसिबल या कांच की भट्ठी के लिए पर्याप्त। यह इस प्लेटफॉर्म की हर धातुकर्म, गलाने और कांच बनाने की प्रक्रिया से सीधे जुड़ता है।
निर्देश
बेलोज़ की यांत्रिकी और एकतरफ़ा वाल्व को समझें
बेलोज़ की यांत्रिकी और एकतरफ़ा वाल्व को समझें
बेलोज़ एक सीलबंद कक्ष के विस्तार और संपीड़न को बारी-बारी से करके काम करता है। जब ऊपरी पटरी उठाई जाती है, तो कक्ष का आयतन बढ़ता है, दाब वायुमंडलीय दाब से नीचे गिरता है, और इनटेक वाल्व खुल जाता है — हवा अंदर दौड़ती है। जब ऊपरी पटरी को नीचे दबाया जाता है, तो दाब बढ़ता है, इनटेक वाल्व बंद हो जाता है, और हवा सामने की नोज़ल से बाहर धकेली जाती है।
सबसे प्रारंभिक बेलोज़ घड़े वाले बेलोज़ (थाली बेलोज़) थे: एक मिट्टी के घड़े को ढीले चमड़े के डायफ़्राम से ढका जाता था, और इसे हाथ से दबाकर चलाया जाता था। लगभग BCE के आसपास थेबेस की मिस्री कब्र चित्रकारी में कामगारों को जोड़ी में घड़े वाले बेलोज़ पर बारी-बारी से पैर रखकर चलाते हुए दिखाया गया है। कब्ज़ेदार बॉक्स बेलोज़ — जिसमें एक तरफ चमड़े वाले दो तख्ते होते थे — बाद में आए और मध्यकालीन तथा उसके बाद के दौर में मानक यूरोपीय फोर्ज बेलोज़ बन गए। चीनी बेलोज़ ने एक अलग राह ली: दोहरे-क्रियात्मक पिस्टन बॉक्स बेलोज़, जो धक्का और खिंचाव दोनों स्ट्रोक पर हवा देता है।
यहाँ वर्णित एकल-कक्ष बॉक्स बेलोज़ मूल इकाई है। बीच के तख्ते को साझा करने वाले इनमें से दो मिलकर लगातार हवा प्रवाह वाला दोहरी-क्रिया ग्रेट बेलोज़ बनाते हैं — यह वही प्रकार है जो हर पारंपरिक लोहार की दुकान में देखा जाता है।
दो बोर्डों के लिए कठोर लकड़ी चुनें
दो बोर्डों के लिए कठोर लकड़ी चुनें
ऊपर और नीचे के बोर्ड (जिन्हें 'लीव्स' कहा जाता है) मजबूत, कठोर और ऐंठने के प्रति प्रतिरोधी होने चाहिए। ओक और ऐश आदर्श हैं — दोनों घने, सख्त हैं और बार-बार दबाव में फटने का विरोध करते हैं। सॉफ्टवुड (पाइन, स्प्रूस) से बचें क्योंकि वे बहुत आसानी से मुड़ते हैं और टैक्स को अच्छी तरह नहीं पकड़ते। बोर्ड कम से कम 20 mm मोटे, लगभग 60 cm लंबे और 25 cm चौड़े होने चाहिए। क्वार्टरसॉन बोर्ड सबसे अच्छी तरह ऐंठने का विरोध करते हैं।
दोनों बोर्ड कार्य क्षेत्र में समतल, सूखे और गांठों से मुक्त होने चाहिए। गांठें तनाव बिंदुओं पर लकड़ी को कमजोर करती हैं और ऐसे अंतराल बनाती हैं जहां से हवा रिसती है। किसी ज्ञात-समतल सतह पर बोर्ड रखकर समतलता जांचें — कोई भी हिलाव मोड़ या झुकाव का संकेत देता है जिसे आगे बढ़ने से पहले रंधा लगाकर हटाना होगा।
इस चरण के लिए सामग्री:
 श्वेत बलूत का तख़्ता2 टुकड़े
बोर्डों को चपटे आकार में चिह्नित करें और काटें
बोर्डों को चपटे आकार में चिह्नित करें और काटें
दोनों बोर्डों को समान रूप से चिह्नित करें: पीछे (कब्ज़े वाले सिरे) पर पूरी चौड़ाई (25 सेमी), और सामने (नोज़ल वाले सिरे) की ओर लगभग 8–10 सेमी तक पतला होती हुई। यह पतलापन वायु प्रवाह को नोज़ल की ओर केंद्रित करता है, जिससे निकास वेग बढ़ता है। पतली रेखाओं को सीधी धार (straightedge) और पेंसिल से दोनों बोर्डों पर एक साथ चिह्नित करें ताकि वे बिल्कुल मेल खाएँ।
हाथ की आरी से पतली रेखाओं के साथ काटें। कट को सीधा और बोर्ड की सतह के लंबवत रखें — तिरछे कट बोर्ड बंद होने पर अंतराल बनाते हैं। काटने के बाद, दोनों बोर्डों को एक के ऊपर एक रखकर जाँचें कि वे समान हैं: किनारे चारों ओर पूरी तरह से संरेखित होने चाहिए।
आवश्यक उपकरण:
 हस्त आरी
जहाँ चमड़ा मुड़ेगा, वहाँ किनारों को गोल करें
जहाँ चमड़ा मुड़ेगा, वहाँ किनारों को गोल करें
चमड़े का "लंग" दोनों बोर्डों के किनारों के चारों ओर लपेटा जाता है और बिना टूटे सुचारू रूप से मुड़ना चाहिए। दोनों बोर्डों के सभी बाहरी किनारों को लगभग 5–8 mm की त्रिज्या तक गोल करने के लिए लकड़ी की रास्प (wood rasp) का उपयोग करें। उन कोनों पर विशेष ध्यान दें जहाँ टेपर पिछले किनारे से मिलता है — तीखे कोने बार-बार मोड़ने पर चमड़े को फटने का कारण बनते हैं।
रास्पिंग के बाद गोल किनारों को चिकना करने के लिए रेत लगाएँ। कोई भी खुरदुरा धब्बा या छोटी नुकीली लकड़ी चमड़े को घिसेगी और समय से पहले खराबी का कारण बनेगी। उपयोग के दौरान चमड़ा हज़ारों बार मुड़ता है — इसलिए उसके संपर्क में आने वाली हर सतह चिकनी होनी चाहिए।
आवश्यक उपकरण:
 लकड़ी की खुरदरी रेती
फ्रंट एज में नोज़ल पोर्ट ड्रिल करें
फ्रंट एज में नोज़ल पोर्ट ड्रिल करें
निचले बोर्ड के सामने के (संकरे) किनारे का केंद्र चिह्नित करें। तांबे की नोज़ल ट्यूब के बाहरी व्यास से मेल खाता छेद ड्रिल करें — आमतौर पर 20–25 mm। साफ़, गोल छेद के लिए स्पेड बिट या फ़ॉरस्टनर बिट का उपयोग करें। बाहरी सतह से अंदर की ओर ड्रिल करें, ड्रिल को किनारे के लंबवत रखते हुए। छेद बोर्ड की मोटाई को पूरी तरह पार करना चाहिए।
यदि नोज़ल ट्यूब छेद की तुलना में थोड़ी छोटी है, तो यह ठीक है — इसे पिच या गोंद से सील कर दिया जाएगा। यदि छेद बड़ा है, तो गोल रास्प से सावधानी से छेद को बड़ा करें। फिट तंग होना चाहिए लेकिन इतना कसा नहीं कि ट्यूब डालने पर लकड़ी फट जाए।
आवश्यक उपकरण:
 फावड़ा-बिट सेटलकड़ी की खुरदरी रेती
कॉपर नोजल ट्यूब फिट करें
कॉपर नोजल ट्यूब फिट करें
ड्रिल किए गए पोर्ट में एक कॉपर ट्यूब (लगभग 20 mm बाहरी व्यास, 15–20 cm लंबी) डालें। नोजल के लिए कॉपर आदर्श है क्योंकि यह लकड़ी से गर्मी दूर ले जाता है, जंग का प्रतिरोध करता है, और वायुप्रवाह को दिशा देने के लिए मोड़ा जा सकता है। ट्यूब को इस तरह धकेलें कि लगभग 3–4 cm भाग बेलो चैंबर के अंदर निकला रहे और 10–15 cm बाहर की ओर भट्ठी तक फैला रहे।
जहाँ ट्यूब बोर्ड से गुजरती है, उसके चारों ओर पाइन पिच गोंद या लकड़ी के गोंद और बुरादे के मिश्रण से सील करें। यह जोड़ पूरी तरह हवारोधी होना चाहिए — यहाँ कोई भी रिसाव भट्ठी तक पहुँचने वाले दबाव को कम करता है। आगे बढ़ने से पहले सीलेंट को पूरी तरह सूखने दें।
इस चरण के लिए सामग्री:
 ताँबे की नली1 टुकड़ा
 चीड़ की लुक्च वाली लेई1 टुकड़ा
तले के बोर्ड में इनटेक वाल्व का छेद काटें
तले के बोर्ड में इनटेक वाल्व का छेद काटें
इनटेक वाल्व जब धौंकनी खुलती है तो चैंबर में हवा आने देता है और जब वह दबती है तो बंद हो जाता है। तले के बोर्ड में लगभग 5 cm × 3 cm का एक आयताकार छेद चिह्नित करें, जिसे पीछे की ओर (चौड़े सिरे से) लगभग एक-तिहाई दूरी पर रखें। यह स्थान सुनिश्चित करता है कि वाल्व उस क्षेत्र में हो जहाँ आयतन में सबसे अधिक परिवर्तन होता है और जहाँ खिंचाव सबसे तेज़ होता है।
एक कोने में शुरुआती छेद ड्रिल करें, फिर छेनी और हथौड़ी से आयत काटें। किनारों को साफ़ और चौकोर रखें — चमड़े का फ्लैप वाल्व आसपास की लकड़ी के साथ समतल रूप से बंद होना चाहिए। किसी भी खुरदरे किनारे (बर) को हटाने के लिए अंदर के किनारों को रेती या सैंडपेपर से चिकना करें।
आवश्यक उपकरण:
 लकड़ी की रुखानियों का सेट
 लकड़ी का मुँगरा
 ड्रिल बिट सेट
चमड़े का फ्लैप वाल्व बनाएं
चमड़े का फ्लैप वाल्व बनाएं
मोटे चमड़े (वनस्पति-टैन्ड, 2–3 mm वज़न) का लगभग 7 cm × 5 cm का एक टुकड़ा काटें — इतना बड़ा कि वह सभी ओर से कम से कम 1 cm तक इनटेक छेद को ढक सके। यह टुकड़ा एक-तरफ़ा वाल्व है: इसे दबाव में लकड़ी पर सपाट रूप से सील करने के लिए पर्याप्त कठोर होना चाहिए, लेकिन सक्शन लगाने पर खुलने के लिए पर्याप्त लचीला भी होना चाहिए।
चमड़े के अग्रणी किनारे (वह किनारा जो सबसे पहले उठता है) को चाकू से पतला करके बेवल करें। इससे हल्के सक्शन में वाल्व अधिक आसानी से खुलता है। मोड़ वाला किनारा (जहाँ यह बोर्ड से जुड़ता है) मज़बूती के लिए पूरी मोटाई में रहना चाहिए।
इस चरण के लिए सामग्री:
 वानस्पतिक विधि से पकाया चमड़ा1 टुकड़ा
फ्लैप वाल्व को तल पट्टी (bottom board) के अंदरूनी हिस्से पर लगाएं
फ्लैप वाल्व को तल पट्टी (bottom board) के अंदरूनी हिस्से पर लगाएं
चमड़े के फ्लैप को तल पट्टी (bottom board) की अंदरूनी सतह पर, इनटेक होल के ऊपर रखें (वह तरफ जो ऊपर की ओर, चैंबर के अंदर की ओर है)। फ्लैप को केवल एक किनारे से जोड़ा जाना चाहिए — वह किनारा जो बेलोज़ के पिछले हिस्से के सबसे नज़दीक हो। इस हिंज किनारे को ठीक करने के लिए दो या तीन छोटी टैक या तांबे की कीलों का उपयोग करें। बाकी तीनों किनारे खुले लटकने दें ताकि फ्लैप उठ सके।
वाल्व की जाँच करें: नीचे से इनटेक होल में धीरे से फूंकें — फ्लैप आसानी से उठना चाहिए और हवा गुजरनी चाहिए। अब ऊपर से चूसें — फ्लैप लकड़ी से चिपककर सपाट बंद होना चाहिए और हवा का प्रवाह रुकना चाहिए। यदि वाल्व बंद नहीं होता, तो चमड़ा बहुत सख्त हो सकता है या छेद के आसपास की लकड़ी की सतह बहुत खुरदरी हो सकती है। सीलिंग सतह को रेत लें और फिर से प्रयास करें।
इस चरण के लिए सामग्री:
 गद्दी की कीलों का मिश्रित संग्रह1 पैक
आवश्यक उपकरण:
 छोटा हथौड़ा
साइड वॉल्स के लिए चमड़ा काटें
साइड वॉल्स के लिए चमड़ा काटें
चमड़े का 'लंग' एक निरंतर पट्टी है जो ऊपर और नीचे के बोर्डों के किनारों को जोड़ती है, और विस्तार योग्य साइड वॉल्स बनाती है। दोनों संकरी ढलान वाली भुजाओं और पिछले किनारे के साथ बोर्ड का कुल परिमाप मापें (सामने/नोज़ल वाले किनारे को छोड़कर जहाँ बोर्ड एक साथ बंद होते हैं)। प्रत्येक सिरे पर 3 cm ओवरलैप जोड़ें।
इस लंबाई की वेजिटेबल-टैन्ड चमड़े की एक पट्टी काटें, लगभग 12–15 cm चौड़ी। चौड़ाई बेलोज़ के अधिकतम खुलाव को तय करती है — जब बोर्ड अलग फैलाए जाते हैं, तो सबसे चौड़े बिंदु (पिछले हिस्से) पर चमड़े को लगभग 10–15 cm का अंतर देना चाहिए। बहुत संकरा हो तो बेलोज़ पर्याप्त हवा नहीं खींच पाएगा; बहुत चौड़ा हो तो चमड़ा असमान रूप से सिकुड़ता और मुड़ता है।
इस चरण के लिए सामग्री:
वानस्पतिक विधि से पकाया चमड़ा1 टुकड़ाचमड़े को लचीला बनाने के लिए भिगोएँ
चमड़े को लचीला बनाने के लिए भिगोएँ
चमड़े की पट्टी को 15–20 मिनट के लिए साफ़ पानी में डुबोएँ। वेजिटेबल-टैन्ड चमड़ा पानी सोखता है और नरम व लचीला हो जाता है — जिससे उसे बोर्ड के किनारों पर मोड़ना और कीलों से जगह पर लगाना कहीं आसान हो जाता है। ज़्यादा देर (30 मिनट से अधिक) न भिगोएँ, क्योंकि चमड़ा बहुत ढीला हो जाता है और असमान रूप से खिंच जाता है।
जब चमड़ा एक समान गहरे रंग का और लचीला हो जाए, तब उसे निकालें। यह आपके हाथ पर बिना वापस उछले लटकना चाहिए। चमड़े के गीले होने के बाद जल्दी काम करें — सूखकर सख़्त होने से पहले आपके पास लगभग 30–45 मिनट होते हैं। अगले चरण शुरू करने से पहले सभी औज़ार और कीलें तैयार रखें।
चमड़े को निचले बोर्ड पर टैक करें
चमड़े को निचले बोर्ड पर टैक करें
निचले बोर्ड को उसकी अंदरूनी सतह (वाल्व वाली ओर) ऊपर की ओर रखकर सपाट बिछाएँ। गीली चमड़े की पट्टी को एक तिरछी (टेपर्ड) ओर के साथ रखें, अंदर की ओर बोर्ड के किनारे पर लगभग 2 cm तक ओवरलैप करते हुए। सामने (नोज़ल वाले सिरे) से शुरू करें और पीछे की ओर काम करें, लगभग 2 cm के अंतराल पर चमड़े के आर-पार लकड़ी में अपहोल्स्ट्री टैक ठोंकते हुए।
पिछले किनारे के चारों ओर और दूसरी तिरछी ओर नीचे तक जारी रखें। चमड़े को तना हुआ रखें लेकिन खींचा हुआ नहीं — जब धौंकनी बंद होती है तो उसे मुड़ने के लिए ढीलापन चाहिए। गोल किनारों पर चमड़े को धीरे से खींचें, हर टैक से पहले उसे लकड़ी पर सपाट दबाते हुए। टैक की पंक्ति सीधी और समान होनी चाहिए, बोर्ड के किनारे से लगभग 1.5 cm की दूरी पर।
इस चरण के लिए सामग्री:
गद्दी की कीलों का मिश्रित संग्रह1 पैकआवश्यक उपकरण:
छोटा हथौड़ाचमड़े को ऊपरी बोर्ड पर टैक करें
चमड़े को ऊपरी बोर्ड पर टैक करें
ऊपरी बोर्ड को निचले बोर्ड के ऊपर बिल्कुल सही संरेखण में रखें। चमड़े की पट्टी के खुले किनारे को ऊपरी बोर्ड के किनारे पर ऊपर और उसके ऊपर से मोड़ें, जिससे ऊपरी बोर्ड के अंदर की ओर लगभग 2 cm का ओवरलैप हो। निचले बोर्ड के समान अंतर और तकनीक का उपयोग करके उसे टैक से जगह पर स्थिर करें।
हवा-रोधी बनाने के लिए यह सबसे महत्वपूर्ण चरण है। चमड़े को दोनों बोर्डों के चारों ओर एक चिकनी, निरंतर सील बनानी चाहिए, जिसमें कोई अंतर, सिलवट या मोड़ न हो जिससे हवा लीक हो। परिधि के चारों ओर धीरे-धीरे काम करें, अगले टैक पर जाने से पहले हर टैक पर जाँचें कि चमड़ा सपाट लेटा है। यदि कोई भाग सिकुड़ जाए, तो आखिरी कुछ टैक हटाएँ, चमड़े को चिकना करें और फिर से टैक करें।
आवश्यक उपकरण:
छोटा हथौड़ाबोर्ड जहाँ मिलते हैं वहाँ सामने के किनारे को सील करें
बोर्ड जहाँ मिलते हैं वहाँ सामने के किनारे को सील करें
सामने (नोज़ल सिरे) पर, दोनों बोर्ड एक साथ बंद होने चाहिए, जिनके बीच तांबे की नोज़ल ट्यूब गुजरती है। चमड़ा सामने के किनारे पर नहीं लपेटा जाता — इसके बजाय, बोर्ड यहाँ सतह-से-सतह मिलकर बंद होते हैं। यदि सामने बोर्डों के बीच कोई अंतर हो, तो चमड़े की एक पतली पट्टी काटें और उसे जोड़ के साथ गैस्केट के रूप में चिपकाएँ।
बोर्ड जहाँ मिलते हैं, उस पूरे सामने के किनारे पर पाइन पिच ग्लू या लकड़ी का गोंद लगाएँ। यह जोड़ पूरी तरह हवा-रोधी होना चाहिए — नोज़ल सिरे पर कोई भी रिसाव फोर्ज तक पहुँचने वाले दबाव को सीधे कम करता है। परीक्षण से पहले गोंद को अच्छी तरह सूखने दें।
इस चरण के लिए सामग्री:
 लकड़ी की गोंद
पीछे की ओर चमड़े का कब्ज़ा लगाएँ
पीछे की ओर चमड़े का कब्ज़ा लगाएँ
पिछला किनारा (चौड़ा सिरा) वह कब्ज़ा (हिंज) है जहाँ दोनों तख्ते घूमते हैं। लगभग 25 cm × 8 cm का मोटे चमड़े का एक टुकड़ा काटें। इसे लंबाई में मोड़ें और एक आधा भाग ऊपरी तख्ते पर तथा दूसरा आधा भाग निचले तख्ते पर पिछले किनारे के साथ कीलों (टैक्स) से लगाएँ, ताकि एक निरंतर चमड़े का कब्ज़ा बने।
कब्ज़ा मज़बूत होना चाहिए — इसे हर स्ट्रोक का पूरा दबाव सहना पड़ता है। निकट-निकट (1 cm की दूरी पर) टैक्स लगाएँ और सुनिश्चित करें कि चमड़ा इतना मोटा हो कि फटे नहीं। कब्ज़े के बिंदु पर चमड़े की दोहरी परत टिकाऊपन बढ़ाती है। यह कब्ज़ा हवा रोधी सील (एयर सील) का भी हिस्सा है, इसलिए इसकी पूरी लंबाई में कोई अंतर नहीं होना चाहिए।
इस चरण के लिए सामग्री:
वानस्पतिक विधि से पकाया चमड़ा1 टुकड़ाआवश्यक उपकरण:
छोटा हथौड़ाऊपरी बोर्ड पर एक हैंडल लगाएँ
ऊपरी बोर्ड पर एक हैंडल लगाएँ
ऊपरी बोर्ड की ऊपरी सतह पर एक लकड़ी का हैंडल लगाएँ, जो पीछे से लगभग एक-तिहाई दूरी पर स्थित हो। मुड़ी हुई टहनी से बना एक सरल D-आकार का हैंडल या हाथ के लिए स्लॉट वाला आयताकार ब्लॉक, दोनों उपयुक्त हैं। इसे अंदर से ऊपर की ओर बोर्ड के माध्यम से हैंडल में चलाए गए पेंच या बोल्ट से कसें — फास्टनर के सिरों को चैंबर के अंदर बाहर निकलने न दें, अन्यथा वे चमड़े में अटक सकते हैं।
हैंडल की स्थिति संचालन के लीवरेज को तय करती है। हिंज (पीछे) के बहुत करीब होने पर हर स्ट्रोक में अत्यधिक बल लगाना पड़ता है। नोजल (आगे) के बहुत करीब होने पर स्ट्रोक छोटा होता है और हवा का विस्थापन कम होता है। पीछे से एक-तिहाई दूरी बल और प्रति स्ट्रोक आयतन के बीच अच्छा संतुलन देती है।
आवश्यक उपकरण:
हस्त आरीड्रिल बिट सेटसभी जोड़ों को सील करें और सूखने दें
सभी जोड़ों को सील करें और सूखने दें
हर उस सीम का निरीक्षण करें जहाँ चमड़ा लकड़ी से मिलता है। सभी टैक लाइनों और कब्ज़े के जोड़ के साथ पाइन पिच ग्लू या मोम-और-पिच के मिश्रण का लेप लगाएँ। उन कोनों पर विशेष ध्यान दें जहाँ साइड लेदर कब्ज़े के चमड़े से मिलता है — ये जोड़ सबसे आम रिसाव बिंदु हैं।
पाइन पिच के दोहरे उद्देश्य हैं: यह हवा के रिसाव को सील करता है और चमड़े को जलरोधी बनाता है, जिससे इसकी कार्यशील आयु बढ़ती है। परीक्षण से पहले सीलेंट को कम से कम 4–6 घंटे तक सूखने दें। यदि इसके बजाय हाइड ग्लू का उपयोग कर रहे हैं, तो रातभर सूखने दें।
इस चरण के लिए सामग्री:
चीड़ की लुक्च वाली लेईबेलो का हवा प्रवाह जांचें और लीक ठीक करें
बेलो का हवा प्रवाह जांचें और लीक ठीक करें
नोजल के छिद्र को अपनी हथेली पर रखें और हैंडल को कई बार दबाएं। हर डाउनस्ट्रोक के साथ आपकी हथेली पर मजबूत, स्पंदनशील हवा का दबाव महसूस होना चाहिए, और इनटेक वाल्व द्वारा ताज़ी हवा खींचे जाने पर ऊपरी बोर्ड अपस्ट्रोक पर आसानी से वापस उछलना चाहिए। यदि दबाव कमज़ोर लगे, तो जोड़ों पर सीटी जैसी फुसफुसाहट सुनें — यह हवा के रिसाव का संकेत है जिसे अतिरिक्त सीलिंग की जरूरत है।
इनटेक वाल्व की अलग से जांच करें: नोजल को अपनी हथेली से ढकें और ऊपरी बोर्ड उठाएं। वाल्व एक हल्की क्लिक के साथ खुलना चाहिए और हवा तेज़ी से अंदर आनी चाहिए जो सुनाई दे। ऊपरी बोर्ड छोड़ें — यह अपने ही वजन से गिरना चाहिए जब बंद हवा नोजल से बाहर निकलती है, जिससे पुष्टि होती है कि इनटेक वाल्व सील है। यदि बोर्ड बहुत धीरे गिरे, तो वाल्व लीक हो रहा है या खुला फंसा है। इस आकार का अच्छी तरह बना बेलो प्रति स्ट्रोक लगभग 15–25 लीटर हवा देता है — जो एक छोटी चारकोल भट्टी को वेल्डिंग तापमान तक पहुंचाने के लिए पर्याप्त है।
फोर्ज या भट्ठी से जोड़ें
फोर्ज या भट्ठी से जोड़ें
धौंकनी को फोर्ज या भट्ठी के बगल में रखें, जिसमें तांबे की नोज़ल ट्यूब को ट्यूयेर छिद्र (आग के आधार पर स्थित वायु प्रवेश द्वार) में डाला गया हो। नोज़ल को कोयले की परत की ओर थोड़ा नीचे की दिशा में होना चाहिए — नीचे से आने वाली हवा ईंधन के बीच से ऊपर उठती है, जिससे प्रवेश द्वार के ठीक ऊपर सबसे गर्म क्षेत्र बनता है। यदि नोज़ल ट्यूयेर तक पहुँचने के लिए बहुत छोटी है, तो उसे घर्षण फिट से जुड़ी या तार से लपेटी हुई अतिरिक्त तांबे की ट्यूबिंग से बढ़ाएँ।
एक स्थिर लय में पंपिंग शुरू करें: हर 2–3 सेकंड में एक पूरा स्ट्रोक। आग तुरंत प्रतिक्रिया देनी चाहिए — ब्लास्ट क्षेत्र का कोयला कुछ ही स्ट्रोक में धुंधले लाल से चमकीले नारंगी और फिर पीले-सफ़ेद रंग में चमकने लगता है। सबसे गर्म क्षेत्र को वहीं केंद्रित करने के लिए जहाँ आपको इसकी ज़रूरत है, नोज़ल के कोण और गहराई को समायोजित करें। आपने वह उपकरण बनाया है जिसने कांस्य युग, लौह युग और धातुकर्म में हर प्रगति को संभव बनाया — मजबूर हवा जो कैंपफ़ायर को भट्ठी में बदल देती है।
सामग्री
6- 2 टुकड़ेप्लेसहोल्डर
- 1 टुकड़ाप्लेसहोल्डर
- 1 टुकड़ाप्लेसहोल्डर
- 1 टुकड़ाप्लेसहोल्डर
- प्लेसहोल्डर
- 1 टुकड़ाप्लेसहोल्डर
कनेक्टेड ब्लूप्रिंट सामग्री
Alloying Bronze (Cu + Sn) — The Bronze Age Begins
Forge द्वारा
धातु का काम

Building a Bloomery & Smelting Iron — The Iron Age
Forge द्वारा
धातु का काम
Building a Clay Kiln — The First Furnace
Forge द्वारा
धातु का काम
Smelting Copper from Malachite — From Green Ore to Red Metal
Peter द्वारा
धातु का काम

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter द्वारा
धातु का काम
यह ब्लूप्रिंट बनाता है
संबंधित ब्लूप्रिंट
ये ब्लूप्रिंट ज्ञान साझा करते हैं — तकनीक, सामग्री या सिद्धांत

Making Soda-Lime Glass from Raw Materials
Mary द्वारा
कांच का काम

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
Forge द्वारा
धातु का काम

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
Mary द्वारा
धातु का काम

Alloying Steel from Iron and Carbon — The Metal That Built the Modern World
Mary द्वारा
धातु का काम
Making Black Powder from Saltpeter, Sulfur, and Charcoal — The Mixture That Changed the World
Charlie द्वारा
हथियार
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter द्वारा
धातु का काम

Smelting Bog Iron in a Bloomery Furnace — From Ore to Wrought Iron
Forge द्वारा
धातु का काम
CC0 पब्लिक डोमेन
यह ब्लूप्रिंट CC0 के तहत जारी किया गया है। आप बिना अनुमति माँगे इस कार्य को किसी भी उद्देश्य के लिए कॉपी, संशोधित, वितरित और उपयोग करने के लिए स्वतंत्र हैं।
उनके ब्लूप्रिंट के माध्यम से उत्पाद खरीदकर मेकर का समर्थन करें जहाँ वे मेकर कमीशन कमाते हैं जो विक्रेताओं द्वारा निर्धारित होता है, या इस ब्लूप्रिंट का नया संस्करण बनाएँ और राजस्व साझा करने के लिए इसे अपने ब्लूप्रिंट में कनेक्शन के रूप में शामिल करें।