
鉄と炭素から鋼を合金化する — 現代世界を築いた金属
鋼は鉄と炭素の合金であり、通常は重量比で0.2%から2.1%の炭素を含みます。この狭い組成範囲によって、柔らかく展性のある錬鉄は、焼入れ、焼戻し、ばね化が可能な材料へと変わります。こうした性質により、鋼は剣やばねから橋梁や超高層ビルに至るまで、文明の基盤となりました。
鉄と鋼の違いは目には見えませんが、その挙動を大きく変えます。純鉄(フェライト)は柔らかく、純鉄製の釘は容易に曲がります。炭素をわずか0.8%加えると、鉄はパーライトになります。これはフェライトと炭化鉄(セメンタイト、Fe₃C)が層状に並んだ微細組織で、はるかに硬く強くなります。炭素が0.8%を超えると合金は過共析鋼となり、過剰なセメンタイトによりさらに硬くなりますが、次第にもろくなります。鋼の冶金学全体は、この微量の炭素量と合金の冷却速度を制御することを中心としています。
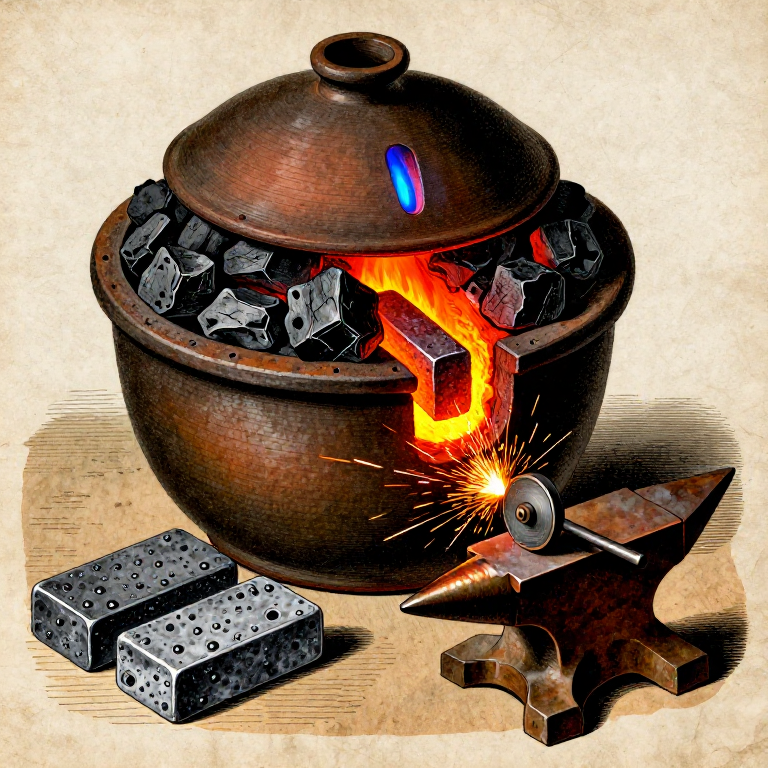
歴史的に、製鋼は2つの方法で行われてきました。浸炭(木炭と接触させて加熱し、錬鉄に炭素を加える方法)と脱炭(酸化によって鋳鉄から余分な炭素を除く方法)です。本設計図では、浸炭法(セメンテーションとも呼ばれる)を扱います。これは古代から18世紀まで主流だった製鋼工程です。密閉した粘土るつぼ内で、錬鉄棒を木炭とともに詰め、組み立て品を約900~950 °Cで数時間加熱します。木炭由来の炭素原子が鉄の結晶格子へ拡散し、表層が鋼へと変化します。得られる鋼はブリスター鋼と呼ばれ、閉じ込められたガスによって表面に生じる膨れ(ブリスター)にちなんで名付けられています。
HAZARD: この工程では900 °Cを超える温度を長時間維持する必要があります。溶融スケール、高温の金属、一酸化炭素ガスがすべて存在します。屋外か、強制換気の十分な環境で作業してください。P100 製の呼吸用保護具、保護ゴーグル、革製の手袋、革製のエプロンを着用してください。るつぼが高温の状態で決して開けないでください。空気が急に流入すると、燃える一酸化炭素が炎を上げる恐れがあります。
手順
鉄-炭素状態図を理解する
鉄-炭素状態図を理解する
鉄-炭素状態図は冶金学において最も重要な図である。室温では、鉄はフェライト(α鉄)として存在する。これは体心立方格子で、柔らかく、磁性を持つ。727 °C(共析温度)を超えて加熱すると、鉄はオーステナイト(γ鉄)に変態する。これは面心立方格子で、非磁性であり、そして決定的に重要なのは、フェライトよりもはるかに多くの炭素を溶解できる点である。フェライトは炭素を0.022%しか溶解しないが、オーステナイトは最大2.14%まで溶解する。
これが浸炭が機能する理由である。900~950 °Cでは鉄の表面はオーステナイトであり、周囲の木炭から炭素を吸収する。鋼がゆっくり冷却されると、オーステナイトはフェライトとセメンタイト(Fe₃C)に戻り、層状のパーライト組織を形成する。急冷(焼入れ)された場合、オーステナイトはマルテンサイトとして閉じ込められる。これは極めて硬く、脆い体心正方晶構造である。鋼のすべての熱処理(焼入れ、焼戻し、焼鈍し)は、これらの相変態を操作するものである。
錬鉄を選定し準備する
錬鉄を選定し準備する
錬鉄から始めます。錬鉄とは、ブルーム製錬され、金属を締め固めてスラグを排出するためにハンマー鍛造された低炭素鉄(炭素含有量0.08%未満)です。鉄は清浄で、重い錆や黒皮がなく、理想的には厚さ約5~10 mm、幅20~30 mmの平板状のものを使用します。炭素は表面から内部へ拡散しなければならないため、細い棒ほど速く浸炭します。厚さ10 mmの棒は、925 °Cで中心部まで浸炭するのにおよそ8時間かかります。
ブルームや粗鉄から始める場合は、まず平板状に鍛造します。炭素拡散の障壁となる黒皮(酸化鉄)を除去するため、ワイヤーブラシまたはヤスリで表面を清掃します。棒の重量を量っておきます。セメンテーション後に再度重量を測り、吸収された炭素量を計算します(鋼は加えられた炭素の重量分だけ重くなります)。
このステップの材料:
 鉄鉱石(沼鉄鉱 / 赤鉄鉱 / 磁鉄鉱)1 個
必要な工具:
 金工ヤスリ
 精密デジタルスケール
浸炭パック用の木炭を準備する
浸炭パック用の木炭を準備する
硬木の木炭を約5~10 mm角の破片に砕きます。鉄棒の周囲に隙間なく詰められる程度に小さく、かつ一酸化炭素ガスが循環できる空気の隙間を保てる程度に大きくします。木炭は炭素源であり、高温下で微量の酸素や水分と反応して一酸化炭素(CO)を生成します。これが実際の浸炭剤となります。COガスは鉄の表面で分解し、原子状の炭素を付着させ、その炭素が金属内部へ拡散します。
鉄の重量の約3~4倍の木炭が必要です。鉄棒500グラムに対して、砕いた木炭を1.5~2 kg用意してください。歴史的なレシピの中には、骨粉、革くず、煤などの有機物をパックに加えたものもありました。これらは高温で分解し、追加の炭素と窒素を供給します。本設計図では、純粋な硬木の木炭で十分であり、最も予測可能な結果が得られます。
このステップの材料:
 木炭2 kg
必要な工具:
 ハンマー
浸炭るつぼを製作または準備する
浸炭るつぼを製作または準備する
るつぼは密閉して、炉内雰囲気の中で木炭が単に燃え尽きるのを防がなければなりません。深型の耐火粘土製るつぼで蓋がぴったり合うものを使うか、耐火レンガと耐火粘土で浸炭箱を組み立ててください。容器は950 °Cに8時間以上割れずに耐えられる必要があります。粘土黒鉛るつぼが理想的です。耐火性があり、内容物と反応せず、蓋の接合部のまわりに塗布した粘土パテ(耐火粘土と水の練り物)で密閉できます。
るつぼは、すべての鉄棒を収容でき、四方すべてに少なくとも25 mmの木炭充填層を確保できる大きさが必要です。木炭に空気が直接届く経路があってはなりません。わずかな空気漏れでも木炭は浸炭ではなく燃焼してしまい、燃料を浪費し、結果にムラが生じます。
必要な工具:
 耐火粘土のるつぼ
 耐火れんが
るつぼの中で鉄棒を木炭に詰める
るつぼの中で鉄棒を木炭に詰める
るつぼの底に砕いた木炭を25 mmの層として敷きます。その上に最初の鉄棒を置きますが、るつぼの壁に触れないようにし、四方すべてで少なくとも15 mmの間隔を確保します。さらに15~20 mmの木炭層で覆い、軽く押し固めて大きな空気溜まりを取り除きます。次の棒を置きますが、棒同士が触れないようにします(各片は木炭で完全に囲まれている必要があります)。すべての棒が詰め終わるまでこの層の積み重ねを続けます。
最後に25 mmの木炭層で上部を覆います。鉄棒は完全に埋め込まれていなければなりません。露出した鉄は、その部分では浸炭しません。蓋は粘土パテで密閉します。耐火粘土を水と混ぜて濃いペースト状にし、蓋の合わせ目の周りに10 mmの帯状に塗り、なめらかに整えて連続した密閉部を作ります。炉に入れる前に、パテを少なくとも30分間自然乾燥させます。蓋の小さな通気孔(2~3 mm)は、密閉部を割ることなくガス圧を逃がします。
炉を準備し、浸炭温度まで上げる
炉を準備し、浸炭温度まで上げる
密封したるつぼを、ふいご付きの木炭炉、またはプロパン燃焼炉に入れる。炉は浸炭保持の全期間を通じて900~950 °Cを維持しなければならず、鉄棒の厚さに応じて通常6~10時間である。この温度範囲は、オーステナイトが形成され、炭素拡散が実用的な速度で進む重要な温度域である。850 °C未満では拡散が遅すぎ、1000 °Cを超えると結晶粒界で鉄が溶け始め(バーニング)、鋼が駄目になる。
炉はゆっくり加熱する。熱衝撃を避けるため、1~2時間かけてるつぼを温度まで上げる。粘土のシールは乾燥してるつぼが膨張する際にわずかにひび割れることがあるが、これは正常である。通気孔に小さな青い炎が見えるか注意すること。これは通り抜ける一酸化炭素が燃えているもので、るつぼ内で浸炭反応が進行していることの確認になる。
このステップの材料:
木炭10 kg必要な工具:
 ふいご
 密閉式保護ゴーグル
 革製ガントレット手袋
 革のエプロン
浸炭の保持を維持する
浸炭の保持を維持する
炉を900~950 °Cで6~10時間保持します。時間は棒材の厚さによって異なります:925 °Cの鉄中では、炭素はおよそ1時間あたり1 mm拡散します。厚さ5 mmの棒材(中心までは2.5 mm)では、完全な貫通浸炭に約6時間が必要で、10 mmの棒材では10時間以上が必要です。保持時間が不足すると、表面が硬く中心が柔らかい浸炭硬化鋼になります。これは一部の用途には有用ですが、均一な合金ではありません。
るつぼの色を観察して炉の温度を監視します:くすんだ桜赤色はおよそ750 °C(低すぎる)、明るい桜色は850 °C、橙色は950 °C、黄橙色は1050 °C(高すぎる)です。必要に応じて燃料を加えながら、炉内の木炭層を維持します。送風の操作は一定に保ってください。空気の供給が途切れると温度が下がり、再加熱は時間と燃料の無駄になります。保持中ずっと、通気孔の青い炎が安定して燃えているべきです。
必要な工具:
ふいご P100 防じんマスク
 長柄やっとこ
るつぼを炉内でゆっくり冷却する
るつぼを炉内でゆっくり冷却する
十分な保持時間が経過したら、燃料の投入と送風を止めます。るつぼを炉内で冷却させてください。炉の質量によっては6〜12時間かかることがあります。ゆっくりとした冷却が不可欠です。これによりオーステナイトがパーライト(平衡状態のフェライト+セメンタイト組織)へと変態し、硬くても脆くない鋼になります。この段階で急冷するとマルテンサイトが生じ、非常に硬いものの、その後の焼戻しなしではほとんどの用途には脆すぎます。
るつぼが暗赤熱より高温の間は、るつぼを開けたり触れたりしないでください。木炭の層がまだ熱いうちに密封を開けると酸素が入り込み、木炭が燃えるとともに鋼の表面が酸化(脱炭)します。これでは、何時間もかけて達成した浸炭が台無しになります。忍耐が極めて重要です。重い手袋で扱えるようになる(約200 °C以下)まで待ってから、るつぼを開けてください。
るつぼを開けて、ブリスター鋼を取り出す
るつぼを開けて、ブリスター鋼を取り出す
粘土製のルートシールを割り、蓋を取り外す。内部の木炭は一部消費されており、元の詰め物よりも軽く、より脆くなっている。木炭層から鉄棒、今では鋼棒となったものを慎重に取り出す。表面には特徴的なブリスター(膨れ)が現れる。これは浸炭中に表面スケールの下に閉じ込められたガスによって生じる隆起したこぶである。これが「ブリスター鋼」という名称の由来であり、浸炭が成功したことを示している。
鋼棒は薄い酸化被膜(酸化鉄)に覆われており、表面に木炭の破片が付着している場合もある。ワイヤーブラシまたはヤスリで表面を清掃し、下の鋼を露出させる。色と表面の質感は元の錬鉄とは明らかに異なり、鋼はより細かい結晶粒を持ち、繊維質で明るい灰色の錬鉄に比べて、やや暗く均一な灰色の外観を呈することが多い。
必要な工具:
 るつぼばさみ革製ガントレット手袋金工ヤスリ
スパークテストと焼入れによる鋼の試験
スパークテストと焼入れによる鋼の試験
炭素含有量の最も簡単な現場試験は火花試験です。鋼材を研削砥石または粗目のやすりに当てて火花を観察します。錬鉄(低炭素)は長く滑らかなオレンジ黄色の火花の流れを生じ、分岐は少なめです。中炭素鋼(0.4〜0.6%)は短くより明るい火花を生じ、明確な枝分かれがあります。高炭素鋼(0.8%以上)は非常に短く輝く白い火花を生じ、先端で爆発的な飛散が見られます。ブリスター鋼の火花を既知の錬鉄の火花と比べてください。その違いは顕著なはずです。
確定的な試験には、小片を明るいチェリーレッド(約800 °C)まで加熱し、水中で焼入れします。錬鉄は焼入れ後も軟らかいままですが、十分な炭素を吸収した鋼はガラスのように硬くなります。焼入れした試料をやすりで削ってみてください。やすりが切削せず表面を滑るなら、鋼は正常に硬化しています。これは約0.3%を超える炭素含有量を確認するものです。
必要な工具:
金工ヤスリ 焼き入れ桶
 鍛冶ばさみ(やっとこ)
ブリスター鋼の鍛接による均質化(任意:シア鋼)
ブリスター鋼の鍛接による均質化(任意:シア鋼)
一回の浸炭処理で得たブリスター鋼は、炭素分布にむらがあり、表面では多く、中心部では少ない場合がある。より均一な合金にするため、鋼を折り返して鍛接することができる。棒材を明るい黄白色(約1100 °C)まで加熱し、自身の上に折り返して、折り目をハンマーで鍛接する。この折り返しと鍛接の工程を3~4回繰り返す。折り返すたびに炭素が拡散すべき距離は半分になり、機械的な加工によって断面全体で炭素がより均等に再分配される。
この折り返し・鍛接によって得られた製品はシア鋼と呼ばれる(歴史的にははさみや切削工具に用いられた)。生のブリスター鋼よりも均一で信頼性が高い。さらに精製するため、ブリスター鋼を約1500 °Cでるつぼ内で溶解すると、ルツボ鋼(ウーツ鋼)が得られる。これはベッセマー法以前に入手可能な最高品質の鋼であった。ルツボ鋼の溶解には、多くの小規模設備では到達できない温度が必要だが、浸炭とその後の折り返しによって、優れた加工用鋼を得ることができる。
必要な工具:
 鍛造槌鍛冶ばさみ(やっとこ)
 金床ふいご
セメンテーション結果を記録する
セメンテーション結果を記録する
完成した鋼棒の重量を測定し、開始時の重量と比較してください。重量増加が吸収された炭素量です。炭素含有量0.8%を目標とする場合、500グラムの鉄は約4グラム増加するはずです。実際の増加量は、浸炭時間、温度、棒の太さによって変化します。セメンテーションのパラメータ、すなわち棒の寸法、木炭の種類と量、浸炭時間、推定温度、火花試験の結果を記録してください。
錆を防ぐため、ブリスター鋼は乾燥した場所に保管してください。炭素介在物が電気化学セルを形成し腐食を加速させるため、鋼は錬鉄よりも錆びやすいです。長期保管の場合は、油またはワックスでコーティングしてください。この鋼は、工具、刃物、または硬く強い材料を必要とするあらゆる用途に鍛造する準備が整いました。熱処理(焼入れと焼戻し)により、特定の用途に合わせて最終的な特性を調整できます。これは本設計図の冶金学的基礎を直接発展させるテーマです。
必要な工具:
精密デジタルスケール必要な工具
16- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
接続ブループリントの材料

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter 作
金属加工

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
Charlie 作
化学

Building a Box Bellows — The Breath That Makes Metal Obey Fire
Emma 作
木工

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
Forge 作
金属加工
この設計図で作るもの

関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理

Building a Bloomery & Smelting Iron — The Iron Age
Forge 作
金属加工

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
Mary 作
金属加工
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter 作
金属加工

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
Forge 作
古代
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。