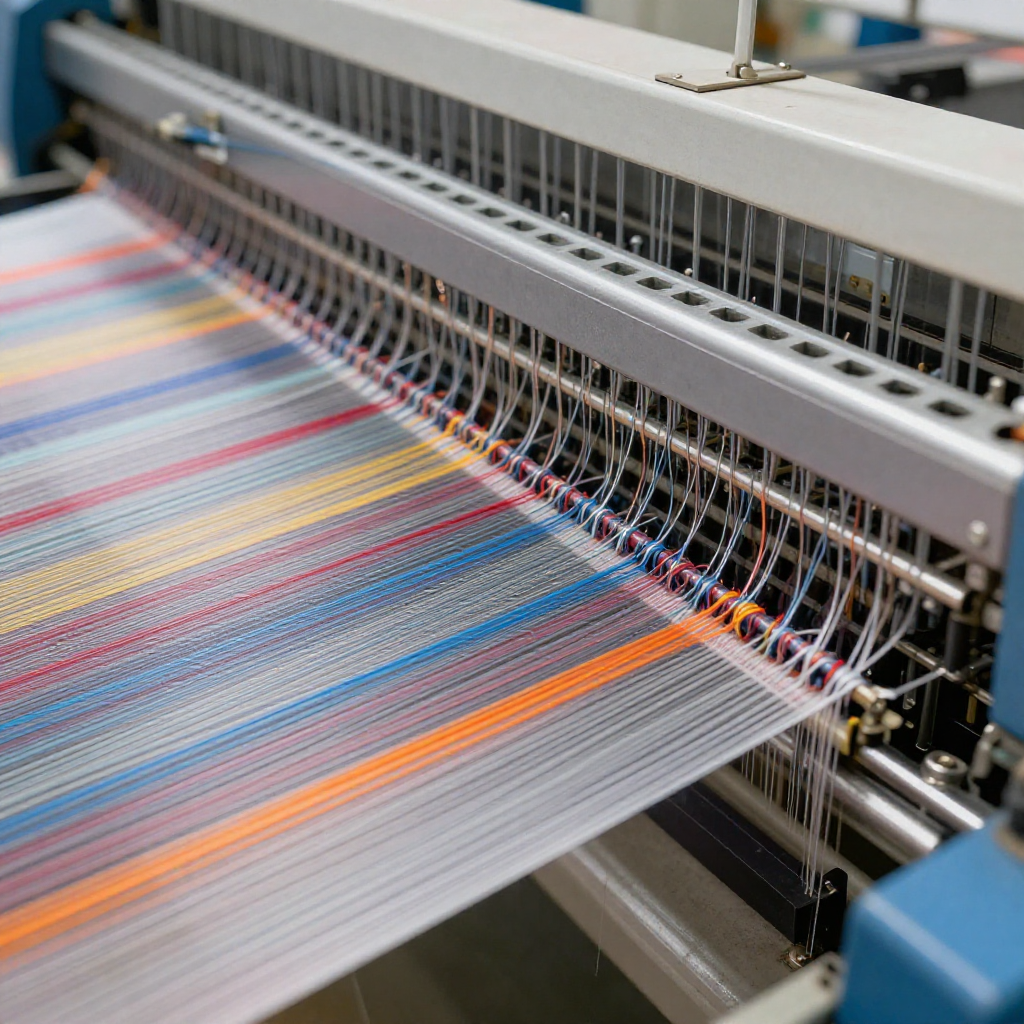


경편직 — 섬유 산업에서 가장 빠른 직물 형성 기술
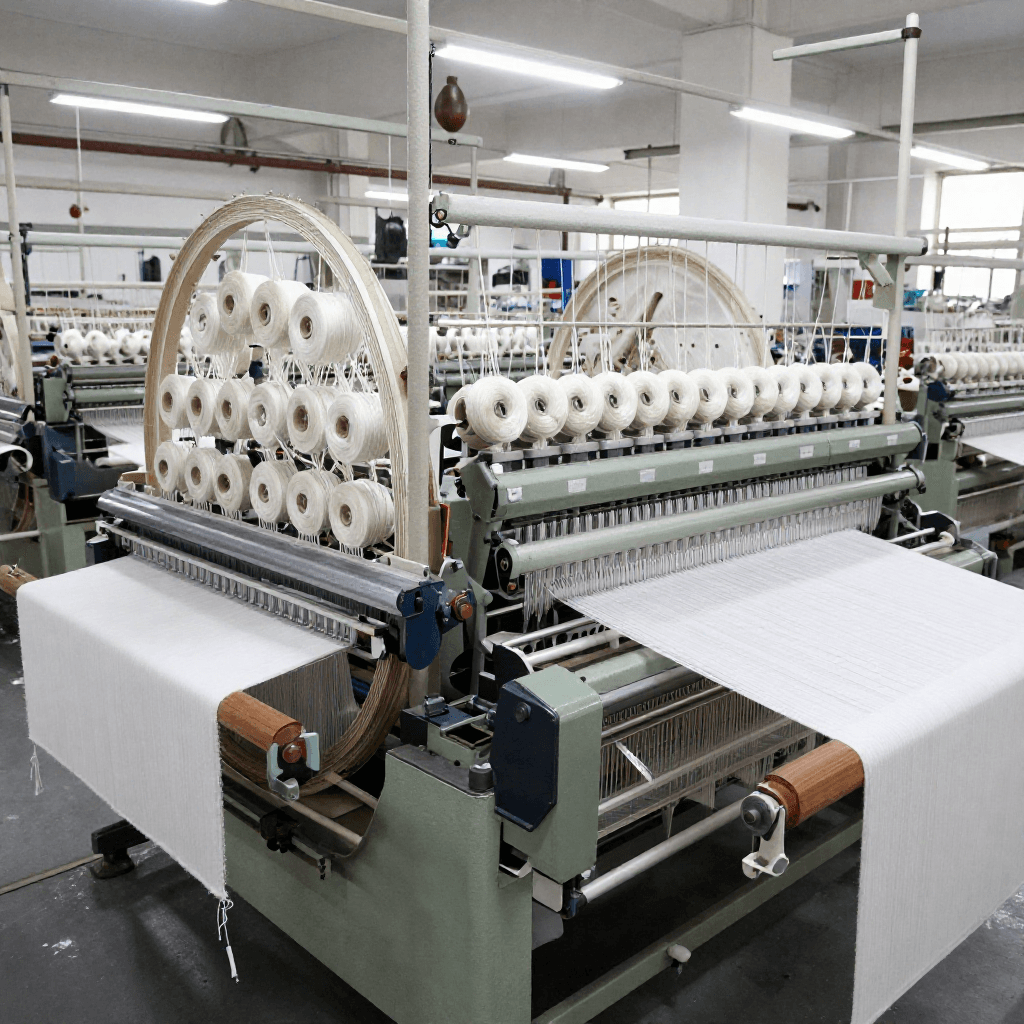
경편직은 수백 또는 수천 가닥의 실을 각각 고유한 경사빔(warp beam)에서 공급받아, 독립적으로 제어되는 바늘 열에 의해 동시에 루프로 맞물리게 하는 직물 형성 방법이다. 한 가닥의 실이 직물 폭 방향으로 지그재그로 이동하는 위편직(weft knitting)과 달리, 경편직은 바늘 하나당 실 한 가닥을 사용한다. 모든 경사 실이 각자의 루프 열을 형성하며, 인접한 열은 실 가이드의 횡방향 랩핑(lapping) 움직임에 의해 연결된다. 그 결과 편물의 신축성과 형태 적응성을 갖추면서도, 다른 모든 섬유 공정을 압도하는 생산 속도를 가진 직물이 만들어진다.
이 개념은 1589년 윌리엄 리(William Lee)가 발명한 스타킹 편기(stocking frame)에 뿌리를 두고 있으나, 현대적 경편직은 1940~1960년대에 카를 마이어(Karl Mayer)와 리바(Liba)가 전자식 가이드바 제어 기능을 갖춘 고속 트리코(tricot) 및 라셸(raschel) 기계를 개발하면서 등장했다. 현대의 Karl Mayer 트리코 기계는 분당 3,000~4,000코스(courses)로 작동하며, 3.3미터 폭에서 분당 최대 3미터의 직물을 생산한다. 이는 단일 기계로 시간당 약 600제곱미터의 직물을 생산하는 것으로, 경편직은 현존하는 가장 빠른 직물 형성 기술이며 직조보다 약 10배, 원형 위편직보다 3~5배 빠르다.
경편직 직물은 어디에나 있다. 란제리 및 파운데이션 의류(트리코의 매끄럽고 올이 잘 나가지 않는 구조), 스포츠웨어 및 수영복(스판덱스 경편 편물), 모기장(라셸 네트), 레이스(자카드 무늬 제어 라셸 레이스 기계), 자동차 시트 커버, 지오텍스타일, 농업용 차광망, 복합재용 기술 섬유 등이다. 이 기술은 폴리에스테르, 나일론, 스판덱스, 유리섬유, 탄소섬유 등 여러 종류의 실을 단일 직물 구조에 통합할 수 있어 독보적인 다용도성을 갖는다. 전 세계적으로 연간 500만 톤 이상의 경편직 직물이 생산된다.
안내
위사편직과 경사편직의 차이 이해하기
위사편직과 경사편직의 차이 이해하기
위사편직(손뜨개질 작업자와 원형 편직기에서 이루어지는 방식)에서는 하나의 실이 원단을 가로질러 수평으로 달리며, 연속된 바늘에서 루프를 형성합니다. 한 루프가 끊어지면 원단이 '런(run)' 현상으로 풀리면서 열을 따라 풀려 나갈 수 있습니다. 경사편직에서는 각 바늘마다 세로 방향(경사 방향)으로 달리는 전용 실이 있습니다. 이 실들은 루프를 형성하며, 통제된 좌우 이동을 통해 인접한 실과 서로 맞물립니다. 각 바늘이 자체 실을 가지므로 경사편직 원단은 런에 강합니다. 즉, 실 하나가 끊어져도 영향을 받는 루프는 하나뿐이며 열 전체가 풀리지 않습니다. 이러한 구조적 차이 때문에 경사편직은 치수 안정성이 중요한 란제리, 호지어리 및 기능성 직물에 이상적입니다.
워프 빔 준비하기
워프 빔 준비하기
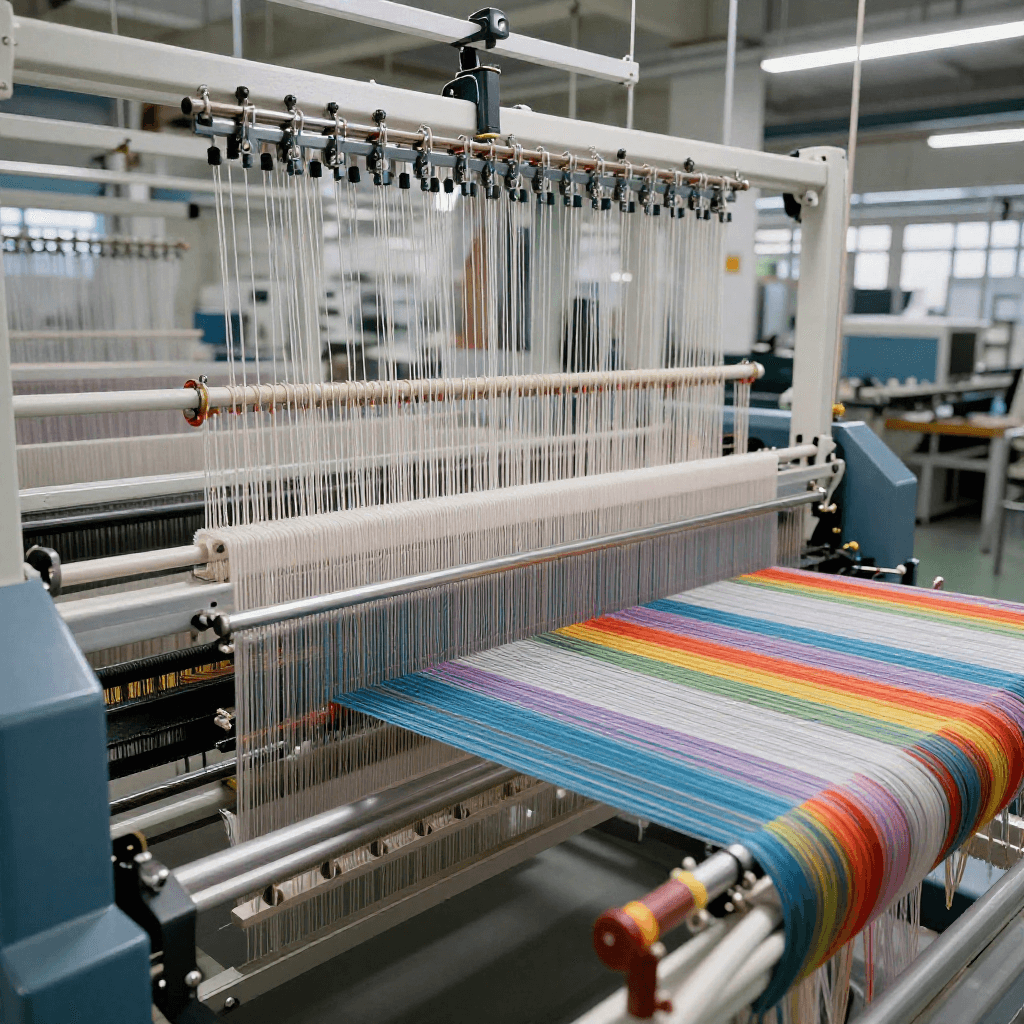
수천 가닥의 평행한 실을 섹셔널 워프 빔(워프 니팅 기계에 장착되는 대형 원통형 롤)에 감습니다. 일반적인 트리코 기계는 2~4개의 워프 빔이 필요하며, 각 빔에는 2,000~5,000개의 실 끝이 감겨 있습니다. 빔 위의 모든 실은 동일한 장력과 길이를 유지해야 합니다. 작은 차이라도 원단에 눈에 띄는 결함(너무 팽팽하거나 느슨한 루프)을 일으킵니다. 워프 니팅을 위한 워프 준비는 원리상 직조를 위한 워프 준비와 동일하며, 공정에서 가장 많은 시간이 소요되는 부분입니다. 넓은 기계에서는 빔 교체에만 몇 시간이 걸릴 수 있습니다.
이 단계의 재료:
 날실용 실2 kg
가이드 바에 실 꿰기
가이드 바에 실 꿰기
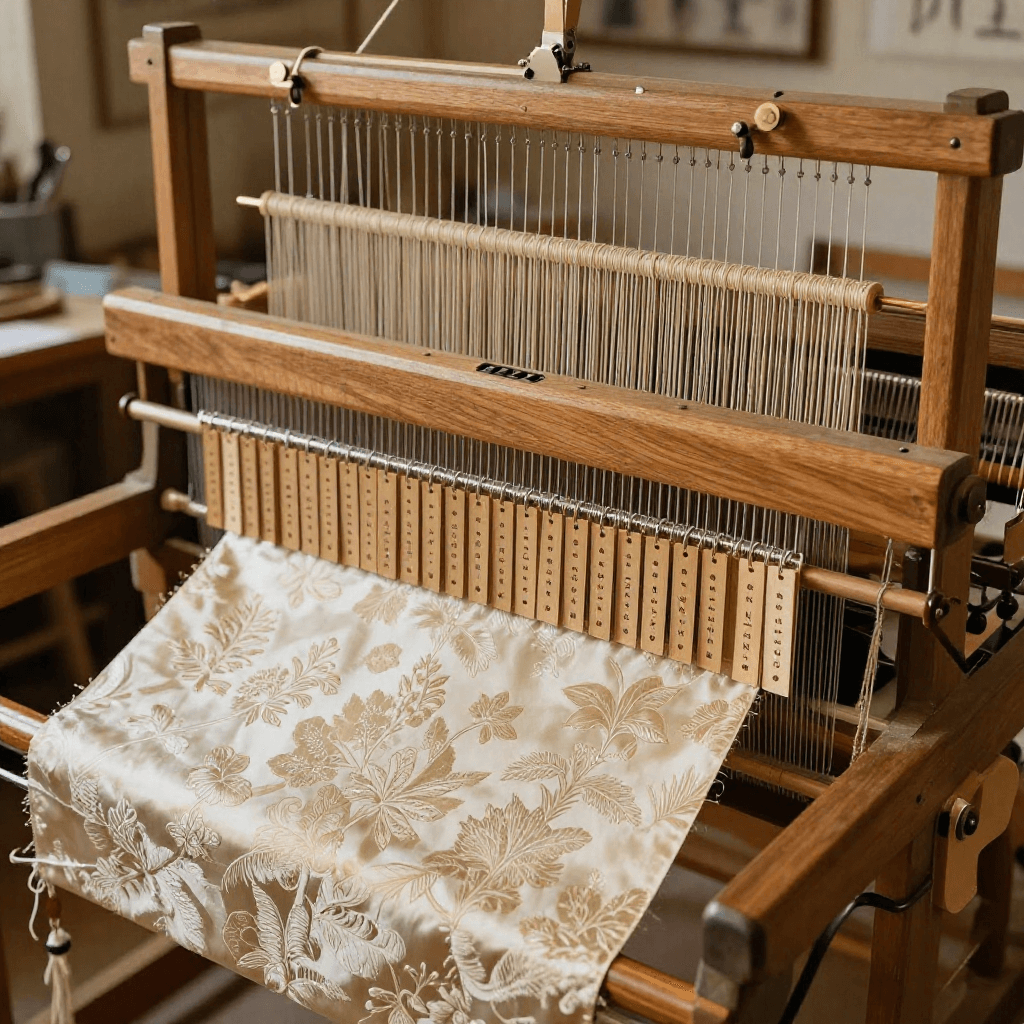
각 경사 빔(warp beam)은 실을 가이드 바를 통해 공급합니다. 가이드 바는 기계 폭 전체에 걸쳐 있는 길고 평평한 바로, 실 한 가닥당 하나의 가이드 아이(guide eye)가 장착되어 있습니다. 가이드 바는 실을 제자리에 고정하고, 바늘 열 사이에서 좌우로 횡방향 이동하여 맞물림 조직 패턴을 만듭니다. 트리코 기계에는 2~4개의 가이드 바가 있으며, 라셀 기계에는 최대 78개까지 있을 수 있습니다. 각 가이드 바는 프로그래밍된 패턴에 따라 독립적으로 움직이며, 모든 가이드 바 움직임의 조합이 직물 구조를 결정합니다. 가이드 바는 경편(warp knitting)의 '직기'와 같아서, 헤알드가 직물 조직을 정의하듯 패턴을 정의합니다.
편직 사이클을 관찰하라: 오버랩과 언더랩
편직 사이클을 관찰하라: 오버랩과 언더랩
경사 편직 사이클에는 두 가지 기본 동작이 있다. 오버랩은 바늘이 걸림 위치에 있는 동안 가이드 바가 옆으로 움직이는 동작이며, 이때 실이 바늘을 감아 루프를 형성한다. 언더랩은 바늘이 비걸림 위치에 있는 동안 옆으로 움직이는 동작이며, 이때 실은 편물의 뒷면을 가로질러 새로운 바늘 위치로 뜬다. 오버랩은 각 실이 어느 바늘을 감는지를 결정하고, 언더랩은 코스 사이에서 각 실이 옆으로 얼마나 이동하는지를 결정한다. 이 둘이 함께 편물 구조를 정의하며, 단순한 트리코(1바늘 오버랩, 1바늘 언더랩)부터 복잡한 다중 바 패턴에 이르기까지 다양하다.
기본 트리코 직물을 생산합니다
기본 트리코 직물을 생산합니다
트리코(프랑스어 tricoter, 뜨개질하다에서 유래)는 가장 단순하고 흔한 경편(warp-knit) 조직입니다. 두 개의 가이드 바를 사용합니다. 앞 가이드 바는 한 방향(예: 오른쪽)으로 걸치고, 뒤 가이드 바는 반대 방향(왼쪽)으로 걸칩니다. 이렇게 만들어진 직물은 가는 세로 리브(웨일)가 보이는 매끄러운 앞면과 가로 플로트가 보이는 질감 있는 뒷면을 갖습니다. 트리코는 란제리, 안감, 기모 플리스의 표준 직물입니다. Karl Mayer HKS 트리코 기계는 분당 3,000~4,000 코스(course)로 이 직물을 생산하며, 각 코스는 기계 폭 전체에 걸쳐 한 줄의 루프를 동시에 추가합니다.
라셀 그물 또는 레이스 직물 생산
라셀 그물 또는 레이스 직물 생산
라셀 기계는 트리코 기계의 복합침 대신 래치침(latch needle)을 사용하며, 훨씬 더 굵고 다양한 실을 처리할 수 있습니다. 자카드 제어 가이드 바를 갖춘 라셀 기계는 그물, 메쉬, 복잡한 레이스 패턴과 같은 개방형 구조를 생산합니다. 자카드 시스템은 가이드 바의 각 실의 랩핑 동작을 개별적으로 제어하여 실마다 고유한 패턴을 만들 수 있으며, 이 기능이 기계 제조 레이스의 복잡한 꽃무늬 및 기하학적 디자인을 가능하게 합니다. 78개의 가이드 바와 자카드 제어를 갖춘 라셀 레이스 기계는 산업용 속도로 놀라울 정도로 복잡한 직물을 생산합니다.
스트레치 원단을 위한 스판덱스 통합
스트레치 원단을 위한 스판덱스 통합
경편(워프니팅)은 수영복, 액티브웨어, 셰이프웨어, 압박 의류 등 스트레치 원단을 생산하는 핵심 기술입니다. 스판덱스 실은 전용 가이드 바를 통해 제어된 장력으로 공급됩니다. 스판덱스는 폴리에스터 또는 나일론 바탕사와 함께 원단 조직에 편직됩니다. 가이드 바의 패턴에 따라 스판덱스가 일방향 신축성(경사 또는 위사 방향)을 제공할지, 양방향 신축성(両 방향)을 제공할지가 결정됩니다. 일반적인 수영복 원단은 나일론 78–82%와 스판덱스 18–22%를 함유하며, Karl Mayer 기계에서 경편으로 제작됩니다. 이는 현대의 경쟁용 수영복을 가능하게 한 것과 동일한 원단 구조입니다.
쿠션용 스페이서 원단 생산
쿠션용 스페이서 원단 생산
이중 니들바 라셸 기계는 3차원 스페이서 원단을 생산할 수 있습니다. 이는 두 개의 겉감 층이 층 사이를 띄워 주는 모노필라멘트 실층으로 연결된, 압축 가능하고 통기성 있는 샌드위치 구조를 만듭니다. 스페이서 층의 두께는 2–20 mm일 수 있습니다. 이 원단은 통기성(공기가 스페이서 층을 통해 순환함), 세탁 가능성, 재활용성(단일 폴리머), 그리고 수백만 번의 압축 사이클을 거쳐도 탄성을 유지하는 특성 때문에 매트리스, 신발 깔창, 자동차 시트 쿠션, 스포츠 패딩에서 폼 패딩을 대체합니다.
복합재용 다축 직물 생산
복합재용 다축 직물 생산
기술 섬유용으로 개조된 경편기(warp knitting machine)는 0°, 90°, +45°, -45° 방향으로 배열된 직선형(비권축) 실 층을 가벼운 경편 스티치로 고정한 다축 직물을 생산할 수 있습니다. 이러한 직물은 풍력 터빈 블레이드, 항공기 구조물, 선박, 자동차 부품 등에 사용되는 섬유강화 복합재의 보강재로 쓰입니다. 강화 섬유가 (직물처럼 권축되지 않고) 곧게 유지되기 때문에, 다축 경편 직물은 단위 중량당 직물형 보강재보다 더 높은 기계적 특성을 제공합니다. 실은 유리섬유, 탄소섬유 또는 아라미드(케블라)가 될 수 있습니다.
워프 니트 원단 염색 및 가공
워프 니트 원단 염색 및 가공
워프 니트 원단은 직물에 사용되는 것과 동일한 설비인 제트 염색기, 스텐터 프레임, 캘린더에서 염색 및 가공됩니다. 그러나 워프 니트 원단은 직물보다 신축성이 커서 과도하게 늘어나면 영구적으로 변형될 수 있으므로, 습식 공정 중 장력을 세심하게 조절해야 합니다. 폴리에스터와 나일론 워프 니트의 치수 안정성은 스텐터에서 180–200°C로 열고정하여 확보합니다. 워프 니트의 주요 제품인 기모 플리스의 경우, 원단 표면을 기모기에서 기모 처리합니다. 회전하는 와이어 피복 롤러가 섬유 루프를 표면으로 끌어올려, 플리스 재킷과 담요 특유의 부드럽고 보온성 있는 파일(보풀층)을 만들어 냅니다.
워프 편직의 경제성 이해하기
워프 편직의 경제성 이해하기
워프 편직이 다른 직물 형성 기술에 비해 가지는 속도 우위는 매우 큽니다. Karl Mayer HKS 3-1 트리코 기계 한 대가 분당 3,500코스의 속도로, 1인치당 28개 바늘의 게이지와 130인치 폭으로 작동하면 시간당 약 500–600제곱미터의 직물을 생산합니다. 비슷한 직조 직기(레이피어 방식, 분당 600픽, 폭 130인치)는 시간당 약 40–60제곱미터를 생산합니다. 워프 편직은 10배 빠릅니다. 대신 유연성은 떨어집니다. 직물 구조를 바꾸려면 워프 빔과 가이드 바 설정을 변경해야 하며, 이 과정에는 수 분이 아니라 몇 시간에서 며칠이 걸리는데, 위프 편직기는 몇 분이면 충분합니다. 워프 편직은 표준화된 직물을 대량 생산하는 데 뛰어납니다.
경위편물이 섬유 기술에서 차지하는 위치 이해하기
경위편물이 섬유 기술에서 차지하는 위치 이해하기
경위편물은 직물(위사 직조)과 위편물(횡編) 사이에서 독특한 위치를 차지합니다. 두 방식 중 어느 쪽보다 빠르게 원단을 생산하며, 직물처럼 안정적이고 치수가 잘 제어되면서도 니트처럼 신축성이 있고 몸에 잘 맞는 특성을 모두 흉내 낼 수 있습니다. 이 기술은 기계식 패턴 제어(체인 링크)에서 전자식 자카드(개별 바늘 제어)로 발전하면서, 단순한 란제리용 트리코에서 항공우주 복합재용 복잡한 기술 섬유까지 그 능력을 넓혀 왔습니다. 주요 제조사인 Karl Mayer는 속도와 성능의 한계를 계속 높이고 있으며, 최신 기계에는 기계 상의 품질 모니터링, 예측 정비, 디지털 패턴 설계가 적용되어 있습니다. 경위편물은 섬유 산업이 연속 공정 제조에 가장 가깝게 접근한 사례이며, 1589년 William Lee의 스타킹 프레임 이후 섬유 기계를 이끌어 온 루프 형성 원리를 끊임없이 최적화한 결과입니다.
연결된 블루프린트 재료
이 블루프린트로 만드는 것
관련 블루프린트
이 블루프린트들은 지식을 공유합니다 — 기술, 재료 또는 원리
CC0 퍼블릭 도메인
이 블루프린트는 CC0로 공개되었습니다. 어떤 목적으로든 자유롭게 복사, 수정, 배포 및 사용할 수 있습니다.
제품 구매를 통해 메이커를 지원하세요. 판매자가 설정한 메이커 커미션 을 받거나, 이 블루프린트의 새로운 반복을 만들어 연결로 포함시킬 수 있습니다.