
Pag-aalloy ng Bakal mula sa Bakal at Carbon — Ang Metal na Humubog sa Modernong Mundo
Ang bakal ay isang alloy ng bakal at carbon, karaniwang naglalaman ng pagitan ng 0.2% at 2.1% carbon ayon sa timbang. Ang makitid na saklaw ng komposisyong ito ay nagbabago sa malambot at madaling hubugin na wrought iron tungo sa materyal na maaaring patigasin, patigasin sa pamamagitan ng tempering, at gawing spring — mga katangiang ginawang gulugod ng sibilisasyon ang bakal, mula sa mga espada at spring hanggang sa mga tulay at skyscraper.
Ang pagkakaiba ng bakal at iron ay hindi nakikita ng mata ngunit malaki ang epekto sa kilos nito. Ang purong iron (ferrite) ay malambot — madaling yumuko ang pako na gawa sa purong iron. Magdagdag lamang ng 0.8% carbon at ang iron ay magiging pearlite: isang microscopic na layered na istruktura ng ferrite at iron carbide (cementite, Fe₃C) na mas matigas at mas matibay nang malaki. Sa itaas ng 0.8% carbon, ang alloy ay nagiging hypereutectoid, kung saan ang sobrang cementite ay nagpapatigas dito nang higit pa ngunit lalong nagiging malutong. Ang buong agham ng metalurhiya ng bakal ay umiikot sa pagkontrol sa maliit na porsyentong ito ng carbon at sa bilis ng paglamig ng alloy.
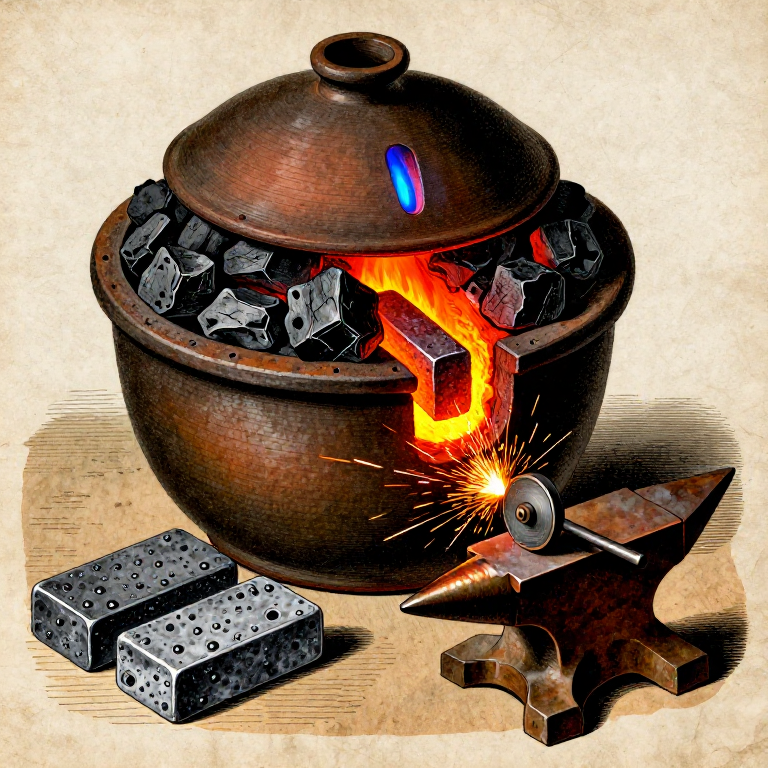
Sa kasaysayan, ang paggawa ng bakal ay naisakatuparan sa pamamagitan ng dalawang landas: carburization (pagdagdag ng carbon sa wrought iron sa pamamagitan ng pagpapainit nito kasama ng uling) at decarburization (pag-alis ng sobrang carbon mula sa cast iron sa pamamagitan ng oksihenasyon). Tinatalakay ng blueprint na ito ang paraan ng carburization — tinatawag ding cementation — na siyang nangingibabaw na proseso ng paggawa ng bakal mula sa sinaunang panahon hanggang ika-18 siglo. Ilalagay mo ang mga bar ng wrought iron sa uling sa loob ng nakasarang clay crucible at papainitin ang buong sistema sa humigit-kumulang 900–950 °C sa loob ng ilang oras. Ang mga carbon atom mula sa uling ay kakalat sa crystal lattice ng iron, at gagawing bakal ang mga panlabas na patong. Ang resulta ay tinatawag na blister steel, na ipinangalan sa mga paltos na nabubuo sa ibabaw dahil sa nakulong na gas.
HAZARD: Kailangan ng prosesong ito ang tuloy-tuloy na temperatura na higit sa 900 °C. Naroon ang tinunaw na scale, mainit na metal, at carbon monoxide gas. Magtrabaho sa labas o sa ilalim ng malakas na sapilitang bentilasyon. Magsuot ng P100 respirator, safety goggles, guwantes na katad na may mahabang manggas, at apron na katad. Huwag kailanman buksan ang crucible habang ito ay nasa temperatura — ang biglaang pagpasok ng hangin ay maaaring magdulot ng biglaang pagliyab ng nasusunog na carbon monoxide.
Mga Tagubilin
Unawain ang iron-carbon phase diagram
Unawain ang iron-carbon phase diagram
Ang iron-carbon phase diagram ang pinakamahalagang diagram sa metallurgy. Sa temperatura ng silid, ang bakal ay umiiral bilang ferrite (α-iron): body-centered cubic, malambot, at magnetiko. Kapag pinainit nang higit sa 727 °C (ang eutectoid temperature), ang bakal ay nagbabago tungo sa austenite (γ-iron): face-centered cubic, hindi magnetiko, at higit sa lahat, kayang matunaw ang mas maraming carbon kaysa ferrite. Ang ferrite ay natutunaw lamang ang 0.022% na carbon; ang austenite ay natutunaw hanggang 2.14%.
Ito ang dahilan kung bakit gumagana ang cementation: sa 900–950 °C, ang ibabaw ng bakal ay austenite, na sumisipsip ng carbon mula sa nakapaligid na uling. Kapag dahan-dahang lumamig ang bakal, ang austenite ay bumabalik sa ferrite at cementite (Fe₃C), na nakaayos sa layered pearlite structure. Kapag mabilis na pinalamig (quenched), ang austenite ay nakulong bilang martensite, isang sobrang tigas at malutong na body-centered tetragonal structure. Ang lahat ng heat treatment ng bakal, tulad ng hardening, tempering, at annealing, ay nagmamanipula sa mga phase transformation na ito.
Piliin at ihanda ang wrought iron
Piliin at ihanda ang wrought iron
Magsimula sa wrought iron — low-carbon iron (mas mababa sa 0.08% carbon) na dinaan sa bloom-smelting at hammer-forging upang pagsamahin ang metal at alisin ang slag. Ang bakal ay dapat malinis, walang mabigat na kalawang o scale, at mainam na nasa anyong flat bar na may humigit-kumulang 5–10 mm ang kapal at 20–30 mm ang lapad. Ang mas manipis na bar ay mas mabilis mag-carburize dahil kailangang mag-diffuse ng carbon papasok mula sa ibabaw — ang 10 mm na bar ay tumatagal ng humigit-kumulang 8 oras upang ma-carburize hanggang sa gitna sa 925 °C.
Kung nagsisimula sa bloom o magaspang na iron, i-forge muna ito sa flat bars. Linisin ang ibabaw gamit ang wire brush o file upang alisin ang scale (iron oxide), na nagsisilbing harang sa carbon diffusion. Timbangin ang mga bar — muli mo itong timbangin pagkatapos ng cementation upang makalkula ang carbon na nasipsip (ang bakal ay mas mabigat ng bigat ng idinagdag na carbon).
Mga materyales para sa hakbang na ito:
 Mineral ng bakal (bakal ng latian / hematita / magnetita)1 piraso
Mga kailangang kasangkapan:
 Kikil na Pang-metal
 Tumpak na Digital na Timbangan
Ihanda ang uling para sa cementation pack
Ihanda ang uling para sa cementation pack
Durugin ang hardwood na uling sa mga piraso na humigit-kumulang 5–10 mm ang lapad — sapat na maliit upang masiksik nang mahigpit sa paligid ng mga bakal na baras, at sapat na malaki upang mapanatili ang mga puwang ng hangin na nagpapahintulot sa carbon monoxide gas na umikot. Ang uling ang pinagmumulan ng carbon: sa mataas na temperatura, nagre-react ito sa mga bakas ng oxygen at kahalumigmigan upang makagawa ng carbon monoxide (CO), na siyang aktwal na carburizing agent. Ang CO gas ay nadi-dissociate sa ibabaw ng bakal, na nagdedeposito ng atomic carbon na nagkakalat sa metal.
Kailangan mo ng humigit-kumulang 3–4 na beses ang timbang ng bakal sa uling. Para sa 500 gramo ng bakal na baras, maghanda ng 1.5–2 kg ng dinurog na uling. Ang ilang makasaysayang recipe ay nagdagdag ng mga organikong materyales (bone meal, mga tirang katad, soot) sa pack — ang mga ito ay nabubulok sa temperatura at nagdaragdag ng karagdagang carbon at nitrogen. Para sa blueprint na ito, sapat na ang purong hardwood na uling at ito ang nagbibigay ng pinaka-maasahang resulta.
Mga materyales para sa hakbang na ito:
 Uling2 kg
Mga kailangang kasangkapan:
 Martilyo
Gumawa o maghanda ng cementation crucible
Gumawa o maghanda ng cementation crucible
Dapat selyado ang crucible upang maiwasan ang charcoal na basta masunog sa atmospera ng furnace. Gumamit ng malalim na refractory clay crucible na may mahigpit na takip, o gumawa ng cementation box mula sa firebricks at refractory clay. Dapat kayanin ng lalagyan ang 950 °C nang 8+ oras nang hindi nabibitak. Ang clay-graphite crucible ang pinakamainam — ito ay refractory, hindi tumutugon sa laman, at maaaring selyuhan ng clay lute (pasta ng fire clay at tubig na ipinapahid sa palibot ng joint ng takip).
Dapat sapat ang laki ng crucible para mapaglagyan ng lahat ng iron bars na may hindi bababa sa 25 mm na charcoal packing sa lahat ng gilid. Dapat walang direktang daanan ng hangin patungo sa charcoal — ang anumang tagas ng hangin ay magdudulot ng pagkasunog ng charcoal sa halip na carburizing, na magsasayang ng gasolina at magreresulta sa hindi pantay na kalalabasan.
Mga kailangang kasangkapan:
 Krisol na Luwad na Matibay sa Apoy
 Ladrilyong Matibay sa Apoy
I-pack ang mga bakal na baras sa uling sa loob ng crucible
I-pack ang mga bakal na baras sa uling sa loob ng crucible
Maglagay ng 25 mm na patong ng dinurog na uling sa ilalim ng crucible. Ihiga ang unang bakal na baras sa ibabaw ng patong na ito, tiyaking hindi ito dumidikit sa mga dingding ng crucible — hindi bababa sa 15 mm na espasyo sa lahat ng panig. Takpan ng isa pang 15–20 mm na patong ng uling, at dahan-dahang pindutin ito upang maalis ang malalaking bulsa ng hangin. Ilagay ang susunod na baras, tiyaking hindi nagdidikit ang mga baras sa isa't isa (dapat ganap na napapalibutan ng uling ang bawat piraso). Ipagpatuloy ang paglalagay ng patong hanggang sa maipack ang lahat ng baras.
Takpan sa itaas ng huling 25 mm na patong ng uling. Dapat ganap na nakabaon ang mga baras — ang anumang nakalantad na bakal ay hindi magka-carburize sa bahaging iyon. Isara ang takip gamit ang clay lute: haluin ang fire clay at tubig hanggang maging makapal na pasta, ilapat ang 10 mm na linya sa paligid ng kasukasuan ng takip, at pakinisin ito upang makabuo ng tuloy-tuloy na selyo. Hayaang matuyo sa hangin ang lute nang hindi bababa sa 30 minuto bago ilagay sa furnace. Ang maliit na butas para sa labasan ng hangin (2–3 mm) sa takip ay nagpapahintulot na makatakas ang presyon ng gas nang hindi nababasag ang selyo.
Ihanda ang pugon at painitin hanggang sa temperatura ng cementation
Ihanda ang pugon at painitin hanggang sa temperatura ng cementation
Ilagay ang nakasarang crucible sa isang charcoal furnace na may bellows, o sa isang propane-fired furnace. Dapat mapanatili ng pugon ang 900–950 °C sa buong tagal ng cementation soak — karaniwang 6–10 oras depende sa kapal ng mga bakal na bar. Ito ang kritikal na saklaw ng temperatura kung saan nabubuo ang austenite at mabilis na gumagalaw ang carbon diffusion. Sa ibaba ng 850 °C, masyadong mabagal ang diffusion; sa itaas ng 1000 °C, maaaring magsimulang matunaw ang bakal sa mga grain boundary (burning), na sisira sa bakal.
Dahan-dahang simulan ang pugon — painitin ang crucible hanggang sa temperatura sa loob ng 1–2 oras upang maiwasan ang thermal shock. Maaaring bahagyang mabitak ang lute seal habang natutuyo at lumalawak ang crucible; normal lang ito. Bantayan ang maliit na asul na apoy sa vent hole — ito ay carbon monoxide na nasusunog habang lumalabas, na nagpapatunay na nagpapatuloy ang cementation reaction sa loob ng crucible.
Mga materyales para sa hakbang na ito:
Uling10 kgMga kailangang kasangkapan:
 Bulusan ng Hangin
 Nakasarang Salaming Pangkaligtasan
 Katad na Gwantes na Mahaba
 Delantal na Katad
Panatilihin ang cementation soak
Panatilihin ang cementation soak
Panatilihin ang furnace sa 900–950 °C nang 6–10 oras. Nakadepende ang tagal sa kapal ng bakal: ang carbon ay kumakalat nang humigit-kumulang 1 mm bawat oras sa 925 °C sa bakal. Ang bakal na 5 mm ang kapal (2.5 mm hanggang sa gitna) ay nangangailangan ng humigit-kumulang 6 na oras para sa buong through-carburization; ang bakal na 10 mm ay nangangailangan ng 10+ oras. Ang kulang na soaking ay nagreresulta sa case-hardened steel (matigas na ibabaw, malambot na core) — kapaki-pakinabang para sa ilang aplikasyon ngunit hindi pare-parehong haluang metal.
Bantayan ang temperatura ng furnace sa pamamagitan ng pagmamasid sa kulay ng crucible: ang mapurol na cherry red ay humigit-kumulang 750 °C (masyadong mababa); ang maliwanag na cherry ay 850 °C; ang orange ay 950 °C; ang yellow-orange ay 1050 °C (masyadong mataas). Panatilihin ang charcoal bed sa furnace, at magdagdag ng gatong kung kinakailangan. Panatilihing tuloy-tuloy ang operasyon ng bellows — ang mga pagkaantala sa suplay ng hangin ay nagpapababa ng temperatura, at ang muling pag-init ay nag-aaksaya ng oras at gatong. Dapat tuloy-tuloy na nasusunog ang asul na apoy sa vent hole sa buong soak.
Mga kailangang kasangkapan:
Bulusan ng Hangin Panala sa Hininga na P100
 Sipit na Mahaba ang Hawakan
Palamigin nang dahan-dahan ang crucible sa loob ng furnace
Palamigin nang dahan-dahan ang crucible sa loob ng furnace
Pagkatapos ng buong soak time, itigil ang pagdaragdag ng gasolina at itigil ang bellows. Hayaang lumamig ang crucible sa loob ng furnace — maaaring tumagal ito ng 6–12 oras depende sa masa ng furnace. Mahalaga ang mabagal na paglamig: pinapayagan nito ang austenite na mag-transform sa pearlite (ang equilibrium ferrite + cementite structure), na nagreresulta sa bakal na matigas ngunit hindi malutong. Ang mabilis na paglamig sa yugtong ito ay magpapalitaw ng martensite — napakatigas ngunit masyadong malutong para sa karamihan ng gamit kung walang kasunod na tempering.
Huwag buksan o galawin ang crucible habang ito ay nasa itaas ng mapurol na pulang init. Ang pagbubukas ng seal habang mainit pa ang charcoal pack ay nagpapapasok ng oxygen, na sumusunog sa charcoal at nag-oxidize (decarburize) sa ibabaw ng bakal — binabawi ang carburization na pinaghirapan mo nang ilang oras. Mahalaga ang pasensya. Handa nang buksan ang crucible kapag maaari na itong hawakan nang nakasuot ng makapal na guwantes (mas mababa sa humigit-kumulang 200 °C).
Buksan ang crucible at kunin ang blister steel
Buksan ang crucible at kunin ang blister steel
Basagin ang clay lute seal at alisin ang takip. Ang uling sa loob ay bahagyang maaubos — mas magaan at mas marupok kaysa sa orihinal na pack. Maingat na kunin ang mga iron bar, na ngayon ay steel bar na, mula sa charcoal bed. Ang ibabaw ay magpapakita ng katangiang blisters — nakataas na mga umbok na sanhi ng gas na nakulong sa ilalim ng surface scale habang nagaganap ang cementation. Ito ang pinagmulan ng terminong 'blister steel' at nagpapatunay ng matagumpay na carburization.
Ang mga bar ay tatakpan din ng manipis na layer ng scale (iron oxide) at maaaring may mga piraso ng uling na nakadikit sa ibabaw. Linisin ang ibabaw gamit ang wire brush o file upang mailantad ang steel sa ilalim. Ang kulay at texture ng ibabaw ay nakikitang naiiba sa orihinal na wrought iron — ang steel ay may mas pinong grain at madalas na mas maitim at mas pantay na kulay abo kumpara sa mala-hiblang, mas magaang kulay abo ng wrought iron.
Mga kailangang kasangkapan:
 Sipit ng KrisolKatad na Gwantes na MahabaKikil na Pang-metal
Subukan ang bakal sa pamamagitan ng spark testing at pagpapatigas
Subukan ang bakal sa pamamagitan ng spark testing at pagpapatigas
Ang pinakasimpleng field test para sa carbon content ay ang spark test: idampi ang bakal sa grinding wheel o magaspang na kudlit at obserbahan ang mga sipit ng apoy. Ang wrought iron (mababang carbon) ay gumagawa ng mahaba, makinis, kulay orange-dilaw na daloy ng sipit na may kaunting tinidor. Ang medium-carbon steel (0.4–0.6%) ay gumagawa ng mas maikli, mas maliwanag na sipit na may malinaw na sanga-sangang tinidor. Ang high-carbon steel (0.8%+) ay gumagawa ng napakaikli, nakasisilaw na puting sipit na may pumaputok na pagsabog sa mga dulo. Ihambing ang iyong blister steel sparks sa isang kilalang piraso ng wrought iron — dapat na malaki ang pagkakaiba.
Para sa tiyak na test, painitin ang maliit na piraso hanggang maliwanag na cherry red (humigit-kumulang 800 °C) at patigasin sa tubig. Ang wrought iron ay nananatiling malambot pagkatapos ng quenching; ang bakal na sapat ang nasipsip na carbon ay magiging sobrang tigas gaya ng salamin. Subukang kudlitan ang pinatigas na piraso — kung dumudulas ang kudlit sa ibabaw nang hindi ito nakakaukit, matagumpay na napatigas ang bakal. Kinukumpirma nito na nasa itaas ng humigit-kumulang 0.3% ang carbon content.
Mga kailangang kasangkapan:
Kikil na Pang-metal Timbang pampatigas
 Sipit ng Panday
Pagsamahin sa pamamagitan ng pagpapanday ang blister steel (opsyonal: shear steel)
Pagsamahin sa pamamagitan ng pagpapanday ang blister steel (opsyonal: shear steel)
Ang blister steel mula sa isang solong cementation pass ay maaaring magkaroon ng hindi pantay na distribusyon ng carbon — mas mataas sa ibabaw, mas mababa sa gitna. Para sa mas pare-parehong haluang metal, maaaring itupi at pagdikitin sa pamamagitan ng forge-welding ang bakal. Painitin ang bar hanggang maliwanag na dilaw-puti (humigit-kumulang 1100 °C), itupi ito sa sarili, at pagdikitin ang tupi sa pamamagitan ng pagpukpok. Ulitin ang siklo ng pagtupi-at-pagdikit nang 3–4 na beses. Ang bawat tupi ay humahati sa distansyang kailangang lagusan ng carbon, at ang mekanikal na pagtatrabaho ay muling ipinamamahagi ang carbon nang mas pantay sa buong seksyon.
Ang tinupi at pinagsamang produktong ito ay tinatawag na shear steel (sa kasaysayan ay ginamit para sa mga gunting at pamutol na kagamitan). Mas pare-pareho at maaasahan ito kaysa sa hilaw na blister steel. Ang karagdagang pagpino — ang pagtunaw ng blister steel sa crucible sa humigit-kumulang 1500 °C — ay gumagawa ng crucible steel (wootz steel), ang pinakamataas na kalidad ng bakal na available bago ang proseso ng Bessemer. Ang pagtunaw ng crucible steel ay nangangailangan ng temperaturang lampas sa kayang abutin ng karamihan sa maliliit na setup, ngunit ang cementation na sinundan ng pagtupi ay gumagawa ng mahusay na working steel.
Mga kailangang kasangkapan:
 Martilyong PampandaySipit ng Panday
 PalihanBulusan ng Hangin
Idokumento ang mga resulta ng cementation
Idokumento ang mga resulta ng cementation
Timbangin ang mga natapos na bakal na bar at ihambing sa paunang timbang. Ang pagtaas ng timbang ay ang carbon na nasipsip — para sa target na 0.8% carbon, ang 500 gramo ng bakal ay dapat tumaas ng humigit-kumulang 4 gramo. Mag-iiba ang aktuwal na pagtaas depende sa tagal ng pagbabad, temperatura, at kapal ng bar. Itala ang mga parametro ng cementation: sukat ng bar, uri at dami ng uling, tagal ng pagbabad, tinatayang temperatura, at mga resulta ng spark test.
Itago ang blister steel sa tuyong lugar upang maiwasan ang kalawang. Mas mabilis kalawangin ang bakal kaysa wrought iron dahil ang mga carbon inclusion ay lumilikha ng electrochemical cells na nagpapabilis ng corrosion. Para sa pangmatagalang imbakan, balutan ng langis o wax. Handa na ang bakal para sa pagpapanday bilang mga kasangkapan, talim, o anumang gamit na nangangailangan ng matigas at matibay na materyal. Ang heat treatment (hardening at tempering) ay nag-aayon ng huling katangian sa tiyak na gamit — isang paksa na direktang nakasalalay sa metallurgical na pundasyon ng blueprint na ito.
Mga kailangang kasangkapan:
Tumpak na Digital na TimbanganMga Materyales
2- Placeholder
- 12 kgPlaceholder
Mga Kinakailangang Kasangkapan
16- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
Mga Materyales ng Nakakonektang Blueprint

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
ni Peter
Paggawa ng Metal

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
ni Charlie
Kemistri

Building a Box Bellows — The Breath That Makes Metal Obey Fire
ni Emma
Paggawa ng Kahoy

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
ni Forge
Paggawa ng Metal
Ang blueprint na ito ay gumagawa ng

Kaugnay na Blueprint
Ang mga blueprint na ito ay nagbabahagi ng kaalaman — mga teknik, materyales, o prinsipyo

Building a Bloomery & Smelting Iron — The Iron Age
ni Forge
Paggawa ng Metal

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
ni Mary
Paggawa ng Metal
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
ni Peter
Paggawa ng Metal

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
ni Forge
Sinauna
CC0 Pampublikong Domain
Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.
Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.