تعاون
فن
خوبصورتی اور تندرستی
دستکاری
ثقافت اور تاریخ
تفریح
ماحول
خوراک اور مشروبات
ریورس انجینئرنگ
سائنسز
کھیل
ٹیکنالوجی
پہننے والے آلات
English

گیندیں یا چھڑیں: میڈیا پیداوار کا فیصلہ کرتا ہے، صرف باریکی نہیں
دو گرائنڈنگ ملز بالکل ایک جیسے ڈرم ہو سکتی ہیں، ایک ہی رفتار سے گھومتے ہیں، ایک ہی وزن کا اسٹیل رکھتے ہیں، اور ایسی مصنوعات پیدا کرتی ہیں جو کسی بھی طرح ایک جیسی نہیں ہوتیں۔
اس کی وجہ رابطے کی جیومیٹری ہے۔ ایک گیند اپنے پڑوسی کو ایک نقطے پر چھوتی ہے، اور اس نقطے پر جو کچھ بھی ہو وہ ٹوٹ جاتا ہے — موٹا، باریک، یا پہلے ہی کافی باریک۔ ایک چھڑی پورے مل کی لمبائی کے ساتھ ایک لکیر کے طور پر چھوتی ہے، اور ایک لکیر اپنے نیچے موجود سب سے بڑے ٹکڑے سے آگے نہیں جا سکتی۔ اس لیے چھڑیوں کا چارج موٹے کو توڑتا ہے اور باریک کو چھوڑ دیتا ہے۔
یہ ایک انتخابی اصول ہے، اور یہ محض اوسط کے بجائے پروڈکٹ ڈسٹری بیوشن کی شکل کا تعین کرتا ہے۔ یہ مرحلہ اخذ کرتا ہے کہ کس سائز کا میڈیا کس سائز کے ذرے کو پکڑ سکتا ہے — یہ ایک مختلف لباس میں جاw کرشر کا نپ اینگل ہی نکلتا ہے — اور پھر یہ بتاتا ہے کہ دونوں انتخابی اصول ایک ہی ابتدائی بیڈ پر کیا کرتے ہیں۔
اعلیٰ
تقریباً 3 گھنٹے
ہدایات
1
1
ڈنڈا سب سے بڑے پتھر کو توڑتا ہوا دیکھیں
ڈنڈا سب سے بڑے پتھر کو توڑتا ہوا دیکھیں
ایک چپٹی پلیٹ پر مختلف پتھروں کی ایک ہی تہہ پھیلائیں — سائز کا اچھا پھیلاؤ، کوئی ترتیب نہیں۔ اس پر اسٹیل کی سلاخ رکھیں اور دونوں ہاتھوں سے یکساں دباؤ ڈالیں۔
دیکھیں کون سے پتھر ٹوٹتے ہیں۔ یہ بڑے پتھر ہوں گے، اور صرف بڑے ہی، کیونکہ سلاخ انہی پر ٹکی ہوئی ہے اور کسی اور تک نہیں پہنچ سکتی۔
اب یہی عمل بال بیئرنگ یا گول کنکر کے ساتھ دوبارہ کریں، جسے ایک نقطے پر دبایا جائے۔ نقطے کے نیچے جو کچھ ہوگا وہ ٹوٹے گا، اور یہ کہ وہ بڑا پتھر ہے یا چھوٹا، یہ مکمل طور پر اس پر منحصر ہے کہ آپ ہاتھ کہاں رکھتے ہیں۔
یہ پورا مرحلہ دو منٹ میں سلاخ اور گیند کے ساتھ مکمل ہو جاتا ہے۔ اس کے بعد جو کچھ آتا ہے وہ اسی پر اعداد لگانا ہے۔
سلاخ والا عمل دو بار کریں: ایک بار ایک ہی تہہ پر اور ایک بار دو یا تین تہوں کے ڈھیر پر۔ ڈھیر پر انتخاب کمزور ہو جاتا ہے، کیونکہ سلاخ اب انفرادی پتھروں کے بجائے ناہموار سطح پر ٹکی ہوتی ہے۔ اسی وجہ سے راڈ ملیں پتلے چارج کے ساتھ چلائی جاتی ہیں۔
اس مرحلے کے لیے مواد:
 روڑی کے پتھر1 مٹھی
 فولاد کی خام سلاخ1 ٹکڑا
 بال بیئرنگ1 ٹکڑا
درکار اوزار:
 نرم فولاد کی پلیٹ
 ڈیجیٹل ورنیئر کیلیپر ۶ انچ
 چمڑے کے کام کے دستانے
 حفاظتی عینک
2
2
نِپ کی شرط، ایک بار پھر
نِپ کی شرط، ایک بار پھر
Jupyter نوٹ بک لوڈ ہو رہی ہے…
3
3
ملوں کو درست طریقے سے چارج کریں: بھریں، درجہ بندی کریں اور دوبارہ بھریں
ملوں کو درست طریقے سے چارج کریں: بھریں، درجہ بندی کریں اور دوبارہ بھریں
تین اعداد میڈیا چارج کو بیان کرتے ہیں اور تینوں اہم ہیں۔
**بھرائی۔** مل کے حجم کا وہ حصہ جس پر چارج قابض ہوتا ہے، عموماً ایک تہائی یا تھوڑا زیادہ۔ بہت کم ہو تو چارج کے پاس ٹو (toe) سے آگے گرنے کی جگہ ہوتی ہے، جو مواد کے بجائے لائنر کو ضرب لگاتا ہے۔ بہت زیادہ ہو تو چارج کے کیسکیڈ ہونے کے لیے کوئی آزاد جگہ نہیں رہتی، اس لیے وہ لڑھکتا ہے، اور مل خاموشی سے ایک کیسکیڈنگ مشین میں بدل جاتی ہے جو آہستہ پیستی ہے اور باریک ذرات (fines) پیدا کرتی ہے۔
**درجہ بندی۔** نیا چارج کبھی ایک سائز کا نہیں ہوتا۔ یہ ایک تقسیم (distribution) ہوتا ہے، کیونکہ مل کو فیڈ کے لیے بڑے میڈیا اور سطح کے لیے چھوٹے میڈیا دونوں کی ضرورت ہوتی ہے، یہ وہی دلیل ہے جو ٹیوب مل کے کمپارٹمنٹس میں ہے، مگر ایک مختلف طریقے سے حل کی گئی ہے۔
**دوبارہ بھرنا۔** میڈیا گھستا ہے، اور گھستے ہوئے چھوٹا ہو جاتا ہے، اس لیے وہ مل جسے صرف سب سے بڑے سائز سے دوبارہ بھرا جائے، مہینوں میں موٹے چارج کی طرف بہک جاتی ہے۔ درجہ بند مرکب سے دوبارہ بھریں، اور جو ڈالا جائے اسے تول کر دیکھیں۔ گراइंडنگ سرکٹ میں سب سے عام سست ناکامی وہ چارج ہے جسے آنکھ کے اندازے سے برقرار رکھا گیا ہو۔
بھرائی کو مل بند کر کے ناپیں: شیل کے مقابل چارج کی کورڈ (chord)، جسے ٹیپ سے لیا جائے، براہ راست بھرے ہوئے حصے میں تبدیل ہو جاتی ہے۔ ہر بار ریکارڈ کریں۔ بدلتی ہوئی بھرائی لاگ میں نظر آتی ہے اور ایک نظر میں نظر نہیں آتی۔
اس مرحلے کے لیے مواد:
 پیسنے کا مادہ (فولادی گیندیں)1 charge
 پیسنے کا مادہ (فولادی سلاخیں)1 charge
درکار اوزار:
 باریک ڈیجیٹل ترازو
 فیتہ پیماڈیجیٹل ورنیئر کیلیپر ۶ انچ
 بالٹیچمڑے کے کام کے دستانےحفاظتی عینک
4
4
پوائنٹ کنٹیکٹ بمقابلہ لائن کنٹیکٹ، تیار کردہ
پوائنٹ کنٹیکٹ بمقابلہ لائن کنٹیکٹ، تیار کردہ
Jupyter نوٹ بک لوڈ ہو رہی ہے…
5
5
بند سرکٹ بنائیں، یا جو پہلے ہی تیار ہو چکا ہے اسے پیسیں
بند سرکٹ بنائیں، یا جو پہلے ہی تیار ہو چکا ہے اسے پیسیں
ایک کھلے سرکٹ کی مل کو ہر چیز اس وقت تک روکنا پڑتا ہے جب تک *سب سے بڑا* ذرہ کافی باریک نہ ہو جائے، جس کا مطلب ہے کہ اوسط ذرہ اپنی افادیت کے نقطے سے کہیں آگے تک پیسا جاتا ہے۔ یہ ضرورت سے زیادہ پیسنا ضائع شدہ توانائی اور غیر مطلوب باریک ذرات کا باعث بنتا ہے، اور اس سے بچنا بالکل ممکن ہے۔
ایک **بند سرکٹ** مل کے اخراج پر ایک اسکرین یا کلاسیفائر لگاتا ہے اور موٹے حصے کو واپس فیڈ میں بھیجتا ہے۔ اب ہر ذرہ جیسے ہی کافی باریک ہوتا ہے، باہر نکل جاتا ہے۔ واپس آنے والا موٹا حصہ **گردشی بوجھ** کہلاتا ہے، اور ایک اچھی طرح چلنے والے سرکٹ پر یہ اکثر تازہ فیڈ سے بڑا ہوتا ہے، یعنی دو یا تین گنا، بعض اوقات اس سے بھی زیادہ، جو پہلی بار یہ عدد دیکھنے پر لوگوں کو حیران کر دیتا ہے۔
یہ عدد کسی خرابی کی نشانی نہیں ہے۔ زیادہ گردشی بوجھ کا مطلب ہے کہ مواد فوری طور پر نکالا جا رہا ہے، جو بالکل مقصد ہے۔ اس کی قیمت ایک بڑا مل فیڈ کنویئر، بڑا کلاسیفائر اور زیادہ پمپنگ ہے، اس لیے یہاں ایک بہترین نقطہ ہوتا ہے نہ کہ زیادہ سے زیادہ نقطہ۔
اسکریننگ کا مرحلہ وہ ہے جو کلاسیفائر انجام دیتا ہے، اور اس کا تقسیم وکر (partition curve) ہی وجہ ہے کہ گردشی بوجھ کبھی بھی مکمل طور پر تیز نہیں ہو سکتا: ہر گزر میں کچھ ایسا مواد واپس آتا ہے جو پہلے ہی کافی باریک تھا، اور کچھ ایسا مواد آگے بڑھ جاتا ہے جو ابھی کافی باریک نہیں تھا۔
اس مرحلے کے لیے مواد:
 بُنی ہوئی تار کی چھلنی جالی1 ٹکڑا
درکار اوزار:
باریک ڈیجیٹل ترازو موٹی چھلنی
 باریک جالی کی چھلنی
 ۶۰ میش کی چھلنی
 120 جالی کی چھلنیبالٹی
 گرد کا ماسکحفاظتی عینک
 درجہ بندی کی چھلنی
6
6
تاریخ اور پس منظر
تاریخ اور پس منظر
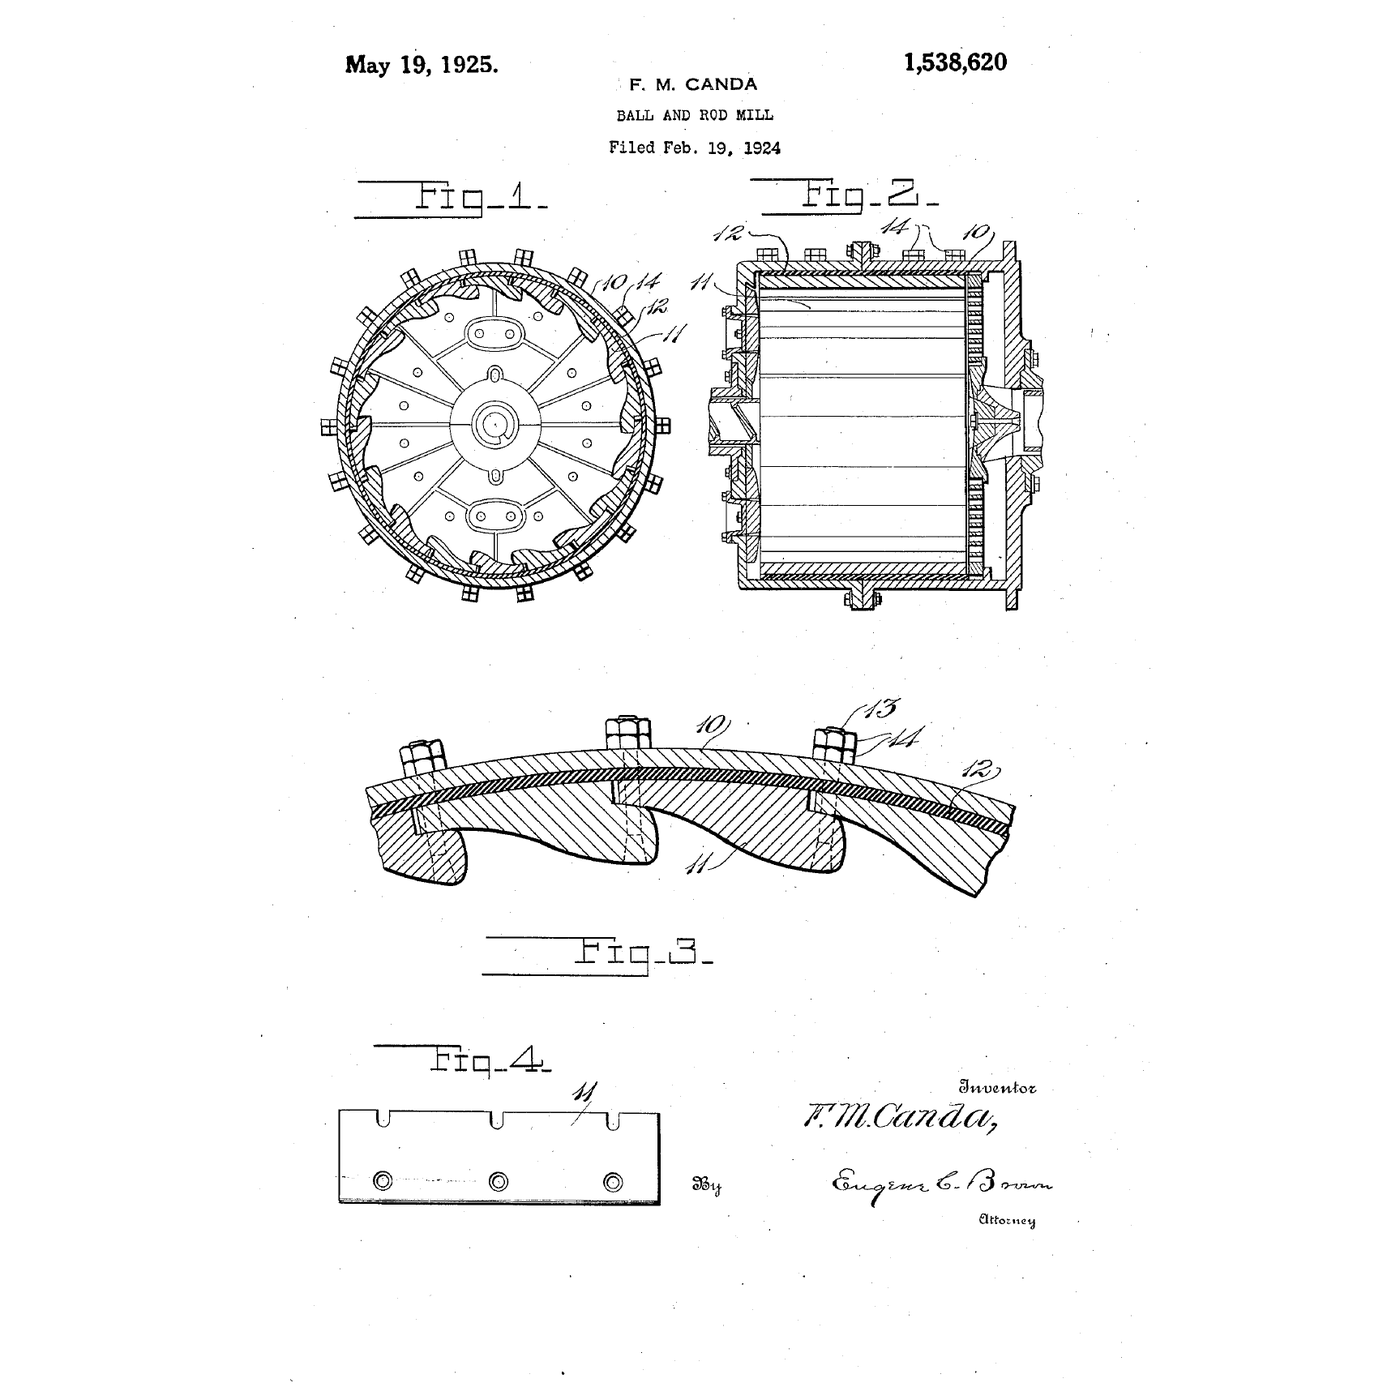
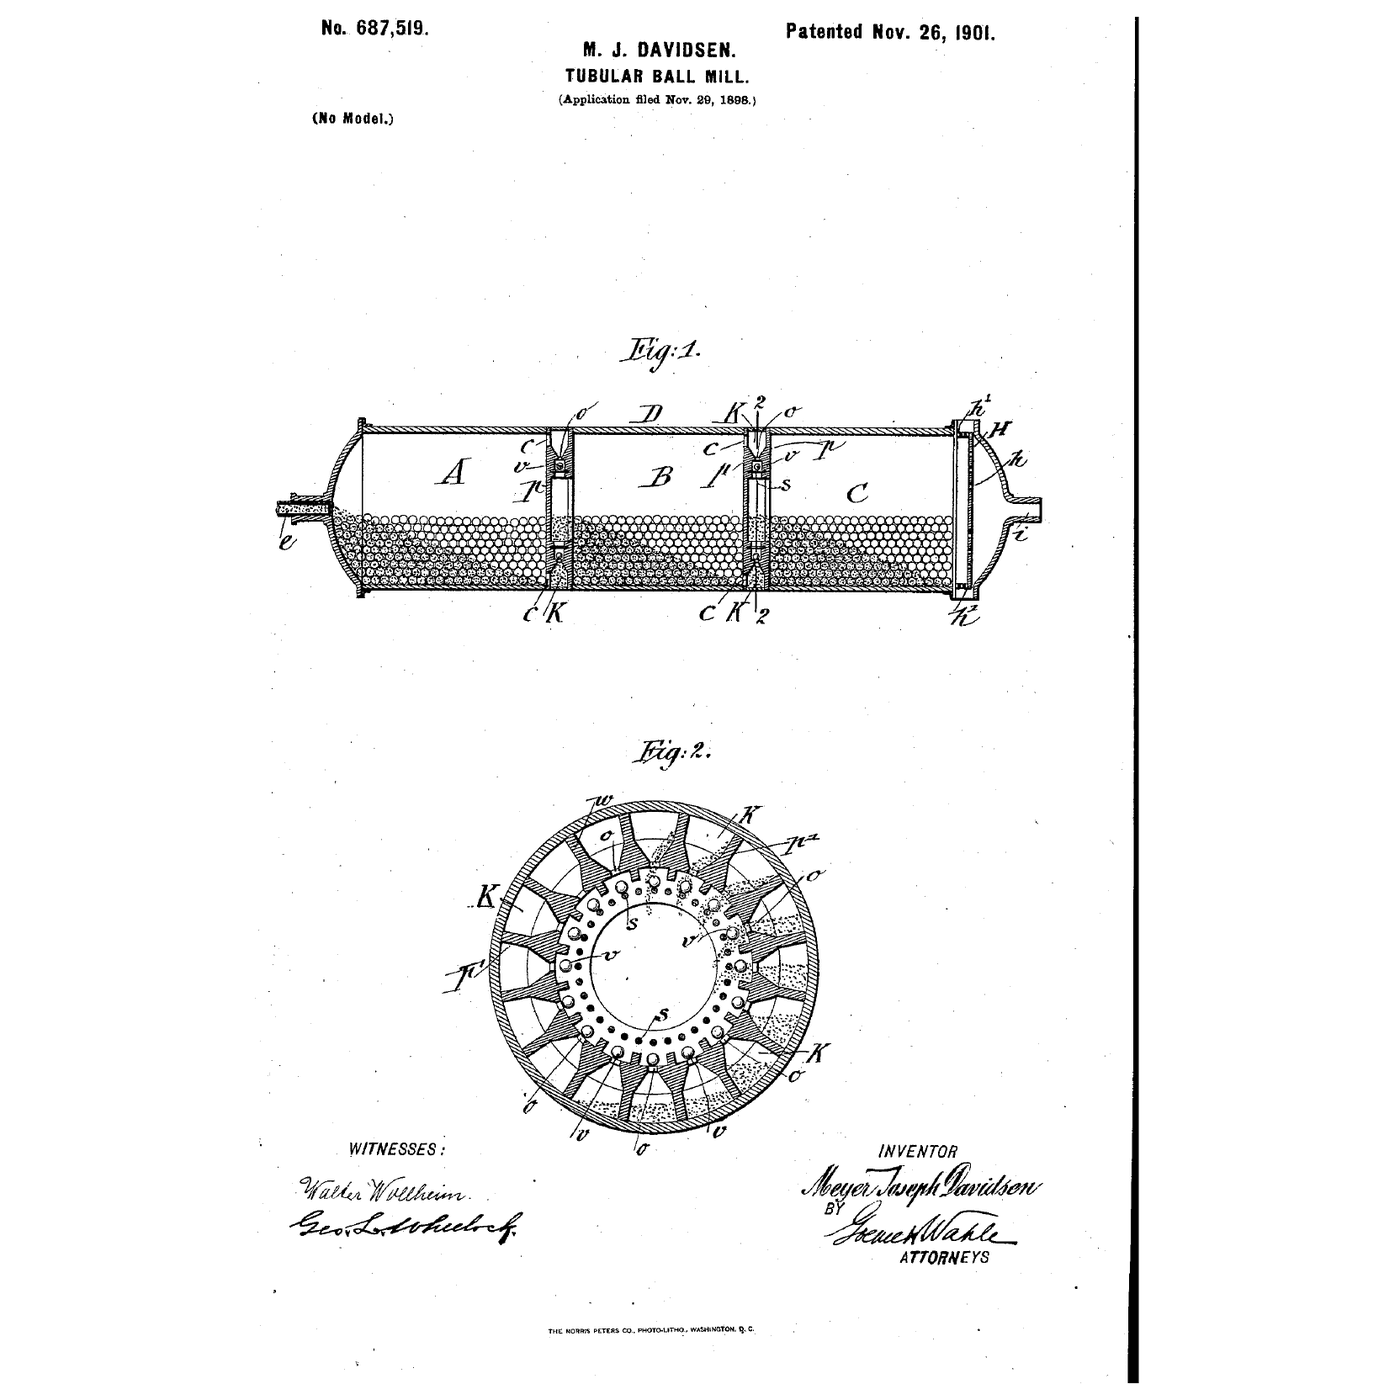
**امریکی پیٹنٹ 1,538,620، 'بال اور راڈ مل'، فرڈیننڈ مورا کینڈا، کرومی، نیو جرسی، درخواست 19 فروری 1924 کو دائر کی گئی، 19 مئی 1925 کو منظور ہوئی۔** دعوے مل کے استر (لائننگ) سے متعلق ہیں — 'ایک دھاتی خول یا کیسنگ، خول سے بولٹ کی گئی سخت اسٹیل کی بھربھری پلیٹوں کا ایک دائری سلسلہ، اور پلیٹوں اور خول کے درمیان رکھا گیا ایک لچکدار جھٹکا جذب کرنے والا ذریعہ' — اور عنوان دونوں ذرائع کو ایک ہی سانس میں شامل کرتا ہے، کیونکہ مشین کا ڈھانچہ اس بات کی پروا نہیں کرتا کہ اس کے اندر کیا ہے۔
دعوے کی یہ تفصیل قابلِ غور ہے۔ 1924 تک مل خود ایجاد نہیں رہی تھی؛ جس بات پر کشمکش تھی وہ یہ تھی کہ اسے اس طرح کیسے استر کیا جائے کہ استر برقرار رہیں، اور یہ ایک پختہ مشین کی علامت ہے۔
راڈ ملیں پچاس برس تک دھاتی کانوں کے پلانٹس میں پیسنے کا معیاری پہلا مرحلہ رہیں، ٹھیک اسی وجہ سے کہ مرحلہ 4 کا انتخابی اصول کارگر تھا: کشش ثقل کی علیحدگی اور فلوٹیشن دونوں سلٹس (باریک گارے) پر بری طرح کام کرتے ہیں، اور راڈ مل ان کے بغیر ہی تنگ پیداوار فراہم کر دیتی تھی۔ یہ اس وقت متروک ہوئیں جب آٹوجینس اور سیمی-آٹوجینس ملوں نے موٹی پسائی کی ذمہ داری سنبھال لی، اور اس کی وجہ طبیعیات میں کوئی تبدیلی نہیں تھی۔
**ایمانداری سے حدود۔** راڈ مل کو اس کے قطر کے مقابلے میں لمبا نہیں بنایا جا سکتا — تقریباً چھ اور ایک کے تناسب سے آگے راڈز آپس میں الجھ جاتے ہیں، اور الجھا ہوا چارج کرین اور بہت سی جھنجھلاہٹ کے ساتھ ایک دن کا کام ہوتا ہے۔ راڈز ناہموار طور پر گھستے ہیں اور انہیں نئے ڈالنے کے ساتھ ساتھ نکالنا (چھانٹنا) بھی پڑتا ہے۔ راڈ مل باریک پسائی نہیں کر سکتی: وہ انتخابی اصول جو باریک ذرات کو ضرورت سے زیادہ پسنے سے بچاتا ہے، وہی اصول آپ کو باریک پیداوار تک پہنچنے ہی نہیں دیتا، اس لیے تاریخ میں تقریباً ہر راڈ مل کے بعد ایک بال مل لگی ہوتی تھی۔ اور یہ دونوں میڈیا ملیں ہیں، لہذا دونوں مسلسل اسٹیل استعمال کرتی ہیں — بڑے پلانٹ میں میڈیا کا بل بجلی کے بل سے بڑھ سکتا ہے۔
مواد
6- 1 مٹھیپلیس ہولڈر
- 1 ٹکڑاپلیس ہولڈر
- 1 ٹکڑاپلیس ہولڈر
- 1 chargeپلیس ہولڈر
- 1 chargeپلیس ہولڈر
- پلیس ہولڈر
درکار اوزار
13- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- 1 vendor sell this, none ship to you yetپلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
متعلقہ بلیو پرنٹ
یہ بلیو پرنٹ علم بانٹتے ہیں — تکنیک، مواد یا اصول
Grinding in a Tumbling Mill: Critical Speed, and Why the Media Are Graded
Emma کی طرف سے
میکانکس
40
0
0
0
0
0

Sorting by Size: Why a Screen Never Makes a Clean Cut
Emma کی طرف سے
میکانکس
43
0
0
0
0
0
Breaking Stone by Compression: The Nip Angle Decides Everything
Martin کی طرف سے
دھات کاری
46
0
0
0
0
0
Ore Dressing
Mary کی طرف سے
دھات کاری
50
0
0
0
0
0
Panning for Alluvial Gold — Gravity Separation in Stream Sediment
Mary کی طرف سے
دھات کاری
88
0
0
0
0
0
CC0 پبلک ڈومین
یہ بلیو پرنٹ CC0 کے تحت جاری کیا گیا ہے۔ آپ اجازت لیے بغیر اس کام کو نقل، ترمیم، تقسیم اور کسی بھی مقصد کے لیے استعمال کرنے کے لیے آزاد ہیں۔
میکر کی حمایت کریں ان کے بلیو پرنٹ کے ذریعے پروڈکٹس خرید کر جہاں وہ میکر کمیشن وینڈرز کی طرف سے مقرر، کماتے ہیں، یا اس بلیو پرنٹ کی نئی تکرار بنائیں اور آمدنی شیئر کرنے کے لیے اسے اپنے بلیو پرنٹ میں کنکشن کے طور پر شامل کریں۔