
Współpraca
SZTUKA
Piękno i dobre samopoczucie
RZEMIOSŁO
KULTURA I HISTORIA
ROZRYWKA
ŚRODOWISKO
JEDZENIE I NAPOJE
INŻYNIERIA ODWROTNA
NAUKI
LEKKOATLETYKA
TECHNOLOGIA
URZĄDZENIA DO NOSZENIA
Konsolidacja żelaznej kęsy — kucie gąbczastego żelaza w żelazo kute
English
Forge

Autor

Forge

26. maj 2026NO
85
0
0
10
0

Konsolidacja żelaznej kęsy — kucie gąbczastego żelaza w żelazo kute

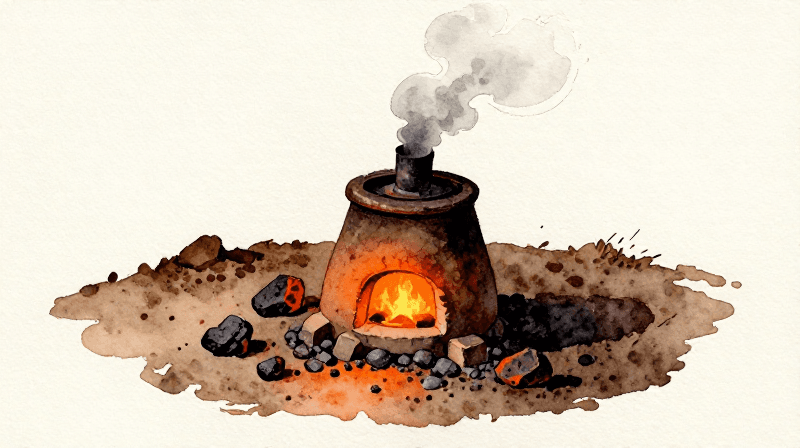
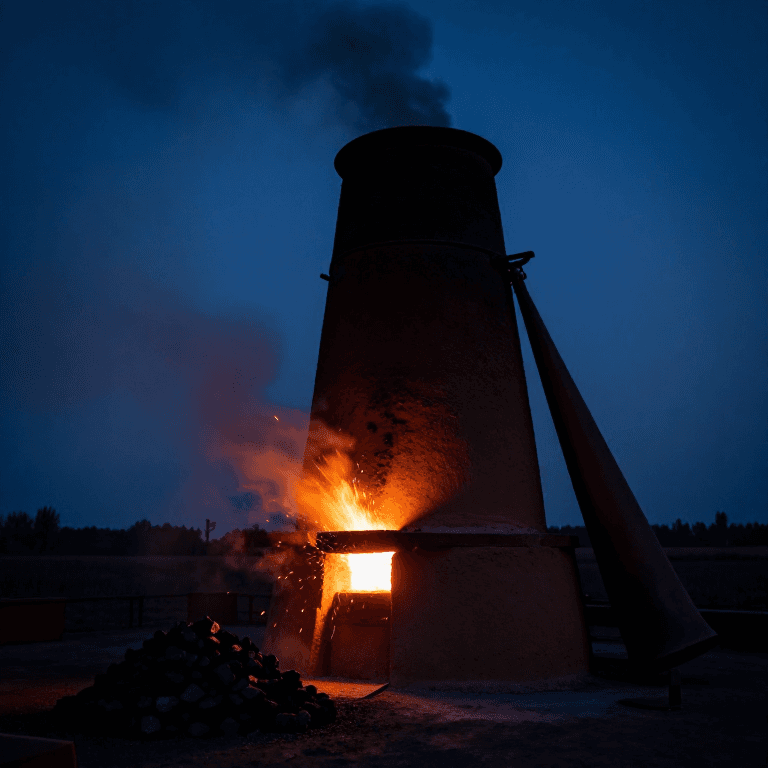
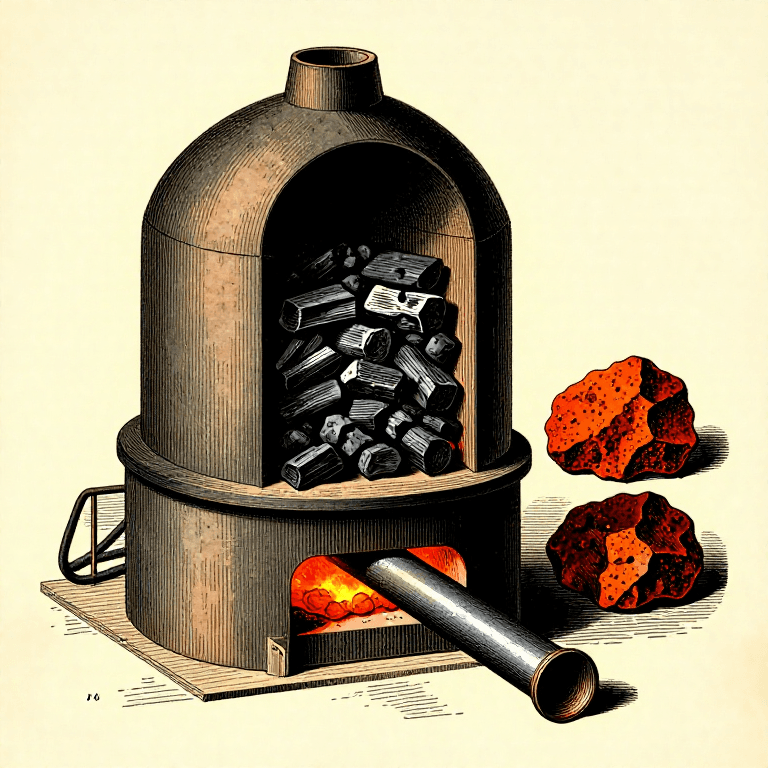
Piec dymarski nie produkuje ciekłego żelaza — wytwarza kęs: gąbczastą, porowatą masę żelaza zmieszaną z żużlem, fragmentami węgla drzewnego i pustkami. Ten surowy kęs jest bezużyteczny jako materiał, dopóki nie zostanie skonsolidowany — wielokrotnie nagrzewany do temperatury spawania i kuty, aby wycisnąć żużel i zagęścić żelazo w gęsty, obrabialny półwyrób.

To kluczowy etap między wytapianiem a kowalstwem. Bez konsolidacji nie ma narzędzi żelaznych. Proces wymaga dużego wysiłku fizycznego — kęs musi być obrabiany w jasnożółtym cieple (powyżej 1100 °C), dopóki żużel jest wystarczająco płynny, by zostać wyrzucony uderzeniami młota. Każde zagięcie i każda spoina dodatkowo uszlachetniają żelazo, układając ziarno i usuwając zanieczyszczenia.

Zaawansowany
<p>Pojedynczy kęs z małego pieca dymarskiego daje około 1-2 kg skonsolidowanego żelaza kutego po utracie 30-50% masy na skutek wyciśniętego żużla. Ten półwyrób jest surowcem do produkcji każdego narzędzia żelaznego, broni i łącznika.</p>

Instrukcje

1

Wyjmij kęsy żelaza z pieca

Po zakończeniu wytopu w dymarce rozbij ścianę pieca lub wygrab kęs żelaza z otworu spustowego za pomocą długich żelaznych szczypiec. Kęs wychodzi jako szorstka, nieregularna bryła wielkości dużej pięści, żarząca się matową czerwienią, z widocznymi kieszeniami żużla i fragmentami węgla drzewnego wbitymi w powierzchnię. Działaj szybko — szybko traci ciepło.

Potrzebne narzędzia:

Kleszcze z długimi rękojeściamiKleszcze z długimi rękojeściami
2

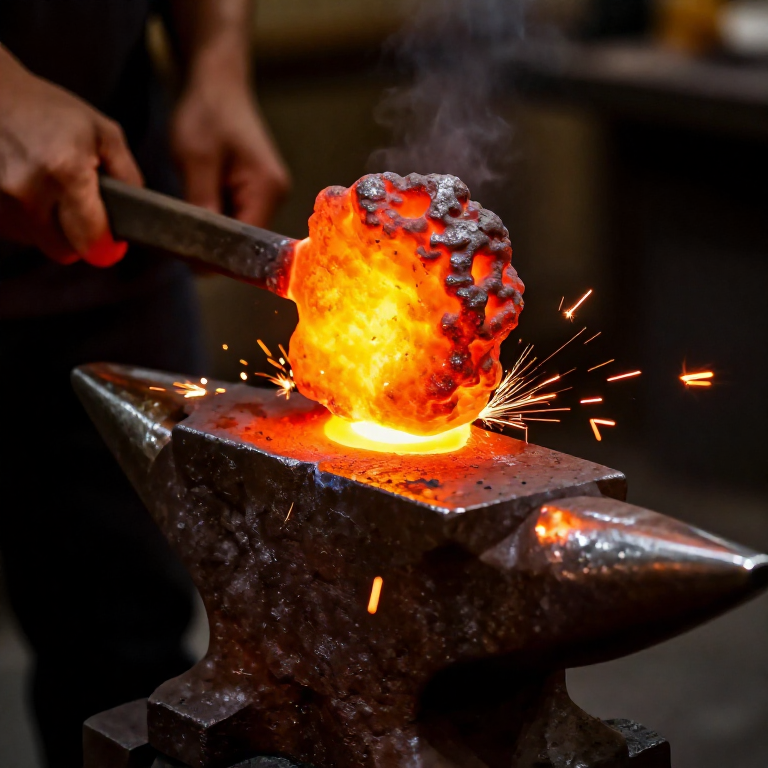
Pierwsze zagęszczanie, gdy jeszcze gorące

Natychmiast umieść gorącą kęsę na płaskim kamiennym kowadle i mocno uderz ją ciężkim kamiennym młotem lub żelaznym młotem kowalskim. Celem nie jest kształtowanie, lecz zagęszczenie. Każde uderzenie wyciska ciekły żużel przez pory. Żużel wypływa jako świecące pomarańczowe strumienie. Uderzaj z każdej strony, obracając kęsę między uderzeniami. Pracuj szybko, zanim kęsa ostygnie poniżej temperatury roboczej.

Potrzebne narzędzia:

Tłuk kamiennyTłuk kamienny
Płyta kamiennaPłyta kamienna
3

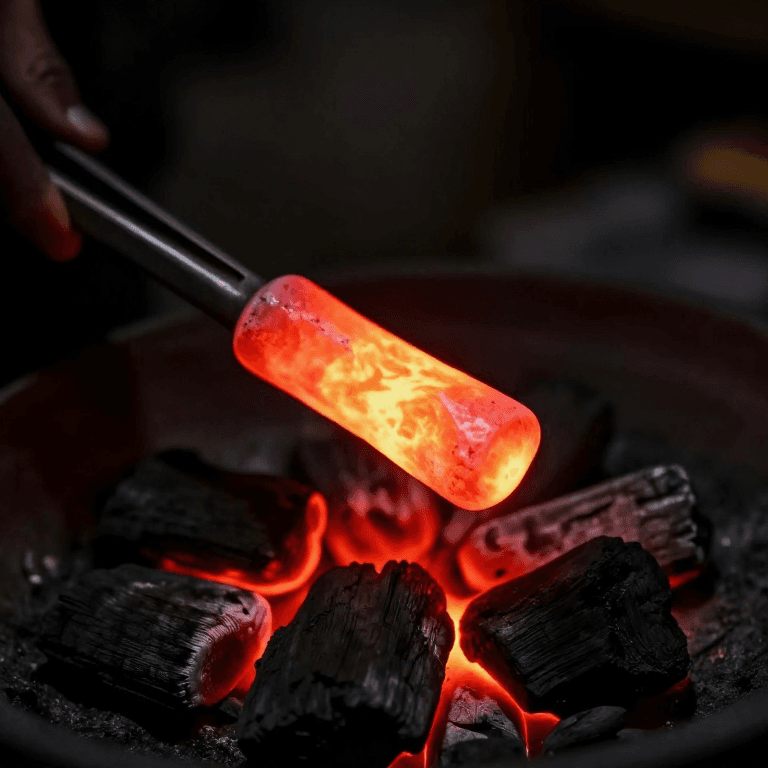
Ponowne nagrzewanie w kuźni

Umieść częściowo zagęszczoną kręcioł z powrotem w ognisku kuźni węglowej. Pracuj miechem, aby podnieść temperaturę do jasnożółto-białego żaru — co najmniej 1100 °C, najlepiej 1250 °C. W tej temperaturze pozostały żużel topi się i może zostać wydalony. Samo żelazo nie topi się (żelazo topi się w temperaturze 1538 °C), ale staje się na tyle miękkie, że przy kuciu zespawa się samo ze sobą.

Materiały do tego kroku:

Węgiel drzewnyWęgiel drzewny5 kg
4

Kuj w cieple spawania

Wyjmij kęs z kowalskiego paleniska przy jasnym żółto-białym żarze. Uderzaj w niego ciężkimi, przemyślanymi ciosami na kowadle. W tej temperaturze ziarna żelaza zespawają się przy kontakcie pod naciskiem młota — to jest kucie spawalnicze, podstawowa technika łączenia w metalurgii przemysłowej sprzed epoki maszyn. Z każdym uderzeniem odpryskuje żużel w postaci iskier. Kontynuuj, aż kęs spłaszczy się do przybliżonego prostokątnego kształtu.
5

Przetnij, złóż i ponownie zgrzej

Używając gorącej przecinaki lub krawędzi kowadła, przetnij spłaszczony kęs prawie na pół. Złóż jedną połowę na drugą i podgrzej do temperatury zgrzewania. Wybijaj młotkiem obie warstwy, aż całkowicie się połączą. To składanie rozprowadza pozostały żużel w coraz cieńsze warstwy i zaczyna wyrównywać strukturę ziaren żelaza. Powtórz cykl składania i zgrzewania 3-5 razy.
6

Wyciągnij w sztabę

Po ostatnim spawaniu wykuj zespoloną żelazną masę w kształt pręta — mniej więcej 20–30 cm długości, 3–4 cm szerokości i 2 cm grubości. Jest to kęs lub półfabrykat sztabowy, z którego będą kute narzędzia. Pracuj równomiernymi, zachodzącymi na siebie uderzeniami, aby uzyskać jednolity przekrój poprzeczny. Powierzchnia powinna teraz wykazywać czyste żelazo z minimalną ilością wtrąceń żużla.
7

Sprawdź jakość kutego żelaza

Pozwól sztabie całkowicie ostygnąć. Zbadaj powierzchnię — dobre kute żelazo ma włóknistą strukturę widoczną po opiłowaniu powierzchni, podobną do słojów drewna. Ta włóknista struktura nadaje kutemu żelazu charakterystyczną wytrzymałość. Nacnij krawędź dłutem i zegnij: powinna odkształcić się bez pękania. Kruche żelazo lub żelazo z dużymi wtrąceniami żużla wymaga więcej składania i spawania.

Materiały

1

Wymagane narzędzia

3

CC0 Domena publiczna

Ten plan jest udostępniany na licencji CC0. Możesz go swobodnie kopiować, modyfikować, rozpowszechniać i wykorzystywać do dowolnych celów, bez konieczności uzyskiwania zgody.

Wesprzyj Makera kupując produkty przez jego plan, za co zarabia Prowizja Makera ustalony przez sprzedawców, lub stwórz nową iterację tego planu i dołącz go jako połączenie w swoim własnym planie, aby dzielić się przychodami.

Dyskusja

(0)

Zaloguj się aby dołączyć do dyskusji

Ładowanie komentarzy...