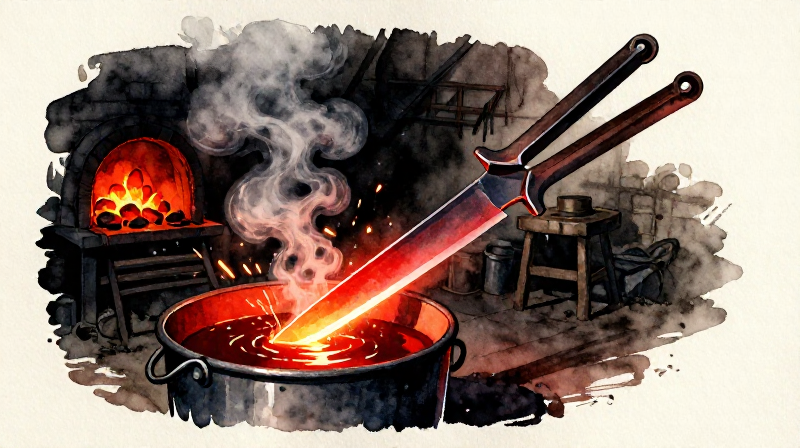


Hartowanie w oleju i odpuszczanie stalowego ostrza — podstawy obróbki cieplnej
Surowa stal z kowadła jest twarda, lecz stosunkowo miękka — nie utrzyma długo ostrej krawędzi. Obróbka cieplna przekształca ten sam kawałek stali w ostrze, które potrafi golić włosy, utrzymać krawędź przy przecinaniu kości lub sprężynować po zgięciu. Fizyka jest niezwykła: kontrolując szybkość stygnięcia stali, kowal przebudowuje strukturę krystaliczną atomów żelaza na poziomie molekularnym bez dodawania czegokolwiek.
Proces składa się z dwóch etapów. Najpierw hartowanie: nagrzej stal do temperatury krytycznej (około 800°C, jasnego czerwonego żaru wiśni) i zanurz ją w oleju lub wodzie. Szybkie chłodzenie uwięzi atomy węgla w sieci krystalicznej żelaza, tworząc martenzyt — strukturę tak twardą, że może zarysować szkło, ale tak kruchą, że pęka jak ceramika. Następnie odpuszczanie: ponownie podgrzej zahartowaną stal do niższej temperatury (200-350°C), aby na tyle zrelaksować martenzyt, by przywrócić ciągliwość, zachowując większość twardości.
Średniowieczni kowale oceniali temperaturę po barwach tlenków powstających na polerowanej stali podczas nagrzewania — jasnosłomkowej przy 220°C dla brzytew, brązowej przy 260°C dla noży, niebieskiej przy 300°C dla sprężyn. Ten system oparty na barwach jest nadal stosowany przez kowali ręcznych i nie wymaga termometru.
Instrukcje
Wybierz odpowiedni półfabrykat stali
Wybierz odpowiedni półfabrykat stali
Zacznij od kawałka stali średnio- lub wysokowęglowej — żelaza kowalskiego (bloom), które zostało nawęglone, lub dowolnej stali o zawartości węgla mniej więcej 0,4–0,8%. Kuty żelazo niskowęglowe (poniżej 0,3% węgla) nie utwardzi się znacząco podczas hartowania. Sprawdź, przykładając go do kamienia szlifierskiego: stal wysokowęglowa daje długie, rozgałęzione iskry; żelazo niskowęglowe daje krótkie, matowe pomarańczowe iskry bez rozgałęzień.
Materiały do tego kroku:
 Żelazo z dymarki (żelazo gąbczaste)1 sztuka
Potrzebne narzędzia:
 Piaskowiec (ścierny)
Nadaj zaготовce kształt ostrza
Nadaj zaготовce kształt ostrza
Podgrzej stal w kuźni węglowej do jasnopomarańczowo-żółtego koloru (około 900-1000°C). Kuj ją na płaskim kamieniu lub kowadle, aby wydłużyć ją do profilu ostrza — zwężony trzpień na jednym końcu, korpus ostrza rozszerzający się ku czubkowi. Pracuj równomiernie po obu stronach. Ostrze powinno mieć w grzbiecie około 3-5 mm grubości, zwężając się do około 1 mm przy krawędzi. Na razie nie próbuj tworzyć ostrej krawędzi — pozostaw krawędź o grubości około 1 mm.
Materiały do tego kroku:
 Węgiel drzewny2 kg
Potrzebne narzędzia:
 Młot kowalski
 Kleszcze kowalskie
 Płyta kamienna
 Miech
Normalizuj stal, aby zredukować naprężenia
Normalizuj stal, aby zredukować naprężenia
Po kuciu stal ma naprężenia wewnętrzne wynikające z nierównomiernego nagrzewania i kucia młotkiem. Nagrzej ostrze równomiernie do wiśniowej czerwieni (około 800°C) i pozwól mu ostygnąć na spokojnym powietrzu, na cegle szamotowej lub suchym piasku. Nie hartuj — chłodzenie na powietrzu jest niezbędne. Ten etap normalizowania udrobnia strukturę ziarna i redukuje naprężenia po kuciu, dając jednorodny punkt wyjścia do hartowania. Powtórz 2-3 razy, aby uzyskać najlepsze rezultaty.
Materiały do tego kroku:
Węgiel drzewny1 kgPotrzebne narzędzia:
Kleszcze kowalskieMiechOpiłuj i wygładź profil ostrza
Opiłuj i wygładź profil ostrza
Zamocuj znormalizowane ostrze i użyj metalowego pilnika, aby udoskonalić profil. Usuń ślady po młotku, wyprostuj linię krawędzi i oczyść trzpień. Ostrze musi mieć ostateczny kształt przed hartowaniem — opiłowanie hartowanej stali jest prawie niemożliwe bez nowoczesnych narzędzi. Wypoleruj jedną płaszczyznę kamieniem piaskowcowym na błyszczące wykończenie. Ta wypolerowana powierzchnia posłuży jako wskaźnik temperatury podczas odpuszczania.
Potrzebne narzędzia:
 Pilnik do metaluPiaskowiec (ścierny)
Przygotuj medium hartownicze
Przygotuj medium hartownicze
Napełnij kubeł do hartowania olejem na głębokość, która w pełni zanurzy ostrze. Olej lniany, łój lub dowolny olej roślinny się nadają. Oleje chłodzą wolniej niż woda, co zmniejsza ryzyko pęknięć lub wypaczenia — kluczowe przy cienkich ostrzach. Olej powinien mieć temperaturę pokojową lub lekko podgrzaną (30-40°C). Nigdy nie używaj zimnej wody do cienkiego ostrza — szok termiczny często powoduje pęknięcia. Ustaw kubeł w zasięgu ręki od kowadła.
Materiały do tego kroku:
 Olej lniany2 litrów
Potrzebne narzędzia:
 Kadź hartownicza
Podgrzej ostrze do temperatury krytycznej
Podgrzej ostrze do temperatury krytycznej
Umieść ostrze w kuźni i ogrzewaj równomiernie. Uważnie obserwuj kolor. Celem jest jednolity jasnowiśniowoczerwony kolor — około 800°C dla stali średniowęglowej. Przy słabym oświetleniu wygląda to jak intensywnie świecąca czerwień bez ciemnych plam. Kluczowy test: trzymaj magnes w pobliżu ostrza (bez dotykania). Gdy stal osiągnie temperaturę krytyczną, staje się niemagnetyczna. Moment, w którym magnes przestaje przyciągać stal, oznacza, że przemiana w austenit jest zakończona i ostrze jest gotowe do hartowania.
Materiały do tego kroku:
Węgiel drzewny1 kgPotrzebne narzędzia:
Kleszcze kowalskieMiechZahartuj ostrze w oleju
Zahartuj ostrze w oleju
Pracując szybko, chwyć ostrze za trzpień szczypcami i zanurz je krawędzią w dół w oleju jednym płynnym ruchem. Pchaj prosto w dół — nigdy nie przechylaj ani nie kręć, ponieważ powoduje to nierównomierne chłodzenie i wypaczanie. Olej na chwilę zapali się na powierzchni — to normalne i nieszkodliwe. Trzymaj ostrze całkowicie zanurzone, delikatnie poruszając nim w przód i w tył (nie na boki) przez 10–15 sekund, aż syczenie ustanie. Szybkie chłodzenie uwięzi atomy węgla w sieci żelaza, tworząc martenzyt — najtwardszą strukturę, jaką stal może osiągnąć.
Potrzebne narzędzia:
Kleszcze kowalskieKadź hartowniczaSprawdź twardość
Sprawdź twardość
Wyjmij ostrze z oleju i wytrzyj je do czysta. Sprawdź twardość natychmiast: przesuń metalowy pilnik po krawędzi. Jeśli hartowanie się powiodło, pilnik będzie ślizgał się po powierzchni z uczuciem szkliwa i nie zostawi śladu — stal jest teraz twardsza od pilnika. Jeśli pilnik wgryza się w stal, hartowanie się nie udało — ostrze albo nie było dostatecznie gorące, stal ma zbyt mało węgla, albo hartowanie było zbyt wolne. Prawidłowo zahartowane ostrze jest twarde jak szkło, ale także kruche jak szkło — pęknie, jeśli upadnie.
Potrzebne narzędzia:
Pilnik do metaluWyczyść i wypoleruj ostrze przed odpuszczaniem
Wyczyść i wypoleruj ostrze przed odpuszczaniem
Szoruj zahartowane ostrze piaskowcem lub kamieniem ściernym, aby usunąć całą zgorzelinę, pozostałości oleju i ciemny tlenek. Wypoleruj co najmniej jedną płaską powierzchnię do jasnego, lustrzanego wykończenia. Ta wypolerowana powierzchnia jest kluczowa — służy jako wskaźnik temperatury podczas odpuszczania. Barwy tlenków, które tworzą się na czystej stali podczas nagrzewania, są precyzyjnymi wskaźnikami temperatury wewnętrznej, dokładnymi do 10°C. Bez wypolerowanej powierzchni nie można odczytać barw odpuszczania.
Potrzebne narzędzia:
Piaskowiec (ścierny)Rozpocznij odpuszczanie — powoli nagrzewaj od grzbietu
Rozpocznij odpuszczanie — powoli nagrzewaj od grzbietu
Połóż ostrze grzbietem w dół na płaskim kawałku gorącego żelaza lub w złożu żarzących się węgli drzewnych (nie w bezpośrednim płomieniu). Celem jest powolne i równomierne nagrzewanie ostrza od grzbietu w kierunku krawędzi. Obserwuj polerowaną powierzchnię. Wraz ze wzrostem temperatury tworzy się cienka warstwa tlenku, która zmienia kolor w przewidywalnej kolejności: jasnosłomkowy (220°C), ciemnosłomkowy (240°C), brązowy (260°C), purpurowy (280°C), niebieski (300°C), jasnoniebieski (320°C), szary (340°C+).
Materiały do tego kroku:
Węgiel drzewny1 kgPotrzebne narzędzia:
Kleszcze kowalskieOdczytaj kolory odpuszczania i zahartuj przy docelowym kolorze
Odczytaj kolory odpuszczania i zahartuj przy docelowym kolorze
Obserwuj, jak pasmo barwy przesuwa się od grzbietu w stronę krawędzi. W przypadku noża lub dłuta: zahartuj, gdy krawędź osiągnie ciemnosłomkowy do brązowego (240-260°C) — daje to ostrze wystarczająco twarde, by utrzymać krawędź, ale na tyle wytrzymałe, by nie wyszczerbiać się. W przypadku sprężyny lub miecza: pozwól, by barwa przeszła w niebieską (300°C) — maksymalna elastyczność. W przypadku brzytwy lub narzędzia do grawerowania: zahartuj przy jasnosłomkowym (220°C) — maksymalna twardość, minimalna wytrzymałość. Gdy docelowy kolor dotrze do krawędzi tnącej, natychmiast zanurz ostrze z powrotem w oleju.
Potrzebne narzędzia:
Kleszcze kowalskieKadź hartowniczaPrzetestuj zahartowane ostrze
Przetestuj zahartowane ostrze
Ostrze powinno teraz być twarde na krawędzi, ale elastyczne na grzbiecie — cecha dobrze zahartowanego narzędzia. Sprawdź, mocując trzpień i delikatnie zginając ostrze. Prawidłowo zahartowany nóż lekko się ugina i wraca do pierwotnego kształtu. Jeśli pęknie, hartowanie było zbyt twarde (powtórz od kroku 6 z wyższą docelową barwą). Jeśli zgnie się i pozostanie zgięte, hartowanie było zbyt miękkie. Sprawdź krawędź, strugając wiórek z kawałka twardego drewna — dobrze zahartowana krawędź tnie czysto, bez wyszczerbień.
Końcowe ostrzenie na kamieniu szlifierskim
Końcowe ostrzenie na kamieniu szlifierskim
Ostrz hartowaną krawędź na mokrym piaskowcu, zachowując stały kąt około 15-20 stopni na każdą stronę. Zahartowana stal przyjmuje znacznie drobniejszą krawędź niż niezahartowane żelazo — to jest cel całej obróbki cieplnej. Na koniec wykańczaj ostrze, przeciągając je po gładkiej skórze, jeśli jest dostępna. Ostrze jest teraz gotowe: wystarczająco twarde, by utrzymać krawędź podczas długiego użytkowania, i wystarczająco wytrzymałe, by pochłaniać uderzenia bez pękania.
Potrzebne narzędzia:
Piaskowiec (ścierny)Materiały
3- Zastępnik
- 5 kgZastępnik
- 2 litrówZastępnik
Materiały z połączonych planów



Według tego planu powstaje
Powiązane blueprinty
Te blueprinty dzielą się wiedzą — technikami, materiałami lub zasadami


CC0 Domena publiczna
Ten plan jest udostępniany na licencji CC0. Możesz go swobodnie kopiować, modyfikować, rozpowszechniać i wykorzystywać do dowolnych celów, bez konieczności uzyskiwania zgody.
Wesprzyj Makera kupując produkty przez jego plan, za co zarabia Prowizja Makera ustalony przez sprzedawców, lub stwórz nową iterację tego planu i dołącz go jako połączenie w swoim własnym planie, aby dzielić się przychodami.