
Stopowanie stali z żelaza i węgla — metal, który zbudował nowoczesny świat
Stal to stop żelaza i węgla, zawierający zazwyczaj od 0,2% do 2,1% węgla wagowo. Ten wąski zakres składu przekształca miękkie, plastyczne żelazo kowalskie w materiał, który można hartować, odpuszczać i nadawać mu sprężystość — właściwości, dzięki którym stal stała się kręgosłupem cywilizacji, od mieczy i sprężyn po mosty i wieżowce.
Różnica między żelazem a stalą jest niewidoczna dla oka, ale zmienia zachowanie materiału w sposób zasadniczy. Czyste żelazo (ferryt) jest miękkie — gwóźdź z czystego żelaza łatwo się wygina. Dodanie zaledwie 0,8% węgla sprawia, że żelazo staje się perlitem: mikroskopijną, warstwową strukturą ferrytu i węglika żelaza (cementytu, Fe₃C), który jest znacznie twardszy i mocniejszy. Powyżej 0,8% węgla stop staje się nadeutektoidalny, a nadmiar cementytu czyni go jeszcze twardszym, ale coraz bardziej kruchym. Cała nauka o metalurgii stali sprowadza się do kontrolowania tego niewielkiego procentu węgla oraz szybkości chłodzenia stopu.
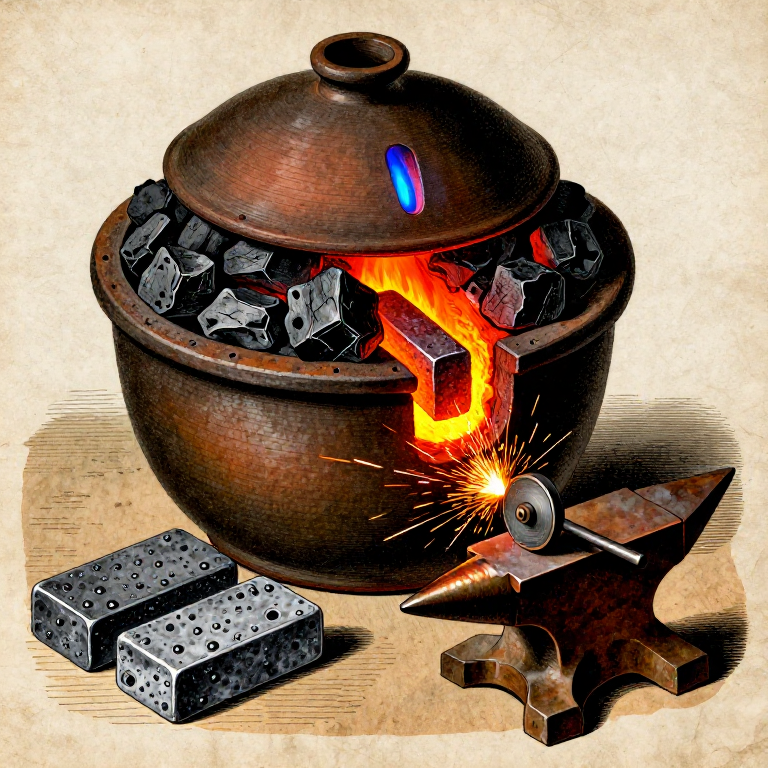
Historycznie stal wytwarzano na dwa sposoby: nawęglanie (dodawanie węgla do żelaza kowalskiego przez nagrzewanie go w kontakcie z węglem drzewnym) oraz odwęglanie (usuwanie nadmiaru węgla z żeliwa przez utlenianie). Ten schemat dotyczy metody nawęglania — zwanej także cementacją — która była dominującym procesem produkcji stali od starożytności do XVIII wieku. Układasz sztaby żelaza kowalskiego w węglu drzewnym w szczelnie zamkniętym glinianym tyglu i nagrzewasz całość do około 900–950 °C przez kilka godzin. Atomy węgla z węgla drzewnego dyfundują do sieci krystalicznej żelaza, przekształcając warstwy powierzchniowe w stal. Wynik nazywa się stalą pęcherzową, od pęcherzy, które tworzą się na powierzchni z uwięzionego gazu.
HAZARD: Ten proces wymaga utrzymywania temperatury powyżej 900 °C. Obecne są stopiona zgorzelina, gorący metal i tlenek węgla. Pracuj na zewnątrz lub przy silnej wymuszonej wentylacji. Załóż respirator P100, gogle ochronne, skórzane rękawice ochronne i skórzany fartuch. Nigdy nie otwieraj tygla, gdy jest rozgrzany — napływ powietrza może spowodować wybuch palącego się tlenku węgla.
Instrukcje
Zrozumienie wykresu fazowego żelazo-węgiel
Zrozumienie wykresu fazowego żelazo-węgiel
Wykres fazowy żelazo-węgiel jest najważniejszym wykresem w metalurgii. W temperaturze pokojowej żelazo występuje jako ferryt (α-żelazo): o sieci regularnej przestrzennie centrowanej, miękkie, magnetyczne. Po ogrzaniu powyżej 727 °C (temperatura eutektoidalna) żelazo przechodzi w austenit (γ-żelazo): o sieci regularnej ściennie centrowanej, niemagnetyczne i, co kluczowe, zdolne do rozpuszczenia znacznie większej ilości węgla niż ferryt. Ferryt rozpuszcza tylko 0,022% węgla; austenit do 2,14%.
Dlatego cementowanie działa: w temperaturze 900–950 °C powierzchnia żelaza jest austenitem, który pochłania węgiel z otaczającego go węgla drzewnego. Gdy stal stygnie powoli, austenit przemienia się z powrotem w ferryt i cementyt (Fe₃C), ułożone w warstwowej strukturze perlitu. Jeśli stal zostanie schłodzona szybko (hartowana), austenit zostaje uwięziony jako martenzyt – wyjątkowo twarda, krucha struktura tetragonalna przestrzennie centrowana. Cała obróbka cieplna stali – hartowanie, odpuszczanie, wyżarzanie – polega na sterowaniu tymi przemianami fazowymi.
Wybierz i przygotuj kute żelazo
Wybierz i przygotuj kute żelazo
Zacznij od kutego żelaza — żelaza o niskiej zawartości węgla (poniżej 0,08% węgla), które zostało wytopione w dymarce (bloom-smelting) i wykuwane młotem w celu zagęszczenia metalu i usunięcia żużla. Żelazo powinno być czyste, wolne od grubej rdzy lub zgorzeliny, najlepiej w postaci płaskich prętów o grubości około 5–10 mm i szerokości 20–30 mm. Cieńsze pręty nawęglają się szybciej, ponieważ węgiel musi dyfundować do wnętrza z powierzchni — pręt o grubości 10 mm nawęgla się na wylot do środka w temperaturze 925 °C w około 8 godzin.
Jeśli zaczynasz od dymarki lub surowego żelaza, najpierw wykuj je w płaskie pręty. Oczyść powierzchnię szczotką drucianą lub pilnikiem, aby usunąć zgorzelinę (tlenek żelaza), która działa jako bariera dla dyfuzji węgla. Zważ pręty — po cementowaniu zważysz je ponownie, aby obliczyć pochłonięty węgiel (stal jest cięższa o masę dodanego węgla).
Materiały do tego kroku:
 Ruda żelaza (ruda darniowa / hematyt / magnetyt)1 sztuka
Potrzebne narzędzia:
 Pilnik do metalu
 Precyzyjna waga cyfrowa
Przygotuj węgiel drzewny do paczki cementacyjnej
Przygotuj węgiel drzewny do paczki cementacyjnej
Rozdrobnij węgiel drzewny z twardego drewna na kawałki o wielkości około 5–10 mm — wystarczająco małe, aby ściśle upakować je wokół prętów żelaznych, a jednocześnie wystarczająco duże, aby zachować szczeliny powietrzne umożliwiające krążenie gazu tlenku węgla. Węgiel drzewny jest źródłem węgla: w wysokiej temperaturze reaguje ze śladami tlenu i wilgoci, tworząc tlenek węgla (CO), który jest właściwym czynnikiem nawęglającym. Gaz CO dysocjuje na powierzchni żelaza, osadzając atomowy węgiel, który dyfunduje do metalu.
Potrzebujesz około 3–4 razy większej masy węgla drzewnego w stosunku do masy żelaza. Dla 500 gramów prętów żelaznych przygotuj 1,5–2 kg rozdrobnionego węgla drzewnego. Niektóre historyczne receptury dodawały do paczki materiały organiczne (mączkę kostną, skrawki skóry, sadzę) — rozkładają się one w temperaturze i dostarczają dodatkowego węgla oraz azotu. W tym schemacie czysty węgiel drzewny z twardego drewna jest wystarczający i daje najbardziej przewidywalne wyniki.
Materiały do tego kroku:
 Węgiel drzewny2 kg
Potrzebne narzędzia:
 Młotek
Przygotuj lub zbuduj tygiel do cementowania
Przygotuj lub zbuduj tygiel do cementowania
Tygiel musi być szczelny, aby zapobiec spalaniu węgla drzewnego w atmosferze pieca. Użyj głębokiego tygla z gliny ogniotrwałej z ciasno dopasowaną pokrywą lub zbuduj skrzynkę do cementowania z cegieł szamotowych i gliny ogniotrwałej. Naczynie musi wytrzymać temperaturę 950 °C przez 8+ godzin bez pękania. Idealny jest tygiel gliniano-grafitowy — jest ogniotrwały, nie reaguje z zawartością i może być uszczelniony gliną uszczelniającą (pastą z gliny szamotowej i wody nakładaną wokół złącza pokrywy).
Tygiel musi być wystarczająco duży, aby pomieścić wszystkie sztaby żelazne z co najmniej 25 mm wypełnienia węglem drzewnym ze wszystkich stron. Nie może istnieć bezpośrednia droga dla powietrza do węgla drzewnego — każdy wyciek powietrza spowoduje spalanie węgla zamiast nawęglania, marnując paliwo i dając nierównomierne wyniki.
Potrzebne narzędzia:
 Tygiel z gliny ogniotrwałej
 Cegły szamotowe
Ułóż sztabki żelaza w węglu drzewnym wewnątrz tygla
Ułóż sztabki żelaza w węglu drzewnym wewnątrz tygla
Umieść warstwę pokruszonego węgla drzewnego o grubości 25 mm na dnie tygla. Ułóż pierwszą sztabkę żelaza na tej podstawie, upewniając się, że nie dotyka ścianek tygla — co najmniej 15 mm luzu ze wszystkich stron. Przykryj kolejną warstwą węgla drzewnego o grubości 15–20 mm, delikatnie ją dociskając, aby wyeliminować duże kieszenie powietrzne. Umieść kolejną sztabkę, upewniając się, że sztabki nie dotykają się nawzajem (węgiel drzewny musi całkowicie otaczać każdy element). Kontynuuj układanie warstw, aż wszystkie sztabki zostaną zapakowane.
Na wierzchu umieść końcową warstwę węgla drzewnego o grubości 25 mm. Sztabki muszą być w pełni zanurzone — odsłonięte żelazo w danym miejscu nie ulegnie nawęglaniu. Uszczelnij pokrywę gliniastą masą uszczelniającą: wymieszaj glinkę ogniotrwałą z wodą do uzyskania gęstej pasty, nałóż 10 mm wałek wokół złącza pokrywy i wygładź go, tworząc ciągłe uszczelnienie. Pozostaw masę do wyschnięcia na powietrzu przez co najmniej 30 minut przed umieszczeniem w piecu. Mały otwór wentylacyjny (2–3 mm) w pokrywie pozwala uciec ciśnieniu gazów bez pękania uszczelki.
Przygotuj piec i doprowadź go do temperatury cementacji
Przygotuj piec i doprowadź go do temperatury cementacji
Umieść szczelnie zamknięty tygiel w piecu węglowym z miechem lub w piecu opalanym propanem. Piec musi utrzymywać temperaturę 900–950 °C przez cały czas wygrzewania cementacyjnego — zazwyczaj 6–10 godzin, w zależności od grubości prętów żelaznych. To krytyczny zakres temperatur, w którym tworzy się austenit i dyfuzja węgla przebiega z użyteczną szybkością. Poniżej 850 °C dyfuzja jest zbyt wolna; powyżej 1000 °C żelazo może zacząć topić się na granicach ziaren (przepalanie), niszcząc stal.
Rozpalaj piec powoli — doprowadź tygiel do temperatury w ciągu 1–2 godzin, aby uniknąć szoku termicznego. Uszczelka z gliny może lekko pęknąć podczas schnięcia i rozszerzania się tygla; jest to normalne. Obserwuj mały niebieski płomień przy otworze wentylacyjnym — to tlenek węgla spalający się podczas ucieczki, co potwierdza, że reakcja cementacji przebiega wewnątrz tygla.
Materiały do tego kroku:
Węgiel drzewny10 kgPotrzebne narzędzia:
 Miech
 Gogle ochronne
 Rękawice skórzane z długim mankietem
 Fartuch skórzany
Utrzymuj nasycanie w cementacji
Utrzymuj nasycanie w cementacji
Utrzymuj piec w temperaturze 900–950 °C przez 6–10 godzin. Czas zależy od grubości pręta: węgiel dyfunduje w żelazie w przybliżeniu 1 mm na godzinę w temperaturze 925 °C. Pręt o grubości 5 mm (2,5 mm do środka) wymaga około 6 godzin do pełnej nawęglenia na wskroś; pręt o grubości 10 mm wymaga 10+ godzin. Zbyt krótkie nasycanie daje stal hartowaną powierzchniowo (twarda powierzchnia, miękki rdzeń) — przydatną w niektórych zastosowaniach, ale nie jednorodny stop.
Kontroluj temperaturę pieca, obserwując kolor tygla: matowa ciemnowiśniowa czerwień to około 750 °C (za nisko); jasna wiśniowa to 850 °C; pomarańczowa to 950 °C; żółtopomarańczowa to 1050 °C (za wysoko). Utrzymuj złoże węglowe w piecu, dodając paliwo w miarę potrzeby. Utrzymuj równomierną pracę miecha — przerwy w dopływie powietrza powodują spadek temperatury, a ponowne nagrzewanie marnuje czas i paliwo. Niebieski płomień na otworze wentylacyjnym powinien palić się równomiernie przez cały czas nasycania.
Potrzebne narzędzia:
Miech Półmaska P100
 Kleszcze z długimi rękojeściami
Powoli chłódź tygiel w piecu
Powoli chłódź tygiel w piecu
Po pełnym czasie wygrzewania przestań dodawać paliwo i zatrzymaj miechy. Pozwól tyglowi ostygnąć w piecu — może to zająć od 6 do 12 godzin, w zależności od masy pieca. Powolne chłodzenie jest niezbędne: pozwala austenitowi przekształcić się w perlit (równowagową strukturę ferrytu i cementytu), dzięki czemu powstaje stal twarda, ale nie krucha. Szybkie chłodzenie na tym etapie wytworzyłoby martenzyt — niezwykle twardy, ale zbyt kruchy do większości zastosowań bez późniejszego odpuszczania.
Nie otwieraj ani nie przesuwaj tygla, dopóki jego temperatura jest wyższa niż przyciemnione czerwone żarzenie. Otwarcie uszczelnienia, gdy paczka z węgla drzewnego jest jeszcze gorąca, wpuszcza tlen, który spala węgiel drzewny i utlenia (odwęgla) powierzchnię stali — niwecząc nawęglanie, które osiągnięto przez wiele godzin. Cierpliwość jest kluczowa. Tygiel jest gotowy do otwarcia, gdy można go chwycić grubymi rękawicami (poniżej około 200 °C).
Otwórz tygiel i wyjmij stal pęcherzykową
Otwórz tygiel i wyjmij stal pęcherzykową
Rozbij gliniane uszczelnienie i zdejmij pokrywkę. Węgiel drzewny w środku będzie częściowo zużyty — lżejszy i bardziej kruchy niż pierwotny wsad. Ostrożnie wyjmij żelazne pręty, obecnie stalowe, z łoża węgla drzewnego. Na powierzchni będą widoczne charakterystyczne pęcherze — wypukłe guzy powstałe przez gaz uwięziony pod warstwą zgorzeliny podczas cementowania. To właśnie stąd pochodzi nazwa „stal pęcherzykowa” i potwierdza to pomyślne nawęglenie.
Pręty będą także pokryte cienką warstwą zgorzeliny (tlenku żelaza) i mogą mieć przylegające do powierzchni fragmenty węgla drzewnego. Oczyść powierzchnię szczotką drucianą lub pilnikiem, aby odsłonić stal znajdującą się pod spodem. Kolor i struktura powierzchni są wyraźnie inne niż w pierwotnym żelazie kowalnym — stal ma drobniejsze ziarno i często nieco ciemniejszy, bardziej jednolity szary odcień w porównaniu z włóknistym, jaśniejszym szarym kolorem żelaza kowalnego.
Potrzebne narzędzia:
 Szczypce do tyglaRękawice skórzane z długim mankietemPilnik do metalu
Sprawdź stal próbą iskrową i hartowaniem
Sprawdź stal próbą iskrową i hartowaniem
Najprostszym polowym testem zawartości węgla jest próba iskrowa: dotknij stali do tarczy szlifierskiej lub grubego pilnika i obserwuj iskry. Żelazo kowalskie (niska zawartość węgla) daje długie, gładkie, pomarańczowożółte strumienie iskier z nielicznymi rozgałęzieniami. Stal średniowęglowa (0,4–0,6%) daje krótsze, jaśniejsze iskry z wyraźnymi rozwidleniami. Stal wysokowęglowa (0,8%+) daje bardzo krótkie, błyszczące białe iskry z wybuchowymi rozbłyskami na końcach. Porównaj iskry swojej stali cementowanej z znanym kawałkiem żelaza kowalskiego – różnica powinna być wyraźna.
Aby uzyskać jednoznaczny wynik, nagrzej mały kawałek do jasnej wiśniowej czerwieni (około 800 °C) i zahartuj w wodzie. Żelazo kowalskie po hartowaniu pozostaje miękkie; stal, która wchłonęła wystarczającą ilość węgla, stanie się szklisto twarda. Spróbuj opiłować zahartowany kawałek – jeśli pilnik ślizga się po powierzchni bez skrawania, stal została skutecznie zahartowana. Potwierdza to zawartość węgla powyżej około 0,3%.
Potrzebne narzędzia:
Pilnik do metalu Kadź hartownicza
 Kleszcze kowalskie
Zespawaj kowalsko stal pęcherzową (opcjonalnie: stal ścinaną)
Zespawaj kowalsko stal pęcherzową (opcjonalnie: stal ścinaną)
Stal pęcherzowa z pojedynczego procesu cementacji może mieć nierównomierny rozkład węgla — wyższy na powierzchni, niższy w środku. Dla bardziej jednorodnego stopu stal można złożyć i zgrzać kowalsko. Podgrzej pręt do jasnożółtego do biało-żółtego koloru (około 1100 °C), zegnij go na pół i zgrzej młotkiem zakładkę. Powtórz ten cykl składania i zgrzewania 3–4 razy. Każde złożenie zmniejsza o połowę odległość, na jaką musi dyfundować węgiel, a obróbka mechaniczna równomierniej rozprowadza węgiel w całym przekroju.
Tak złożony i zakonsolidowany produkt nazywa się stalą ścinaną (historycznie używaną do nożyc i narzędzi tnących). Jest bardziej jednorodny i niezawodny niż surowa stal pęcherzowa. Dalsze rafinowanie — przetapianie stali pęcherzowej w tyglu w temperaturze około 1500 °C — daje stal tyglową (stal wootz), najwyższej jakości stal dostępną przed procesem Bessemera. Przetapianie stali tyglowej wymaga temperatur, których większość małych instalacji nie jest w stanie osiągnąć, lecz cementacja połączona ze składaniem daje doskonałą stal roboczą.
Potrzebne narzędzia:
 Młot kowalskiKleszcze kowalskie
 KowadłoMiech
Dokumentuj wyniki cementacji
Dokumentuj wyniki cementacji
Zważ gotowe stalowe pręty i porównaj je z wagą początkową. Przyrost masy to węgiel pochłonięty w procesie — dla docelowej zawartości 0,8% węgla 500 gramów żelaza powinno zyskać około 4 gramów. Rzeczywisty przyrost będzie zależał od czasu nasączania, temperatury i grubości pręta. Zapisz parametry cementacji: wymiary prętów, rodzaj i ilość węgla drzewnego, czas nasączania, szacowaną temperaturę oraz wyniki próby iskrowej.
Przechowuj stal pęcherzową w suchym miejscu, aby zapobiec rdzewieniu. Stal rdzewieje szybciej niż żelazo kowalne, ponieważ wtrącenia węgla tworzą ogniwa elektrochemiczne, które przyspieszają korozję. Do długotrwałego przechowywania pokryj ją olejem lub woskiem. Stal jest teraz gotowa do kucia narzędzi, ostrzy lub do dowolnego zastosowania wymagającego twardego i wytrzymałego materiału. Obróbka cieplna (hartowanie i odpuszczanie) dostosowuje końcowe właściwości do konkretnego zastosowania — temat ten bezpośrednio opiera się na metalurgicznych podstawach tego schematu.
Potrzebne narzędzia:
Precyzyjna waga cyfrowaMateriały
2- Zastępnik
- 12 kgZastępnik
Wymagane narzędzia
16- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
Materiały z połączonych planów

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
autor: Peter
Obróbka metali

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
autor: Charlie
Chemia

Building a Box Bellows — The Breath That Makes Metal Obey Fire
autor: Emma
Obróbka drewna

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
autor: Forge
Obróbka metali
Według tego planu powstaje

Powiązane blueprinty
Te blueprinty dzielą się wiedzą — technikami, materiałami lub zasadami

Building a Bloomery & Smelting Iron — The Iron Age
autor: Forge
Obróbka metali

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
autor: Mary
Obróbka metali
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
autor: Peter
Obróbka metali

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
autor: Forge
Starożytny
CC0 Domena publiczna
Ten plan jest udostępniany na licencji CC0. Możesz go swobodnie kopiować, modyfikować, rozpowszechniać i wykorzystywać do dowolnych celów, bez konieczności uzyskiwania zgody.
Wesprzyj Makera kupując produkty przez jego plan, za co zarabia Prowizja Makera ustalony przez sprzedawców, lub stwórz nową iterację tego planu i dołącz go jako połączenie w swoim własnym planie, aby dzielić się przychodami.