
การผสมเหล็กกล้าจากเหล็กและคาร์บอน — โลหะที่สร้างโลกสมัยใหม่
เหล็กกล้าคือโลหะผสมของเหล็กและคาร์บอน โดยทั่วไปมีคาร์บอนอยู่ระหว่าง 0.2% ถึง 2.1% ตามน้ำหนัก ช่วงองค์ประกอบที่แคบนี้เปลี่ยนเหล็กดัดที่อ่อนและดัดง่ายให้เป็นวัสดุที่สามารถชุบแข็ง อบคืนตัว และทำเป็นสปริงได้ คุณสมบัติเหล่านี้ทำให้เหล็กกล้ากลายเป็นกระดูกสันหลังของอารยธรรม ตั้งแต่ดาบและสปริงไปจนถึงสะพานและตึกระฟ้า
ความแตกต่างระหว่างเหล็กและเหล็กกล้ามองไม่เห็นด้วยตาเปล่า แต่การทำงานต่างกันอย่างมาก เหล็กบริสุทธิ์ (เฟอร์ไรต์) นั้นอ่อน ตะปูที่ทำจากเหล็กบริสุทธิ์จะงอได้ง่าย เพียงเติมคาร์บอน 0.8% เหล็กจะกลายเป็นเพิร์ไลต์ ซึ่งเป็นโครงสร้างชั้นขนาดจุลภาคของเฟอร์ไรต์และเหล็กคาร์ไบด์ (ซีเมนไทต์, Fe₃C) ที่แข็งและแข็งแรงขึ้นอย่างมาก เมื่อคาร์บอนเกิน 0.8% โลหะผสมจะกลายเป็นไฮเปอร์ยูเทคทอยด์ ซีเมนไทต์ส่วนเกินทำให้แข็งยิ่งขึ้นแต่เปราะมากขึ้น ศาสตร์ทั้งหมดของโลหะวิทยาเหล็กกล้าจึงหมุนรอบการควบคุมปริมาณคาร์บอนเพียงเล็กน้อยนี้ และอัตราการเย็นตัวของโลหะผสม
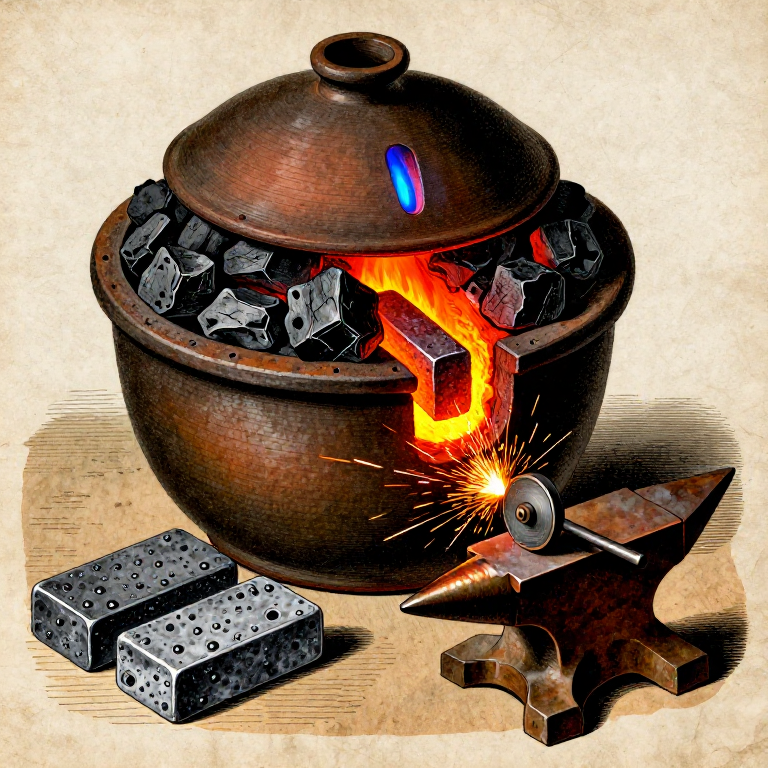
ในอดีต การผลิตเหล็กกล้าทำได้ด้วยสองวิธี คือ การคาร์บูไรเซชัน (เติมคาร์บอนลงในเหล็กดัดโดยให้ความร้อนในการสัมผัสกับถ่านไม้) และ การดีคาร์บูไรเซชัน (ลดคาร์บอนส่วนเกินออกจากเหล็กหล่อโดยการออกซิเดชัน) แนวทางนี้ครอบคลุมวิธีคาร์บูไรเซชัน ซึ่งเรียกอีกอย่างว่าซีเมนเทชัน ซึ่งเป็นกระบวนการผลิตเหล็กกล้าหลักตั้งแต่สมัยโบราณจนถึงศตวรรษที่ 18 คุณจะบรรจุแท่งเหล็กดัดในถ่านไม้ภายในเบ้าดินเผาที่ปิดสนิท และให้ความร้อนชุดประกอบที่อุณหภูมิประมาณ 900–950 °C เป็นเวลาหลายชั่วโมง อะตอมคาร์บอนจากถ่านไม้จะแพร่เข้าสู่โครงผลึกของเหล็ก เปลี่ยนชั้นผิวให้เป็นเหล็กกล้า ผลลัพธ์เรียกว่าเหล็กกล้าพุพอง ตั้งชื่อตามตุ่มพองที่เกิดขึ้นบนผิวจากก๊าซที่ติดอยู่
HAZARD: กระบวนการนี้ต้องการอุณหภูมิที่คงที่สูงกว่า 900 °C มีตะกรันหลอมเหลว โลหะร้อน และก๊าซคาร์บอนมอนอกไซด์อยู่ด้วย ทำงานกลางแจ้งหรือภายใต้การระบายอากาศแรงดัน สวม P100 หน้ากากกรองอากาศ แว่นตานิรภัย ถุงมือหนังยาวถึงข้อศอก และผ้ากันเปื้อนหนัง ห้ามเปิดเบ้าขณะที่ยังมีอุณหภูมิสูง เพราะกระแสอากาศอาจทำให้คาร์บอนมอนอกไซด์ลุกไหม้เป็นเปลวไฟ
คำแนะนำ
ทำความเข้าใจแผนภาพเฟสเหล็ก-คาร์บอน
ทำความเข้าใจแผนภาพเฟสเหล็ก-คาร์บอน
แผนภาพเฟสเหล็ก-คาร์บอนเป็นแผนภาพที่สำคัญที่สุดในโลหะวิทยา ที่อุณหภูมิห้อง เหล็กมีอยู่ในรูปเฟอร์ไรต์ (α-iron): โครงสร้างลูกบาศก์ศูนย์กลางตัว นุ่ม และมีคุณสมบัติแม่เหล็ก เมื่อถูกให้ความร้อนเหนือ 727 °C (อุณหภูมิยูเทคทอยด์) เหล็กจะเปลี่ยนเป็นออสเทไนต์ (γ-iron): โครงสร้างลูกบาศก์หน้าศูนย์กลาง ไม่มีคุณสมบัติแม่เหล็ก และที่สำคัญคือ สามารถละลายคาร์บอนได้มากกว่าเฟอร์ไรต์มาก เฟอร์ไรต์ละลายคาร์บอนได้เพียง 0.022% ส่วนออสเทไนต์ละลายได้สูงสุด 2.14%
นี่คือเหตุผลที่การคementation ใช้ได้ผล: ที่อุณหภูมิ 900–950 °C พื้นผิวเหล็กเป็นออสเทไนต์ ซึ่งดูดซับคาร์บอนจากถ่านไม้รอบข้าง เมื่อเหล็กเย็นตัวช้า ออสเทไนต์จะเปลี่ยนกลับเป็นเฟอร์ไรต์และซีเมนไทต์ (Fe₃C) ที่เรียงตัวเป็นชั้นในโครงสร้างเพิร์ไลต์ หากทำให้เย็นตัวอย่างรวดเร็ว (การชุบแข็ง) ออสเทไนต์จะถูกกักไว้เป็นมาร์เทนไซต์ ซึ่งเป็นโครงสร้างเตตระโกนัลศูนย์กลางตัวที่แข็งมากและเปราะ การอบความร้อนเหล็กทั้งหมด ได้แก่ การทำให้แข็ง การอบอ่อน และการผ่อนคลาย ล้วนควบคุมการเปลี่ยนเฟสเหล่านี้
เลือกและเตรียมเหล็กดัด
เลือกและเตรียมเหล็กดัด
เริ่มต้นด้วยเหล็กดัด ซึ่งเป็นเหล็กคาร์บอนต่ำ (น้อยกว่า 0.08% คาร์บอน) ที่ผ่านการถลุงแบบบลูมและตีขึ้นรูปด้วยค้อนเพื่อทำให้โลหะแน่นขึ้นและขับตะกรันออก เหล็กควรสะอาด ปราศจากสนิมหนาหรือเกล็ดออกไซด์ และควรเป็นแท่งแบนที่มีความหนาประมาณ 5–10 มม. และกว้างประมาณ 20–30 มม. แท่งที่บางกว่าจะคาร์บูไรซ์เร็วกว่า เพราะคาร์บอนต้องแพร่เข้าไปจากผิวด้านใน แท่งหนา 10 มม. ใช้เวลาประมาณ 8 ชั่วโมงในการคาร์บูไรซ์ไปจนถึงแกนกลางที่อุณหภูมิ 925 °C
หากเริ่มจากก้อนบลูมหรือเหล็กดิบ ให้ตีขึ้นรูปเป็นแท่งแบนก่อน จากนั้นทำความสะอาดผิวด้วยแปรงลวดหรือตะไบเพื่อกำจัดเกล็ดออกไซด์ (เหล็กออกไซด์) ซึ่งทำหน้าที่เป็นกำแพงกั้นการแพร่ของคาร์บอน ชั่งน้ำหนักแท่งเหล็กไว้ เพราะคุณจะต้องชั่งอีกครั้งหลังการทำซีเมนเทชันเพื่อคำนวณปริมาณคาร์บอนที่ถูกดูดซับ (เหล็กกล้าจะหนักกว่าด้วยน้ำหนักของคาร์บอนที่เพิ่มเข้าไป)
วัสดุสำหรับขั้นตอนนี้:
 สินแร่เหล็ก (เหล็กพรุ / ฮีมาไทต์ / แมกนีไทต์)1 ชิ้น
เครื่องมือที่ต้องใช้:
 ตะไบโลหะ
 เครื่องชั่งดิจิทัลความแม่นยำสูง
เตรียมถ่านสำหรับชุดบรรจุการทำซีเมนเทชัน
เตรียมถ่านสำหรับชุดบรรจุการทำซีเมนเทชัน
บดถ่านไม้เนื้อแข็งให้เป็นชิ้นขนาดประมาณ 5–10 มม. โดยเล็กพอที่จะบรรจุแน่นรอบแท่งเหล็ก และใหญ่พอที่จะรักษาช่องว่างอากาศให้แก๊สคาร์บอนมอนอกไซด์หมุนเวียนได้ ถ่านคือแหล่งคาร์บอน: ที่อุณหภูมิสูง ถ่านจะทำปฏิกิริยากับออกซิเจนและความชื้นปริมาณเล็กน้อยเพื่อผลิตคาร์บอนมอนอกไซด์ (CO) ซึ่งเป็นสารคาร์บูไรซิ่งที่แท้จริง แก๊ส CO จะแยกตัวที่ผิวเหล็ก ทิ้งคาร์บอนอะตอมที่แพร่เข้าไปในโลหะ
คุณต้องใช้ถ่านประมาณ 3–4 เท่าของน้ำหนักเหล็ก สำหรับแท่งเหล็ก 500 กรัม ให้เตรียมถ่านบด 1.5–2 กก. สูตรประวัติศาสตร์บางสูตรเติมวัสดุอินทรีย์ (ผงกระดูก เศษหนัง เขม่า) ลงในชุดบรรจุ วัสดุเหล่านี้จะสลายตัวที่อุณหภูมิสูงและให้คาร์บอนและไนโตรเจนเพิ่มเติม สำหรับพิมพ์เขียวนี้ ถ่านไม้เนื้อแข็งบริสุทธิ์เพียงพอและให้ผลลัพธ์ที่คาดการณ์ได้มากที่สุด
วัสดุสำหรับขั้นตอนนี้:
 ถ่านไม้2 กก.
เครื่องมือที่ต้องใช้:
 ค้อน
สร้างหรือเตรียมเบ้าหลอมสำหรับการคาร์บูไรซ์
สร้างหรือเตรียมเบ้าหลอมสำหรับการคาร์บูไรซ์
เบ้าหลอมต้องถูกปิดผนึกเพื่อป้องกันไม่ให้ถ่านไม้เผาไหม้หายไปในบรรยากาศเตาหลอม ใช้เบ้าหลอมดินทนไฟชนิดลึกที่มีฝาปิดกระชับ หรือสร้างกล่องคาร์บูไรซ์จากอิฐทนไฟและดินทนไฟ ภาชนะต้องทนอุณหภูมิ 950 °C ได้นานกว่า 8 ชั่วโมงโดยไม่แตกร้าว เบ้าหลอมดินเผา-กราไฟต์เหมาะที่สุด เพราะทนไฟ ไม่ทำปฏิกิริยากับสิ่งที่บรรจุอยู่ และสามารถปิดผนึกด้วยดินประสาน (ดินทนไฟผสมน้ำเป็นเพสต์ทารอบรอยต่อฝาปิด)
เบ้าหลอมต้องมีขนาดใหญ่พอที่จะบรรจุเหล็กแท่งทั้งหมดโดยมีถ่านไม้บรรจุล้อมรอบอย่างน้อย 25 mm ทุกด้าน ต้องไม่มีเส้นทางตรงให้อากาศเข้าถึงถ่านไม้ได้ เพราะอากาศรั่วใดๆ จะทำให้ถ่านไม้เผาไหม้แทนที่จะคาร์บูไรซ์ ทำให้สิ้นเปลืองเชื้อเพลิงและได้ผลที่ไม่สม่ำเสมอ
เครื่องมือที่ต้องใช้:
 เบ้าหลอมดินทนไฟ
 อิฐทนไฟ
บรรจุเหล็กแท่งในถ่านไม้ภายในเบ้าหลอม
บรรจุเหล็กแท่งในถ่านไม้ภายในเบ้าหลอม
วางชั้นถ่านไม้บดขนาด 25 มม. ที่ก้นเบ้าหลอม วางเหล็กแท่งแรกบนชั้นนี้ โดยให้แน่ใจว่าไม่สัมผัสผนังเบ้าหลอม — เว้นระยะอย่างน้อย 15 มม. ทุกด้าน ปิดทับด้วยชั้นถ่านไม้อีกชั้นหนา 15–20 มม. กดเบาๆ เพื่อไล่ช่องอากาศขนาดใหญ่ วางแท่งถัดไป โดยให้แท่งไม่สัมผัสกัน (ถ่านไม้ต้องหุ้มชิ้นงานแต่ละชิ้นให้สมบูรณ์) ทำการซ้อนชั้นต่อไปจนกว่าจะบรรจุแท่งเหล็กทั้งหมด
ปิดด้านบนด้วยชั้นถ่านไม้สุดท้ายหนา 25 มม. แท่งเหล็กต้องถูกฝังมิดทั้งหมด พื้นที่เหล็กที่โผล่ออกมาจะไม่เกิดการคาร์บูไรซ์ในบริเวณนั้น ปิดฝาด้วยดินเหนียวทนไฟ (clay lute): ผสมดินทนไฟกับน้ำให้เป็นเพสต์ข้น ทาเป็นแนวหนา 10 มม. รอบรอยต่อฝา แล้วเกลี่ยให้เป็นผนึกต่อเนื่อง ทิ้งให้ดินผึ่งแห้งในอากาศอย่างน้อย 30 นาทีก่อนนำเข้าเตาหลอม รูระบายอากาศขนาดเล็ก (2–3 มม.) บนฝาช่วยให้แรงดันก๊าซระบายออกได้โดยไม่ทำให้ผนึกแตก
เตรียมเตาและเพิ่มอุณหภูมิให้ถึงระดับการทำคาร์เบอร์ไรเซชัน
เตรียมเตาและเพิ่มอุณหภูมิให้ถึงระดับการทำคาร์เบอร์ไรเซชัน
วางเบ้าหลอมที่ปิดผนึกแล้วลงในเตาถ่านที่มีที่เป่าลม หรือเตาที่ใช้แก๊สโพรเพน เตาต้องรักษาอุณหภูมิ 900–950 °C ตลอดระยะเวลาการแช่ในกระบวนการคาร์เบอร์ไรเซชัน ซึ่งโดยทั่วไปใช้เวลา 6–10 ชั่วโมง ขึ้นอยู่กับความหนาของแท่งเหล็ก นี่คือช่วงอุณหภูมิวิกฤตที่ออสเทไนต์เกิดขึ้นและการแพร่ของคาร์บอนดำเนินไปในอัตราที่เหมาะสม ต่ำกว่า 850 °C การแพร่จะช้าเกินไป แต่สูงกว่า 1000 °C เหล็กอาจเริ่มหลอมละลายที่ขอบเกรน (การไหม้) ซึ่งจะทำลายเหล็กกล้า
ค่อย ๆ เริ่มให้ความร้อนแก่เตา โดยเพิ่มอุณหภูมิของเบ้าหลอมให้ถึงระดับที่ต้องการในเวลา 1–2 ชั่วโมง เพื่อหลีกเลี่ยงการช็อกจากความร้อน ซีลดินเหนียว (lute) อาจแตกเล็กน้อยขณะแห้งและเบ้าหลอมขยายตัว ซึ่งเป็นเรื่องปกติ ให้สังเกตเปลวไฟสีน้ำเงินเล็ก ๆ ที่รูระบายอากาศ ซึ่งคือก๊าซคาร์บอนมอนอกไซด์ที่เผาไหม้ขณะหลุดออกมา ยืนยันว่าปฏิกิริยาคาร์เบอร์ไรเซชันกำลังดำเนินอยู่ภายในเบ้าหลอม
วัสดุสำหรับขั้นตอนนี้:
ถ่านไม้10 กก.เครื่องมือที่ต้องใช้:
 สูบลม (เครื่องเป่าลมมือ)
 แว่นครอบตานิรภัยแบบปิดสนิท
 ถุงมือหนังข้อยาว
 ผ้ากันเปื้อนหนัง
รักษาระยะการแช่ในการเซเมนเทชัน
รักษาระยะการแช่ในการเซเมนเทชัน
รักษาเตาให้อยู่ที่อุณหภูมิ 900–950 °C เป็นเวลา 6–10 ชั่วโมง ระยะเวลาขึ้นอยู่กับความหนาของแท่ง: คาร์บอนแพร่กระจายประมาณ 1 มม. ต่อชั่วโมงที่ 925 °C ในเหล็ก แท่งหนา 5 มม. (ถึงจุดศูนย์กลาง 2.5 มม.) ต้องใช้เวลาประมาณ 6 ชั่วโมงเพื่อการคาร์บูไรซ์ทั้งชิ้นอย่างสมบูรณ์ ส่วนแท่งหนา 10 มม. ต้องใช้เวลา 10 ชั่วโมงขึ้นไป การแช่ไม่นานพอจะได้เหล็กที่แข็งเฉพาะผิว (ผิวแข็ง แกนอ่อน) ซึ่งมีประโยชน์ในบางการใช้งาน แต่ไม่ใช่โลหะผสมที่สม่ำเสมอ
ตรวจสอบอุณหภูมิเตาโดยสังเกตสีของเบ้าหลอม: สีแดงเชอร์รี่หม่น ประมาณ 750 °C (ต่ำเกินไป); สีแดงเชอร์รี่สว่าง คือ 850 °C; สีส้ม คือ 950 °C; สีเหลืองอมส้ม คือ 1050 °C (สูงเกินไป) รักษาชั้นถ่านชาร์โคลในเตาไว้ และเติมเชื้อเพลิงตามความจำเป็น รักษาการทำงานของสูบลมให้สม่ำเสมอ เพราะการขาดลมทำให้อุณหภูมิลดลง และการให้ความร้อนใหม่สิ้นเปลืองเวลาและเชื้อเพลิง เปลวไฟสีน้ำเงินที่รูระบายควรลุกอย่างสม่ำเสมอตลอดช่วงการแช่
เครื่องมือที่ต้องใช้:
สูบลม (เครื่องเป่าลมมือ) หน้ากากกรองอากาศ P100
 คีมด้ามยาว
ทำให้ดิโอ่ซิเบิลเย็นลงช้าๆ ในเตาหลอม
ทำให้ดิโอ่ซิเบิลเย็นลงช้าๆ ในเตาหลอม
หลังจากระยะเวลาการแช่ความร้อนเต็มที่ ให้หยุดเติมเชื้อเพลิงและหยุดเป่าลม ปล่อยให้ดิโอ่ซิเบิลเย็นลงในเตาหลอม ซึ่งอาจใช้เวลา 6–12 ชั่วโมงขึ้นอยู่กับมวลของเตา การให้เย็นตัวช้าเป็นสิ่งจำเป็น เพราะจะทำให้ออสเทไนต์เปลี่ยนเป็นเพิร์ลไลต์ (โครงสร้างสมดุลของเฟอร์ไรต์ + ซีเมนไทต์) ทำให้ได้เหล็กกล้าที่แข็งแต่ไม่เปราะ หากทำให้เย็นตัวเร็วในขั้นตอนนี้ จะเกิดมาร์เทนไซต์ ซึ่งแข็งมากแต่เปราะเกินไปสำหรับการใช้งานส่วนใหญ่หากไม่ผ่านการอบtemper ในภายหลัง
อย่าเปิดหรือรบกวนดิโอ่ซิเบิลขณะที่ยังร้อนเกินระดับความร้อนแดงหม่น การเปิดฝาผนึกขณะที่ถ่านชาร์โคลยังร้อนจะทำให้มีออกซิเจนเข้าไป ซึ่งจะเผาไหม้ถ่านและทำให้พื้นผิวเหล็กเกิดออกซิเดชัน (ดีคาร์บูไรเซชัน) ทำให้การคาร์บูไรเซชันที่คุณใช้เวลาหลายชั่วโมงในการทำนั้นสูญเปล่า ความอดทนเป็นสิ่งสำคัญ ดิโอ่ซิเบิลพร้อมเปิดเมื่อสามารถจับได้ด้วยถุงมือหนา (ต่ำกว่าประมาณ 200 °C)
เปิดเบ้าหลอมและดึงเหล็กพุพอง (blister steel) ออกมา
เปิดเบ้าหลอมและดึงเหล็กพุพอง (blister steel) ออกมา
ทำลายซีลดินเหนียวของฝาเบ้าและเอาฝาออก ถ่านไม้ภายในจะถูกเผาไหม้ไปบางส่วน จึงเบาและเปราะมากกว่าชุดถ่านเดิม ค่อย ๆ ดึงแท่งเหล็กเส้นออกจากชั้นถ่านไม้ ซึ่งตอนนี้กลายเป็นแท่งเหล็กกล้า พื้นผิวจะแสดงลักษณะพุพองเฉพาะตัว คือตุ่มนูนที่เกิดจากก๊าซที่ติดอยู่ใต้ชั้นสเกลระหว่างกระบวนการคาร์บูไรเซชัน นี่คือที่มาของคำว่า 'blister steel' และยืนยันว่าการคาร์บูไรเซชันสำเร็จ
แท่งเหล็กจะถูกปกคลุมด้วยชั้นสเกลบาง ๆ (ไอรอนออกไซด์) และอาจมีเศษถ่านไม้ติดอยู่บนผิว ใช้แปรงลวดหรือตะไบขัดผิวให้สะอาดเพื่อเผยให้เห็นเหล็กกล้าด้านใน สีและพื้นผิวจะต่างจากเหล็กดัดเดิมอย่างเห็นได้ชัด เหล็กกล้ามีเนื้อละเอียดกว่า และมักมีสีเทาเข้มและสม่ำเสมอกว่า เมื่อเทียบกับสีเทาอ่อนและเป็นเส้นใยของเหล็กดัด
เครื่องมือที่ต้องใช้:
 คีมคีบเบ้าหลอมถุงมือหนังข้อยาวตะไบโลหะ
ทดสอบเหล็กด้วยการทดสอบประกายไฟและการชุบแข็ง
ทดสอบเหล็กด้วยการทดสอบประกายไฟและการชุบแข็ง
การทดสอบภาคสนามที่ง่ายที่สุดสำหรับปริมาณคาร์บอนคือการทดสอบประกายไฟ: แตะเหล็กกับล้อเจียรหรือตะไบหยาบแล้วสังเกตประกายไฟ เหล็กตีดัด (คาร์บอนต่ำ) จะให้สายประกายไฟที่ยาว เรียบ สีส้มอมเหลือง และมีแขนงแยกน้อย เหล็กกล้าคาร์บอนปานกลาง (0.4–0.6%) จะให้ประกายไฟที่สั้นกว่า สว่างกว่า และมีแขนงแยกที่ชัดเจน เหล็กกล้าคาร์บอนสูง (0.8%+) จะให้ประกายไฟสีขาวสว่างที่สั้นมาก พร้อมการระเบิดของประกายที่ปลาย เปรียบเทียบประกายไฟจากเหล็กบลิสเตอร์ของคุณกับชิ้นเหล็กตีดัดที่ทราบแน่นอน ความแตกต่างควรชัดเจนมาก
สำหรับการทดสอบที่ชี้ขาด ให้เผาชิ้นเล็กๆ จนแดงเชอร์รี่สว่าง (ประมาณ 800 °C) แล้วจุ่มลงน้ำให้เย็นตัวอย่างรวดเร็ว เหล็กตีดัดจะยังคงอ่อนหลังการจุ่มดับ ส่วนเหล็กที่ดูดซับคาร์บอนเพียงพอจะแข็งเหมือนแก้ว ลองตะไบชิ้นที่ดับแล้ว หากตะไบลื่นไปบนผิวโดยไม่กัด แสดงว่าเหล็กถูกชุบแข็งสำเร็จ การทดสอบนี้ยืนยันว่าปริมาณคาร์บอนสูงกว่าประมาณ 0.3%
เครื่องมือที่ต้องใช้:
ตะไบโลหะ ถังชุบน้ำ
 คีมช่างตีเหล็ก
ตีเชื่อมรวมเหล็กบลิสเตอร์ (ไม่บังคับ: เหล็กเฉือน)
ตีเชื่อมรวมเหล็กบลิสเตอร์ (ไม่บังคับ: เหล็กเฉือน)
เหล็กบลิสเตอร์จากการอบคาร์เบอไรซ์เพียงรอบเดียวอาจมีการกระจายตัวของคาร์บอนที่ไม่สม่ำเสมอ คือสูงกว่าที่ผิวและต่ำกว่าที่แกนกลาง เพื่อให้ได้โลหะผสมที่สม่ำเสมอยิ่งขึ้น สามารถพับเหล็กและตีเชื่อมด้วยความร้อนได้ ให้เผาแท่งเหล็กจนเป็นสีเหลืองขาวสว่าง (ประมาณ 1100 °C) พับทับตัวเองแล้วตีเชื่อมรอยพับให้ติดกัน ทำซ้ำรอบการพับและเชื่อมนี้ 3–4 ครั้ง การพับแต่ละครั้งทำให้ระยะทางที่คาร์บอนต้องแพร่ลดลงครึ่งหนึ่ง และการขึ้นรูปเชิงกลจะกระจายคาร์บอนให้ทั่วภาคตัดขวางอย่างสม่ำเสมอมากขึ้น
ผลิตภัณฑ์ที่พับและรวมตัวแล้วนี้เรียกว่าเหล็กเฉือน (ในอดีตใช้ทำกรรไกรและเครื่องมือตัด) มีความสม่ำเสมอและเชื่อถือได้มากกว่าเหล็กบลิสเตอร์ดิบ การปรับปรุงเพิ่มเติม คือการหลอมเหล็กบลิสเตอร์ในถ้วยหลอมที่อุณหภูมิประมาณ 1500 °C ซึ่งให้เหล็กครูซิเบิล (เหล็กวูตซ์) ซึ่งเป็นเหล็กคุณภาพสูงที่สุดที่มีก่อนกระบวนการเบสเซเมอร์ การหลอมเหล็กครูซิเบิลต้องใช้อุณหภูมิที่การตั้งค่าขนาดเล็กส่วนใหญ่ไม่สามารถทำได้ แต่การอบคาร์เบอไรซ์ตามด้วยการพับสามารถให้เหล็กใช้งานที่ดีเยี่ยมได้
เครื่องมือที่ต้องใช้:
 ค้อนตีเหล็กคีมช่างตีเหล็ก
 ทั่งสูบลม (เครื่องเป่าลมมือ)
บันทึกผลการทำซีเมนเทชัน
บันทึกผลการทำซีเมนเทชัน
ชั่งน้ำหนักเหล็กแท่งที่เสร็จแล้วและเปรียบเทียบกับน้ำหนักเริ่มต้น น้ำหนักที่เพิ่มขึ้นคือปริมาณคาร์บอนที่ถูกดูดซับ — สำหรับเป้าหมายคาร์บอน 0.8% เหล็ก 500 กรัมควรเพิ่มขึ้นประมาณ 4 กรัม ค่าที่เพิ่มขึ้นจริงจะแตกต่างกันไปตามระยะเวลาการแช่ อุณหภูมิ และความหนาของแท่ง บันทึกพารามิเตอร์การซีเมนเทชัน ได้แก่ ขนาดแท่ง ชนิดและปริมาณถ่านไม้ ระยะเวลาการแช่ อุณหภูมิโดยประมาณ และผลการทดสอบประกายไฟ
เก็บเหล็กบลิสเตอร์ในที่แห้งเพื่อป้องกันสนิม เหล็กเป็นสนิมเร็วกว่าเหล็กดัดเนื่องจากสิ่งเจือปนคาร์บอนสร้างเซลล์ไฟฟ้าเคมีที่เร่งการกัดกร่อน สำหรับการเก็บรักษาระยะยาว ให้เคลือบด้วยน้ำมันหรือขี้ผึ้ง ตอนนี้เหล็กพร้อมสำหรับการตีขึ้นรูปเป็นเครื่องมือ ใบมีด หรือการใช้งานใดๆ ที่ต้องการวัสดุที่แข็งและแข็งแรง การอบชุบด้วยความร้อน (การชุบแข็งและการอบtemper) ปรับคุณสมบัติสุดท้ายให้เหมาะกับการใช้งานเฉพาะ ซึ่งเป็นหัวข้อที่ต่อยอดโดยตรงจากรากฐานโลหะวิทยาของพิมพ์เขียวนี้
เครื่องมือที่ต้องใช้:
เครื่องชั่งดิจิทัลความแม่นยำสูงวัสดุ
2- ตัวยึดตำแหน่ง
- 12 กก.ตัวยึดตำแหน่ง
เครื่องมือที่จำเป็น
16- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
วัสดุจากพิมพ์เขียวที่เชื่อมต่อ

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
โดย Peter
งานโลหะ

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
โดย Charlie
เคมี

Building a Box Bellows — The Breath That Makes Metal Obey Fire
โดย Emma
งานไม้

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
โดย Forge
งานโลหะ
พิมพ์เขียวนี้สร้าง

บลูพริ้นท์ที่เกี่ยวข้อง
บลูพริ้นท์เหล่านี้แบ่งปันความรู้ — เทคนิค วัสดุ หรือหลักการ

Building a Bloomery & Smelting Iron — The Iron Age
โดย Forge
งานโลหะ

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
โดย Mary
งานโลหะ
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
โดย Peter
งานโลหะ

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
โดย Forge
โบราณ
CC0 สาธารณสมบัติ
พิมพ์เขียวนี้เผยแพร่ภายใต้ CC0 คุณสามารถคัดลอก แก้ไข แจกจ่าย และใช้งานผลงานนี้เพื่อวัตถุประสงค์ใดก็ได้ โดยไม่ต้องขออนุญาต
สนับสนุนเมกเกอร์โดยซื้อสินค้าผ่านพิมพ์เขียวของพวกเขา ซึ่งพวกเขาจะได้รับ ค่าคอมมิชชันเมกเกอร์ ที่ผู้ขายกำหนด หรือสร้างเวอร์ชันใหม่ของพิมพ์เขียวนี้และรวมเป็นการเชื่อมต่อในพิมพ์เขียวของคุณเพื่อแบ่งรายได้