
Hợp kim thép từ sắt và cacbon — Kim loại đã xây dựng thế giới hiện đại
Thép là hợp kim của sắt và cacbon, thường chứa từ 0,2% đến 2,1% cacbon theo khối lượng. Dải thành phần hẹp này biến sắt rèn mềm, dễ uốn thành vật liệu có thể tôi cứng, ram và có tính đàn hồi như lò xo — những đặc tính khiến thép trở thành xương sống của nền văn minh, từ kiếm và lò xo đến cầu và nhà chọc trời.
Sự khác biệt giữa sắt và thép không thể nhìn thấy bằng mắt thường nhưng lại thay đổi hoàn toàn tính chất. Sắt nguyên chất (ferrit) mềm — một chiếc đinh làm từ sắt nguyên chất dễ dàng bị cong. Chỉ cần thêm 0,8% cacbon, sắt sẽ chuyển thành peclit: cấu trúc phân lớp vi mô gồm ferrit và cacbua sắt (xementit, Fe₃C), cứng và bền hơn đáng kể. Khi cacbon vượt quá 0,8%, hợp kim trở thành hypereutectoid, với lượng xementit dư làm nó cứng hơn nhưng ngày càng giòn. Toàn bộ khoa học luyện kim thép xoay quanh việc kiểm soát tỷ lệ cacbon nhỏ bé này và tốc độ nguội của hợp kim.
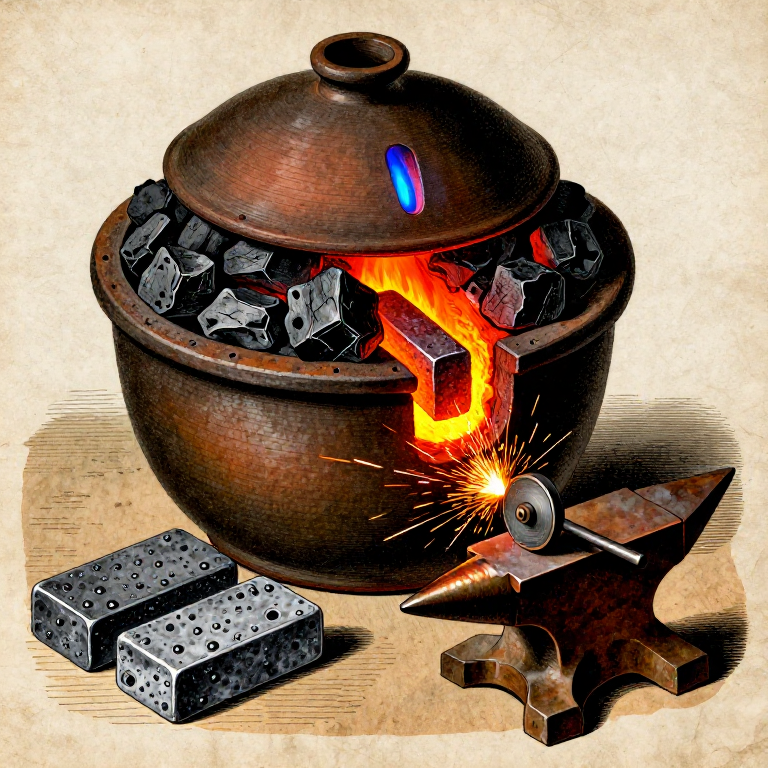
Trong lịch sử, việc luyện thép được thực hiện theo hai cách: thấm cacbon (thêm cacbon vào sắt rèn bằng cách nung nóng nó tiếp xúc với than củi) và khử cacbon (loại bỏ lượng cacbon dư khỏi gang bằng quá trình oxy hóa). Bản hướng dẫn này đề cập đến phương pháp thấm cacbon — còn gọi là thẩm đường — vốn là quy trình luyện thép chủ đạo từ thời cổ đại đến thế kỷ 18. Bạn sẽ xếp các thanh sắt rèn trong than củi bên trong một nồi nung bằng đất sét kín và nung cụm này đến khoảng 900–950 °C trong vài giờ. Các nguyên tử cacbon từ than củi khuếch tán vào mạng tinh thể của sắt, chuyển các lớp bề mặt thành thép. Kết quả được gọi là thép phồng rộp (blister steel), đặt tên theo các bọt phồng hình thành trên bề mặt do khí bị giữ lại.
HAZARD: Quy trình này yêu cầu nhiệt độ duy trì trên 900 °C. Có xỉ nóng chảy, kim loại nóng và khí carbon monoxide. Làm việc ngoài trời hoặc dưới hệ thống thông gió cưỡng bức mạnh. Đeo mặt nạ phòng độc P100, kính bảo hộ, găng tay da cổ dài và tạp dề da. Không bao giờ mở nồi nung khi đang ở nhiệt độ cao — luồng không khí tràn vào có thể gây ra ngọn lửa cháy carbon monoxide.
Hướng dẫn
Tìm hiểu biểu đồ pha sắt-cacbon
Tìm hiểu biểu đồ pha sắt-cacbon
Biểu đồ pha sắt-cacbon là biểu đồ quan trọng nhất trong luyện kim. Ở nhiệt độ phòng, sắt tồn tại dưới dạng ferit (α-sắt): lập phương tâm khối, mềm, có từ tính. Khi được nung nóng trên 727 °C (nhiệt độ eutectoid), sắt chuyển thành austenit (γ-sắt): lập phương tâm mặt, không có từ tính, và quan trọng là có khả năng hòa tan lượng cacbon lớn hơn nhiều so với ferit. Ferit chỉ hòa tan 0,022% cacbon; austenit hòa tan tới 2,14%.
Đây là lý do quá trình thấm cacbon (cementation) hiệu quả: ở 900–950 °C, bề mặt sắt là austenit, hấp thụ cacbon từ than củi xung quanh. Khi thép nguội chậm, austenit chuyển ngược lại thành ferit cùng với xementit (Fe₃C), được sắp xếp thành cấu trúc peclit phân lớp. Nếu làm nguội nhanh (tôi), austenit bị giữ lại thành martensit, một cấu trúc tứ giác tâm khối cực kỳ cứng và giòn. Mọi quá trình xử lý nhiệt của thép — tôi, ram, ủ — đều tác động lên các chuyển biến pha này.
Chọn và chuẩn bị sắt rèn
Chọn và chuẩn bị sắt rèn
Bắt đầu với sắt rèn — sắt hàm lượng carbon thấp (dưới 0,08% carbon) được luyện theo phương pháp bloom và rèn búa để nén kim loại và loại bỏ xỉ. Sắt phải sạch, không có gỉ nặng hoặc vảy, và lý tưởng là ở dạng thanh phẳng dày khoảng 5–10 mm và rộng 20–30 mm. Các thanh mỏng hơn sẽ thấm carbon nhanh hơn vì carbon phải khuếch tán vào trong từ bề mặt — một thanh 10 mm mất khoảng 8 giờ để thấm carbon xuyên tới tâm ở 925 °C.
Nếu bắt đầu từ phôi bloom hoặc sắt thô, trước hết hãy rèn thành thanh phẳng. Làm sạch bề mặt bằng bàn chải sắt hoặc dũa để loại bỏ vảy (oxit sắt), vì nó đóng vai trò như rào cản đối với sự khuếch tán carbon. Cân các thanh — bạn sẽ cân lại sau khi thẩm carbon để tính lượng carbon được hấp thụ (thép nặng hơn đúng bằng khối lượng carbon được thêm vào).
Vật liệu cho bước này:
 Quặng sắt (sắt đầm lầy / hematit / magnetit)1 cái
Công cụ cần thiết:
 Giũa kim loại
 Cân điện tử chính xác
Chuẩn bị than củi cho hỗn hợp thấm cacbon
Chuẩn bị than củi cho hỗn hợp thấm cacbon
Nghiền than củi gỗ cứng thành các mảnh khoảng 5–10 mm — đủ nhỏ để nén chặt quanh các thanh sắt, nhưng đủ lớn để giữ các khe hở không khí cho phép khí carbon monoxide lưu thông. Than củi là nguồn cacbon: ở nhiệt độ cao, nó phản ứng với một lượng vết oxy và hơi ẩm để tạo ra carbon monoxide (CO), chính là tác nhân thấm cacbon thực sự. Khí CO phân ly trên bề mặt sắt, lắng đọng nguyên tử cacbon và khuếch tán vào kim loại.
Bạn cần khoảng 3–4 lần khối lượng sắt bằng than củi. Với 500 gram thanh sắt, hãy chuẩn bị 1,5–2 kg than củi đã nghiền. Một số công thức lịch sử đã thêm vật liệu hữu cơ (bột xương, mảnh da, muội than) vào hỗn hợp — những chất này phân hủy ở nhiệt độ cao và đóng góp thêm cacbon và nitơ. Với bản thiết kế này, than củi gỗ cứng nguyên chất là đủ và cho kết quả dễ dự đoán nhất.
Vật liệu cho bước này:
 Than củi2 kg
Công cụ cần thiết:
 Búa
Chuẩn bị hoặc chế tạo nồi nung thấm cacbon
Chuẩn bị hoặc chế tạo nồi nung thấm cacbon
Nồi nung phải được bịt kín để ngăn than củi chỉ đơn giản cháy hết trong môi trường lò nung. Sử dụng nồi đất sét chịu lửa sâu với nắp vừa khít, hoặc xây một hộp thấm cacbon từ gạch chịu lửa và đất sét chịu lửa. Bình chứa phải chịu được 950 °C trong 8+ giờ mà không bị nứt. Nồi đất sét-graphit là lý tưởng — nó chịu lửa, không phản ứng với vật liệu bên trong và có thể được bịt kín bằng đất sét trát (hỗn hợp đất sét chịu lửa và nước được bôi quanh mối nối nắp).
Nồi nung phải đủ lớn để chứa tất cả thanh sắt với ít nhất 25 mm than củi đệm ở mọi phía. Không được có đường dẫn trực tiếp để không khí tiếp xúc với than củi — bất kỳ rò rỉ không khí nào sẽ khiến than củi cháy thay vì thấm cacbon, gây lãng phí nhiên liệu và cho kết quả không đồng đều.
Công cụ cần thiết:
 Nồi nấu bằng đất chịu lửa
 Gạch chịu lửa
Đặt các thanh sắt vào than củi bên trong nồi nung
Đặt các thanh sắt vào than củi bên trong nồi nung
Đặt một lớp than củi nghiền dày 25 mm xuống đáy nồi nung. Đặt thanh sắt đầu tiên lên lớp này, đảm bảo không chạm vào thành nồi nung — giữ khoảng cách ít nhất 15 mm ở mọi phía. Phủ lên một lớp than củi khác dày 15–20 mm, ấn nhẹ để loại bỏ các túi khí lớn. Đặt thanh tiếp theo, đảm bảo các thanh không chạm vào nhau (than củi phải bao quanh hoàn toàn từng thanh). Tiếp tục xếp lớp cho đến khi tất cả các thanh được đóng gói.
Phủ lớp than củi cuối cùng dày 25 mm. Các thanh phải được chôn kín hoàn toàn — bất kỳ phần sắt nào lộ ra sẽ không thấm carbon ở khu vực đó. Bịt nắp bằng lớp đất sét chịu lửa: trộn đất sét chịu lửa với nước thành hỗn hợp sệt đặc, bôi một đường gờ dày 10 mm quanh mối nối nắp, và làm phẳng để tạo thành lớp bịt kín liên tục. Để lớp bịt khô tự nhiên ít nhất 30 phút trước khi đặt vào lò. Một lỗ thông hơi nhỏ (2–3 mm) trên nắp cho phép áp suất khí thoát ra mà không làm nứt lớp bịt kín.
Chuẩn bị lò nung và đưa đến nhiệt độ thấm cacbon
Chuẩn bị lò nung và đưa đến nhiệt độ thấm cacbon
Đặt nồi nung đã bịt kín vào lò than có ống thổi, hoặc lò đốt bằng propan. Lò phải duy trì nhiệt độ 900–950 °C trong suốt thời gian ngâm thấm cacbon — thường là 6–10 giờ tùy thuộc độ dày của thanh sắt. Đây là khoảng nhiệt độ quan trọng nơi austenit hình thành và sự khuếch tán cacbon diễn ra với tốc độ hữu ích. Dưới 850 °C, sự khuếch tán quá chậm; trên 1000 °C, sắt có thể bắt đầu chảy ở ranh giới hạt (cháy), làm hỏng thép.
Khởi động lò từ từ — đưa nồi nung lên nhiệt độ trong 1–2 giờ để tránh sốc nhiệt. Lớp đất trét kín có thể nứt nhẹ khi khô và nồi nung giãn nở; điều này là bình thường. Hãy quan sát ngọn lửa xanh nhỏ ở lỗ thông hơi — đây là khí carbon monoxide cháy khi thoát ra, xác nhận rằng phản ứng thấm cacbon đang diễn ra bên trong nồi nung.
Vật liệu cho bước này:
Than củi10 kgCông cụ cần thiết:
 Bễ thổi
 Kính bảo hộ kín
 Găng tay da ống dài
 Tạp dề da
Duy trì giai đoạn ngâm thấm carbon
Duy trì giai đoạn ngâm thấm carbon
Giữ lò ở 900–950 °C trong 6–10 giờ. Thời gian phụ thuộc vào độ dày thanh: carbon khuếch tán khoảng 1 mm mỗi giờ ở 925 °C trong sắt. Thanh dày 5 mm (2,5 mm đến tâm) cần khoảng 6 giờ để thấm carbon xuyên suốt; thanh 10 mm cần 10+ giờ. Ngâm không đủ thời gian sẽ tạo ra thép thấm bề mặt (bề mặt cứng, lõi mềm) — hữu ích cho một số ứng dụng nhưng không phải hợp kim đồng nhất.
Theo dõi nhiệt độ lò bằng cách quan sát màu của nồi nung: đỏ anh đào xỉn khoảng 750 °C (quá thấp); anh đào sáng là 850 °C; cam là 950 °C; vàng cam là 1050 °C (quá cao). Duy trì lớp than củi trong lò, bổ sung nhiên liệu khi cần. Giữ việc vận hành ống thổi ổn định — gián đoạn nguồn khí làm nhiệt độ giảm, và việc nung lại gây lãng phí thời gian và nhiên liệu. Ngọn lửa xanh ở lỗ thông hơi phải cháy ổn định trong suốt quá trình ngâm.
Công cụ cần thiết:
Bễ thổi Mặt nạ phòng độc P100
 Kìm cán dài
Làm nguội chậm chén nung trong lò
Làm nguội chậm chén nung trong lò
Sau khi hết thời gian giữ nhiệt đầy đủ, ngừng thêm nhiên liệu và ngừng bễ thổi. Để chén nung nguội trong lò — quá trình này có thể mất 6–12 giờ tùy thuộc vào khối lượng lò. Làm nguội chậm là điều thiết yếu: nó cho phép austenite chuyển hóa thành pearlite (cấu trúc cân bằng gồm ferrite + cementite), tạo ra thép cứng nhưng không giòn. Làm nguội nhanh ở giai đoạn này sẽ tạo ra martensite — cực kỳ cứng nhưng quá giòn cho hầu hết mục đích sử dụng nếu không ram sau đó.
Không mở hoặc làm xáo động chén nung khi nó còn trên mức nhiệt đỏ sẫm. Mở nắp niêm phong khi gói than củi còn nóng sẽ đưa oxy vào, làm cháy than và oxy hóa (khử cacbon) bề mặt thép — làm mất đi quá trình thấm cacbon mà bạn đã dành hàng giờ để đạt được. Sự kiên nhẫn là rất quan trọng. Chén nung có thể mở khi có thể cầm bằng găng tay dày (dưới khoảng 200 °C).
Mở nồi nấu kim loại (crucible) và lấy thép phồng rộp (blister steel) ra
Mở nồi nấu kim loại (crucible) và lấy thép phồng rộp (blister steel) ra
Phá lớp đất sét bịt kín (clay lute) và tháo nắp. Than củi bên trong sẽ bị tiêu hao một phần — nhẹ hơn và dễ vỡ hơn so với gói ban đầu. Cẩn thận lấy các thanh sắt, nay đã thành thanh thép, ra khỏi lớp than củi. Bề mặt sẽ xuất hiện các vết phồng đặc trưng — những u nhô lên do khí bị giữ lại bên dưới lớp cặn bề mặt trong quá trình thấm cacbon. Đây là nguồn gốc của thuật ngữ 'blister steel' (thép phồng rộp) và xác nhận quá trình thấm cacbon đã thành công.
Các thanh cũng sẽ được phủ một lớp cặn mỏng (oxit sắt) và có thể dính các mảnh than củi trên bề mặt. Dùng bàn chải sắt hoặc dũa làm sạch bề mặt để lộ phần thép bên dưới. Màu sắc và kết cấu bề mặt khác biệt rõ rệt so với sắt rèn nguyên bản — thép có hạt mịn hơn và thường có màu xám đậm hơn, đồng nhất hơn so với màu xám nhạt, dạng sợi của sắt rèn.
Công cụ cần thiết:
 Kìm gắp nồi nấu kim loạiGăng tay da ống dàiGiũa kim loại
Kiểm tra thép bằng thử tia lửa và tôi cứng
Kiểm tra thép bằng thử tia lửa và tôi cứng
Phép thử thực địa đơn giản nhất để xác định hàm lượng carbon là thử tia lửa: chạm thép vào đá mài hoặc dũa thô và quan sát tia lửa. Sắt rèn (carbon thấp) tạo ra các dòng tia lửa dài, mịn, màu vàng cam với ít nhánh rẽ. Thép carbon trung bình (0,4–0,6%) tạo ra tia lửa ngắn hơn, sáng hơn với các nhánh rẽ rõ ràng. Thép carbon cao (từ 0,8% trở lên) tạo ra tia lửa trắng sáng, rất ngắn, với các tia nổ mạnh ở đầu. So sánh tia lửa từ thép blister của bạn với một mẩu sắt rèn đã biết — sự khác biệt phải rất rõ rệt.
Để có phép thử chính xác hơn, nung nóng một mẩu nhỏ đến màu đỏ anh đào sáng (khoảng 800 °C) rồi tôi trong nước. Sắt rèn vẫn mềm sau khi tôi; thép đã hấp thụ đủ carbon sẽ trở nên cứng như thủy tinh. Thử dũa mẩu đã tôi — nếu dũa trượt trên bề mặt mà không ăn vào, thép đã được tôi cứng thành công. Điều này xác nhận hàm lượng carbon trên khoảng 0,3%.
Công cụ cần thiết:
Giũa kim loại Thùng tôi nước
 Kìm rèn
Rèn cố kết thép phồng rộp (tùy chọn: thép cắt)
Rèn cố kết thép phồng rộp (tùy chọn: thép cắt)
Thép phồng rộp từ một lần thẩm cacbon đơn có thể có phân bố cacbon không đều — cao hơn ở bề mặt, thấp hơn ở lõi. Để có hợp kim đồng đều hơn, thép có thể được gấp và hàn rèn. Nung thanh thép đến màu vàng trắng sáng (khoảng 1100 °C), gấp đôi lại và búa hàn kín phần gấp. Lặp lại chu trình gấp-và-hàn này 3–4 lần. Mỗi lần gấp làm giảm một nửa khoảng cách cacbon phải khuếch tán, và quá trình gia công cơ học phân bố lại cacbon đều hơn trong toàn bộ tiết diện.
Sản phẩm đã gấp và cố kết này được gọi là thép cắt (trước đây dùng cho kéo và dụng cụ cắt). Nó đồng đều và đáng tin cậy hơn thép phồng rộp thô. Tinh luyện thêm — nấu chảy thép phồng rộp trong nồi nung ở khoảng 1500 °C — tạo ra thép nồi (thép wootz), loại thép chất lượng cao nhất có sẵn trước quy trình Bessemer. Nấu chảy thép nồi đòi hỏi nhiệt độ vượt quá khả năng của hầu hết các thiết lập quy mô nhỏ, nhưng thẩm cacbon theo sau bởi gấp lại vẫn tạo ra thép gia công tuyệt vời.
Công cụ cần thiết:
 Búa rènKìm rèn
 ĐeBễ thổi
Ghi chép kết quả thấm carbon
Ghi chép kết quả thấm carbon
Cân các thanh thép đã hoàn thành và so sánh với trọng lượng ban đầu. Phần trọng lượng tăng thêm chính là lượng carbon được hấp thụ — với mục tiêu 0,8% carbon, 500 gam sắt sẽ tăng khoảng 4 gam. Lượng tăng thực tế sẽ thay đổi tùy theo thời gian ngâm, nhiệt độ và độ dày thanh. Ghi lại các thông số thấm carbon: kích thước thanh, loại và số lượng than củi, thời gian ngâm, nhiệt độ ước tính và kết quả thử tia lửa.
Bảo quản thép phồng rộp ở nơi khô ráo để tránh gỉ sét. Thép gỉ nhanh hơn sắt rèn vì các tạp chất carbon tạo thành các pin điện hóa, làm tăng tốc độ ăn mòn. Để bảo quản lâu dài, hãy phủ dầu hoặc sáp. Thép lúc này đã sẵn sàng để rèn thành dụng cụ, lưỡi dao hoặc bất kỳ ứng dụng nào đòi hỏi vật liệu cứng và bền. Xử lý nhiệt (tôi và ram) điều chỉnh các đặc tính cuối cùng phù hợp với mục đích sử dụng cụ thể — một chủ đề được xây dựng trực tiếp trên nền tảng luyện kim của bản thiết kế này.
Công cụ cần thiết:
Cân điện tử chính xácCông cụ yêu cầu
16- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
Vật liệu bản thiết kế liên kết

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
bởi Peter
Gia công kim loại

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
bởi Charlie
Hóa học

Building a Box Bellows — The Breath That Makes Metal Obey Fire
bởi Emma
Mộc

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
bởi Forge
Gia công kim loại
Bản thiết kế này làm ra

Blueprint liên quan
Các blueprint này chia sẻ kiến thức — kỹ thuật, vật liệu hoặc nguyên tắc

Building a Bloomery & Smelting Iron — The Iron Age
bởi Forge
Gia công kim loại

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
bởi Mary
Gia công kim loại
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
bởi Peter
Gia công kim loại

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
bởi Forge
Cổ đại
CC0 Phạm vi công cộng
Bản thiết kế này được phát hành theo CC0. Bạn tự do sao chép, sửa đổi, phân phối và sử dụng cho bất kỳ mục đích nào mà không cần xin phép.
Hỗ trợ nhà sáng tạo bằng cách mua sản phẩm qua bản thiết kế, nơi họ nhận Hoa hồng nhà sáng tạo do nhà bán hàng đặt, hoặc tạo phiên bản mới và kết nối trong bản thiết kế riêng để chia sẻ doanh thu.