合作
艺术
美容与健康
工艺
文化与历史
娱乐
环境
食品与饮料
逆向工程
科学
体育
技术
可穿戴设备
English


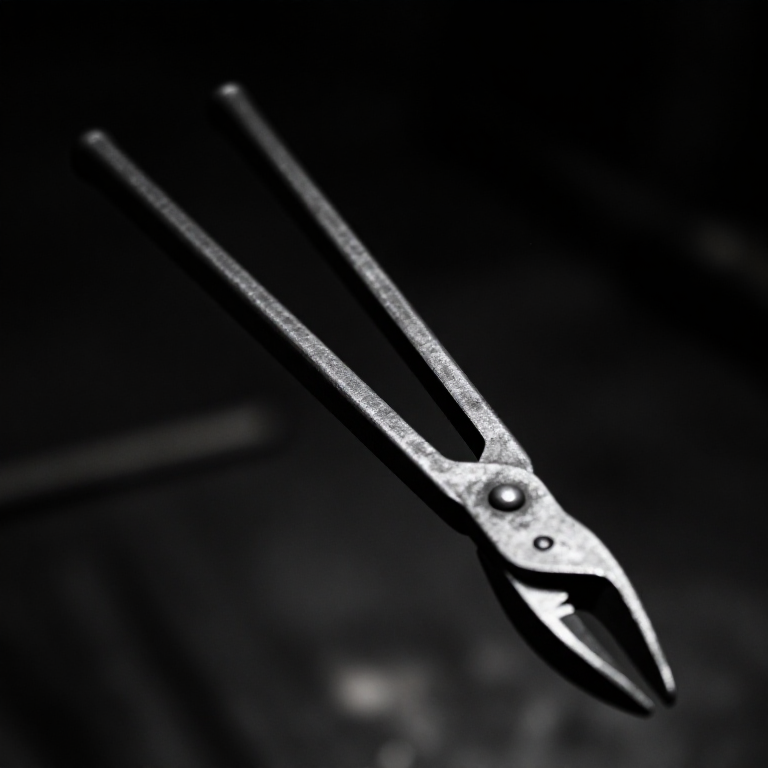
锻造一把铁钳——铁匠必备的夹持工具
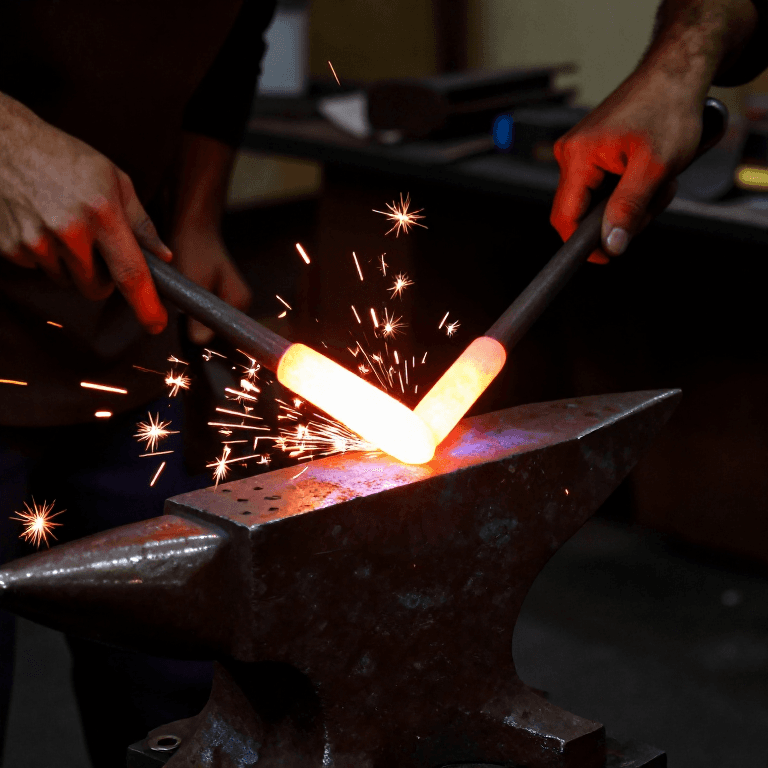
钳子是铁匠的第二双手。没有它们,任何烧红的东西都无法被夹住、翻转或放置在铁砧上。铁匠的第一把钳子传统上是用借来的钳子锻造的——此后,铁匠便可以独立制作所有后续工具。这使得钳子成为金属加工中最重要的引导性工具之一。
平口钳由两个相同的部件(称为钳臂)组成,每个部件都由一根铁条锻造而成。每个钳臂都有一个用于夹持的平口、一个带冲孔的枢轴凸台和一个长柄。两个钳臂通过穿过枢轴孔的铆钉连接,形成剪刀式的开合动作。钳口必须平整且平行闭合——装配不良的钳子在锤击下会打滑,既危险又浪费热量。
不同的钳口形状适用于夹持不同的材料:平口适用于扁钢,V形口适用于圆棒,方口适用于方料。本图纸介绍的是平口钳,这是用途最广泛的通用款式。
中级
3-4小时
说明
1
1
为钳柄切割两根完全相同的铁条
为钳柄切割两根完全相同的铁条
从两根锻铁条开始,每根约长40厘米,截面为2厘米见方。两根铁条的长度和截面必须完全相同——不对称的钳柄会导致钳子在夹持时扭曲。如果只有一根长铁条可用,请标出中心点,加热后用热凿在铁砧边缘将其切成两半。
2
2
在第一根钳口条上锻造钳口
在第一根钳口条上锻造钳口
将第一根钢条最后6-7厘米加热至亮橙色。在铁砧面上将此段压扁至原厚度的约一半,形成一个宽约3厘米、长约5厘米的宽平钳口。钳口应略宽于你打算夹持的棒料。两面均匀锻打,以使钳口保持在钢条轴线上居中。
此步骤所需材料:
 木炭4 公斤
所需工具:
 锻打锤
 锻造钳
 炉膛(锻火)
3
3
形成枢轴凸台
形成枢轴凸台
就在钳口后方,保留一段全厚度的部分,长约2厘米。这就是将铆钉孔冲出的枢轴凸台。凸台必须足够厚,以支撑铆钉而不开裂。在凸台后方,条材过渡为手柄(rein)。将条材放在砧座边缘并向下锤击,在凸台与手柄之间形成清晰的台阶。
4
4
拉伸手柄
拉伸手柄
加热手柄部分并将其拉伸到舒适的长度——距枢轴约30-35厘米。将末端略微收窄,使手柄能自然弹开。横截面应大致呈圆形或椭圆形,以便舒适握持。不要把手柄做得太细——它们必须能承受夹持热铁时的挤压力而不会永久弯曲。
5
5
冲出铆钉孔
冲出铆钉孔
将枢轴凸台加热至亮橙色。将凸台放在铁砧的冲孔(pritchel hole)上方(或放在压模台的孔上方)。从一侧用方冲头笔直穿过凸台中心冲击,直到被挤压的金属从底部挤出一个小塞块。孔径应约为8-10毫米,以便容纳紧配合的铆钉。
6
6
以相同方式锻造第二根缰环
以相同方式锻造第二根缰环
在第二根钢条上重复步骤2至5,制作一个完全相同的缰环。锻造过程中应频繁将两根缰环并排放置,检查钳口、凸台和手柄是否匹配。当两根缰环在钳子位置交叉时,铆钉孔必须对齐——如果有一个孔错位,钳口将无法平行闭合。
7
7
将两个钳柄铆接在一起
将两个钳柄铆接在一起
用一段铁棒制作一个短铁铆钉,直径约8毫米,长约3厘米。将两个钳柄交叉放置,使枢轴孔对齐,钳口朝向同一方向。将铆钉穿过两个孔。将伸出的铆钉端加热至亮橙色,然后用轻力锤击将其铆合成头部,从而将两个钳柄锁定在一起。铆钉必须足够紧以固定钳柄,但又要足够松以使其能够自由转动。
8
8
调整并校正钳口
调整并校正钳口
合上钳子,检查钳口在整个长度上是否平齐且平行。如果一侧钳口高于另一侧,将偏置的钳柄加热,并在凸台处弯折,直至钳口对齐。通过夹持一根扁钢进行测试——以适度的手部压力,钳子应能牢固夹住。如果钳口弹开,说明手柄过硬;加热后将其稍微张开。一把装配良好的钳子应能牢固夹持工件,使其在被锤击时不会转动。
已连接蓝图材料
相关蓝图
这些蓝图共享知识——技术、材料或原理
CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。