
たたら炉による玉鋼の製錬 ― 日本の伝統的な製鉄法
手順
たたら炉を築く
たたら炉を築く
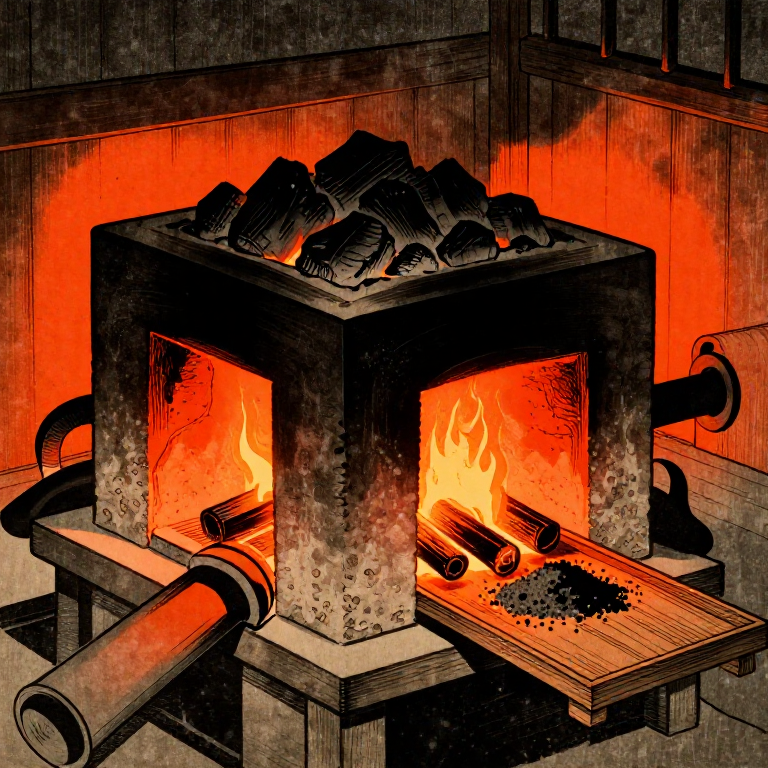
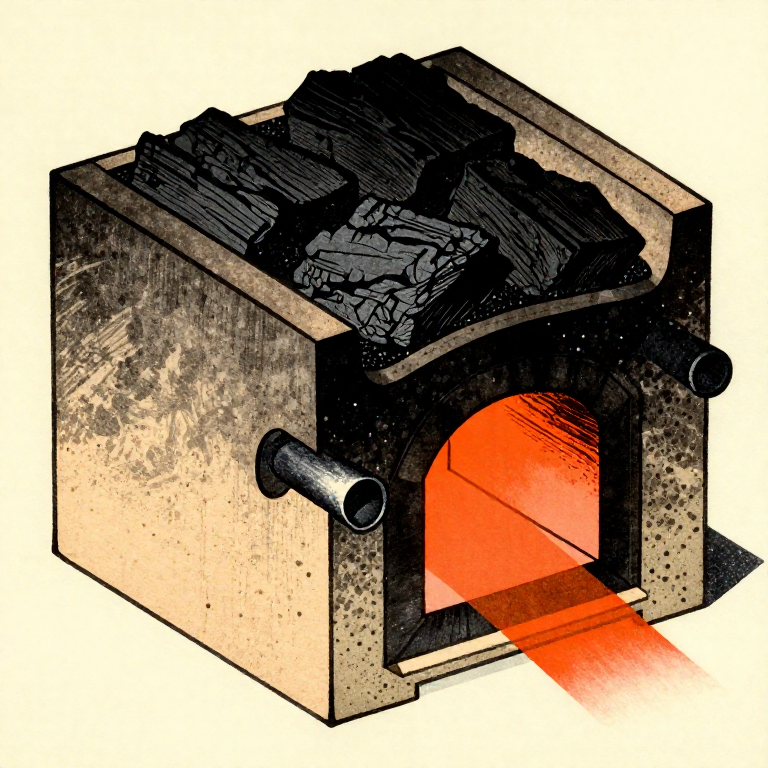
長さ約120cm、幅40cm、高さ120cmの直方体の箱型炉を、耐熱衝撃性のために稲わらを混ぜた耐火粘土で築いてください。壁の厚さは10〜15cmとします。炉は、焼成中の水蒸気爆発を防ぐため、水分が排出される盛り砂の上に据えてください。両長辺に、底面から10〜15cm上の位置に15〜20cm間隔で羽口(空気の吸入口)を設けます。これらの穴には、ふいごの送風管先端を差し込みます。残留水分によるひび割れを防ぐため、初回の焼成前に炉を少なくとも1週間は十分に乾燥させてください。
このステップの材料:
 木炭(砕いたもの)12-15 kg kg
 野の粘土50-60 kg for furnace construction kg
 細砂20 kg kg
炉を予熱して装入する
炉を予熱して装入する
炉に木炭を詰めて点火する。ふいごを連続して操作し、炉内温度を1200℃以上に上げる。鉄砂を加える前に、木炭層が白熱して輝いている状態にすること。炉の上部の開口部から、砕いた木炭と砂鉄を交互の層になるように装入を始める。装入ごとに約2〜3kgの鉄砂を加え、その上に木炭の層を重ねる。一回の装入サイクルにはおよそ30分かかる。木炭の燃焼によって生じる一酸化炭素が砂中の酸化鉄(Fe2O3)を金属鉄へと還元し、その鉄は炉内を降下する間に木炭から炭素を吸収する。
3日間製錬を維持する
3日間製錬を維持する
鉄砂と木炭を30分ごとに追加しながら、約72時間中断することなく装入作業を続ける。温度を維持するため、ふいごを連続して稼働させなければならない。スラグ(ガラス質のケイ酸鉄)は炉の底に溜まり、炉底の穴から定期的に排出しなければならない。スラグの色は炉の状態を示す。暗色で流動性のあるスラグは良好な還元を意味し、厚く粘り気のあるスラグは温度が低すぎることを示す。製錬が進むにつれ、還元された鉄と鋼は炉底に「ケラ」と呼ばれる大きな塊となって蓄積する。
炉を割って鉄塊(ケラ)を取り出す
炉を割って鉄塊(ケラ)を取り出す
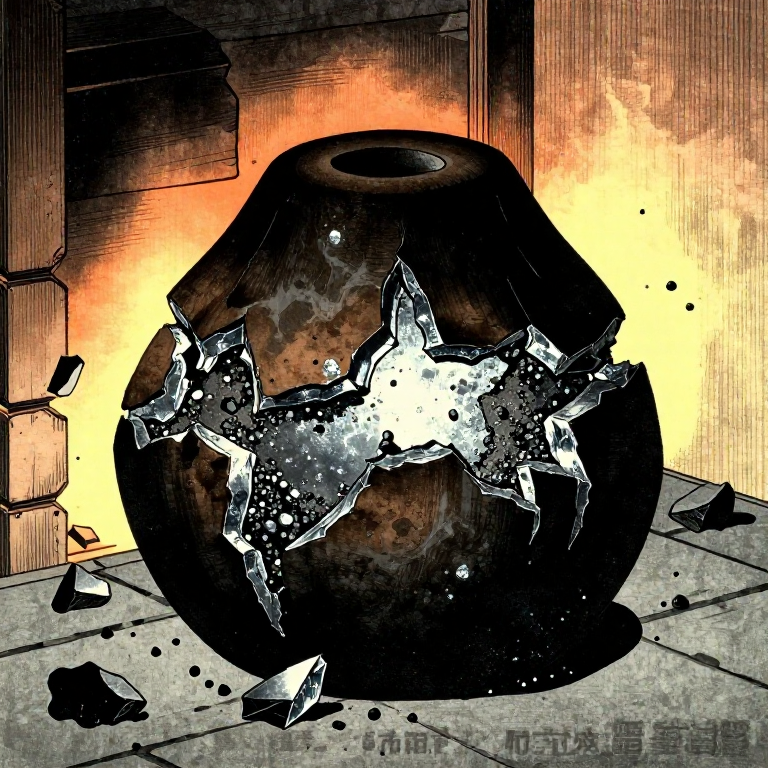
最後の装入の後、炉を数時間冷ましておく。その後、大槌で前壁を割り、ケラを取り出す。ケラは、砂鉄8~10kgから得られる2~3kgの、鋼と鉄が混在した粗い塊である。ケラには炭素含有量の異なる部分がある。木炭との接触が最も多かった上部には高炭素の玉鋼(1.0~1.5% C)が見られ、下部には低炭素鉄(包丁鉄)が集まる。ケラは大槌で割り、内部構造を明らかにする。
鋼の選別と等級分け
鋼の選別と等級分け
大槌を使ってケラを握りこぶし大に割る。破面を調べ、炭素含有量によって鋼を等級分けする。高炭素の玉鋼は、明るく細粒の結晶質の破面を持ち、銀白色を呈する。低炭素の鉄は、より繊維状で灰色の破面を示す。中炭素鋼はその中間となる。破片は等級ごとに別々の山に選り分ける。高炭素の破片(ハガネ)は刃物の刃先を形成し、低炭素の破片(心鉄)は柔らかい芯となる。一般的な たたら操業では、元のケラから約1〜2 kgの使用可能な玉鋼が得られ、これは刀剣鍛造に適した最高品質の鋼を表す。
材料
7- 12-15 kg kgプレースホルダー
- 50-60 kg for furnace construction kgプレースホルダー
- 20 kg kgプレースホルダー
- 8-10 kg 個プレースホルダー
- 2-3 kg 個プレースホルダー
- 20 kg 個プレースホルダー
- 1 個プレースホルダー
接続ブループリントの材料





この設計図で作るもの
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。