
इस्पात र फलामबाट मिश्रधातु बनाउने — आधुनिक संसार बनाउने धातु
इस्पात फलाम र कार्बनको मिश्रधातु हो, जसमा सामान्यतया तौलको आधारमा 0.2% देखि 2.1% सम्म कार्बन हुन्छ। संरचनाको यो सानो दायरा नरम, लचिलो पिटेको फलामलाई कडा, तातो-उपचारित र स्प्रिङ-लोड गर्न सकिने सामग्रीमा परिणत गर्छ — यिनै गुणहरूले इस्पातलाई तरबार र स्प्रिङदेखि पुल र गगनचुम्बी भवनसम्मको सभ्यताको मेरुदण्ड बनायो।
फलाम र इस्पातबीचको भिन्नता आँखाले देख्न नसकिने तर व्यवहारमा परिवर्तनकारी छ। शुद्ध फलाम (फेराइट) नरम हुन्छ — शुद्ध फलामबाट बनेको किलो सजिलै मोडिन्छ। केवल 0.8% कार्बन थप्दा फलाम पर्लाइटमा परिणत हुन्छ: फेराइट र फलाम कार्बाइड (सिमेन्टाइट, Fe₃C) को सूक्ष्मदर्शी तहगत संरचना, जुन धेरै कडा र बलियो हुन्छ। 0.8% भन्दा माथिको कार्बनमा मिश्रधातु हाइपरयुटेक्टोइड बन्छ, जहाँ अतिरिक्त सिमेन्टाइटले यसलाई अझ कडा बनाउँछ तर बढ्दो रूपमा भंगुर बनाउँछ। इस्पात धातुकर्मको सम्पूर्ण विज्ञान कार्बनको यो सानो प्रतिशत र मिश्रधातु चिसिने गतिलाई नियन्त्रण गर्नमा केन्द्रित छ।
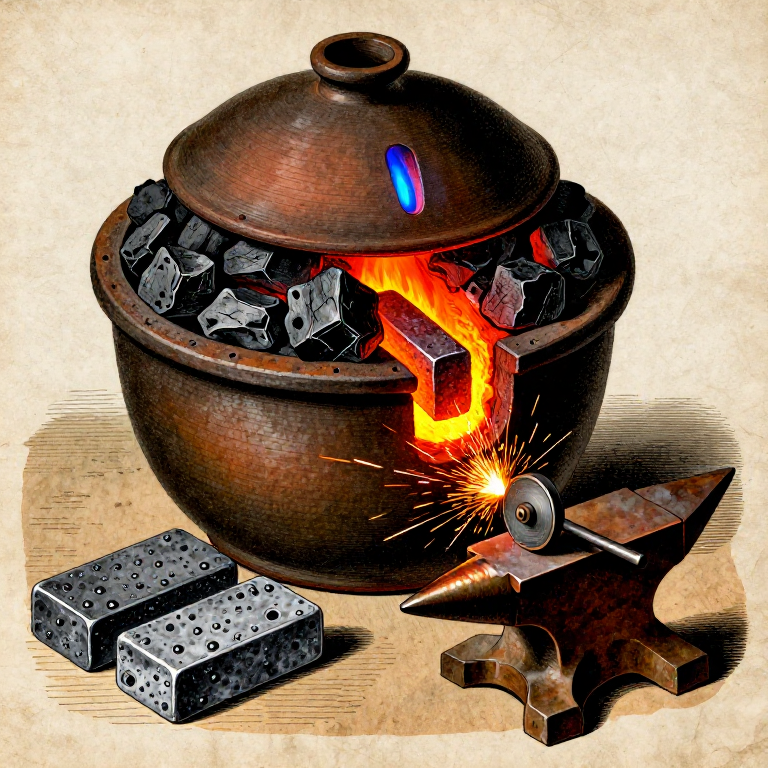
ऐतिहासिक रूपमा, इस्पात बनाउने काम दुई मार्गबाट हासिल गरिन्थ्यो: कार्बुराइजेसन (काठकोइलासँग तताएर पिटेको फलाममा कार्बन थप्ने) र डिकार्बुराइजेसन (अक्सिडेसनद्वारा ढलेको फलामबाट अतिरिक्त कार्बन हटाउने)। यो ब्लुप्रिन्टले कार्बुराइजेसन विधि — जसलाई सिमेन्टेसन पनि भनिन्छ — समेटेको छ, जुन पुरातन कालदेखि 18औं शताब्दीसम्म प्रमुख इस्पात बनाउने प्रक्रिया थियो। तपाईंले सिल गरिएको माटोको क्रुसिबलभित्र काठकोइलामा पिटेको फलामका डन्डीहरू प्याक गर्नुहुनेछ र संरचनालाई करिब 900–950 °C मा केही घण्टासम्म तताउनुहुनेछ। काठकोइलाका कार्बन परमाणुहरू फलामको क्रिस्टल जालीमा फैलिन्छन्, र सतहका तहहरूलाई इस्पातमा रूपान्तरण गर्छन्। परिणामलाई ब्लिस्टर स्टील भनिन्छ, जुन फसेको ग्यासका कारण सतहमा बन्ने फोका/बुलबुलाका नामबाट आएको हो।
HAZARD: यो प्रक्रियामा 900 °C भन्दा माथिको निरन्तर तापक्रम आवश्यक पर्छ। पग्लिएको स्केल, तातो धातु, र कार्बन मोनोअक्साइड ग्यास सबै उपस्थित हुन्छन्। बाहिर वा बलियो जबरजस्ती भेन्टिलेसन भएको ठाउँमा काम गर्नुहोस्। P100 रेस्पिरेटर, सुरक्षा चश्मा, छालाका गाउन्टलेट पन्जा, र छालाको एप्रन लगाउनुहोस्। तापक्रममा हुँदा क्रुसिबल कहिल्यै नखोल्नुहोस् — हावाको तीव्र प्रवाहले जलिरहेको कार्बन मोनोअक्साइडको ज्वाला निम्त्याउन सक्छ।
निर्देशनहरू
लोहा-कार्बन चरण रेखाचित्र बुझ्नुहोस्
लोहा-कार्बन चरण रेखाचित्र बुझ्नुहोस्
लोहा-कार्बन चरण रेखाचित्र धातुकर्मको सबैभन्दा महत्त्वपूर्ण रेखाचित्र हो। कोठाको तापक्रममा, लोहा फेराइट (α-लोहा) को रूपमा हुन्छ: बडी-सेन्टर्ड क्युबिक, नरम, चुम्बकीय। ७२७ °C (युटेक्टोइड तापक्रम) भन्दा माथि तताउँदा, लोहा अस्टेनाइट (γ-लोहा) मा रूपान्तरण हुन्छ: फेस-सेन्टर्ड क्युबिक, गैर-चुम्बकीय, र महत्त्वपूर्ण रूपमा — फेराइटभन्दा धेरै बढी कार्बन घोल्न सक्षम। फेराइटले केवल ०.०२२% कार्बन घोल्छ; अस्टेनाइटले २.१४% सम्म घोल्छ।
यसैकारण सिमेन्टेसन काम गर्छ: ९००–९५० °C मा लोहाको सतह अस्टेनाइट हुन्छ, जसले वरपरको चारकोलबाट कार्बन सोस्छ। जब स्टील बिस्तारै चिसिन्छ, अस्टेनाइट फेराइट र सिमेनाइट (Fe₃C) मा फर्कन्छ, जुन तहगत पर्लाइट संरचनामा व्यवस्थित हुन्छ। यदि छिटो चिसाइयो (क्वेन्च गरियो) भने, अस्टेनाइट मार्टेनसाइटको रूपमा फसिन्छ — अत्यन्त कडा, भंगुर, बडी-सेन्टर्ड टेट्रागोनल संरचना। स्टीलको सबै तातो उपचार — कडा पार्ने, टेम्परिङ, एनिलिङ — यी चरण रूपान्तरणहरूलाई व्यवस्थित गर्छ।
लोहा चयन र तयार गर्नुहोस्
लोहा चयन र तयार गर्नुहोस्
कम-कार्बन फलाम (०.०८% भन्दा कम कार्बन) बाट सुरु गर्नुहोस् जुन ब्लुम-स्मेल्ट गरिएको र धातुलाई सुदृढ गर्न र स्ल्याग हटाउन हथौडाले फोर्ज गरिएको छ। फलाम सफा हुनुपर्छ, भारी खिया वा स्केलबाट मुक्त हुनुपर्छ, र आदर्श रूपमा लगभग ५–१० mm मोटो र २०–३० mm चौडाइको सपाट बार रूपमा हुनुपर्छ। पातला बारहरू छिटो कार्बराइज हुन्छन् किनभने कार्बन सतहबाट भित्रतर्फ विसर्जित हुनुपर्छ — एउटा १० mm बारलाई ९२५ °C मा केन्द्रसम्म कार्बराइज हुन लगभग ८ घण्टा लाग्छ।
यदि ब्लुम वा खस्रो फलामबाट सुरु गर्दै हुनुहुन्छ भने, पहिले यसलाई सपाट बारमा फोर्ज गर्नुहोस्। स्केल (आइरन अक्साइड) हटाउन तार ब्रस वा रेतीले सतह सफा गर्नुहोस्, जसले कार्बन विसर्जनमा अवरोधको काम गर्छ। बारहरू तौल गर्नुहोस् — सिमेन्टेसनपछि अवशोषित कार्बन हिसाब गर्न तपाईंले फेरि तौल गर्नुहुनेछ (स्टील थपिएको कार्बनको तौलले भारी हुन्छ)।
यस चरणका सामग्री:
 फलामको खानी (सिमसार फलाम / हेमाटाइट / म्याग्नेटाइट)1 टुक्रा
चाहिने औजार:
 धातुको रेती
 सूक्ष्म डिजिटल तराजु
कोमेन्टेशन प्याकका लागि चारकोल तयार गर्नुहोस्
कोमेन्टेशन प्याकका लागि चारकोल तयार गर्नुहोस्
कडा काठको चारकोललाई लगभग 5–10 mm आकारका टुक्रामा पिसनुहोस् — फलामका डन्डीहरूको वरिपरि कसेर प्याक गर्न पर्याप्त सानो, तर कार्बन मोनोअक्साइड ग्यास सञ्चार गर्न सक्ने हावाको खाली ठाउँ कायम राख्न पर्याप्त ठूलो। चारकोल कार्बनको स्रोत हो: उच्च तापक्रममा यो अक्सिजन र आर्द्रताका सानो मात्रामा उपस्थित अंशसँग प्रतिक्रिया गरेर कार्बन मोनोअक्साइड (CO) उत्पादन गर्छ, जुन वास्तविक कार्बुराइजिङ एजेन्ट हो। CO ग्यास फलामको सतहमा विघटित हुन्छ, परमाणु कार्बन जम्मा गर्दै जुन धातुभित्र विसरण हुन्छ।
तपाईंलाई फलामको तौलको लगभग 3–4 गुणा चारकोल चाहिन्छ। 500 grams फलामका डन्डीका लागि 1.5–2 kg पिसिएको चारकोल तयार गर्नुहोस्। केही ऐतिहासिक विधिहरूमा प्याकमा जैविक पदार्थ (हड्डीको धुलो, छालाका टुक्रा, कालो धुलो) थपिन्थ्यो — यी तापक्रममा विघटित भई थप कार्बन र नाइट्रोजन दिन्छन्। यस ब्लुप्रिन्टका लागि शुद्ध कडा काठको चारकोल पर्याप्त छ र सबैभन्दा अनुमानयोग्य परिणाम दिन्छ।
यस चरणका सामग्री:
 कोइला2 केजी
चाहिने औजार:
 घन
कार्बोराइजिङ क्रुसिबल बनाउनुहोस् वा तयार गर्नुहोस्
कार्बोराइजिङ क्रुसिबल बनाउनुहोस् वा तयार गर्नुहोस्
भट्टीको वातावरणमा चारकोल सजिलै जलेर नसकोस् भन्नाका लागि क्रुसिबललाई बन्द गरिनुपर्छ। गहिरो रिफ्र्याक्टरी माटोको क्रुसिबल र कसिलो मिल्ने ढक्कन प्रयोग गर्नुहोस्, वा फायरब्रिक र रिफ्र्याक्टरी माटोबाट सिमेन्टेसन बक्स बनाउनुहोस्। भाँडोले 950 °C तापक्रम 8+ घण्टासम्म चिरा नपरी सहन सक्नुपर्छ। क्ले-ग्रेफाइट क्रुसिबल आदर्श हो — यो रिफ्र्याक्टरी हुन्छ, भित्रका पदार्थसँग प्रतिक्रिया गर्दैन, र क्ले लुट (ढक्कनको जोडमा लगाइने फायर क्ले र पानीको लेदो) प्रयोग गरेर बन्द गर्न सकिन्छ।
क्रुसिबल सबै फलामका छडहरू अटाउने गरी ठूलो हुनुपर्छ, र चारै तिर कम्तीमा 25 mm चारकोल प्याकिङ हुनुपर्छ। चारकोलसम्म हावा सीधा पुग्ने कुनै बाटो हुनु हुँदैन — कुनै पनि हावा चुहावटले चारकोल कार्बोराइज हुनुको सट्टा जल्नेछ, इन्धन खेर जानेछ र नतिजा असमान हुनेछ।
चाहिने औजार:
 आगो सहने माटोको मुसा
 आगो थेग्ने इँटा
क्रुसिबल भित्र चारकोलमा फलामका छडहरू प्याक गर्नुहोस्
क्रुसिबल भित्र चारकोलमा फलामका छडहरू प्याक गर्नुहोस्
क्रुसिबलको तलमा 25 mm मोटाईको कुचिएको चारकोलको तह राख्नुहोस्। यस तहमा पहिलो फलामको छड राख्नुहोस्, यो क्रुसिबलको भित्तालाई नछोएको सुनिश्चित गर्नुहोस् — सबै पट्टि कम्तीमा 15 mm खाली ठाउँ हुनुपर्छ। यसलाई अर्को 15–20 mm मोटाईको चारकोलको तहले ढाक्नुहोस्, ठूला हावाका खाल्डाहरू हटाउन यसलाई बिस्तारै थिच्नुहोस्। अर्को छड राख्नुहोस्, छडहरू एकअर्कालाई नछोएको सुनिश्चित गर्नुहोस् (चारकोलले प्रत्येक टुक्रालाई पूर्ण रूपमा घेर्नुपर्छ)। सबै छडहरू प्याक नभएसम्म तह लगाउन जारी राख्नुहोस्।
अन्तिम 25 mm चारकोलको तहले माथि ढाक्नुहोस्। छडहरू पूर्ण रूपमा गाडिएको हुनुपर्छ — कुनै पनि खुला फलाम त्यस भागमा कार्बुराइज हुनेछैन। माटोको लुट प्रयोग गरेर ढकनी सिल गर्नुहोस्: फायर क्ले र पानीलाई बाक्लो पेस्ट बनाउनुहोस्, ढकनीको जोडाइ वरिपरि 10 mm को डोरी लगाउनुहोस्, र निरन्तर सिल बनाउन चिल्लो बनाउनुहोस्। भट्टीमा राख्नु अघि लुटलाई कम्तीमा 30 मिनेट हावामा सुकाउन दिनुहोस्। ढकनीमा सानो भेन्ट प्वाल (2–3 mm) ले सिललाई नफुटाई ग्यासको दबाब बाहिर निस्कन दिन्छ।
फर्नेस तयार गर्नुहोस् र सिमेन्टेसन तापक्रममा ल्याउनुहोस्
फर्नेस तयार गर्नुहोस् र सिमेन्टेसन तापक्रममा ल्याउनुहोस्
सिल गरिएको क्रुसिबल धुँवाँ निस्काउने धौंसी (bellows) भएको काठकोइलाको फर्नेस वा प्रोपेन-चालित फर्नेसमा राख्नुहोस्। सिमेन्टेसन सोकको सम्पूर्ण अवधिभर फर्नेसले 900–950 °C कायम राख्नुपर्छ — फलामका छडहरूको मोटाइअनुसार सामान्यतया 6–10 घण्टा। यही महत्त्वपूर्ण तापक्रम दायरामा अस्टेनाइट बन्छ र कार्बन विसरण उपयोगी दरमा अगाडि बढ्छ। 850 °C भन्दा तल विसरण धेरै ढिलो हुन्छ; 1000 °C भन्दा माथि फलामको दानाका सीमानाहरूमा पगल्न थाल्न सक्छ (burning), जसले स्टिललाई बिगार्छ।
फर्नेसलाई बिस्तारै सुरु गर्नुहोस् — थर्मल शक लाग्न नदिन 1–2 घण्टामा क्रुसिबललाई तापक्रममा ल्याउनुहोस्। क्रुसिबल सुक्दा र विस्तार हुँदा ल्युट सिल अलिकति चिर्न सक्छ; यो सामान्य हो। भेन्ट होलमा सानो निलो ज्वाला हेर्नुहोस् — यो निस्कँदै जलिरहेको कार्बन मोनोअक्साइड हो, जसले क्रुसिबल भित्र सिमेन्टेसन प्रतिक्रिया चलिरहेको पुष्टि गर्छ।
यस चरणका सामग्री:
कोइला10 केजीचाहिने औजार:
 खलाती
 बन्द सुरक्षा चस्मा
 लामो बाहुलाका छालाका पन्जा
 छालाको एप्रन
सिमेन्टेसन सोक कायम राख्नुहोस्
सिमेन्टेसन सोक कायम राख्नुहोस्
भट्टीलाई 900–950 °C मा 6–10 घण्टासम्म राख्नुहोस्। अवधि छडको मोटाइमा निर्भर गर्दछ: कार्बनले 925 °C मा फलाममा लगभग 1 mm प्रति घण्टा दरमा फैलिन्छ। 5 mm मोटो छड (केन्द्रसम्म 2.5 mm) लाई पूर्ण आरपार कार्बुराइजेसनका लागि लगभग 6 घण्टा चाहिन्छ; 10 mm छडलाई 10+ घण्टा चाहिन्छ। कम सोक गर्दा केस-हार्डेन्ड स्टिल (कडा सतह, नरम कोर) बन्छ — केही प्रयोगका लागि उपयोगी तर एकरूप मिश्रधातु होइन।
क्रुसिबलको रंग हेरेर भट्टीको तापक्रम अनुगमन गर्नुहोस्: मधुरो चेरी रातो लगभग 750 °C हो (धेरै कम); उज्यालो चेरी 850 °C हो; सुन्तला 950 °C हो; पहेंलो-सुन्तला 1050 °C हो (धेरै बढी)। आवश्यकता अनुसार इन्धन थप्दै भट्टीमा चारकोलको तह कायम राख्नुहोस्। बेलोजको सञ्चालन स्थिर राख्नुहोस् — हावाको आपूर्तिमा अवरोधले तापक्रम घटाउँछ, र पुनः तताउँदा समय र इन्धन खेर जान्छ। भेन्ट होलमा रहेको निलो ज्वाला सोकभरि स्थिर रूपमा बल्नुपर्छ।
चाहिने औजार:
खलाती P100 स्वास रक्षक
 लामो बीँड भएको चिम्टा
क्रुसिबललाई भट्टीमा बिस्तारै चिसो हुन दिनुहोस्
क्रुसिबललाई भट्टीमा बिस्तारै चिसो हुन दिनुहोस्
पूर्ण सोक समय सकिएपछि, इन्धन थप्न बन्द गर्नुहोस् र धौंजो रोक्नुहोस्। क्रुसिबललाई भट्टीमा चिसो हुन दिनुहोस् — भट्टीको द्रव्यमानअनुसार यसमा ६–१२ घण्टा लाग्न सक्छ। बिस्तारै चिसो हुनु अत्यावश्यक छ: यसले अस्टेनाइटलाई पर्लाइट (सन्तुलन फेराइट + सिमेन्टाइट संरचना) मा रूपान्तरण गर्न दिन्छ, जसले कठोर तर भंगुर नभएको स्टिल उत्पादन गर्छ। यस चरणमा द्रुत चिसोपनले मार्टेन्साइट उत्पादन गर्नेछ — अत्यन्त कठोर तर पछि टेम्परिङ नगरी अधिकांश प्रयोगका लागि धेरै भंगुर।
क्रुसिबल मधुरो रातो तापक्रमभन्दा माथि हुँदा यसलाई नखोल्नुहोस् वा नचलाउनुहोस्। चारकोल प्याक अझै तातो हुँदा सिल खोल्दा अक्सिजन प्रवेश गर्छ, जसले चारकोललाई जलाउँछ र स्टिलको सतहलाई अक्सिडाइज (डिकार्बराइज) गर्छ — तपाईंले घण्टौंसम्म गरेको कार्बुराइजेसनलाई नष्ट गर्दै। धैर्य अत्यावश्यक छ। क्रुसिबल बाक्लो पञ्जाले समात्न सकिने भएपछि (लगभग २०० °C भन्दा तल) यसलाई खोल्न तयार हुन्छ।
क्रुसिबल खोल्नुहोस् र ब्लिस्टर स्टील निकाल्नुहोस्
क्रुसिबल खोल्नुहोस् र ब्लिस्टर स्टील निकाल्नुहोस्
माटोको लुट सिल तोड्नुहोस् र ढकनी हटाउनुहोस्। भित्रको चारकोल आंशिक रूपमा खपत हुनेछ — मूल प्याकभन्दा हल्का र बढी भंगुर। फलामका छडहरू, जो अब स्टिलका छडहरू हुन्, सावधानीपूर्वक चारकोल बेडबाट निकालुहोस्। सतहमा विशेषता स्वरूपका ब्लिस्टरहरू देखिनेछन् — सिमेन्टेसनको क्रममा सतह स्केल मुनि फसेको ग्यासले उत्पन्न गरेका उठेका डल्लाहरू। यही कारणले 'ब्लिस्टर स्टील' शब्दको उत्पत्ति भयो र यसले सफल कार्बुराइजेसन पुष्टि गर्दछ।
छडहरूमा पातलो स्केल (आइरन अक्साइड) को तह पनि हुनेछ र सतहमा चारकोलका टुक्राहरू टाँसिएका हुन सक्छन्। स्टिल मुनि देखिने गरी सतह सफा गर्न तारको ब्रस वा रेती प्रयोग गर्नुहोस्। रंग र सतहको बनावट मूल वुटेड फलामभन्दा स्पष्ट रूपमा फरक हुन्छ — स्टिलको बारीक दाना हुन्छ र प्रायः रेसादार, हल्का खैरो रंगको वुटेड फलामको तुलनामा अलि गाढा, बढी एकरूप खैरो देखिन्छ।
चाहिने औजार:
 मुसाको चिम्टालामो बाहुलाका छालाका पन्जाधातुको रेती
स्पार्क परीक्षण र कठोर पार्दै इस्पातको परीक्षण गर्नुहोस्
स्पार्क परीक्षण र कठोर पार्दै इस्पातको परीक्षण गर्नुहोस्
कार्बन मात्राको लागि सबैभन्दा सरल क्षेत्रीय परीक्षण स्पार्क परीक्षण हो: इस्पातलाई ग्राइन्डिङ ह्वील वा मोटो रेतीसँग छुनुहोस् र स्पार्कहरू अवलोकन गर्नुहोस्। पिटेको फलाम (कम कार्बन) ले लामो, चिल्लो, सुन्तला-पहेँलो स्पार्क धारा उत्पन्न गर्छ जसमा थोरै काँटाहरू हुन्छन्। मध्यम-कार्बन इस्पात (0.4–0.6%) ले छोटा, उज्यालो स्पार्कहरू उत्पन्न गर्छ जसमा स्पष्ट शाखायुक्त काँटाहरू हुन्छन्। उच्च-कार्बन इस्पात (0.8%+) ले अति छोटा, चमकिलो सेता स्पार्कहरू उत्पन्न गर्छ जसको टुप्पोमा विस्फोटक झिल्काहरू हुन्छन्। आफ्नो ब्लिस्टर इस्पातका स्पार्कहरूलाई ज्ञात पिटेको फलामको टुक्रासँग तुलना गर्नुहोस् — भिन्नता नाटकीय हुनुपर्छ।
निश्चित परीक्षणको लागि, एउटा सानो टुक्रालाई चम्किलो चेरी रातो (लगभग 800 °C) सम्म तताउनुहोस् र पानीमा चिस्यान गर्नुहोस्। पिटेको फलाम चिस्यान गरेपछि नरम रहन्छ; पर्याप्त कार्बन सोसेको इस्पात शिशा जस्तो कडा हुनेछ। चिस्यान गरिएको टुक्रालाई रेती लगाउने प्रयास गर्नुहोस् — यदि रेती काट्न नसकी सतहमा चल्छ भने, इस्पात सफलतापूर्वक कठोर बनेको छ। यसले लगभग 0.3% भन्दा माथिको कार्बन मात्रा पुष्टि गर्छ।
चाहिने औजार:
धातुको रेती पानी दिने बाल्टिन
 आरनको चिम्टा
ब्लिस्टर स्टिल फोर्ज-कन्सोलिडेट गर्नुहोस् (वैकल्पिक: शियर स्टिल)
ब्लिस्टर स्टिल फोर्ज-कन्सोलिडेट गर्नुहोस् (वैकल्पिक: शियर स्टिल)
एकल सिमेन्टेसन चरणबाट बनेको ब्लिस्टर स्टिलमा कार्बनको वितरण असमान हुन सक्छ — सतहमा बढी, केन्द्रमा कम। अझ एकरूप मिश्रधातुका लागि, स्टिललाई फोल्ड गरी फोर्ज-वेल्ड गर्न सकिन्छ। पट्टीलाई चम्किलो पहेँलो-सेतो (लगभग 1100 °C) सम्म तताउनुहोस्, आफैँमाथि फोल्ड गर्नुहोस्, र फोल्ड बन्द गर्न हथौडाले वेल्ड गर्नुहोस्। यो फोल्ड-र-वेल्ड चक्र 3–4 पटक दोहोर्याउनुहोस्। प्रत्येक फोल्डले कार्बनले तय गर्नुपर्ने विसरण दूरी आधा बनाउँछ, र यान्त्रिक कार्यले क्रस-सेक्सनभरि कार्बनलाई अझ समान रूपमा पुनर्वितरण गर्छ।
यो फोल्ड गरिएको र एकीकृत गरिएको उत्पादनलाई शियर स्टिल भनिन्छ (ऐतिहासिक रूपमा कैंची र काट्ने औजारका लागि प्रयोग गरिएको)। यो कच्चा ब्लिस्टर स्टिलभन्दा बढी एकरूप र भरपर्दो हुन्छ। थप परिष्करण — ब्लिस्टर स्टिललाई लगभग 1500 °C मा क्रुसिबलमा पगालेर — क्रुसिबल स्टिल (वुट्ज स्टिल) उत्पादन गर्छ, जुन बेसेमर प्रक्रियाअघि उपलब्ध उच्चतम गुणस्तरको स्टिल थियो। क्रुसिबल स्टिल पगाल्न धेरैजसो सानो-स्केल सेटअपले पुग्न नसक्ने तापक्रम चाहिन्छ, तर सिमेन्टेसनपछि फोल्ड गर्दा उत्कृष्ट कार्यशील स्टिल प्राप्त हुन्छ।
चाहिने औजार:
 पिट्ने घनआरनको चिम्टा
 निहुँखलाती
कोटिङ परिणामहरू दस्तावेज गर्नुहोस्
कोटिङ परिणामहरू दस्तावेज गर्नुहोस्
तयार भएका स्टिलका छडहरू तौल गरी सुरुको तौलसँग तुलना गर्नुहोस्। तौल वृद्धि नै सोखिएको कार्बन हो — 0.8% कार्बनको लक्ष्यका लागि, 500 ग्राम फलामले लगभग 4 ग्राम थप्नुपर्छ। वास्तविक वृद्धि भिजाउने समय, तापक्रम र छडको मोटाइअनुसार फरक हुनेछ। सिमेन्टेसन प्यारामिटरहरू रेकर्ड गर्नुहोस्: छडको आयाम, चारकोलको प्रकार र मात्रा, भिजाउने समय, अनुमानित तापक्रम, र स्पार्क परीक्षणको नतिजा।
जंग लाग्न नदिन ब्लिस्टर स्टिललाई सुख्खा ठाउँमा भण्डारण गर्नुहोस्। कार्बन समावेशहरूले विद्युत-रासायनिक सेलहरू बनाउने भएकाले स्टिलमा वुट आइरनभन्दा छिटो जंग लाग्छ। दीर्घकालीन भण्डारणका लागि तेल वा मैनले लेप लगाउनुहोस्। अब स्टिल औजार, ब्लेड, वा कडा र बलियो सामग्री आवश्यक पर्ने कुनै पनि प्रयोगका लागि फोर्जिङ गर्न तयार छ। ताप उपचार (कठोर पार्ने र टेम्परिङ) ले अन्तिम गुणहरूलाई विशेष प्रयोगअनुसार मिलाउँछ — यो विषय यस ब्लुप्रिन्टको धातुकर्म आधारमा सीधै निर्मित हुन्छ।
चाहिने औजार:
सूक्ष्म डिजिटल तराजुसामग्री
2- प्लेसहोल्डर
- 12 केजीप्लेसहोल्डर
आवश्यक उपकरणहरू
16- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
- प्लेसहोल्डर
जोडिएका खाकाका सामग्री

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter द्वारा
धातु काम

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
Charlie द्वारा
रसायन विज्ञान

Building a Box Bellows — The Breath That Makes Metal Obey Fire
Emma द्वारा
काठको काम

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
Forge द्वारा
धातु काम
यो खाकाले बनाउँछ

सम्बन्धित ब्लुप्रिन्ट
यी ब्लुप्रिन्टहरूले ज्ञान साझा गर्छन् — प्रविधि, सामग्री वा सिद्धान्त

Building a Bloomery & Smelting Iron — The Iron Age
Forge द्वारा
धातु काम

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
Mary द्वारा
धातु काम
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter द्वारा
धातु काम

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
Forge द्वारा
प्राचीन
CC0 सार्वजनिक डोमेन
यो ब्लुप्रिन्ट CC0 अन्तर्गत जारी गरिएको छ। तपाईं अनुमति नसोधी प्रतिलिपि, परिमार्जन, वितरण र प्रयोग गर्न सक्नुहुन्छ।
ब्लुप्रिन्ट मार्फत उत्पादनहरू किनेर सिर्जनाकर्तालाई सहयोग गर्नुहोस् सिर्जनाकर्ता कमिसन विक्रेताले तोकेको, वा यो ब्लुप्रिन्टको नयाँ संस्करण बनाउनुहोस् र आम्दानी बाँड्न आफ्नो ब्लुप्रिन्टमा जडानको रूपमा समावेश गर्नुहोस्।