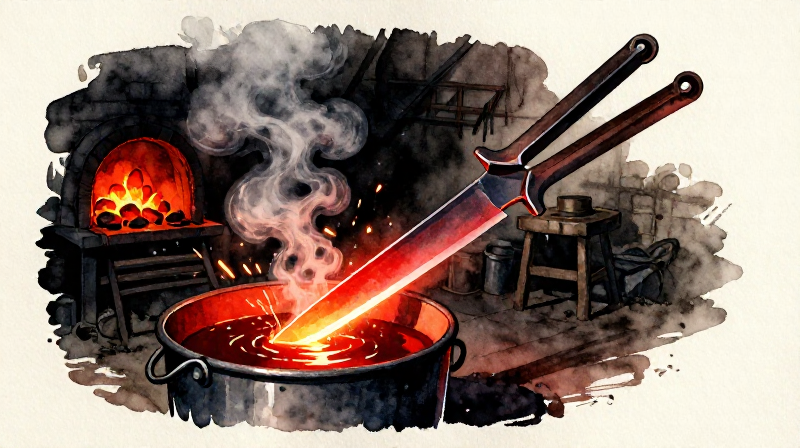


एक स्टिल ब्लेडको क्वेन्च हार्डनिङ र टेम्परिङ — हिट ट्रिटमेन्ट आधारभूत कुरा
फोर्जबाट निस्केको कच्चा स्टिल बलियो तर अपेक्षाकृत नरम हुन्छ — यसले धारलाई लामो समय टिकाउन सक्दैन। ताप उपचारले उही स्टिलको टुक्रालाई यस्तो ब्लेडमा बदल्छ जसले कपाल काट्न सक्छ, हड्डीमार्फत पनि धार कायम राख्न सक्छ, वा मोडिएपछि फेरि सीधा हुन सक्छ। भौतिकशास्त्र अद्भुत छ: स्टिल कति छिटो चिस्यान हुन्छ भन्ने नियन्त्रण गरेर, एक ल्होहारले कुनै पनि कुरा नथपी आणविक स्तरमा फलामका एटमहरूको क्रिस्टल संरचना पुनर्व्यवस्थित गर्छ।
यो प्रक्रिया दुई चरणमा हुन्छ। पहिले, क्वेन्च हार्डनिङ: स्टिललाई क्रिटिकल तापक्रम (लगभग 800°C, चम्किलो चेरी-रातो चमक) सम्म तताएर तेल वा पानीमा डुबाइन्छ। छिटो चिस्यानले कार्बन एटमहरूलाई फलामको क्रिस्टल ल्याटिसभित्र फसाउँछ, र मार्टेन्साइट बनाउँछ — यस्तो कठोर संरचना जसले सिसालाई पनि खरोंच पार्न सक्छ, तर यति भंगुर कि सेरामिक झैं फुट्छ। दोस्रो, टेम्परिङ: कडा बनेको स्टिललाई कम तापक्रम (200-350°C) मा फेरि तताएर मार्टेन्साइटलाई केवल त्यति नरम पारिन्छ कि कठोरताको अधिकांश भाग कायम राखेर कठोरपन पुनः फर्काइयोस्।
मध्यकालीन ब्लेडस्मिथहरूले स्टिल तातिँदा पालिस गरिएको सतहमा बन्ने अक्साइड रंगबाट तापक्रम अनुमान गर्थे — रेजरका लागि 220°C मा फिक्का परालको रंग, चक्कुका लागि 260°C मा कांसाको रंग, स्प्रिङका लागि 300°C मा नीलो। यो रंगमा आधारित प्रणाली आजसम्म हातले फोर्ज गर्ने ल्होहारहरूले प्रयोग गर्छन् र यसका लागि थर्मोमिटर चाहिँदैन।
निर्देशनहरू
उपयुक्त स्टिल ब्लैंक चुनें
उपयुक्त स्टिल ब्लैंक चुनें
मध्यम या उच्च-कार्बन स्टिलको टुक्रासँग सुरु गर्नुहोस् — कार्बुराइज गरिएको ब्लूम आइरन, वा लगभग 0.4-0.8% कार्बन सामग्री भएको कुनै पनि स्टिल। कम-कार्बन वुरोट आइरन (0.3% भन्दा कम कार्बन) क्वेन्चिङ गर्दा उल्लेखनीय रूपमा कडा हुने छैन। परीक्षण गर्न ग्राइन्डिङ स्टोनमा स्प्सार्क हान्नुहोस्: उच्च-कार्बन स्टिलले लामो, शाखायुक्त स्पार्क फाल्छ; कम-कार्बन आइरनले छोटो, मधुरो सुन्तला रङका स्पार्क फाल्छ, शाखाविना।
यस चरणका सामग्री:
 ब्लूम फलाम (स्पन्ज फलाम)1 टुक्रा
चाहिने औजार:
 बलौटे ढुङ्गा (घोट्ने)
खाली भागलाई ब्लेडको आकारमा फोर्ज गर्नुहोस्
खाली भागलाई ब्लेडको आकारमा फोर्ज गर्नुहोस्
इस्पातलाई चारकोल फोर्जमा चम्किलो सुन्तला-पहेँलो रंग (लगभग 900-1000°C) नआउन्जेल तताउनुहोस्। यसलाई समतल ढुङ्गा वा एन्भिलमा हथौडाले कुटेर ब्लेड प्रोफाइलमा तान्नुहोस् — एक छेउमा पातलो टाङ्ग, र टुप्पोतर्फ चौडिँदै गएको ब्लेड बडी। दुवै पट्टि समान रूपमा काम गर्नुहोस्। ब्लेडको स्पाइनमा लगभग 3-5 mm मोटो हुनुपर्छ, र किनारमा लगभग 1 mm सम्म पातलो हुँदै जानुपर्छ। अहिलेलाई धार तेज नबनाउनुहोस् — किनारलाई अहिलेका लागि लगभग 1 mm मोटो छोड्नुहोस्।
यस चरणका सामग्री:
 कोइला2 केजी
चाहिने औजार:
 पिट्ने घन
 आरनको चिम्टा
 चेप्टो ढुङ्गे पाटी
 खलाती
स्टीललाई तनाव हटाउन सामान्यीकरण गर्नुहोस्
स्टीललाई तनाव हटाउन सामान्यीकरण गर्नुहोस्
फोर्जिङ पछि, असमान तताउने र हथौडा चलाउने कारणले स्टीलमा आन्तरिक तनाव हुन्छ। ब्लेडलाई चेरी रातो (लगभग 800°C) सम्म समान रूपमा तताउनुहोस् र फायरब्रिक वा सुख्खा बालुवामा स्थिर हावामा चिसिन दिनुहोस्। पानीमा वा तेलमा चिस्याउनु हुँदैन — हावामा चिसिनु अनिवार्य छ। यो सामान्यीकरण चरणले दानाको संरचनालाई परिष्कृत गर्छ र फोर्जिङ तनाव हटाउँछ, जसले कडा बनाउनका लागि एउटा एकरूप सुरुवाती बिन्दु दिन्छ। उत्तम परिणामका लागि 2-3 पटक दोहोर्याउनुहोस्।
यस चरणका सामग्री:
कोइला1 केजीचाहिने औजार:
आरनको चिम्टाखलातीब्लेडको प्रोफाइल फाइल गरेर चिल्लो बनाउनुहोस्
ब्लेडको प्रोफाइल फाइल गरेर चिल्लो बनाउनुहोस्
सामान्यीकृत ब्लेडलाई क्ल्याम्प गरेर प्रोफाइल परिष्कृत गर्न धातुको फाइल प्रयोग गर्नुहोस्। हथौडाका चिन्हहरू हटाउनुहोस्, किनारा रेखा सीधा गर्नुहोस्, र ट्याङ सफा गर्नुहोस्। कडा बनाउनु अघि ब्लेड आफ्नो अन्तिम आकारमा हुनुपर्छ — आधुनिक उपकरण बिना कडा इस्पातलाई फाइल गर्नु लगभग असम्भव छ। एउटा सपाट भागलाई स्यान्डस्टोनले चम्किलो फिनिसमा पालिस गर्नुहोस्। यो पालिस गरिएको क्षेत्रले टेम्परिङका बेला तपाईंको तापक्रम संकेतकको रूपमा काम गर्नेछ।
चाहिने औजार:
 धातुको रेतीबलौटे ढुङ्गा (घोट्ने)
क्वेन्च माध्यम तयार गर्नुहोस्
क्वेन्च माध्यम तयार गर्नुहोस्
ब्लेडलाई पूर्ण रूपमा डुबाउन पर्याप्त गहिराइसम्म क्वेन्च बाल्टिनमा तेल भर्नुहोस्। अलसीको तेल, चर्बी, वा कुनै पनि वनस्पति तेल प्रयोग गर्न सकिन्छ। तेलले पानीभन्दा ढिलो चिस्याउँछ, जसले गर्दा चर्किने वा टेढिने जोखिम घटाउँछ — पातलो ब्लेडका लागि यो महत्वपूर्ण हो। तेल कोठाको तापक्रममा वा अलि तातो (30-40°C) हुनुपर्छ। पातलो ब्लेडका लागि कहिल्यै चिसो पानी प्रयोग नगर्नुहोस् — तापीय झट्काले प्राय: फुट्छ। बाल्टिनलाई फोर्जको हात पुग्ने दूरीमा राख्नुहोस्।
यस चरणका सामग्री:
 अलसीको तेल2 लिटर
चाहिने औजार:
 पानी दिने बाल्टिन
ब्लेडलाई क्रिटिकल तापक्रममा तताउनुहोस्
ब्लेडलाई क्रिटिकल तापक्रममा तताउनुहोस्
ब्लेडलाई फर्जमा राखेर समान रूपमा तताउनुहोस्। रंगमा ध्यान दिनुहोस्। लक्ष्य एकनासको चम्किलो चेरी रातो हो — मध्यम-कार्बन स्टीलका लागि लगभग 800°C। मधुरो प्रकाशमा, यो कुनै पनि गाढा दाग नभएको बलियो चम्किलो रातो जस्तो देखिन्छ। महत्वपूर्ण परीक्षण: ब्लेडको नजिक (नछोईकन) चुम्बक राख्नुहोस्। जब स्टील यसको क्रिटिकल तापक्रममा पुग्छ, यो गैर-चुम्बकीय बन्छ। जुन क्षणमा चुम्बकले स्टीललाई आकर्षित गर्न छोड्छ, अस्टेनाइट रूपान्तरण पूरा भएको हुन्छ र ब्लेड क्वेन्च गर्न तयार हुन्छ।
यस चरणका सामग्री:
कोइला1 केजीचाहिने औजार:
आरनको चिम्टाखलातीतेलमा ब्लेड बुझाउनुहोस्
तेलमा ब्लेड बुझाउनुहोस्
छिटो काम गर्दै, चिम्टाले ब्लेडको टाङ समातेर एउटै सहज गतिमा किनारा-पहिले तेलमा डुबाउनुहोस्। सीधा तल धकेल्नुहोस् — कहिल्यै कोण नबनाउनुहोस् वा घुमाउनुहोस्, किनकि यसले असमान शीतलन र विकृति निम्त्याउँछ। सतहमा तेल छोटकरीमा बल्नेछ — यो सामान्य र हानिरहित हो। ब्लेड पूरै डुबेको राख्नुहोस्, बिस्तारै अगाडि-पछाडि (दायाँ-बायाँ होइन) चलाउँदै १०-१५ सेकेन्डसम्म, जबसम्म चिसिने आवाज रोकिँदैन। छिटो शीतलनले आइरन ल्याटिसमा कार्बन परमाणुहरू फसाउँछ, जसले मार्टेन्साइट बनाउँछ — इस्पातले प्राप्त गर्न सक्ने सबैभन्दा कठोर संरचना।
चाहिने औजार:
आरनको चिम्टापानी दिने बाल्टिनकठोरता परीक्षण गर्नुहोस्
कठोरता परीक्षण गर्नुहोस्
तेलबाट ब्लेड निकालेर सफा पुछ्नुहोस्। तुरुन्तै कठोरता परीक्षण गर्नुहोस्: किनारामा धातुको रेती चलाउनुहोस्। यदि क्वेन्च सफल भयो भने, रेती सतहमा चिप्लिनेछ, काचजस्तो अनुभूति दिनेछ र कुनै चिन्ह छोड्नेछैन — स्टिल अब रेतीभन्दा कडा हुन्छ। यदि रेती स्टिलमा टोक्छ भने, क्वेन्च असफल भएको हो — ब्लेड पर्याप्त तातो थिएन, स्टिलमा कार्बन धेरै कम छ, वा क्वेन्च धेरै ढिलो भयो। उचित रूपमा क्वेन्च गरिएको ब्लेड काचजस्तो कडा तर काचजस्तो भंगुर पनि हुन्छ — खसाल्दा यो भाँचिनेछ।
चाहिने औजार:
धातुको रेतीटेम्परिङका लागि ब्लेड सफा गर्नुहोस् र चम्काउनुहोस्
टेम्परिङका लागि ब्लेड सफा गर्नुहोस् र चम्काउनुहोस्
बुझाइएको ब्लेडबाट सबै स्केल, तेलको अवशेष र गाढा अक्साइड हटाउन स्यान्डस्टोन वा घर्षक ढुङ्गाले रगड्नुहोस्। कम्तीमा एउटा समतल सतहलाई चम्किलो,ऐनाजस्तो फिनिसमा पालिस गर्नुहोस्। यो पालिस गरिएको सतह महत्त्वपूर्ण छ — टेम्परिङ का क्रममा यसले तापक्रम मापकको काम गर्छ। तातो हुँदा सफा स्टिलमा बन्ने अक्साइड रङहरू आन्तरिक तापक्रमका सटीक संकेतक हुन्, जुन १०°C भित्र सही हुन्छन्। पालिस गरिएको सतह बिना, तपाईं टेम्पर रङहरू पढ्न सक्नुहुन्न।
चाहिने औजार:
बलौटे ढुङ्गा (घोट्ने)तताउने सुरु गर्नुहोस् — पिठ्यूँबाट बिस्तारै तताउनुहोस्
तताउने सुरु गर्नुहोस् — पिठ्यूँबाट बिस्तारै तताउनुहोस्
ब्लेडलाई समतल तातो फलाम वा चम्किलो काठकोइलाको आगोको थुप्रोमा (सिधा ज्वालामा होइन) पिठ्यूँ तल पर्नेगरी राख्नुहोस्। लक्ष्य भनेको ब्लेडलाई पिठ्यूँबाट धारतर्फ बिस्तारै र समान रूपमा तताउनु हो। पालिस गरिएको सतहमा ध्यान दिनुहोस्। तापक्रम बढ्दै जाँदा एउटा पातलो अक्साइड तह बन्छ, जसको रंग अनुमानित क्रममा बदलिन्छ: फिका परालको रंग (220°C), गाढा परालको रंग (240°C), कांस्य (260°C), बैजनी (280°C), निलो (300°C), हल्का निलो (320°C), खरानी रंग (340°C+)।
यस चरणका सामग्री:
कोइला1 केजीचाहिने औजार:
आरनको चिम्टातातो रङ पढ्नुहोस् र लक्ष्यमा क्वेन्च गर्नुहोस्
तातो रङ पढ्नुहोस् र लक्ष्यमा क्वेन्च गर्नुहोस्
रङ पट्टी स्पाइनबाट किनारातर्फ सर्दै गएको हेर्नुहोस्। चक्कु वा छेनीका लागि: किनाराले गाढा पराल देखि कांस्य रङ (240-260°C) छुँदा क्वेन्च गर्नुहोस् — यसले धार समात्न पर्याप्त कडा तर चिप्लिन नदिने गरी चिम्टा ब्लेड दिन्छ। स्प्रिङ वा तरवारका लागि: रङलाई नीलो (300°C) सम्म पुग्न दिनुहोस् — अधिकतम लचकता। रेजर वा नक्काशी उपकरणका लागि: हल्का पराल रङ (220°C) मा क्वेन्च गर्नुहोस् — अधिकतम कठोरता, न्यूनतम चिम्टोपन। लक्ष्य रङ काट्ने किनारामा पुगेपछि, ब्लेडलाई तुरुन्तै तेलमा फर्काएर डुबाउनुहोस्।
चाहिने औजार:
आरनको चिम्टापानी दिने बाल्टिनतताएको ब्लेड परीक्षण गर्नुहोस्
तताएको ब्लेड परीक्षण गर्नुहोस्
ब्लेड अब किनारमा कठोर तर मेरुदण्डमा लचिलो हुनुपर्छ — यो राम्रोसँग तताइएको उपकरणको विशेषता हो। ट्याङ क्ल्याम्प गरेर र ब्लेडलाई बिस्ταरै मोडेर परीक्षण गर्नुहोस्। राम्रोसँग तताइएको चक्कुले अलिकति मोडिन्छ र फेरि सीधा हुन्छ। यदि यो भाँचियो भने, तताउने तापमान धेरै कडा थियो (चरण ६ बाट उच्च लक्ष्य रङसहित दोहोर्याउनुहोस्)। यदि यो मोडियो र मोडिएकै रह्यो भने, तताउने तापमान धेरै नरम थियो। कडा काठको टुक्राबाट कुर्लो काटेर किनारा परीक्षण गर्नुहोस् — राम्रोसँग तताइएको किनारा चिप्लिएर नभाँची सफासँग काट्छ।
व्हेटस्टोनमा अन्तिम धार तिखार्नु
व्हेटस्टोनमा अन्तिम धार तिखार्नु
भिजेको स्यान्डस्टोनमा तातो-उपचार गरिएको धार तिखार्नुहोस्, प्रति पट्टि लगभग 15-20 डिग्रीको एकनास कोण कायम राख्नुहोस्। कडा बनाइएको स्टिलले अनुपचारित फलामभन्दा धेरै सूक्ष्म धार लिन्छ — यही नै तातो-उपचारको मुख्य उद्देश्य हो। उपलब्ध भएमा चिल्लो छालामा स्ट्रोप गरेर समाप्त गर्नुहोस्। ब्लेड अब पूर्ण भयो: निरन्तर प्रयोगमा धार टिकाउन पर्याप्त कडा, र प्रहारहरू सोस्न तथा टुक्रिन नदिन पर्याप्त कठोर।
चाहिने औजार:
बलौटे ढुङ्गा (घोट्ने)सामग्री
3- 1 टुक्राप्लेसहोल्डर
- 5 केजीप्लेसहोल्डर
- 2 लिटरप्लेसहोल्डर
जोडिएका खाकाका सामग्री



यो खाकाले बनाउँछ
सम्बन्धित ब्लुप्रिन्ट
यी ब्लुप्रिन्टहरूले ज्ञान साझा गर्छन् — प्रविधि, सामग्री वा सिद्धान्त


CC0 सार्वजनिक डोमेन
यो ब्लुप्रिन्ट CC0 अन्तर्गत जारी गरिएको छ। तपाईं अनुमति नसोधी प्रतिलिपि, परिमार्जन, वितरण र प्रयोग गर्न सक्नुहुन्छ।
ब्लुप्रिन्ट मार्फत उत्पादनहरू किनेर सिर्जनाकर्तालाई सहयोग गर्नुहोस् सिर्जनाकर्ता कमिसन विक्रेताले तोकेको, वा यो ब्लुप्रिन्टको नयाँ संस्करण बनाउनुहोस् र आम्दानी बाँड्न आफ्नो ब्लुप्रिन्टमा जडानको रूपमा समावेश गर्नुहोस्।