
बक्स ब्लोअर बनाउनुहोस् — धातुलाई आगोको आज्ञा मान्न बाध्य पार्ने सास
ब्लोअर इतिहासमा सबैभन्दा प्रभावशाली मेकानिकल उपकरणहरूमध्ये एक हो। जबरजस्ती हावा नभएमा कोइलाको आगो लगभग 800–900 °C सम्म पुग्छ — जसले तामालाई नरम बनाउन पर्याप्त हुन्छ तर फलाम पगाल्न, काँच पगाल्न वा स्टिल कुटान गर्न पर्याप्त हुँदैन। निरन्तर हावाको झोंका दिने ब्लोअरसहित उही आगो 1300–1500 °C सम्म पुग्छ, जसले कांस्य युगदेखि औद्योगिक क्रान्तिसम्मको सम्पूर्ण धातुकर्म इतिहास खोल्छ।
सञ्चालन सिद्धान्त सरल छ: एउटा लचिलो कक्ष पालैपालो फैलिन्छ (एकतर्फी इनटेक भल्भमार्फत हावा भित्र तान्छ) र सङ्कुचित हुन्छ (नोजलमार्फत हावा बाहिर धकेल्छ)। इनटेक भल्भ सबैभन्दा महत्त्वपूर्ण भाग हो — छालाको फ्ल्याप जुन कक्ष फैलँदा खुल्छ र सङ्कुचित हुँदा बन्द हुन्छ, जसले हावा केवल एउटै दिशामा बग्ने सुनिश्चित गर्छ। यही सिद्धान्त हरेक पिस्टन पम्प, साइकल पम्प र दहन इन्जिनको इनटेक भल्भमा प्रयोग हुन्छ।
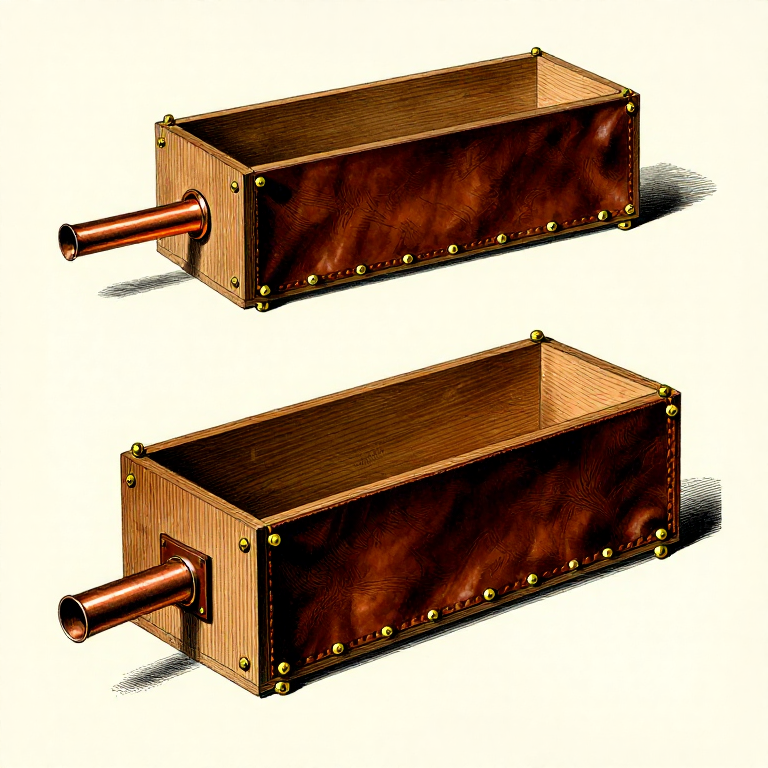
यो ब्लुप्रिन्टले एकल-कक्ष हिन्ज्ड बक्स ब्लोअरको निर्माण समेटेको छ — छालाको 'फोक्सो' द्वारा जोडिएका दुईवटा कडा काठका पाटी, फ्ल्याप भल्भ र तामाको नोजलसहित। यो मूलभूत प्रकार हो जहाँबाट सबै ठूला फोर्ज ब्लोअरहरू उत्पन्न हुन्छन्: डबल-एक्शन ग्रेट ब्लोअर भनेको बीचको पाटी साझा गर्ने यस्ता दुई कक्ष हुन्, जसमा एउटा भर्दा अर्को फुक्छ र निरन्तर हावा प्रवाह हुन्छ। यो एकल कक्ष बुझ्नुहोस् र तपाईंले आजसम्म बनेका हरेक ब्लोअरको इन्जिनियरिङ बुझ्नुहुन्छ।
यहाँ वर्णन गरिएको बक्स ब्लोअरले कम दबाबमा प्रति स्ट्रोक लगभग 15–25 लिटर हावा दिन्छ — सानो कोइला फोर्ज, पगाल्ने क्रुसिबल वा काँच भट्टीका लागि पर्याप्त। यो यस प्लेटफर्মका हरेक धातु कार्य, पगाल्ने र काँच बनाउने प्रक्रियासँग प्रत्यक्ष जोडिन्छ।
निर्देशनहरू
बेलोजको मेकानिक्स र एक-दिशात्मक भल्भ बुझ्नुहोस्
बेलोजको मेकानिक्स र एक-दिशात्मक भल्भ बुझ्नुहोस्
बेलोज सीलबन्द कक्षको विस्तार र संकुचनलाई पालैपालो गरेर काम गर्दछ। माथिल्लो पाटी उठाउँदा कक्षको आयतन बढ्छ, दबाब वायुमण्डलीय दबाबभन्दा तल झर्छ, र इनटेक भल्भ खुल्छ — हावा भित्र छिर्छ। माथिल्लो पाटी तल धकेल्दा दबाब बढ्छ, इनटेक भल्भ बन्द हुन्छ, र हावा अगाडिको नोजलमार्फत बाहिर धकेलिन्छ।
सबैभन्दा पुराना बेलोजहरू पट बेलोज (डिश बेलोज) थिए: ढीलो छालाको डायाफ्रामले ढाकिएको माटोको भाँडो, जसलाई हातले थिचेर चलाइन्थ्यो। लगभग BCE मा थेब्समा रहेका इजिप्टका चिहान चित्रहरूमा कामदारहरू जोडी पट बेलोजहरूमा पालैपालो खुट्टाले थिचेर चलाइरहेका देखिन्छन्। जोड्न मिल्ने बक्स बेलोज — छालाको एउटा छेउ भएका दुई पाटी — पछि देखा पर्यो र मध्यकाल र त्यसपछिसम्म युरोपेली फोर्ज बेलोजको मानक बन्यो। चिनियाँ बेलोज फरक बाटो लाग्यो: डबल-एक्टिङ पिस्टन बक्स बेलोज, जसले धकेल्ने र तान्ने दुवै स्ट्रोकमा हावा दिन्छ।
यहाँ वर्णन गरिएको एकल-कक्ष बक्स बेलोज मूल एकाइ हो। मध्य पाटी साझा गर्ने यस्ता दुईवटाले निरन्तर वायुप्रवाह भएको डबल-एक्सन ग्रेट बेलोज बनाउँछन् — हरेक परम्परागत लोहारको पसलमा देखिने प्रकार।
दुईवटा तख्ताहरूका लागि कडा काठ छान्नुहोस्
दुईवटा तख्ताहरूका लागि कडा काठ छान्नुहोस्
माथिल्लो र तल्लो तख्ताहरू (जसलाई 'leaves' भनिन्छ) बलियो, कडा र टेढिने (warping) विरुद्ध प्रतिरोधी हुनुपर्छ। ओक र एश आदर्श हुन् — दुवै घना, कडा छन् र बारम्बार दबाबमा चिरिनबाट बच्छन्। सफ्टवुड (पाइन, स्प्रुस) नचाहिने छ किनभने तिनीहरू धेरै सजिलै मोडिन्छन् र टयाक्स (tacks) राम्रोसँग समात्दैनन्। तख्ताहरू कम्तीमा 20 mm मोटा, लगभग 60 cm लामा र 25 cm चौडा हुनुपर्छ। क्वार्टरसअन (quartersawn) तख्ताहरूले टेढिने सबैभन्दा राम्रोसँग रोक्छन्।
दुवै तख्ताहरू काम गर्ने क्षेत्रमा समतल, सुक्खा र गाँठरहित हुनुपर्छ। गाँठाहरूले तनाव बिन्दुमा काठलाई कमजोर बनाउँछन् र हावा चुहिने खाली ठाउँ सिर्जना गर्छन्। कुनै ज्ञात-समतल सतहमा तख्ता राखेर समतलता जाँच गर्नुहोस् — कुनै पनि हल्लिने अवस्थाले अघि बढ्नु अघि प्लेनले हटाउनुपर्ने ट्विस्ट वा बो संकेत गर्छ।
यस चरणका सामग्री:
 सेतो फलाँटको फल्याक2 टुक्रा
बोर्डहरूलाई टेपर आकारमा चिन्ह लगाएर काट्नुहोस्
बोर्डहरूलाई टेपर आकारमा चिन्ह लगाएर काट्नुहोस्
दुवै बोर्डमा एउटै गरी चिन्ह लगाउनुहोस्: पछाडि (हिन्ज भाग) पूर्ण चौडाइ (25 cm), र अगाडि (नोज भाग) लगभग 8–10 cm सम्म सानो हुँदै जाने गरी। टेपरले वायुप्रवाहलाई नोजतर्फ केन्द्रित गर्छ, जसले निकास वेगलाई बढाउँछ। दुवै बोर्डमा एकैसाथ सीधा रूलर र पेन्सिलले टेपर रेखाहरूमा चिन्ह लगाउनुहोस् ताकि ती ठ्याक्कै मिलून्।
हाते आरीले टेपर रेखाहरूको साथ काट्नुहोस्। काटलाई सीधा र बोर्डको सतहसँग लम्ब राख्नुहोस् — कोणीय कटाइले बन्द हुँदा खाडल सिर्जना गर्छ। काटेपछि, दुवै बोर्डलाई एकमाथि अर्को राखेर जाँच गर्नुहोस्: किनाराहरू चारैतिर पूर्ण रूपमा मिल्नुपर्छ।
चाहिने औजार:
 हाते आरा
चमडा मोडिने ठाउँका किनारहरू गोलो बनाउनुहोस्
चमडा मोडिने ठाउँका किनारहरू गोलो बनाउनुहोस्
चमडाको लुङ्ग दुवै बोर्डका किनारहरू वरिपरि बेरिन्छ र चर्किएबिना चिल्लो रूपमा मोडिनुपर्छ। दुवै बोर्डका सबै बाहिरी किनारहरूलाई लगभग 5–8 mm त्रिज्यामा गोलो बनाउन लकडीको रास्प प्रयोग गर्नुहोस्। कुनाहरूमा विशेष ध्यान दिनुहोस् जहाँ टेपर पछाडिको किनारासँग मिल्छ — तीखा कुनाहरूले बारम्बार मोडिँदा चमडा चर्काउँछन्।
रास्प गरेपछि गोलो किनारहरूलाई चिल्लो बनाउन बालुवा घोक्नुहोस्। कुनै पनि खस्रो ठाउँ वा धारिलो टुक्राले चमडालाई घोटेर चाँडै बिग्रन सक्छ। प्रयोगको क्रममा चमडा हजारौं पटक मोडिन्छ — त्यसले छुने हरेक सतह चिल्लो हुनुपर्छ।
चाहिने औजार:
 काठको खस्रो रेती
अगाडिको किनारमा नोजल पोर्ट ड्रिल गर्नुहोस्
अगाडिको किनारमा नोजल पोर्ट ड्रिल गर्नुहोस्
तल्लो बोर्डको अगाडिको (साँघुरो) किनारको केन्द्र चिन्ह लगाउनुहोस्। तामाको नोजल ट्यूबको बाहिरी व्यास सँग मेल खाने गरी एउटा प्वाल ड्रिल गर्नुहोस् — सामान्यतया 20–25 mm। सफा, गोलो प्वालका लागि स्पेड बिट वा फोर्स्टनर बिट प्रयोग गर्नुहोस्। बाहिरी सतहबाट भित्रतिर ड्रिल गर्नुहोस्, ड्रिललाई किनारासँग लम्ब राख्दै। प्वाल बोर्डको मोटाइभर पूर्ण रूपमा आरपार हुनुपर्छ।
यदि नोजल ट्यूब प्वालभन्दा अलिकति सानो छ भने यो ठीक छ — यसलाई पिच वा गुँदले सील गरिनेछ। यदि ठूलो छ भने, गोलो रास्पले प्वाल सावधानीपूर्वक ठूलो बनाउनुहोस्। फिट कसिलो हुनुपर्छ तर यति कस्सिनु हुँदैन कि ट्यूब हाल्दा काठ चिरियोस्।
चाहिने औजार:
 बेल्चा-बिट सेटकाठको खस्रो रेती
तামाको नोजल ट्युब फिट गर्नुहोस्
तামाको नोजल ट्युब फिट गर्नुहोस्
ड्रिल गरिएको पोर्टभित्र तामाको ट्युब (लगभग २० mm बाहिरी व्यास, १५–२० cm लामो) घुसाउनुहोस्। नोजलका लागि तामा आदर्श हो किनभने यसले काठबाट तातो टाढा लैजान्छ, क्षय प्रतिरोध गर्छ, र हावाको प्रवाह तोक्न मोड्न सकिन्छ। ट्युबलाई यसरी धकेल्नुहोस् कि बेलोज कक्षभित्र लगभग ३–४ cm निस्कियोस् र भट्टी तर्फ बाहिर लगभग १०–१५ cm फैलियोस्।
ट्युब पाटोबाट गुज्रिने ठाउँको वरिपरि पाइन पिच ग्लु वा काठको ग्लु र भुस/धुलोको मिश्रण प्रयोग गरेर सील गर्नुहोस्। यो जोड हावा नछिर्ने हुनुपर्छ — यहाँको कुनै पनि चुहावटले भट्टीमा पुग्ने दबाब घटाउँछ। अघि बढ्नु अघि सिलेन्ट पूर्ण रूपमा सुक्न दिनुहोस्।
यस चरणका सामग्री:
 तामाको नली1 टुक्रा
 सल्लाको अलकत्राको टाँस1 टुक्रा
तल बोर्डमा इनटेक भल्भको प्वाल काट्नुहोस्
तल बोर्डमा इनटेक भल्भको प्वाल काट्नुहोस्
इनटेक भल्भले बेलोज खुल्दा कक्षमा हावा प्रवेश गराउँछ र संकुचित हुँदा बन्द भई सिल हुन्छ। तल बोर्डमा लगभग 5 cm × 3 cm आकारको आयताकार प्वाल चिन्ह लगाउनुहोस्, जुन पछाडिको (चौडा छेउ) तर्फबाट लगभग एक-तिहाई दूरीमा राख्नुहोस्। यो स्थानले भल्भ अधिकतम आयतन परिवर्तन हुने क्षेत्रमा रहन्छ, जहाँ सक्सन सबैभन्दा बलियो हुन्छ।
एउटा कुनामा सुरुवाती प्वाल ड्रिल गर्नुहोस्, त्यसपछि छिनी र मुंगुरोले आयत काट्नुहोस्। किनारा सफा र वर्गाकार राख्नुहोस् — छालाको फ्ल्याप भल्भ वरिपरिको काठमा समतल सिल हुनुपर्छ। कुनै पनि बुरर हटाउन भित्रपट्टिका किनारा रेती वा स्यान्डपेपरले चिल्लो बनाउनुहोस्।
चाहिने औजार:
 काठका छिनोको सेट
 काठको मुङ्ग्रो
 ड्रिल टुप्पाको सेट
चमडाको फ्ल्याप भल्भ बनाउनुहोस्
चमडाको फ्ल्याप भल्भ बनाउनुहोस्
मोटो चमडाको एउटा टुक्रा (वनस्पति-ट्यान गरिएको, 2–3 mm तौल) लगभग 7 cm × 5 cm काट्नुहोस् — इनटेक प्वाललाई सबै किनारबाट कम्तीमा 1 cm ढाक्न पर्याप्त ठूलो। यो टुक्रा एकतर्फी भल्भ हो: दबाबमा काठमा सपाट रूपमा सिल गर्न पर्याप्त कडा हुनुपर्छ तर सक्शन लगाउँदा खुल्न पर्याप्त लचिलो हुनुपर्छ।
चमडाको अगाडिको किनारा (पहिले उठ्ने किनारा) लाई चक्कुले पातलो पारेर बेभल गर्नुहोस्। यसले हल्का सक्शनमा भल्भ सजिलै खुल्न मद्दत गर्छ। हिन्ज किनारा (जहाँ यो बोर्डमा जोडिन्छ) बलका लागि पूर्ण मोटाइमा रहनुपर्छ।
यस चरणका सामग्री:
 वनस्पतिले पकाइएको छाला1 टुक्रा
वल्भ फ्ल्याप तलको बोर्डको भित्री भागमा जोड्नुहोस्
वल्भ फ्ल्याप तलको बोर्डको भित्री भागमा जोड्नुहोस्
चमडाको फ्ल्याप तलको बोर्डको भित्री सतहमा रहेको इनटेक होलमाथि राख्नुहोस् (माथि फर्केको पक्ष, च्याम्बरतिर)। फ्ल्याप केवल एउटा किनारमा मात्र जोड्नु पर्छ — धौंजोको पछाडि सबैभन्दा नजिकको किनारमा। यो हिन्ज किनारा स्थिर गर्न दुई वा तीनवटा साना टयाक वा तामाका कीला प्रयोग गर्नुहोस्। बाँकी तीन किनारा स्वतन्त्र रूपमा झुण्डिनुपर्छ ताकि फ्ल्याप उठ्न सकोस्।
वल्भ परीक्षण गर्नुहोस्: तलबाट इनटेक होलमा बिस्तारै फुक्नुहोस् — फ्ल्याप सजिलै उठ्नुपर्छ र हावा बग्नुपर्छ। अब माथिबाट चुस्नुहोस् — फ्ल्याप काठमा समतल रूपमा टाँसिनुपर्छ र हावाको प्रवाह रोक्नुपर्छ। यदि वल्भ सिल हुँदैन भने, चमडा धेरै कडा हुन सक्छ वा होल वरिपरिको काठको सतह धेरै खस्रो हुन सक्छ। सिल गर्ने सतह घोटेर फेरि प्रयास गर्नुहोस्।
यस चरणका सामग्री:
 गद्दीका किलाको मिश्रित सङ्ग्रह1 प्याक
चाहिने औजार:
 सानो हथौडा
साइड वालहरूका लागि छाला काट्नुहोस्
साइड वालहरूका लागि छाला काट्नुहोस्
छालाको 'लङ' एउटा निरन्तर पट्टी हो जसले माथि र तल्लो बोर्डहरूका किनाराहरू जोड्छ, र विस्तार गर्न मिल्ने साइड वालहरू बनाउँछ। दुई टेपर्ड छेउ र पछाडिको किनाराको साथमा बोर्डको कुल परिधि नाप्नुहोस् (अगाडि/नोजल किनारा बाहेक जहाँ बोर्डहरू नजिक आउँछन्)। प्रत्येक छेउमा 3 cm ओभरल्याप थप्नुहोस्।
यो लम्बाइको वनस्पति-ट्यान गरिएको छालाको पट्टी काट्नुहोस्, लगभग 12–15 cm चौडा। चौडाइले बेलोजको अधिकतम खुला भाग निर्धारण गर्छ — जब बोर्डहरू अलग गरिन्छन्, छालाले सबैभन्दा चौडा बिन्दु (पछाडि) मा लगभग 10–15 cm खाली ठाउँ दिनुपर्छ। धेरै साँगुरो भए बेलोजले पर्याप्त हावा तान्न सक्दैन; धेरै चौडा भए छाला बटारिन्छ र असमान रूपमा फोल्ड हुन्छ।
यस चरणका सामग्री:
वनस्पतिले पकाइएको छाला1 टुक्राचम्रालाई लचिलो बनाउन यसलाई भिजाउनुहोस्
चम्रालाई लचिलो बनाउन यसलाई भिजाउनुहोस्
छालाको पट्टीलाई 15–20 मिनेटसम्म सफा पानीमा डुबाउनुहोस्। भेजिटेबल-ट्यान्ड छालाले पानी सोस्छ र नरम तथा लचिलो हुन्छ — बोर्डका किनारहरूमा मोड्न र ठाउँमा टैक गर्न धेरै सजिलो हुन्छ। 30 मिनेटभन्दा बढी धेरै नभिजाउनुहोस्, किनभने छाला धेरै ढिलो हुन्छ र असमान रूपमा तन्किन्छ।
छाला एकनासले गाढा र लचिलो भएपछि यसलाई निकाल्नुहोस्। यो तपाईंको हातमा बिना फर्कने गरी झुल्नुपर्छ। छाला भिजेपछि छिटो काम गर्नुहोस् — सुक्न र कडा हुन थाल्नु अघि तपाईंसँग लगभग 30–45 मिनेट हुन्छ। अर्को चरण सुरु गर्नु अघि सबै उपकरण र टैकहरू तयार राख्नुहोस्।
तल्लो बोर्डमा छाला टेक गर्नुहोस्
तल्लो बोर्डमा छाला टेक गर्नुहोस्
तल्लो बोर्डलाई भित्री सतह (भल्भ पट्टी) माथि फर्काएर समतल राख्नुहोस्। भित्र बोर्डको किनारामा लगभग 2 cm ओभरल्याप गर्दै भिजेको छालाको पट्टी एउटा खैरो पारिएको छेउमा राख्नुहोस्। अगाडिबाट (नोजल छेउबाट) सुरु गरेर पछाडितिर काम गर्नुहोस्, लगभग 2 cm अन्तरालमा छालाभरि काठमा अपहोल्स्ट्री ट्याक्स ठोक्दै।
पछाडिको किनाराको वरिपरि र अर्को खैरो पारिएको छेउतिर जारी राख्नुहोस्। छालालाई तन्किएको तर नतन्किएको राख्नुहोस् — बेलोज बन्द हुँदा मोड्न यसमा ढिलाइ चाहिन्छ। प्रत्येक ट्याक अघि छालालाई काठमा समतल थिचेर गोलो किनारामा चिल्लो रूपमा तान्नुहोस्। ट्याकहरूको रेखा सीधा र एकनास हुनुपर्छ, बोर्डको किनाराबाट लगभग 1.5 cm टाढा।
यस चरणका सामग्री:
गद्दीका किलाको मिश्रित सङ्ग्रह1 प्याकचाहिने औजार:
सानो हथौडाछालालाई माथिल्लो पाटामा टाँस्नुहोस्
छालालाई माथिल्लो पाटामा टाँस्नुहोस्
माथिल्लो पाटालाई तलको पाटामा ठीकसँग मिलाएर राख्नुहोस्। छालाको पट्टीको खुला किनारालाई माथिल्लो पाटाको किनारामाथि मोडेर लैजानुहोस्, र माथिल्लो पाटाको भित्री भागमा लगभग 2 cm ओभरल्याप गर्नुहोस्। तलको पाटामा जस्तै दूरी र प्रविधि प्रयोग गरेर ठाउँमा टाँस्नुहोस्।
हावा नछिर्ने बनाउनका लागि यो सबैभन्दा महत्त्वपूर्ण चरण हो। छालाले दुवै पाटाको वरिपरि कुनै खाली ठाउँ, खुम्चिएको भाग वा मोडिएको भाग नभई हावा चुहिनबाट रोक्ने चिल्लो र निरन्तर सिल बनाउनुपर्छ। परिधिको वरिपरि बिस्तारै काम गर्नुहोस् र अर्को भागमा जानु अघि हरेक टाँसमा छाला समथर रहेको जाँच गर्नुहोस्। यदि कुनै भाग खुम्चियो भने, अन्तिम केही टाँस निकाल्नुहोस्, छाला चिल्लो पार्नुहोस्, र फेरि टाँस्नुहोस्।
चाहिने औजार:
सानो हथौडासिम्बाको अगाडिको किनारा जहाँ पाटीहरू भेट्छन् त्यहाँ सील गर्नुहोस्
सिम्बाको अगाडिको किनारा जहाँ पाटीहरू भेट्छन् त्यहाँ सील गर्नुहोस्
अगाडि (नोजल छेउमा), दुवै पाटीहरू एकअर्कासँग नजिक बन्द हुनुपर्छ, र तामाको नोजल ट्यूब तिनीहरूबीचबाट गुज्रनुपर्छ। छालाले अगाडिको किनारालाई बेर्नु हुँदैन — बरु, यहाँ पाटीहरू अनुहार-देखि-अनुहार बन्द हुन्छन्। यदि अगाडि पाटीहरूबीच खाली ठाउँ छ भने, एउटा पातलो छालाको पट्टी काटेर जोडको साथ ग्यास्केटको रूपमा टाँस्नुहोस्।
पाटीहरू भेट्ने सम्पूर्ण अगाडिको किनारमा पाइन पिच गोंद वा काठको गोंद लगाउनुहोस्। यो जोड हावा नछिर्ने हुनुपर्छ — नोजल छेउमा कुनै पनि चुहावटले फोर्जमा पठाइने दबाब सिधै घटाउँछ। परीक्षण गर्नु अघि गोंद सुक्न दिनुहोस्।
यस चरणका सामग्री:
 काठको गोन्द
पछाडिको किनारमा छाला हिन्ज जोड्नुहोस्
पछाडिको किनारमा छाला हिन्ज जोड्नुहोस्
पछाडिको किनारा (चौडा भाग) ले दुई बोर्डहरू घुम्ने हिन्जको काम गर्छ। लगभग 25 cm × 8 cm को बाक्लो छालाको टुक्रा काट्नुहोस्। यसलाई लम्बाइमा मोडेर एउटा आधा भाग माथिल्लो बोर्डमा र अर्को आधा भाग तलको बोर्डमा पछाडिको किनारभरि टाँक्सहरूले जोड्नुहोस्, जसले निरन्तर छाला हिन्ज बनाउँछ।
हिन्ज बलियो हुनुपर्छ — यसले प्रत्येक स्ट्रोकको पूर्ण दबाब सहन्छ। नजिक-नजिक राखिएका टाँक्सहरू (1 cm फरकमा) प्रयोग गर्नुहोस् र छाला च्यात्रिन नदिन पर्याप्त बाक्लो भएको सुनिश्चित गर्नुहोस्। हिन्ज बिन्दुमा छालाको दोहोरो तह थप टिकाउपन दिन्छ। यो हिन्ज हावा सील गर्ने भागको पनि हिस्सा हो, त्यसैले यसको लम्बाइभर कुनै पनि खाली ठाउँ नहोस्।
यस चरणका सामग्री:
वनस्पतिले पकाइएको छाला1 टुक्राचाहिने औजार:
सानो हथौडाएउटा ह्यान्डल माथिल्लो बोर्डमा जडान गर्नुहोस्
एउटा ह्यान्डल माथिल्लो बोर्डमा जडान गर्नुहोस्
माथिल्लो बोर्डको माथिल्लो सतहमा, पछाडिबाट लगभग एक-तिहाई दूरीमा काठको ह्यान्डल जडान गर्नुहोस्। बाँगिएको हाँगा वा हातले समात्ने खाँचो भएको आयताकार ब्लकबाट बनेको सरल D-आकारको ह्यान्डल दुवै उपयुक्त छन्। बेलोजभित्रबाट माथितिर बोर्ड हुँदै ह्यान्डलमा पेच वा बोल्ट कसेर फिक्स गर्नुहोस् — चेम्बरभित्र फास्टनरका टाउका निस्कन नदिनुहोस्, नत्र तिनले छालालाई अड्काउन सक्छन्।
ह्यान्डलको स्थितिले सञ्चालनको लिभरेज निर्धारण गर्छ। हिन्जको (पछाडिको) धेरै नजिक भयो भने प्रत्येक चालमा धेरै बल चाहिन्छ। नोजल (अगाडि) को धेरै नजिक भयो भने चाल छोटो हुन्छ र हावाको विस्थापन कम हुन्छ। पछाडिबाट एक-तिहाई दूरीले प्रत्येक चालमा बल र आयतनको राम्रो सन्तुलन दिन्छ।
चाहिने औजार:
हाते आराड्रिल टुप्पाको सेटजोर सबै जोर्नीहरू सिल गरी निको हुन दिनुहोस्
जोर सबै जोर्नीहरू सिल गरी निको हुन दिनुहोस्
छाला र काठ मिल्ने हरेक जोर्नी निरीक्षण गर्नुहोस्। सबै ट्याक रेखाहरू र हिन्ज जोर्नीमा पाइन पिच ग्लु वा बीउमहौली-र-पिच मिश्रण लगाउनुहोस्। साइड छाला हिन्ज छालासँग मिल्ने कुनाहरूमा विशेष ध्यान दिनुहोस् — यी जंक्शनहरू सबैभन्दा सामान्य चुहावट बिन्दुहरू हुन्।
पाइन पिचले दोहोरो उद्देश्य पूरा गर्छ: यसले हावाको चुहावट रोक्छ र छालालाई पानीरोधी बनाउँछ, जसले यसको कार्य आयु बढाउँछ। परीक्षण गर्नु अघि कम्तीमा 4–6 घण्टा सिलान्टलाई निको हुन दिनुहोस्। यसको सट्टा हाइड ग्लु प्रयोग गर्दा रातभर निको हुन दिनुहोस्।
यस चरणका सामग्री:
सल्लाको अलकत्राको टाँसबेलोजको हावा प्रवाह परीक्षण गर्नुहोस् र चुहावट मर्मत गर्नुहोस्
बेलोजको हावा प्रवाह परीक्षण गर्नुहोस् र चुहावट मर्मत गर्नुहोस्
नोजलको खुल्ला भागलाई आफ्नो हत्केलामा राख्नुहोस् र ह्यान्डल धेरै पटक पम्प गर्नुहोस्। प्रत्येक तलतिर धक्कामा तपाईंले हत्केलामा बलियो, धड्कने हावाको दबाब महसुस गर्नुपर्छ, र माथिल्लो पाटी माथितिर जाँदा सजिलै फर्केर आउनुपर्छ किनभने इनटेक भल्भले ताजा हावा तान्छ। यदि दबाब कमजोर लाग्छ भने, सिमहरूमा सुसाउने आवाज सुन्नुहोस् — यसले थप सिलिङ आवश्यक पर्ने हावा चुहावटलाई संकेत गर्छ।
इनटेक भल्भलाई स्वतन्त्र रूपमा परीक्षण गर्नुहोस्: नोजललाई आफ्नो हत्केलाले ढाक्नुहोस् र माथिल्लो पाटी उठाउनुहोस्। भल्भ नरम क्लिकसहित खुल्नुपर्छ र हावा सुनिने गरी भित्र पस्नुपर्छ। माथिल्लो पाटी छोड्नुहोस् — फसेको हावा नोजलबाट बाहिर धकेलिँदा यो आफ्नो तौलले तल खस्नुपर्छ, जसले इनटेक भल्भ राम्रोसँग बन्द भएको पुष्टि गर्छ। यदि पाटी धेरै ढिलो खस्छ भने, भल्भ चुहिरहेको वा खुल्ला अड्किएको हो। यस आकारको राम्रोसँग बनाइएको बेलोजले प्रति धक्का लगभग १५–२५ लिटर हावा दिन्छ — सानो चारकोल फोर्जलाई वेल्डिङ तापक्रममा पुर्याउन पर्याप्त।
फोर्ज वा भट्टीमा जडान गर्नुहोस्
फोर्ज वा भट्टीमा जडान गर्नुहोस्
धौंजोलाई फोर्ज वा भट्टीको छेउमा राख्नुहोस्, जसमा तामाको नोजल ट्युब टुयेर खुला भाग (आगोको आधारमा रहेको हावा प्रवेश गर्ने ठाउँ) भित्र हालिएको होस्। नोजल कोइलाको तहतिर अलिकति तल फर्केको हुनुपर्छ — तलबाट प्रवेश गर्ने हावा इन्धनभित्रबाट माथि उठ्छ र प्रवेश बिन्दुको ठीक माथि सबभन्दा तातो क्षेत्र बनाउँछ। यदि नोजल टुयेरसम्म पुग्न धेरै छोटो छ भने, घर्षण फिटले जोडिएको वा तारले बेरिएको थप तामाको ट्युबले यसलाई लम्ब्याउनुहोस्।
एकनासो लयमा पम्प गर्न सुरु गर्नुहोस्: प्रत्येक 2–3 सेकेन्डमा एउटा पूर्ण स्ट्रोक। आगोले तुरुन्तै प्रतिक्रिया दिनुपर्छ — ब्लास्ट क्षेत्रमा रहेको कोइला केही स्ट्रोकभित्रै मधुरो रातोबाट चम्किलो सुन्तला र त्यसपछि पहेँलो-सेतोमा चम्कन्छ। जहाँ आवश्यक छ त्यहाँ सबभन्दा तातो क्षेत्र केन्द्रित गर्न नोजलको कोण र गहिराइ मिलाउनुहोस्। तपाईंले त्यो उपकरण बनाउनुभएको छ जसले कांस्य युग, फलाम युग र धातुकर्मका हरेक प्रगतिलाई सम्भव बनायो — बलपूर्वक दिइएको हावाले क्याम्पफायरलाई भट्टीमा परिणत गर्छ।
सामग्री
6- 2 टुक्राप्लेसहोल्डर
- 1 टुक्राप्लेसहोल्डर
- 1 टुक्राप्लेसहोल्डर
- 1 टुक्राप्लेसहोल्डर
- प्लेसहोल्डर
- 1 टुक्राप्लेसहोल्डर
जोडिएका खाकाका सामग्री
Alloying Bronze (Cu + Sn) — The Bronze Age Begins
Forge द्वारा
धातु काम

Building a Bloomery & Smelting Iron — The Iron Age
Forge द्वारा
धातु काम
Building a Clay Kiln — The First Furnace
Forge द्वारा
धातु काम
Smelting Copper from Malachite — From Green Ore to Red Metal
Peter द्वारा
धातु काम

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter द्वारा
धातु काम
यो खाकाले बनाउँछ
सम्बन्धित ब्लुप्रिन्ट
यी ब्लुप्रिन्टहरूले ज्ञान साझा गर्छन् — प्रविधि, सामग्री वा सिद्धान्त

Making Soda-Lime Glass from Raw Materials
Mary द्वारा
काँच काम

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
Forge द्वारा
धातु काम

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
Mary द्वारा
धातु काम

Alloying Steel from Iron and Carbon — The Metal That Built the Modern World
Mary द्वारा
धातु काम
Making Black Powder from Saltpeter, Sulfur, and Charcoal — The Mixture That Changed the World
Charlie द्वारा
हतियार
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter द्वारा
धातु काम

Smelting Bog Iron in a Bloomery Furnace — From Ore to Wrought Iron
Forge द्वारा
धातु काम
CC0 सार्वजनिक डोमेन
यो ब्लुप्रिन्ट CC0 अन्तर्गत जारी गरिएको छ। तपाईं अनुमति नसोधी प्रतिलिपि, परिमार्जन, वितरण र प्रयोग गर्न सक्नुहुन्छ।
ब्लुप्रिन्ट मार्फत उत्पादनहरू किनेर सिर्जनाकर्तालाई सहयोग गर्नुहोस् सिर्जनाकर्ता कमिसन विक्रेताले तोकेको, वा यो ब्लुप्रिन्टको नयाँ संस्करण बनाउनुहोस् र आम्दानी बाँड्न आफ्नो ब्लुप्रिन्टमा जडानको रूपमा समावेश गर्नुहोस्।