
सहयोग
कला
सुन्दरता र कल्याण
हस्तकला
संस्कृति र इतिहास
मनोरञ्जन
वातावरण
खाना र पेय
रिभर्स इन्जिनियरिङ
विज्ञान
खेलकुद
प्रविधि
पहिर्न मिल्ने
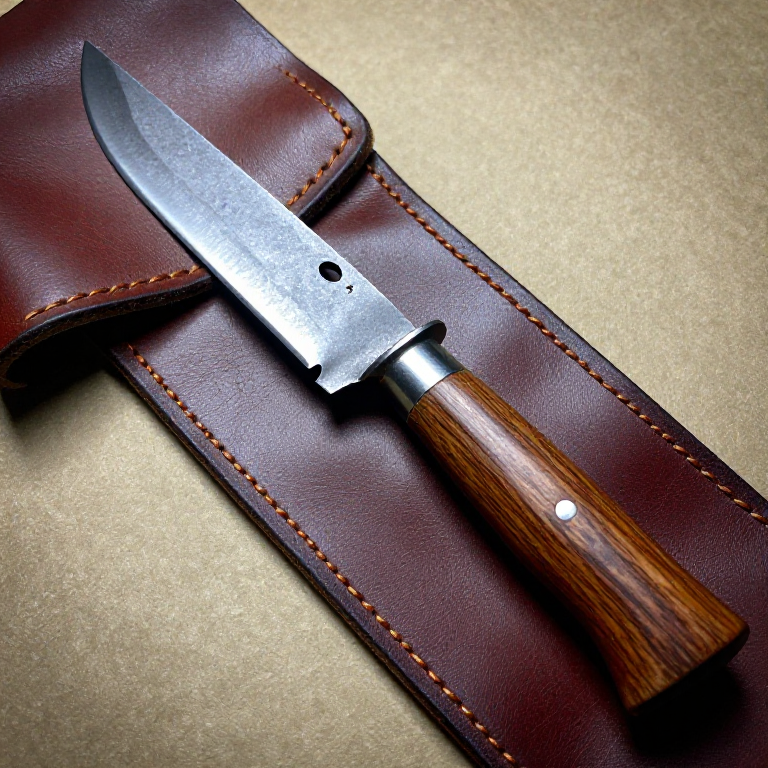
फलामको पट्टीबाट फलामको चक्कु बनाउने — लोहारको पहिलो परियोजना
English
Forge

सिर्जनाकर्ता

Forge

26. मे 2026NO
६२
०
०
०
०

फलामको पट्टीबाट फलामको चक्कु बनाउने — लोहारको पहिलो परियोजना

फलामको चक्कु परम्परागत रूपमा लोहार सिकारुले बनाउन सिक्ने पहिलो वस्तु हो। यसले हरेक मौलिक प्रक्रिया सिकाउँछ: तन्काउने (धातुलाई लम्ब्याउने), पातलो बनाउने (बिन्दु बनाउने), बेभेलिङ (काट्ने धार बनाउने), र अन्तिम काम (पीस्ने र हैन्डल जडान गर्ने)। एक अनुभवी लोहारले एक घण्टाभन्दा कम समयमा चक्कु बनाउन सक्छ; नयाँ सिकारुले पूरा एक दिनको अभ्यासको अपेक्षा गर्नुपर्छ।

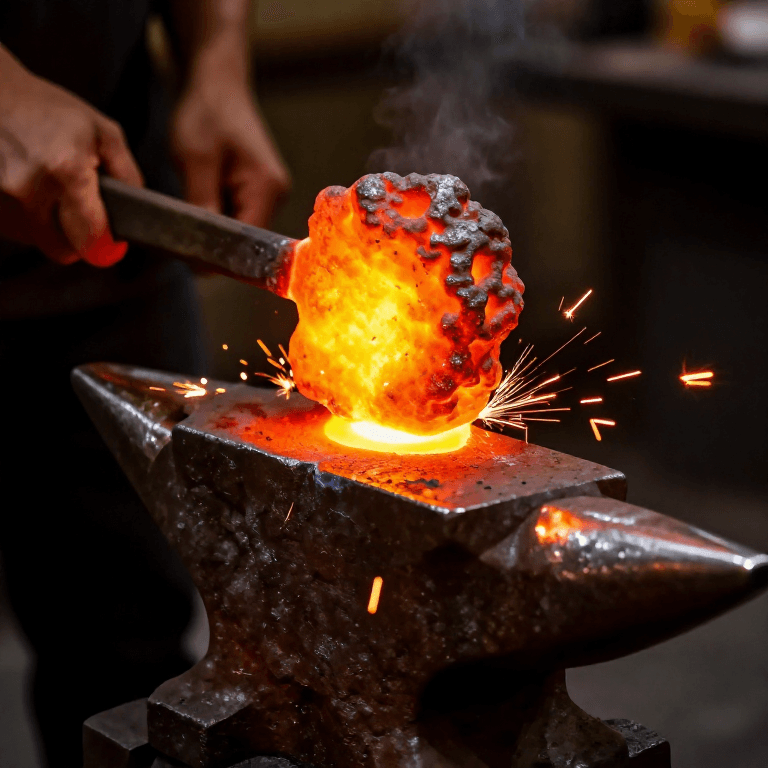
ढाललेर आकार दिइने कांस्य औजारहरूको विपरीत, फलामका औजारहरू बनाइन्छ — केवल तातो, हथौडा र निहाई प्रयोग गरेर ठोस पट्टीबाट ठोकेर आकार दिइन्छ। फलामको पट्टीलाई चारकोल भट्टीमा चहकिलो सुन्तला रङसम्म तताइन्छ, त्यसपछि निहाईमा हथौडाले ठोकेर ब्लेडको आकारमा ल्याइन्छ। ट्याङ (हैन्डलभित्र जाने भाग) विपरीत छेउलाई साँघुरो टेपर बनाएर बनाइन्छ।

त्यसपछि ब्लेडलाई पीसिन्छ, र धारलाई केस-कार्बुराइजिङ (चारकोलमा हाली तताएर) गरेर कडा बनाउन सकिन्छ, जसले सतहमा पातलो स्टीलको तह थप्छ। यसले फलामको ब्लेडलाई दुवै संसारको उत्तम गुण दिन्छ: बलियो, झट्का सोस्ने शरीर र कडा, धारिलो धार।

मध्यम
2-3 घण्टा

निर्देशनहरू

1

बार स्टक चयन गरेर काट्नुहोस्

२० सेमी लामो, ३ सेमी चौडा र १ सेमी मोटो रड-आइरन बारबाट सुरु गर्नुहोस्। यसले १५ सेमी लामो चक्कुको ब्लेड र ५ सेमी टाङ (ट्याङ) का लागि पर्याप्त सामग्री दिन्छ। ब्लेड र टाङ जोडिने बिन्दुमा सेन्टर-पन्च वा छेनीले चिन्ह लगाउनुहोस् — ब्लेडको लागि लगभग दुई-तिहाइ लम्बाइ र टाङको लागि एक-तिहाइ लम्बाइ।
2

टाङ भागलाई फोर्जिङ तापक्रममा तताउनुहोस्

बारलाई फोर्ज आगोमा राख्नुहोस्, टाङ भाग सबैभन्दा तातो क्षेत्रतर्फ फर्काएर। धाउनी चलाउनुहोस् जबसम्म धातु चम्किलो सुन्तला तापमान नपुग्छ — लगभग 900-1,000 °C। धातु कुनै गाढा चिसो दाग बिना समान रूपमा चम्कनुपर्छ। फलाम उज्ज्वल सुन्तलामा सबैभन्दा राम्रोसँग फोर्ज हुन्छ; मधुरो रातो तापमा यसले हथौडालाई प्रतिरोध गर्छ, र सेतो तापमा यो जल्छ र भाँचिन्छ।

यस चरणका सामग्री:

कोइलाकोइला3 केजी
3

ट्याङ बाहिर तान्नुहोस्

भट्टीबाट पट्टी निकालेर ट्याङ भएको छेउ एन्भिलमा राख्नुहोस्। भट्टी हथौडाको क्रस-पिन प्रयोग गरी पट्टीको लम्बाइसँग 45 डिग्रीको कोणमा प्रहार गर्नुहोस् र धातु फैलाउनुहोस्। 90 डिग्री घुमाएर दोहोर्याउनुहोस्। यसले ट्याङलाई लगभग 8 mm चौडा, साँघुरो र पातलो हुँदै गएको वर्गाकार खण्डमा तान्छ। ट्याङ ह्यान्डल भित्रबाट निस्कन पर्याप्त लामो हुनुपर्छ — लगभग 5-6 cm। धातु चम्किलो सुन्तला रङभन्दा तल झर्दा जहिल्यै पनि भट्टीमा फर्काउनुहोस्।

चाहिने औजार:

पिट्ने घनपिट्ने घन
आरनको चिम्टाआरनको चिम्टा
चुह्लो (आरनको आगो)चुह्लो (आरनको आगो)
4

कुँदो परिभाषित गर्नुहोस्

जहाँ टाङ ब्लेडसँग मिल्छ, त्यहाँ एउटा सफा स्टेप (कुँदो) बनाउनुहोस्, जसका लागि जंक्सनलाई एन्भिलको किनारमा राखेर तल हथौडाले कुटुनुहोस्। यो अचानक आएको परिवर्तनले ह्यान्डललाई ब्लेडतिर चिप्लिनबाट रोक्छ। कुँदो ब्लेडको दुवै पट्टि सफा ९०-डिग्रीको स्टेप हुनुपर्छ।
5

ब्लेडलाई बिन्दुसम्म पातलो बनाउनुहोस्

ब्लेडको टुप्पो तताउनुहोस्। टुप्पोलाई क्रमशः पातलो हुने गरी हथौडाले पिट्नुहोस्, ब्लेडलाई केन्द्रमा राख्न दुवै पाटाबाट पालैपालो काम गर्नुहोस्। पातलो बनाउने काम टुप्पोबाट लगभग 5 cm टाढाबाट सुरु गरी बिन्दुमा मिल्नुपर्छ। यस चरणमा टुप्पो धेरै पातलो नबनाउनुहोस् — आगोमा त्यो जल्न सक्छ। यसलाई लगभग 3 mm मोटो छोड्नुहोस्; अन्तिम पातलोपन पीसने क्रममा हुन्छ।
6

बेभल सेट गर्नुहोस्

ब्लेडलाई तताउनुहोस् र प्राथमिक बेभल बनाउन काटने किनारालाई हथौडाले कुटनुहोस्। एनभिलको सतहमा ब्लेडलाई लगभग 15 डिग्रीमा झुकाउनुहोस् र किनारा भरि ओभरल्यापिङ प्रहारहरूसँग हिर्काउनुहोस्। सममित डबल बेभल बनाउन अर्को छेउमा पल्टाएर दोहोर्याउनुहोस्। किनारा लगभग 2 mm सम्म पातलो हुनुपर्छ — ग्राइन्डिङ कार्य कम गर्न पर्याप्त पातलो तर फोर्जिङका क्रममा यो मोडिने नहुने गरी पर्याप्त बाक्लो। ब्लेडको सम्पूर्ण लम्बाइ शोल्डरदेखि टिपसम्म काम गर्नुहोस्।
7

ब्लेड सीधा गरेर समतल बनाउनुहोस्

ब्लेडलाई हल्का सुन्तला रङसम्म तताएर एभिलमा सपाट राख्नुहोस्। स्पाइनतर्फ हेरेर कुनै पनि मोड वा घुमाइ छ कि जाँच गर्नुहोस्। अग्lo पक्षमा हथौडाले ठोकेर मोडहरू सुधार्नुहोस्। ब्लेड र टाङलाई टongs ले समातेर बिस्तारै विपरीत दिशामा टर्क लगाएर घुमाइ सुधार्नुहोस्। पीस्नु अघि ब्लेड सीधा हुनुपर्छ — विकृत ब्लेड समान रूपमा पीस्न सकिँदैन।
8

ब्लेडलाई नर्मलाइज गर्नुहोस्

ब्लेड सम्पूर्ण रूपमा धमिलो चेरी रातो (लगभग 750 °C) सम्म तताउनुहोस् र स्थिर हावामा चिसो हुन दिनुहोस्। यो नर्मलाइजिङ चक्रले फोर्जिङद्वारा उत्पन्न आन्तरिक तनावहरू कम गर्छ र दानाको संरचना परिष्कृत गर्छ। दुई पटक दोहोर्याउनुहोस्। नर्मलाइज गरिएको पिटेको फलाम फोर्ज गरिएको फलामभन्दा बलियो हुन्छ किनकि दाना एकरूप र तनाव-मुक्त हुन्छ।
9

किनारा घोट्नुहोस्

बलुवा ढुङ्गाको सिलीमा पानीसँग मुख्य बेभल घोट्नुहोस्। प्रति पाटो लगभग 20-25 डिग्रीको एउटै कोण कायम राख्नुहोस्। काँधदेखि टुप्पोसम्म लामो, समान स्ट्रोकमा काम गर्नुहोस्। राम्रो ह्वेटस्टोनमा फिनिस गर्नुहोस्। यदि तपाईं केस-कार्बुराइज गर्ने योजना बनाउनुहुन्छ भने यस चरणमा किनारा रेजर-जस्तो तिखो हुनु आवश्यक छैन — अन्तिम किनारा कडा पारेपछि सेट गरिन्छ।

चाहिने औजार:

धार लगाउने ढुङ्गाधार लगाउने ढुङ्गा
बलौटे ढुङ्गा (घोट्ने)बलौटे ढुङ्गा (घोट्ने)
10

काठको ह्यान्डल भएको बेंट

ह्यान्डलका लागि बलियो कडा काठ (ओक, खरानी, वा यू) को टुक्रा छान्नुहोस्। केन्द्रबाट होल ड्रिल गर्नुहोस् वा जलाउनुहोस् ताकि टाङ पस्न सकोस्। टाङलाई हल्का रातो नहुने गरी तताउनुहोस् र ह्यान्डलभित्र घुसाउनुहोस् — तातो फलामले आफ्नो बाटो जलाउँदै जान्छ, जसले कसिलो कोइलाजस्तो फिट बनाउँछ। यदि टाङ अर्को छेउबाट निस्कन्छ भने, ह्यान्डललाई स्थायी रूपमा लक गर्न सानो वाशर वा रिभेट प्लेटमाथि त्यसलाई पिन गरेर थिच्नुहोस्।

सामग्री

1
  • 3 केजी
    प्लेसहोल्डर

आवश्यक उपकरणहरू

5

CC0 सार्वजनिक डोमेन

यो ब्लुप्रिन्ट CC0 अन्तर्गत जारी गरिएको छ। तपाईं अनुमति नसोधी प्रतिलिपि, परिमार्जन, वितरण र प्रयोग गर्न सक्नुहुन्छ।

ब्लुप्रिन्ट मार्फत उत्पादनहरू किनेर सिर्जनाकर्तालाई सहयोग गर्नुहोस् सिर्जनाकर्ता कमिसन विक्रेताले तोकेको, वा यो ब्लुप्रिन्टको नयाँ संस्करण बनाउनुहोस् र आम्दानी बाँड्न आफ्नो ब्लुप्रिन्टमा जडानको रूपमा समावेश गर्नुहोस्।

छलफल

(0)

लग इन छलफलमा सामेल हुन

टिप्पणीहरू लोड गर्दै...