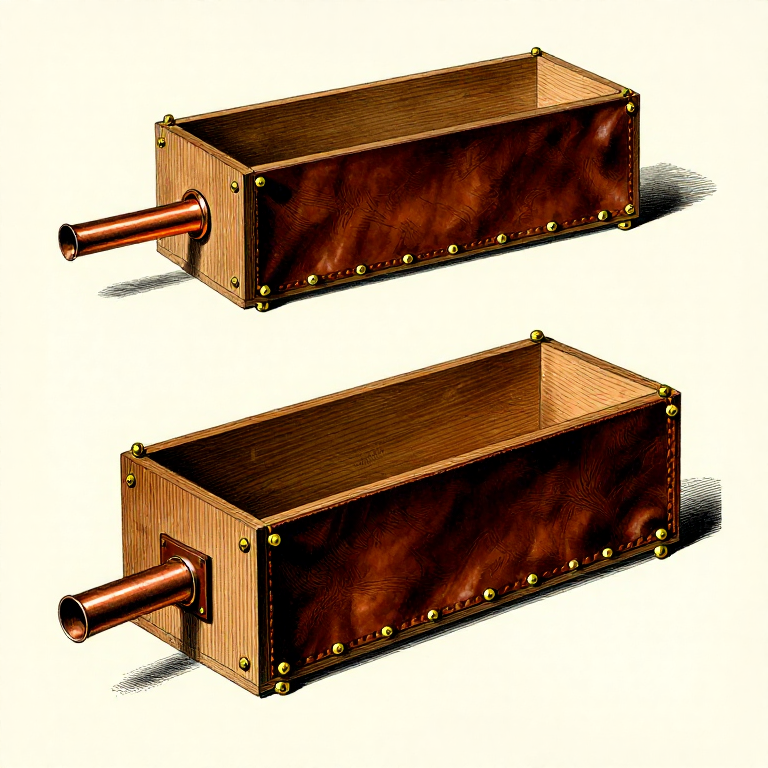

Paggawa ng Box Bellows — Ang Hiningang Nagpapasunod sa Metal sa Apoy
Ang bellows ay isa sa pinakamahalagang mekanikal na imbensyon na nagawa kailanman. Kung walang pwersadong hangin, ang apoy ng uling ay umaabot sa humigit-kumulang 800–900 °C — sapat para lumambot ang tanso ngunit hindi para matunaw ang bakal, matunaw ang salamin, o mapanday ang asero. Sa bellows na naghahatid ng tuloy-tuloy na buga ng hangin, ang parehong apoy ay umaabot sa 1300–1500 °C, na nagbubukas sa buong kasaysayan ng metalurhiya mula sa Panahon ng Tanso hanggang sa Rebolusyong Industriyal.
Simple lang ang prinsipyo ng paggana: ang isang nababaluktot na silid ay salitang lumalawak (humihigop ng hangin sa pamamagitan ng isang one-way na intake valve) at pumipiga (itinutulak palabas ang hangin sa pamamagitan ng nozzle). Ang intake valve ang pinakamahalagang bahagi — isang flap na gawa sa katad na bumubukas kapag lumalawak ang silid at nagsasara kapag napiga ito, upang tiyakin na ang hangin ay dumadaloy sa isang direksyon lamang. Ito ang parehong prinsipyo na ginagamit sa bawat piston pump, bicycle pump, at intake valve ng combustion engine.
Sakop ng blueprint na ito ang pagtatayo ng isang single-chamber hinged box bellows — dalawang hardwood board na konektado ng isang katad na 'baga' na may flap valve at copper nozzle. Ito ang pangunahing uri kung saan nagmumula ang lahat ng mas malalaking forge bellows: ang double-action great bellows ay simpleng dalawang ganitong silid na nagbabahagi ng isang gitnang board, kaya habang may pumupuno, may bumubuga, na nagbibigay ng tuloy-tuloy na daloy ng hangin. Kapag natutunan mo ang iisang silid na ito, mauunawaan mo na ang inhinyeriya sa likod ng bawat bellows na nagawa kailanman.
Ang box bellows na inilalarawan dito ay naghahatid ng humigit-kumulang 15–25 litro ng hangin bawat stroke sa mababang presyon — sapat para sa maliit na charcoal forge, smelting crucible, o glass furnace. Direktang kumokonekta ito sa bawat proseso ng metalworking, smelting, at glassmaking sa platapormang ito.
Mga Tagubilin
Unawain ang mekaniks ng bellows at ang one-way valve
Unawain ang mekaniks ng bellows at ang one-way valve
Ang bellows ay gumagana sa pamamagitan ng halinhinang pagpapalawak at pagkakabit ng isang nakasarang silid. Kapag itinaas ang itaas na board, tumataas ang volume ng silid, bumababa ang presyon sa ibaba ng atmospheric, at bumubukas ang intake valve — sumusugod ang hangin papasok. Kapag itinulak pababa ang itaas na board, tumataas ang presyon, nagsasara ang intake valve, at napipilitang lumabas ang hangin sa pamamagitan ng nozzle sa harap.
Ang pinakaunang bellows ay pot bellows (dish bellows): isang palayok na luwad na tinakpan ng maluwag na katad na diaphragm, pinapatakbo sa pamamagitan ng pagpindot pababa gamit ang kamay. Ang mga pintura sa libingan ng Egypt mula sa humigit-kumulang 1500 BCE sa Thebes ay nagpapakita ng mga manggagawang nagpapatakbo ng magkapares na pot bellows sa pamamagitan ng halinhinang pagtapak sa mga ito. Ang hinged box bellows — dalawang board na may gilid na katad — ay lumitaw nang maglaon at naging karaniwang European forge bellows sa buong panahong medieval at higit pa. Iba ang tinahak ng Chinese bellows: ang double-acting piston box bellows, na naghahatid ng hangin sa parehong pagtulak at paghila.
Ang single-chamber box bellows na inilarawan dito ang pangunahing yunit. Ang dalawa sa mga ito na may pinagsasaluhang gitnang board ay bumubuo ng double-action great bellows na may tuloy-tuloy na daloy ng hangin — ang uri na makikita sa bawat tradisyunal na blacksmith shop.
Pumili ng matigas na kahoy para sa dalawang board
Pumili ng matigas na kahoy para sa dalawang board
Ang itaas at ibabang board (tinatawag na 'leaves') ay dapat matibay, matigas, at lumalaban sa pagkabaluktot. Ang oak at ash ay mainam — parehong siksik, matigas, at lumalaban sa pagkabiyak sa paulit-ulit na diin. Iwasan ang softwoods (pine, spruce) dahil madali silang yumuko at hindi maayos kumapit sa mga pako. Ang mga board ay dapat na hindi bababa sa 20 mm ang kapal, humigit-kumulang 60 cm ang haba, at 25 cm ang lapad. Ang quartersawn na mga board ang pinakalumalaban sa pagkabaluktot.
Parehong board ay dapat patag, tuyo, at walang buhol sa bahagi ng paggawa. Pinahihina ng mga buhol ang kahoy sa mga punto ng diin at lumilikha ng mga puwang kung saan tumatagas ang hangin. Suriin ang pagiging patag sa pamamagitan ng paglalagay ng board sa isang kilalang patag na ibabaw — anumang pag-uga ay nagpapahiwatig ng pagkabaluktot o umbok na dapat ayusin gamit ang planer bago magpatuloy.
Mga materyales para sa hakbang na ito:
 Tablang puting roble2 piraso
Markahan at gupitin ang mga tabla sa hugis na may taper
Markahan at gupitin ang mga tabla sa hugis na may taper
Markahan ang dalawang tabla nang magkapareho: buong lapad (25 cm) sa likod (dulo ng bisagra), unti-unting lumiliit hanggang humigit-kumulang 8–10 cm sa harap (dulo ng nozzle). Ang taper ay nagtutuon ng daloy ng hangin patungo sa nozzle, na nagpapataas ng bilis ng paglabas. Markahan ang mga linya ng taper gamit ang straightedge at lapis sa parehong tabla nang sabay upang masiguro na eksaktong magtutugma ang mga ito.
Gupitin sa kahabaan ng mga linya ng taper gamit ang hand saw. Panatilihing tuwid at patayo sa ibabaw ng tabla ang hiwa — ang mga pahilig na hiwa ay lumilikha ng puwang kapag nagsara ang mga tabla. Pagkatapos gupitin, suriin kung magkapareho ang dalawang tabla sa pamamagitan ng pagpapatong sa mga ito: dapat magtugma nang perpekto ang mga gilid sa buong paligid.
Mga kailangang kasangkapan:
 Lagaring Pangkamay
Pabilugin ang mga gilid kung saan titiklop ang katad
Pabilugin ang mga gilid kung saan titiklop ang katad
Ang leather lung ay bumabalot sa mga gilid ng parehong board at dapat tumiklop nang maayos nang walang bitak. Gumamit ng wood rasp upang pabilugin ang lahat ng panlabas na gilid ng parehong board hanggang sa radius na humigit-kumulang 5–8 mm. Bigyang-pansin lalo ang mga sulok kung saan nagtatagpo ang taper at ang likurang gilid, dahil ang matutulis na sulok ay nagdudulot ng pagbitak ng katad pagkatapos ng paulit-ulit na pagbaluktot.
Papakinisin ang mga bilugang gilid gamit ang papel de liha pagkatapos ng rasping. Anumang magaspang na bahagi o tulis ay makakasira sa katad at magdudulot ng maagang pagkasira. Ang katad ay tumitiklop nang libu-libong beses habang ginagamit—bawat ibabaw na nakakadikit dito ay dapat makinis.
Mga kailangang kasangkapan:
 Kikil na pangkahoy (rasp)
I-drill ang butas ng nozzle sa harap na gilid
I-drill ang butas ng nozzle sa harap na gilid
Markahan ang gitna ng harap (makitid) na gilid ng ilalim na tabla. Mag-drill ng butas na tumutugma sa panlabas na diyametro ng copper nozzle tube — karaniwang 20–25 mm. Gumamit ng spade bit o forstner bit para sa malinis at bilog na butas. Mag-drill mula sa panlabas na mukha papasok, panatilihing patayo ang drill sa gilid. Dapat dumaan nang buo ang butas sa kapal ng tabla.
Kung medyo maliit ang nozzle tube kumpara sa butas, ayos lang ito — tatatakan ito ng pitch o pandikit. Kung malaki naman, maingat na palakihin ang butas gamit ang round rasp. Dapat masikip ngunit hindi sobrang higpit ang pagkakasya upang hindi mabiyak ang kahoy kapag ipinasok ang tubo.
Mga kailangang kasangkapan:
 Set ng pandurog na barenang palaKikil na pangkahoy (rasp)
Ikabit ang copper nozzle tube
Ikabit ang copper nozzle tube
Ipasok ang isang copper tube (humigit-kumulang 20 mm ang panlabas na diyametro, 15–20 cm ang haba) sa nabutas na port. Mainam ang copper para sa nozzle dahil inilalayo nito ang init sa kahoy, lumalaban ito sa kalawang, at maaari itong baluktutin upang itutok ang daloy ng hangin. Itulak ang tubo upang humigit-kumulang 3–4 cm ang lumabas sa loob ng bellows chamber at 10–15 cm ang umabot palabas patungo sa forge.
Itatak ang paligid ng tubo kung saan ito dumadaan sa board gamit ang pine pitch glue o pinaghalong wood glue at sawdust. Dapat na airtight ang kasukasuan na ito — anumang tagas dito ay magbabawas ng presyon na umaabot sa forge. Hayaang ganap na tumigas ang sealant bago magpatuloy.
Mga materyales para sa hakbang na ito:
 Tubong tanso1 piraso
 Pandikit na Dagta ng Pino1 piraso
Gupitin ang butas ng intake valve sa ilalim na tabla
Gupitin ang butas ng intake valve sa ilalim na tabla
Pinapapasok ng intake valve ang hangin sa silid kapag bumukas ang bellows at nagsasara ito kapag pumipiga. Markahan ang isang parihabang butas na humigit-kumulang 5 cm × 3 cm sa ilalim na tabla, nakaposisyon nang humigit-kumulang isang-katlo ng distansya mula sa likod (malapad na dulo). Tinitiyak ng posisyong ito na nasa zone ng pinakamalaking pagbabago ng volume ang valve kung saan pinakamalakas ang suction.
Mag-drill ng panimulang butas sa isang sulok, pagkatapos ay gupitin ang parihaba gamit ang pait at martilyo. Panatilihing malinis at parisukat ang mga gilid — dapat dumikit nang patag ang leather flap valve sa nakapalibot na kahoy. Pakinisin ang loob na gilid gamit ang lima o papel de liha upang alisin ang anumang burr.
Mga kailangang kasangkapan:
 Set ng pait para sa kahoy
 Kahoy na Pamukpok
 Hanay ng Talim ng Barena
Gawin ang balbula na flap na katad
Gawin ang balbula na flap na katad
Gupitin ang isang piraso ng makapal na katad (vegetable-tanned, 2–3 mm ang kapal) na humigit-kumulang 7 cm × 5 cm — sapat ang laki para lumampas sa butas ng intake nang hindi bababa sa 1 cm sa lahat ng gilid. Ang piraso na ito ang one-way valve: dapat itong sapat na matigas para dumikit nang patag sa kahoy sa ilalim ng presyon, ngunit sapat din ang kakayahang umangat kapag may ginawang suction.
I-bevel ang leading edge ng katad (ang gilid na unang umaangat) sa pamamagitan ng pagnipis nito gamit ang kutsilyo (skiving). Pinapadali nito ang pagbukas ng valve sa mahinang suction. Ang hinge edge (kung saan ito nakakabit sa board) ay dapat manatiling buo ang kapal para sa lakas.
Mga materyales para sa hakbang na ito:
 Katad na kinurtido sa halaman1 piraso
Ikabit ang balbula na flap sa loob ng ilalim na board
Ikabit ang balbula na flap sa loob ng ilalim na board
Ipuwesto ang katad na flap sa ibabaw ng butas ng pagpasok sa loob na ibabaw ng ilalim na board (ang gilid na nakaharap pataas, papasok sa silid). Ang flap ay dapat ikabit sa isang gilid lamang — ang gilid na pinakamalapit sa likod ng bellows. Gumamit ng dalawa o tatlong maliliit na pako o tansong pako upang ayusin ang gilid ng bisagra na ito. Ang natitirang tatlong gilid ay dapat nakabitin nang malaya upang makaangat ang flap.
Subukan ang balbula: humihip nang marahan sa butas ng pagpasok mula sa ibaba — dapat madaling umangat ang flap at dumaan ang hangin. Ngayon sumipsip mula sa itaas — dapat dumikit nang patag ang flap sa kahoy, na humaharang sa daloy ng hangin. Kung hindi nagsasara nang maayos ang balbula, maaaring masyadong matigas ang katad o masyadong magaspang ang ibabaw ng kahoy sa paligid ng butas. Pakinisin ang ibabaw ng pagsasara at subukang muli.
Mga materyales para sa hakbang na ito:
 Sari-saring pako ng tapiseriya1 pakete
Mga kailangang kasangkapan:
 Maliit na martilyo
Gupitin ang katad para sa mga gilid na pader
Gupitin ang katad para sa mga gilid na pader
Ang katad na 'lung' ay isang tuloy-tuloy na laso na nagdurugtong sa mga gilid ng itaas at ibabang board, na bumubuo sa mga nalalawak na gilid na pader. Sukatin ang kabuuang perimeter ng board sa kahabaan ng dalawang nakasikip na gilid at ng likurang gilid (hindi kasama ang harap/nozzle na gilid kung saan nagdidikit ang mga board). Magdagdag ng 3 cm na overlap sa bawat dulo.
Gupitin ang isang laso ng vegetable-tanned na katad na ganitong haba, humigit-kumulang 12–15 cm ang lapad. Tinutukoy ng lapad ang pinakamalaking bukas ng bellows; kapag nakahiwalay ang mga board, dapat payagan ng katad ang humigit-kumulang 10–15 cm na agwat sa pinakamalawak na bahagi (ang likod). Kapag masyadong makitid, hindi makahila ng sapat na hangin ang bellows; kapag masyadong malapad, nagkukumpol at hindi pantay na natutupi ang katad.
Mga materyales para sa hakbang na ito:
Katad na kinurtido sa halaman1 pirasoIbabad ang katad upang maging malambot ito
Ibabad ang katad upang maging malambot ito
Ibabad ang laso ng katad sa malinis na tubig nang 15–20 minuto. Ang katad na tinanning gamit ang gulay ay sumisipsip ng tubig at nagiging malambot at madaling yumuko — mas madaling itupi sa palibot ng gilid ng board at ipako sa posisyon. Huwag labis na ibabad (higit sa 30 minuto) dahil ang katad ay magiging sobrang lambot at uunat nang hindi pantay.
Alisin ang katad kapag ito ay pantay na madilim at malambot. Dapat itong lumaylay sa iyong kamay nang hindi bumabalik. Magtrabaho nang mabilis kapag basa na ang katad — may humigit-kumulang 30–45 minuto bago ito magsimulang matuyo at tumigas. Ihanda ang lahat ng kagamitan at pako bago simulan ang mga susunod na hakbang.
Ikabit ang katad sa ilalim na tabla
Ikabit ang katad sa ilalim na tabla
Ilapag nang patag ang ilalim na tabla na nakaharap ang loob na bahagi (gilid ng balbula) pataas. Ilagay ang basang laso ng katad sa kahabaan ng isang pahilig na gilid, na nakapatong sa gilid ng tabla nang humigit-kumulang 2 cm sa loob. Magsimula sa harap (dulo ng nozzle) at magtrabaho patungo sa likod, ipinapasok ang mga upholstery tack sa katad papunta sa kahoy sa humigit-kumulang 2 cm na agwat.
Magpatuloy sa paligid ng likod na gilid at pababa sa kabilang pahilig na gilid. Panatilihing nakatutok ang katad ngunit hindi nakaunat — kailangan nito ng kaunting luwag upang tumiklop kapag nagsara ang bellows. Dahan-dahang hilahin ang katad sa ibabaw ng mga bilugang gilid, pininindot ito nang patag laban sa kahoy bago ang bawat tack. Ang linya ng mga tack ay dapat tuwid at pantay, humigit-kumulang 1.5 cm mula sa gilid ng tabla.
Mga materyales para sa hakbang na ito:
Sari-saring pako ng tapiseriya1 paketeMga kailangang kasangkapan:
Maliit na martilyoIkabit ang katad sa itaas na tabla
Ikabit ang katad sa itaas na tabla
Ilagay ang itaas na tabla sa ibabaw ng ibabang tabla, na eksaktong magkaayos. Tupiin paitaas at pabalik ang malayang gilid ng laso ng katad sa ibabaw ng gilid ng itaas na tabla, na nagpapatong nang humigit-kumulang 2 cm sa loob ng itaas na tabla. Ikabit sa lugar gamit ang parehong espasyo at teknik na ginamit sa ibabang tabla.
Ito ang pinakamahalagang hakbang para sa pagiging airtight. Dapat bumuo ang katad ng makinis at tuloy-tuloy na selyo sa palibot ng dalawang tabla na walang mga puwang, kulubot, o tupi na magpapalabas ng hangin. Dahan-dahang magtrabaho sa paligid ng perimeter, sinusuri na nakalatag nang patag ang katad sa bawat tack bago lumipat sa susunod. Kung may bahaging nagkukulumpol, alisin ang ilang huling tack, plantsahin ang katad, at ikabit muli.
Mga kailangang kasangkapan:
Maliit na martilyoItatak ang harap na gilid kung saan nagtatagpo ang mga tabla
Itatak ang harap na gilid kung saan nagtatagpo ang mga tabla
Sa harap (dulo ng nozzle), dapat magkadikit ang dalawang tabla habang dumadaan sa pagitan nila ang tubong tanso ng nozzle. Hindi binabalot ng katad ang harap na gilid — sa halip, nagdidikit nang harapan ang mga tabla dito. Kung may puwang sa pagitan ng mga tabla sa harap, gupitin ang manipis na guhit ng katad at idikit ito sa kasukasuan bilang gasket.
Maglagay ng pine pitch glue o wood glue sa buong harap na gilid kung saan nagtatagpo ang mga tabla. Dapat hindi tagusan ng hangin ang kasukasuang ito — anumang tagas sa dulo ng nozzle ay direktang nagpapababa ng presyon na naihahatid sa forge. Hayaang tumigas ang pandikit bago subukan.
Mga materyales para sa hakbang na ito:
 Pandikit sa Kahoy
Ikabit ang katad na bisagra sa likuran
Ikabit ang katad na bisagra sa likuran
Ang likurang gilid (malapad na dulo) ang nagsisilbing bisagra kung saan umiikot ang dalawang tabla. Maggupit ng isang piraso ng makapal na katad na humigit-kumulang 25 cm × 8 cm. Tupiin ito nang pahaba at ikabit ang isang kalahati sa itaas na tabla at ang kabilang kalahati sa ibabang tabla sa kahabaan ng likurang gilid, na bumubuo ng tuluy-tuloy na katad na bisagra.
Dapat matibay ang bisagra — dinadala nito ang buong diin ng bawat hampas. Gumamit ng mga tachuelang magkakalapit (1 cm ang layo sa isa't isa) at siguraduhing sapat ang kapal ng katad upang labanan ang pagkapunit. Ang dobleng patong ng katad sa punto ng bisagra ay nagdaragdag ng tibay. Bahagi rin ng bisagra na ito ng air seal, kaya dapat walang puwang ang mga tachuela sa buong haba nito.
Mga materyales para sa hakbang na ito:
Katad na kinurtido sa halaman1 pirasoMga kailangang kasangkapan:
Maliit na martilyoIkabit ang hawakan sa itaas na tabla
Ikabit ang hawakan sa itaas na tabla
Ikabit ang kahoy na hawakan sa itaas na ibabaw ng itaas na tabla, nakaposisyon nang humigit-kumulang isang-katlo ang layo mula sa likod. Ang simpleng hawakang hugis-D na gawa sa baluktot na sanga o hugis-parihabang bloke na may puwang para sa kamay ay parehong angkop. Ikabit ito gamit ang mga turnilyo o bolt na ipinasok mula sa loob ng bellows paitaas sa tabla patungo sa hawakan — huwag hayaang lumabas ang ulo ng mga pangkabit sa loob ng silid kung saan maaari nilang masabit ang katad.
Ang posisyon ng hawakan ang nagtatakda ng bisa ng pagpapaandar. Masyadong malapit sa bisagra (likod) at kailangan ng labis na puwersa sa bawat pagtulak. Masyadong malapit sa nozzle (harap) at maikli ang pagtulak na may kaunting pagpapalipat ng hangin. Ang isang-katlo mula sa likod ay nagbibigay ng magandang balanse ng puwersa at dami ng hangin bawat pagtulak.
Mga kailangang kasangkapan:
Lagaring PangkamayHanay ng Talim ng BarenaI-seal ang lahat ng kasukasuan at hayaang tumigas
I-seal ang lahat ng kasukasuan at hayaang tumigas
Siyasatin ang bawat tahi kung saan nagtatagpo ang katad at kahoy. Maglagay ng pine pitch glue o pinaghalong beeswax at pitch sa kahabaan ng lahat ng tack lines at sa hinge joint. Bigyang-pansin ang mga sulok kung saan nagtatagpo ang side leather at hinge leather — ang mga intersection na ito ang pinakakaraniwang punto ng pagtagas.
May dalawang layunin ang pine pitch: sinisselyuhan nito ang mga butas ng hangin at pinapatibay ang katad laban sa tubig, na nagpapahaba sa buhay ng gamit. Hayaang tumigas ang sealant nang hindi bababa sa 4–6 na oras bago subukan. Kung hide glue ang gagamitin, hayaan itong tumigas nang magdamag.
Mga materyales para sa hakbang na ito:
Pandikit na Dagta ng PinoSubukan ang bellows para sa daloy ng hangin at ayusin ang mga tagas
Subukan ang bellows para sa daloy ng hangin at ayusin ang mga tagas
Hawakan ang bukana ng nozzle laban sa iyong palad at bombahin ang hawakan nang ilang beses. Dapat mong maramdaman ang malakas at pulsong presyon ng hangin sa iyong palad sa bawat pagbaba, at ang itaas na tabla ay dapat bumalik nang madali sa pag-angat habang hinihila ng intake valve ang sariwang hangin. Kung mahina ang presyon, makinig sa pagsisitsit sa mga tahi — nagpapahiwatig ito ng mga tagas ng hangin na nangangailangan ng karagdagang pagse-seal.
Subukan ang intake valve nang hiwalay: takpan ang nozzle ng iyong palad at itaas ang itaas na tabla. Dapat bumukas ang valve nang may mahinang click at dapat marinig ang pagpasok ng hangin. Bitawan ang itaas na tabla — dapat itong bumagsak dahil sa sarili nitong bigat habang itinutulak ng nakulong na hangin palabas sa nozzle, na nagpapatunay na naka-seal ang intake valve. Kung masyadong mabagal bumagsak ang tabla, may tagas ang valve o nakabukas ito nang hindi nagsasara. Ang maayos na pagkagawa na bellows ng ganitong laki ay naghahatid ng humigit-kumulang 15–25 litro bawat hila — sapat para painitin ang maliit na charcoal forge hanggang sa welding heat.
Kumonekta sa isang forge o furnace
Kumonekta sa isang forge o furnace
Ilagay ang bellows sa tabi ng forge o furnace na ang copper nozzle tube ay nakapasok sa tuyere opening (ang air inlet sa ibaba ng apoy). Dapat bahagyang nakaturo pababa ang nozzle sa charcoal bed — ang hanging pumapasok mula sa ibaba ay tumataas sa gasolina, na lumilikha ng pinakamainit na zone direkta sa ibabaw ng inlet. Kung masyadong maikli ang nozzle para maabot ang tuyere, pahabain ito gamit ang karagdagang copper tubing na pinagdugtong sa pamamagitan ng friction fit o binalot ng wire.
Simulan ang pagpump sa tuloy-tuloy na ritmo: isang buong stroke bawat 2–3 segundo. Dapat agad tumugon ang apoy — ang charcoal sa blast zone ay nagliliwanag mula madilim na pula patungo sa maliwanag na orange hanggang dilaw-puti sa loob ng ilang stroke. Ayusin ang anggulo at lalim ng nozzle upang ituon ang pinakamainit na zone kung saan mo ito kailangan. Nabuo mo ang kasangkapang nagbigay-daan sa Bronze Age, Iron Age, at bawat pag-unlad sa metalurhiya — pilit na hangin na nagpapalit ng campfire sa furnace.
Mga Materyales
6- 2 pirasoPlaceholder
- 1 pirasoPlaceholder
- 1 pirasoPlaceholder
- 1 pirasoPlaceholder
- 1 paketePlaceholder
- 1 pirasoPlaceholder
Mga Kinakailangang Kasangkapan
7- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
Mga Materyales ng Nakakonektang Blueprint
Alloying Bronze (Cu + Sn) — The Bronze Age Begins
ni Forge
Paggawa ng Metal

Building a Bloomery & Smelting Iron — The Iron Age
ni Forge
Paggawa ng Metal
Building a Clay Kiln — The First Furnace
ni Forge
Paggawa ng Metal
Smelting Copper from Malachite — From Green Ore to Red Metal
ni Peter
Paggawa ng Metal

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
ni Peter
Paggawa ng Metal
Ang blueprint na ito ay gumagawa ng
Kaugnay na Blueprint
Ang mga blueprint na ito ay nagbabahagi ng kaalaman — mga teknik, materyales, o prinsipyo

Making Soda-Lime Glass from Raw Materials
ni Mary
Paggawa ng Salamin

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
ni Forge
Paggawa ng Metal

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
ni Mary
Paggawa ng Metal

Alloying Steel from Iron and Carbon — The Metal That Built the Modern World
ni Mary
Paggawa ng Metal
Making Black Powder from Saltpeter, Sulfur, and Charcoal — The Mixture That Changed the World
ni Charlie
Mga Sandata
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
ni Peter
Paggawa ng Metal

Smelting Bog Iron in a Bloomery Furnace — From Ore to Wrought Iron
ni Forge
Paggawa ng Metal
CC0 Pampublikong Domain
Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.
Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.