
Pagtunaw ng Tamahagane Steel sa Tatara Furnace — Tradisyonal na Paggawa ng Bakal sa Japan
Mga Tagubilin
Itayo ang Tatara Furnace
Itayo ang Tatara Furnace
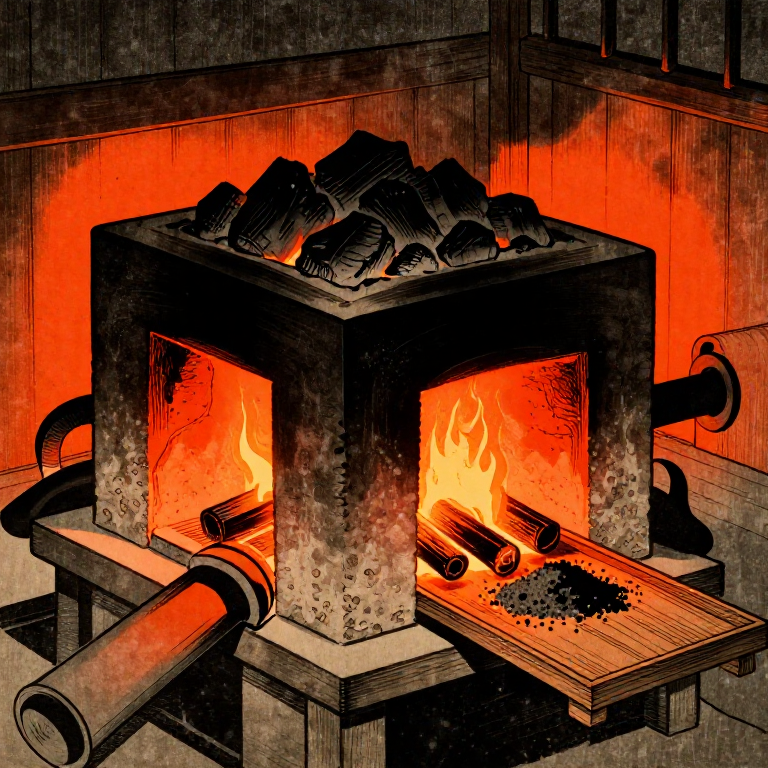
Gumawa ng hugis-kahong pugon na may habang humigit-kumulang 120cm, lapad na 40cm, at taas na 120cm gamit ang refractory clay na hinaluan ng dayami ng palay para sa paglaban sa thermal shock. Ang mga pader ay dapat may kapal na 10-15cm. Itayo ang pugon sa nakataas na kama ng buhangin upang maubos ang kahalumigmigan, para maiwasan ang steam explosions habang nagpapaputok. Maglagay ng tuyere holes (air inlet ports) sa magkabilang mahabang gilid sa pagitan ng 15-20cm, na nakaposisyon 10-15cm sa itaas ng base. Tinatanggap ng mga butas na ito ang mga nozzle mula sa fuigo bellows. Patuyuin nang lubusan ang pugon nang hindi bababa sa isang linggo bago ang unang pagpapaputok upang maiwasan ang pagbitak dahil sa natitirang kahalumigmigan.
Mga materyales para sa hakbang na ito:
 Uling na Dinurog12-15 kg kg
 Luwad na Likas50-60 kg for furnace construction kg
 Pinong Buhangin20 kg kg
Painitin at Ilagay ang Karga sa Pugon
Painitin at Ilagay ang Karga sa Pugon
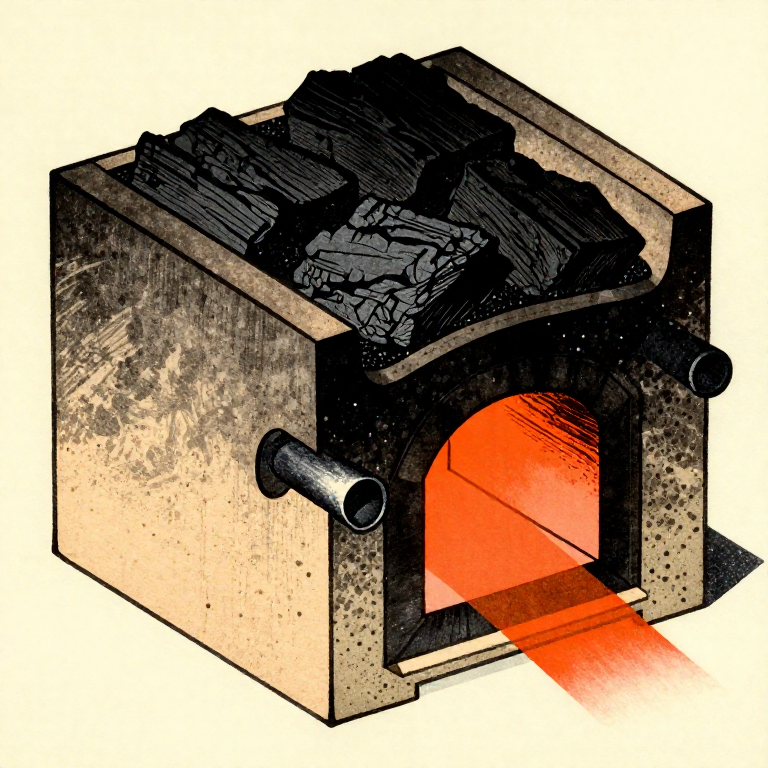
Punuin ang pugon ng uling at sindihan ito. Patuloy na patakbuhin ang bellows upang maabot ng loob na temperatura ang higit sa 1200 degrees C. Dapat maging maliwanag na puti sa init ang kama ng uling bago idagdag ang iron sand. Simulan ang pagkarga sa pamamagitan ng pagsasalitan ng mga patong ng dinurog na uling at satetsu iron sand sa bukas na tuktok. Magdagdag ng humigit-kumulang 2-3 kg ng iron sand sa bawat karga, kasunod ng isang patong ng uling. Ang bawat siklo ng pagkarga ay tumatagal ng humigit-kumulang 30 minuto. Ang carbon monoxide na nalilikha ng nasusunog na uling ay nagrereduce ng iron oxide (Fe2O3) sa buhangin tungo sa metallic na bakal, na sumisipsip ng carbon mula sa uling habang ito'y bumababa sa pugon.
Panatilihin ang Pagtunaw sa Loob ng Tatlong Araw
Panatilihin ang Pagtunaw sa Loob ng Tatlong Araw
Ipagpatuloy ang siklo ng pagkarga nang humigit-kumulang 72 oras nang walang tigil, nagdaragdag ng iron sand at uling bawat 30 minuto. Dapat patuloy na gumana ang bellows upang mapanatili ang temperatura. Ang slag (isang malasalamin na iron silicate) ay nag-iipon sa ilalim at kailangang periodikong alisan sa pamamagitan ng butas sa ibaba ng pugon. Ang kulay ng slag ay nagpapahiwatig ng kondisyon ng pugon: ang madilim at likidong slag ay nangangahulugang mahusay ang reduction, samantalang ang makapal at malapot na slag ay nagpapahiwatig na masyadong mababa ang temperatura. Habang umuusad ang pagtunaw, ang reduced iron at steel ay nagtitipon bilang malaking masa na tinatawag na kera sa ilalim ng pugon.
Buksan ang Pugon at Kunin ang Kera
Buksan ang Pugon at Kunin ang Kera
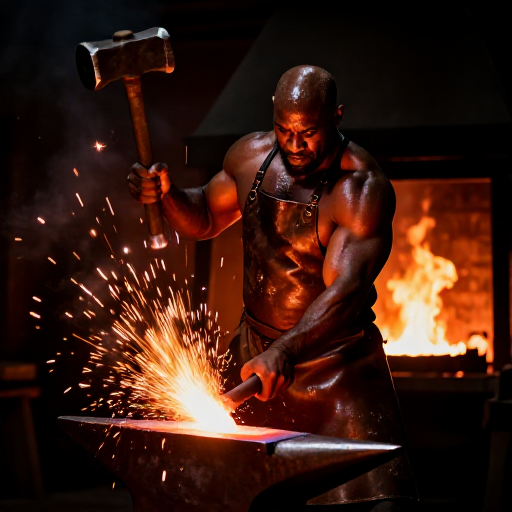
Pagkatapos ng huling karga, hayaang lumamig ang pugon nang ilang oras. Pagkatapos, basagin ang harap na pader gamit ang malalaking martilyo upang makuha ang kera, na isang magaspang na masa ng halong bakal at bakal na bakal na may timbang na 2-3 kg mula sa 8-10 kg ng iron sand. Ang kera ay naglalaman ng mga bahagi ng iba't ibang nilalaman ng carbon: ang mataas na carbon na tamahagane (1.0-1.5% C) ay matatagpuan sa itaas na bahagi kung saan pinakamalaki ang pakikipag-ugnayan sa uling, habang ang mababang carbon na bakal (hocho-tetsu) ay nag-iipon sa ilalim. Ang kera ay binabasag gamit ang malalaking martilyo upang mailantad ang panloob na istruktura.
Pag-uri-uriin at Markahan ang Bakal
Pag-uri-uriin at Markahan ang Bakal
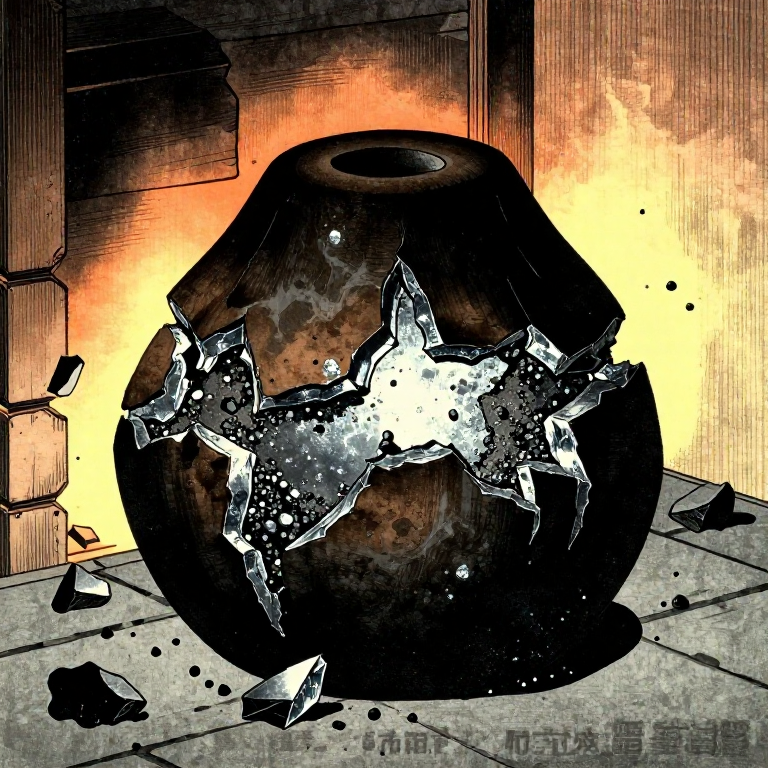
Hatiin ang kera sa mga piraso na kasing-laki ng kamao gamit ang mabigat na martilyo. Suriin ang mga ibabaw ng bali upang markahan ang bakal ayon sa nilalaman nitong carbon. Ang tamahagane na mataas sa carbon ay may maliwanag, pino ang butil na kristal na ibabaw ng bali at kulay pilak-puti. Ang bakal na mababa sa carbon ay nagpapakita ng mas hibla-hibla at kulay-abong bali. Ang bakal na may katamtamang carbon ay nasa pagitan ng mga ito. Ihiwalay ang mga piraso sa magkakahiwalay na tambak ayon sa marka. Ang mga piraso na mataas sa carbon (hagane) ang bubuo sa talim ng mga espada, samantalang ang mga piraso na mababa sa carbon (shingane) ang magiging malambot na pangunahing bahagi. Ang karaniwang takbo ng tatara ay nagbubunga ng humigit-kumulang 1-2 kg ng magagamit na tamahagane mula sa orihinal na kera, na kumakatawan sa pinakamataas na kalidad ng bakal na angkop para sa pagpapanday ng talim.
Mga Materyales
7- 12-15 kg kgPlaceholder
- 50-60 kg for furnace construction kgPlaceholder
- 20 kg kgPlaceholder
- 8-10 kg pirasoPlaceholder
- 2-3 kg pirasoPlaceholder
- 20 kg pirasoPlaceholder
- 1 pirasoPlaceholder
Mga Kinakailangang Kasangkapan
6- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
Mga Materyales ng Nakakonektang Blueprint

Building a Box Bellows — The Breath That Makes Metal Obey Fire
ni Emma
Paggawa ng Kahoy

Alloying Steel from Iron and Carbon — The Metal That Built the Modern World
ni Mary
Paggawa ng Metal

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
ni Peter
Paggawa ng Metal
Ang blueprint na ito ay gumagawa ng
CC0 Pampublikong Domain
Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.
Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.