
Colaboración
ARTE
BELLEZA Y BIENESTAR
ARTESANÍA
CULTURA E HISTORIA
ENTRETENIMIENTO
MEDIO AMBIENTE
COMIDA Y BEBIDAS
INGENIERÍA INVERSA
CIENCIAS
DEPORTES
TECNOLOGÍA
TECNOLOGÍA VESTIBLE
Forjar clavos de hierro a mano — estirado, corte y cabezal
English
Forge

Creado por

Forge

26. mayo 2026NO
61
0
0
3
0

Forjar clavos de hierro a mano — estirado, corte y cabezal

Antes de las máquinas de estirado de alambre y las fábricas de corte de clavos, cada clavo se forjaba individualmente a mano. Un clavero experto podía producir 200-300 clavos al día, y se necesitaban millones. El ejército romano por sí solo consumió unas 7 toneladas de clavos de hierro para una sola fortaleza. Las catedrales medievales, los drakkares vikingos y las granjas coloniales dependían todos de clavos forjados a mano.

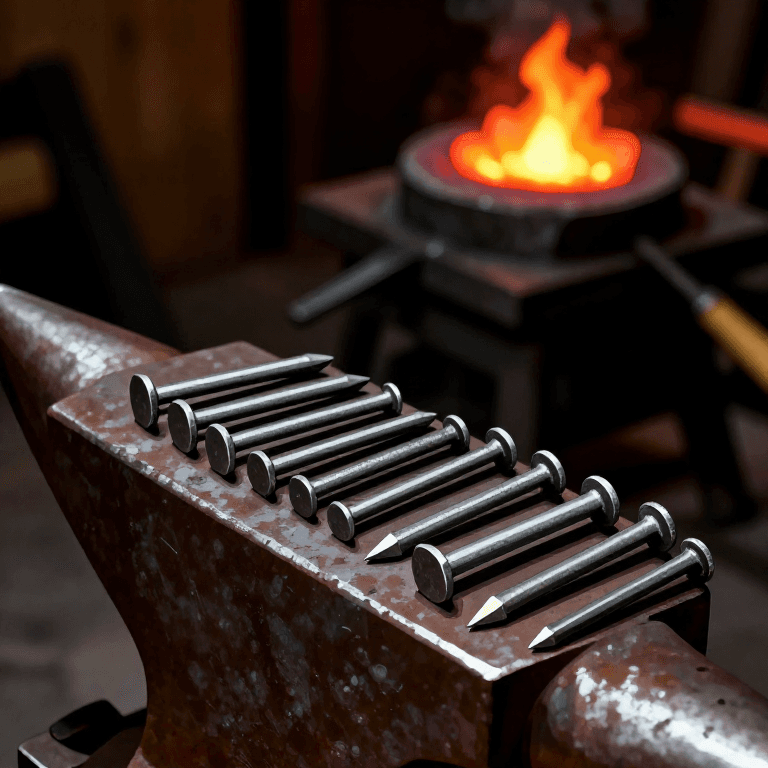
El proceso es engañosamente sencillo: calentar una varilla de hierro, estirarla hasta darle forma cónica, cortarla a la longitud deseada, insertar el extremo cortado en una placa de cabezal y martillear el extremo que sobresale para formar la cabeza. Cada clavo tarda unos 30 segundos en un clavero experimentado, lo que lo convierte en una de las operaciones de forja más rápidas y repetitivas.

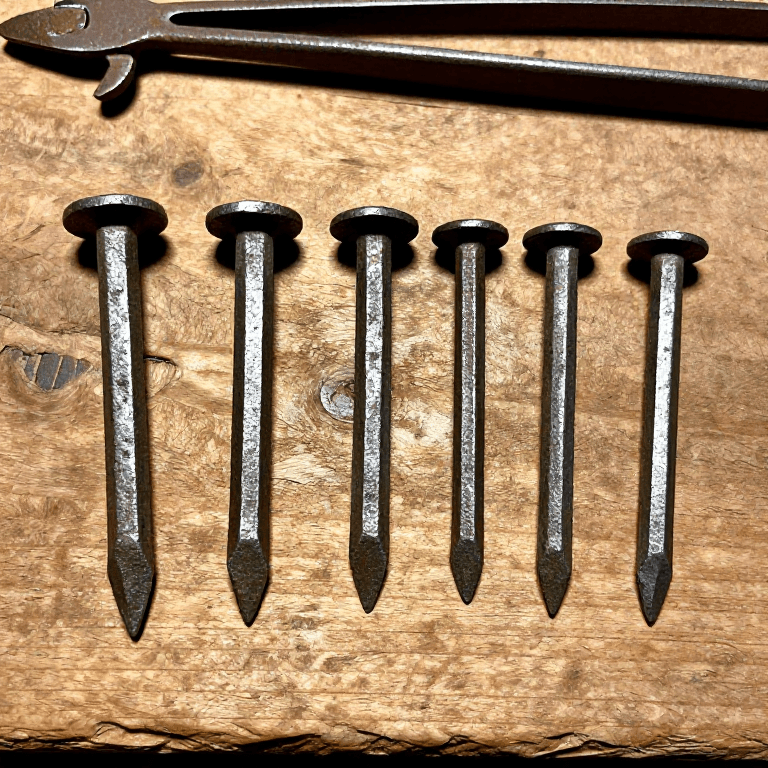
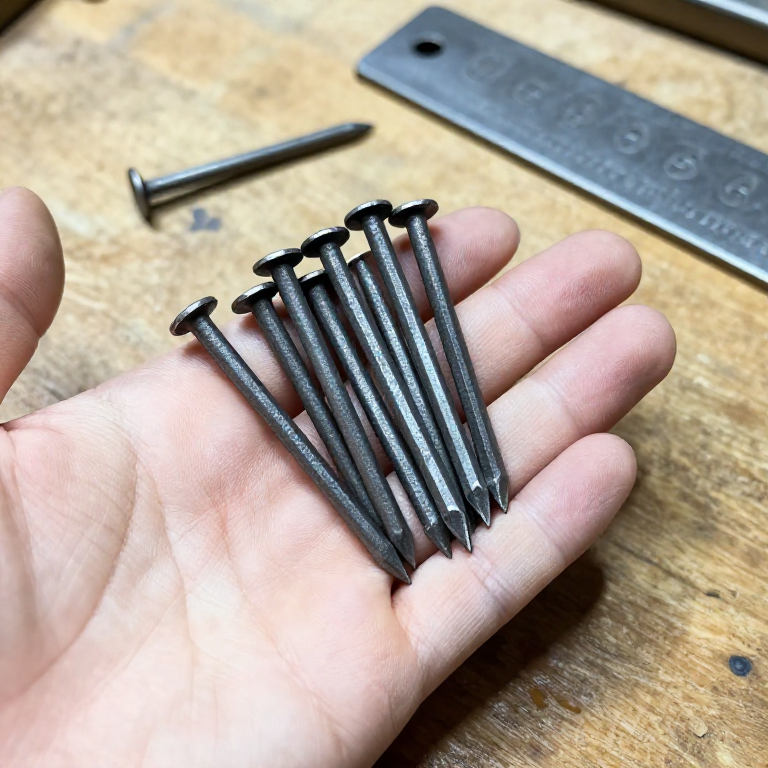
Los clavos forjados a mano tienen una sección transversal cuadrada característica (procedente de la barra cuadrada de partida) y una cabeza irregular en forma de roseta, producto de los golpes finales de formado de la cabeza. Este es el modelo del objeto de hierro más producido en la historia de la humanidad.

Principiante
1-2 horas (para fabricar un lote de 20-30 clavos)

Instrucciones

1

Prepara la varilla para clavos

Comienza con una varilla de hierro forjado de unos 8-10 mm de sección cuadrada y 30 cm de largo. Esta única varilla producirá 4-6 clavos según la longitud deseada. La varilla debe estar recta y libre de grietas. Si partes de una barra en bruto, estira una varilla cuadrada martillando una barra más gruesa a temperatura de forja, girándola 90 grados entre golpes.

Materiales para este paso:

Carbón vegetalCarbón vegetal2 kg
2

Calienta la punta a la temperatura de forja

Coloca los últimos 8-10 cm de la varilla en el fuego de la forja. Calienta hasta naranja brillante, unos 950 °C. Calienta solo el extremo que vas a trabajar; el resto de la varilla debe permanecer lo bastante frío como para sostenerlo con la mano desnuda (o con tenazas para piezas más cortas). Esto es más rápido que calentar toda la varilla y permite trabajar de forma continua.

Herramientas necesarias:

Hogar (fuego de fragua)Hogar (fuego de fragua)
3

Dibuja la punta cónica

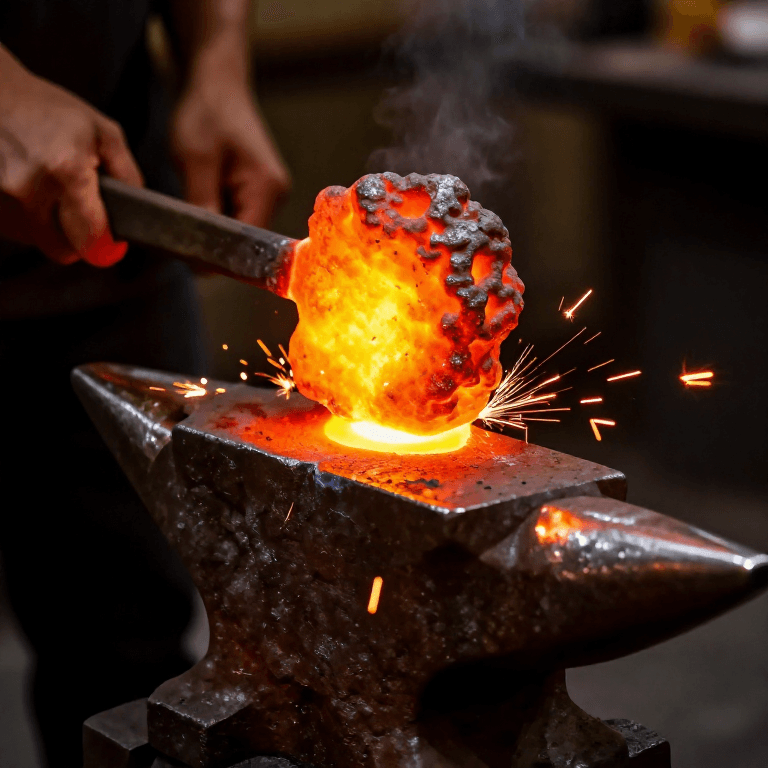
Retira la varilla y apoya el extremo caliente sobre la cara del yunque. Martillea la punta hasta formar una cónica de cuatro caras a lo largo de unos 4-5 cm; esto será la punta del clavo. Golpea en una cara, gira 90 grados, golpea de nuevo, gira y repite. Se necesitan de cuatro a seis calentadas para un principiante; un herrero con experiencia lo hace en una o dos. La punta debe afinarse de manera uniforme hasta una punta roma de unos 1 mm de ancho.

Herramientas necesarias:

Martillo de forjaMartillo de forja
Tenazas de fraguaTenazas de fragua
4

Cortar casi del todo a la longitud del clavo

Mide la longitud deseada del clavo desde la punta (normalmente 5-8 cm para un clavo de uso general). Coloca la varilla sobre el yunque con el punto de corte en el borde lejano. Golpea la varilla con firmeza con el martillo sobre el borde para crear una muesca profunda en los cuatro lados: corta aproximadamente tres cuartos del grosor. No la separes por completo. Este cuello es donde partirás el clavo después de formar la cabeza.
5

Insertar en la placa de cabeza

Una placa de cabeza (o cabezal de clavo) es una placa de hierro gruesa con un orificio cuadrado ligeramente más grande que el vástago del clavo. Coloque la placa sobre el orificio pritchel del yunque (o sobre cualquier orificio de un bloque pesado). Inserte el clavo con la punta primero a través del orificio hasta que la muesca descanse sobre la superficie. Unos 5-8 mm de la varilla sobresalen por encima de la placa; este es el material que se convierte en la cabeza.
6

Forja la cabeza

Golpea el muñón que sobresale con 3-5 golpes rápidos de martillo. El primer golpe aplana el muñón contra la placa. Los golpes siguientes lo ensanchan hacia afuera formando una cabeza aproximadamente circular (una cabeza de roseta). No golpees en exceso: la cabeza debe tener aproximadamente 1,5 veces el ancho del vástago. El clavo queda ahora sujeto a la placa por su propia cabeza.
7

Desprender y templar

Golpee la varilla de lado para desprender el clavo en la muesca. El clavo cae a través de la placa de cabeza. Recójalo con tenazas y déjelo caer en un cubo de agua para enfriarlo. El temple no endurece el hierro forjado (solo el acero se endurece por temple): simplemente acelera el enfriamiento para que pueda manipular los clavos antes. Vuelva inmediatamente la varilla al fuego y comience el siguiente clavo.

Materiales para este paso:

AguaAgua2 l
8

Repetir para el lote

Continúa el ciclo: afilar, marcar con muesca, cabezal, romper. A medida que la varilla se acorta, cambia a sujetarla con tenazas. Una varilla de 30 cm produce unos 5 clavos de 6 cm cada uno. Con práctica, cada clavo tarda de 30 a 45 segundos desde el primer golpe de martillo hasta el último chasquido. El ritmo de calentar-martillar-cortar-cabezal es el latido del corazón del taller de clavos preindustrial.

Materiales

2
  • Marcador de posición
  • 2 l
    Marcador de posición

Herramientas requeridas

3

CC0 Dominio público

Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.

Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.

Discusión

(0)

Iniciar sesión para unirte a la discusión

Cargando comentarios...